
حقن صب حجم منخفض
بخلاف قولبة الحقن التقليدية، المصممة لإنتاج آلاف أو حتى ملايين القطع، فإن الإنتاج بكميات صغيرة حقن صب وهي مخصصة للكميات الصغيرة، عادةً من 50 إلى 10,000 وحدة. وتتمثل ركائزها الأساسية في مرونة التصميم، وقصر فترات التسليم، وكفاءة التصنيع من حيث التكلفة.
بدون استخدام قوالب الحقن بكميات صغيرة و قولبة الحقن للنماذج الأوليةستواجه صناعات مثل قطع غيار السيارات، والأجهزة الطبية، وقطع غيار الطائرات، والإلكترونيات الاستهلاكية صعوبات جمة. وسيكون من الصعب التحقق من صحة التصاميم، واختبار متطلبات السوق، وتقليص الفجوة بين مرحلة تصميم النماذج الأولية البلاستيكية ومرحلة التصنيع.
بالنسبة لشركة تصنيع رائدة مثل Boda، قد يبدو إنتاج قطع بلاستيكية بكميات قليلة أمرًا بسيطًا. ومع ذلك، من المهم توضيح كيفية إنجاز ذلك وأهمية هذه العملية. هذا هو جوهر هذا الدليل. تابع القراءة للتعرف على أساسيات العملية، وفوائدها، وقيودها، وتكلفتها، وتطبيقاتها، واعتبارات تصميمها.
ما هو صب الحقن منخفض الحجم؟
يُعدّ قولبة الحقن بكميات صغيرة نوعًا خاصًا من قولبة الحقن يركز على الجودة أكثر من الكمية. وهو مصمم لإنتاج دفعات محدودة من المنتجات ولإنتاج النماذج الأولية. تتضمن عملية التشكيل بالحقن صهر البلاستيك وحقنه في قالب لإنتاج قطعة. يُترك البلاستيك المنصهر ليتصلب ويبرد قبل فتح القالب. في عملية التشكيل بالحقن بكميات صغيرة، يعني العدد القليل نسبياً من المنتجات مئات أو آلاف المنتجات. وعادةً ما تكون العمليات والأدوات منخفضة التكلفة.
فوائد صب حقن حجم منخفض
نوصي بهذه الطريقة في التصنيع والنماذج الأولية لأسباب مثل الأدوات الأقل تكلفة، ومرونة التصميم، وسرعة الوصول إلى السوق، وانخفاض المخاطر على المنتجات.
تكلفة حقن القوالب منخفضة الحجم وبأسعار معقولة – الأدوات المستخدمة في تصنيع البلاستيك بكميات صغيرة متوفرة بأسعار معقولة. ويمكن تحقيق قولبة الحقن منخفضة التكلفة من خلال استخدام قواعد قوالب أساسية، ومواد قابلة للتشكيل بدرجة عالية، وتجاويف صغيرة.
تكلفة قولبة الحقن في الصين يحظى بشعبية عالمية نظراً لسعره المعقول.
مرونة التصميم تتميز عملية قولبة الحقن بكميات صغيرة بتكلفتها المعقولة، كما أن التصاميم سهلة التعديل في الغالب. وتقوم أفضل شركات قولبة الحقن بكميات صغيرة بتكبير الأجزاء قليلاً في المناطق التي قد تتطلب تعديلاً.
أسرع وقت للسوق – يمكن للشركات الحصول على قطع الغيار اللازمة للإطلاق والتحقق بشكل أسرع. كما أن الأدوات متوفرة بسهولة أكبر نظرًا لانخفاض تكلفتها وسهولة تشكيلها.
مخاطر أقل للمنتجات إذا كنت بصدد طرح قطع بلاستيكية مصبوبة بالحقن في السوق، فإن هذه الاستراتيجية تُعد أداة فعالة لإدارة المخاطر. فهي تساعد على تحديد أداء المنتج والطلب عليه قبل أن تتمكن الشركات من تخصيص موارد للإنتاج على نطاق واسع.
حدود صب الحقن منخفض الحجم
قد ترغب في ملاحظة القيود مثل ضعف متانة الأدوات، والتكلفة العالية نسبياً لكل جزء، والحد الأدنى من الأتمتة، وقيود المواد.
ضعف متانة الأدوات - الفولاذ المقوى المستخدم في قولبة الحقن التقليدية أكثر متانة من أنواع الفولاذ اللين والألومنيوم الموجودة في عمليات قولبة الحقن ذات الدفعات الصغيرة. بالنسبة لإنتاج الأجزاء التي تصل إلى عشرات الآلاف، فإن مواد الأدوات الأكثر ليونة غير مناسبة.
تكلفة مرتفعة نسبياً لكل قطعة - من المشكلات الأخرى أن تكلفة القطع البلاستيكية ذات الإنتاج المنخفض تميل إلى أن تكون أعلى للوحدة الواحدة. ومن أسباب ذلك قلة تجاويف القوالب، والحد الأدنى من الأتمتة، واحتمالية إغفال معايير التشكيل الأساسية.
الحد الأدنى من الأتمتة – بما أن عملية قولبة الحقن بكميات صغيرة تُستخدم أساسًا في التجارب الأولية، فلا تتوقع أتمتة كبيرة في هذه المرحلة. وعادةً ما تكون خطوات المناولة والفحص يدوية.
قيود المواد تدعم الأدوات اللينة المستخدمة في تصنيع الأجزاء البلاستيكية ذات الإنتاج المنخفض العديد من المواد الخام الشائعة. ومع ذلك، فإن خاصية الكشط وتحمل درجات الحرارة العالية للبوليمرات المتقدمة تدفع المصنّع نحو استخدام أدوات أكثر متانة.
متى يُستخدم قولبة الحقن بكميات صغيرة
يُفضّل تصنيع البلاستيك بكميات صغيرة للإنتاج على دفعات قصيرة، والنماذج الأولية السريعة، وأدوات الإنتاج الانتقالية. ويمكن للشركات تحقيق ذلك دون الحاجة إلى الاستثمار في أدوات أو آلات كاملة الحجم.
التصنيع على المدى القصير
لا تتطلب عملية تصنيع مئات أو بضعة آلاف من القطع سوى أدوات بسيطة نسبياً. وقد تكون هذه القطع مخصصة لسوق محدد، أو قطع غيار، أو لتلبية طلب قصير الأجل. تساعد هذه الاستراتيجية المصنّعين على تجنّب استخدام قوالب معدنية باهظة الثمن تُجمّد رأس المال بلا داعٍ. كما أن جودة الأجزاء ليست بعيدة عن ذلك.
النماذج الأولية السريعة
يُعدّ النمذجة السريعة، التي تعتمد على قطع بلاستيكية حقيقية بجودة التصنيع، مجالًا رئيسيًا آخر لتطبيقات قولبة الحقن منخفضة التكلفة. ويمكن للشركات إنتاج نماذجها الأولية البلاستيكية دون أي قلق، بفضل التكلفة المعقولة. تكلفة حقن صب وقطع غيار عالية الجودة.
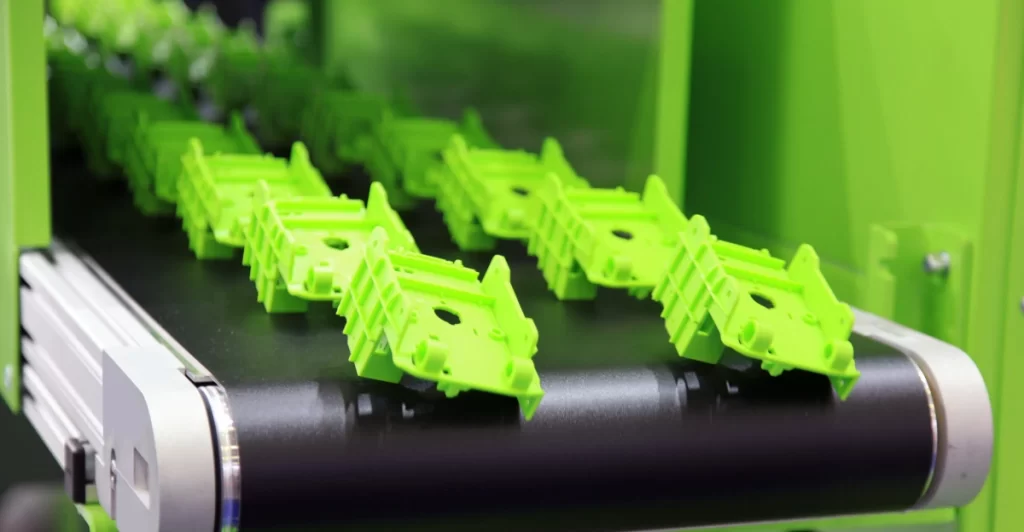
نماذج
أدوات الجسر
تُسهم الأدوات المؤقتة أو النماذج الأولية أو السريعة في دعم تصنيع الأجزاء قبل توفر الأدوات الدائمة. وهي استراتيجية لتجنب التأخير في إطلاق المنتجات، مما يسمح لسلاسل التوريد بالبقاء سليمة ومواصلة العمل بسلاسة.
صب الحقن الجزئي
بعض الأجزاء البلاستيكية صغيرة جدًا، لذا فهي تتطلب دقة متناهية. لذلك، يمكن دمج التصنيع بكميات صغيرة. صب الحقن الجزئييمكنك توقع هذه الخدمة للأجزاء الدقيقة في الإلكترونيات والأجهزة الطبية.
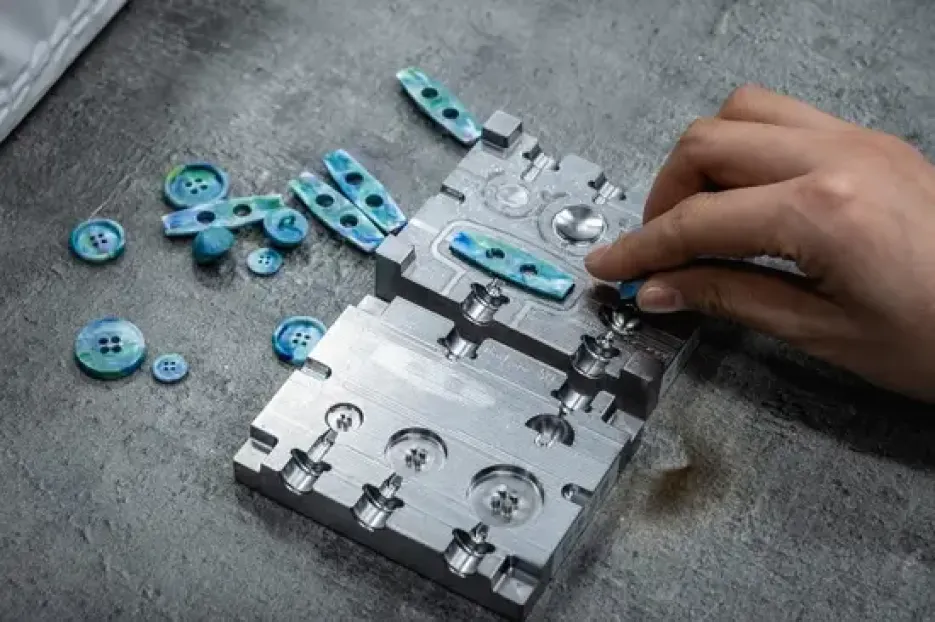
صب الحقن الجزئي
أنواع اللدائن الحرارية الشائعة المستخدمة في قولبة البلاستيك بكميات صغيرة
يُعد اختيار المواد خطوةً حاسمةً في عملية التشكيل، ويشمل خياراتٍ مثل البولي كربونات، والبولي أوكسي ميثيلين، والبولي ميثيل ميثاكريلات، والنايلون، والبولي إيثر إيثر كيتون، والبولي بروبيلين، والبوليسترين. وسيتم سرد هذه المواد وغيرها من اللدائن الحرارية المناسبة لاحقاً.
| مواد لدنة بالحرارة | عقارات |
| أكريلونيتريل بيوتادين ستايرين (ABS) | مقاومة للصدمات، ومتانة، وقابلية جيدة للتشكيل |
| نايلون (PA) | ذاتية التشحيم، قوية، مقاومة للتآكل |
| بولي بيوتيلين تيريفثالات (PBT) | مقاومة كيميائية، امتصاص منخفض للرطوبة |
| بولي كربونات (PC) | شفافية، قوة تحمل عالية للصدمات |
| البولي ايثيلين (PE) | مقاومة كيميائية، وزن خفيف |
| بولي إيثير كيتون (نظرة خاطفة) | القوة ومقاومة الحرارة |
| بولي إيثيرميد (جزيرة الأمير إدوارد) | ثبات أبعاد جيد، مقاومة عالية للحرارة |
| بوليميثيل ميثاكريليت (PMMA) | تشطيب سطح جيد ووضوح بصري |
| بوليوكسي ميثيلين (POM) | دقة أبعاد جيدة، احتكاك منخفض |
| بوليفينيل سلفون (PPSU) | مقاومة ممتازة للمواد الكيميائية والحرارة |
| البولي بروبيلين (ب) | مقاوم للإجهاد، خفيف الوزن، خامل |
| البوليسترين (PS) | قابل للتشكيل، منخفض التكلفة |
| الاستومر بالحرارة (TPE) | مرن يشبه المطاط |
| البولي يوريثين بالحرارة (TPU) | متين، مقاوم للتآكل، مرن |
جرب برولين الآن!
اعتبارات التصميم لقولبة الحقن ذات الحجم المنخفض
يعتمد التصنيع الفعال للبلاستيك بكميات صغيرة على عوامل التصميم مثل زوايا السحب، وموقع البوابة، ونوع المادة، وسمك الجدار، وهندسة الجزء.
زوايا السحب المناسبة
قد يكون إخراج القطعة سلسًا أو مكلفًا حسب زاوية السحب. تقلل تصاميم زاوية السحب الممتازة من تآكل الأدوات والتصاق القطعة، وتساعد على تجنب إعادة تصميم القوالب المكلفة. لا يهم ما إذا كانت الأدوات لينة أم صلبة؛ فزوايا السحب المناسبة ذات قيمة في قولبة الحقن بكميات صغيرة.
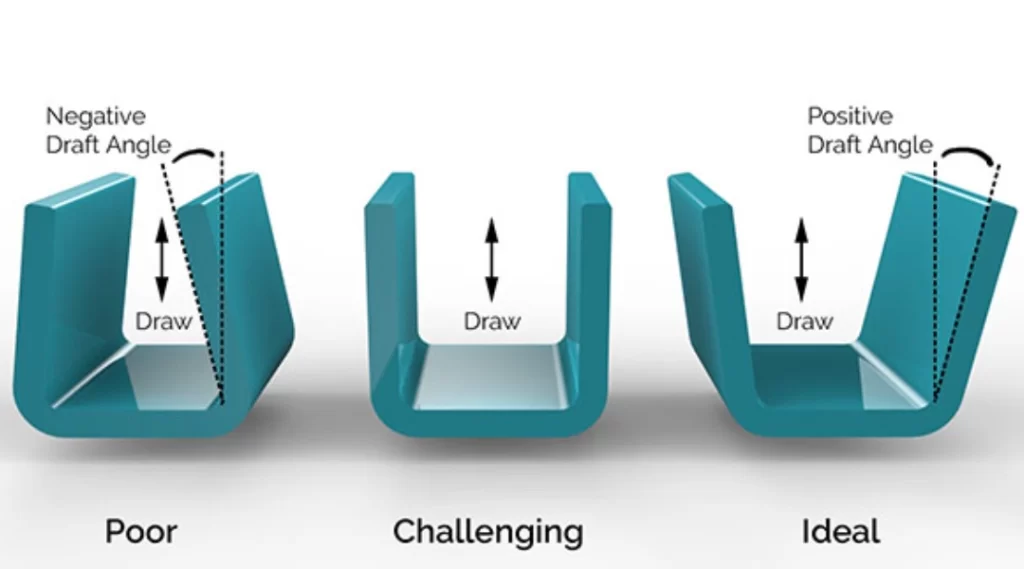
زاوية السحب مهمة
موقع البوابة الاستراتيجي
يجب وضع البوابات في مواقع لا تُسهم في تكوين نقاط ضعف. وبصفتنا مصنّعين ذوي خبرة، فإننا نصمم لتحقيق تدفق متوازن للصهر وتقليل خطوط اللحام. ونعلم أن هذه إحدى أفضل الطرق لمنع الأعطال الهيكلية التي قد تؤخر إطلاق المنتجات.
نوع المادة المتطابقة
كيفما كان صب حقن الألومنيوم أو أي خيار قالب آخر، فإن مطابقة مادة القالب مع البلاستيك المناسب يقلل من تكلفة قولبة الحقن بكميات صغيرة. وباستخدام مادة القالب المناسبة، تتجنب العملية ارتفاع درجة الحرارة وتلف القالب.
سمك الجدار الأمثل
يجب أن تكون جدران أجزاء قولبة الحقن متجانسة. تضمن هذه الخاصية نعومة الأجزاء وثبات أبعادها، كما أنها تُحسّن التبريد، مما يقلل في النهاية من الهدر المكلف.
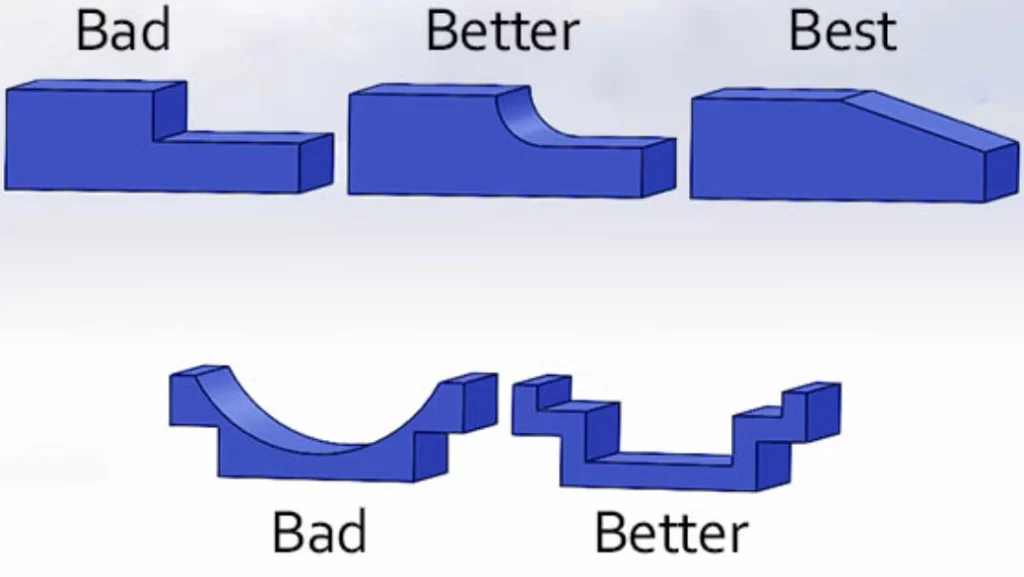
يوصى بسماكة جدار موحدة
هندسة الأجزاء المبسطة
تتضمن هندسة الجزء المبسطة استخدام عدد أقل من التجاويف السفلية، وإدراج سمك جدار موحد (كما نوقش أعلاه)، وتجنب الزوايا الداخلية الحادة. لا تقتصر هذه الاستراتيجيات على تقصير فترات الانتظار فحسب، بل تضمن أيضًا أن تكون التعديلات أبسط وأسرع.
صناعة الأدوات والقوالب لتشكيل البلاستيك بكميات صغيرة
فيما يتعلق بأدوات قولبة حقن البلاستيك منخفضة الحجم، تشمل الاعتبارات الرئيسية تقنية التشغيل الآلي - CNC أو EDM، والقالب الأمثل بين الخيارات المستقلة ووحدات القالب الرئيسية (MUD)، ومادة القالب المثالية - الألومنيوم أو الفولاذ.
التصنيع باستخدام الحاسوب أو التفريغ الكهربائي
تُعدّ كفاءة التكلفة وسرعة التنفيذ في عمليات التصنيع باستخدام الحاسوب (CNC) مثاليةً لتصنيع القوالب والأدوات البسيطة. أما تقنية التفريغ الكهربائي (EDM) فتُستخدم في الحالات التي تعجز فيها عمليات التصنيع التقليدية باستخدام الحاسوب (CNC)، وذلك في تصنيع الأدوات ذات الأشكال الهندسية المعقدة.
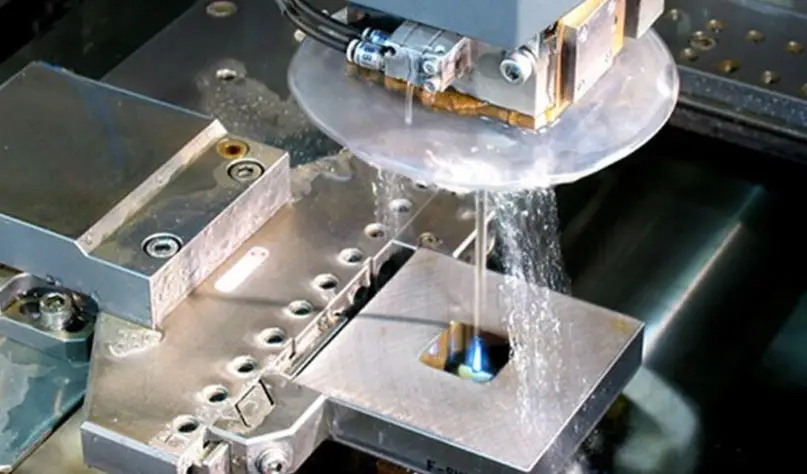
التفريغ الكهربائي السلكي في صناعة القوالب
القوالب المستقلة مقابل قوالب الطين
يُصمّم القالب المستقل لقطعة واحدة. أما قالب الوحدة الرئيسية (MUD) فيتميز بهيكل قابل لإعادة الاستخدام مزود بحشوات قابلة للتبديل. ولذلك، يُعدّ قالب الوحدة الرئيسية أقل استهلاكًا للوقت والمال في الإنتاج بكميات صغيرة.
مادة القالب: الألومنيوم مقابل الفولاذ
تُعد قوالب الألومنيوم الأكثر شيوعًا في خدمات حقن القوالب بكميات صغيرة. يتميز هذا المعدن بموصلية حرارية عالية، وسهولة تشكيله، وانخفاض تكلفته، مما يُتيح دورات إنتاج أقصر.
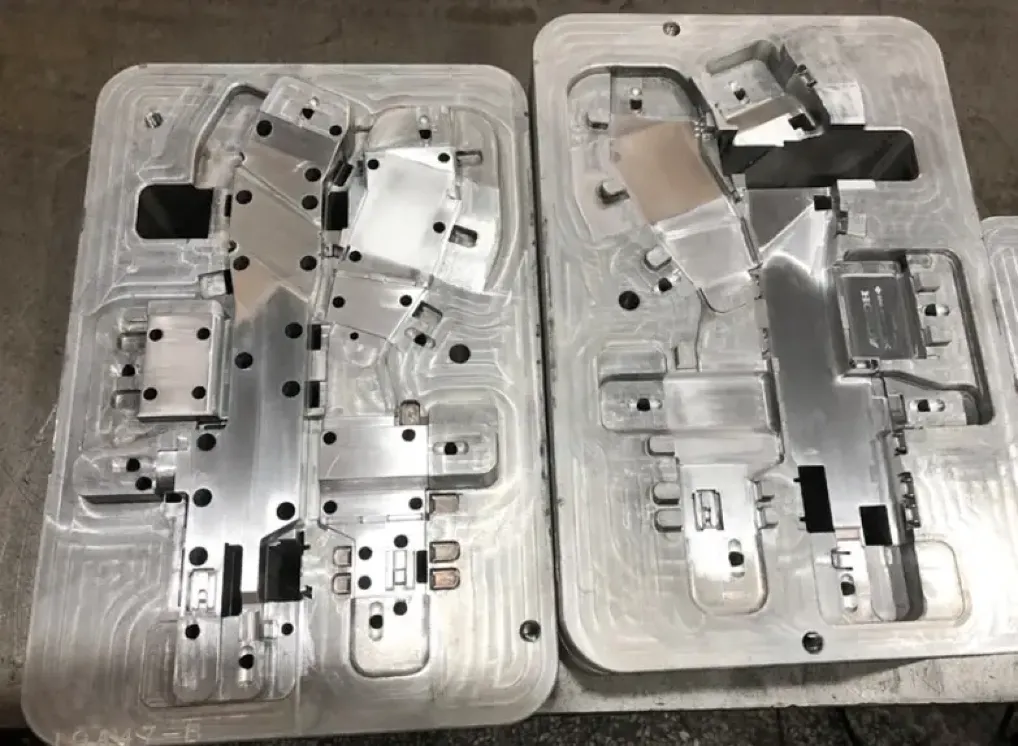
قالب ألومنيوم
لا يقتصر الأمر على صعوبة تشكيل الفولاذ، بل إنه أغلى ثمناً أيضاً. يفضله المصنّعون للحصول على دقة أبعاد أعلى في الأجزاء الدائمة. ونوصي به غالباً للأجزاء المعرضة للتآكل أو الراتنجات.
خطوات عملية قولبة الحقن بكميات صغيرة
من الفكرة إلى القطعة البلاستيكية النهائية، تتضمن عملية التشكيل بالحقن ذات الحجم المنخفض تصميم القالب، وإعداد المواد/الآلة، والتشكيل بالحقن، والتبريد، وإخراج القطعة.
تصميم وإنتاج القوالب
تستخدم شركات قولبة الحقن ذات الإنتاج المنخفض برامج التصميم بمساعدة الحاسوب (CAD) أولاً لإنتاج القالب. يساعد هذا البرنامج في تحسين التصميم من حيث الشكل الهندسي والجوانب ذات الصلة. تُعد هذه خطوة بالغة الأهمية، نظراً لتعدد أجزاء هذا المكون.
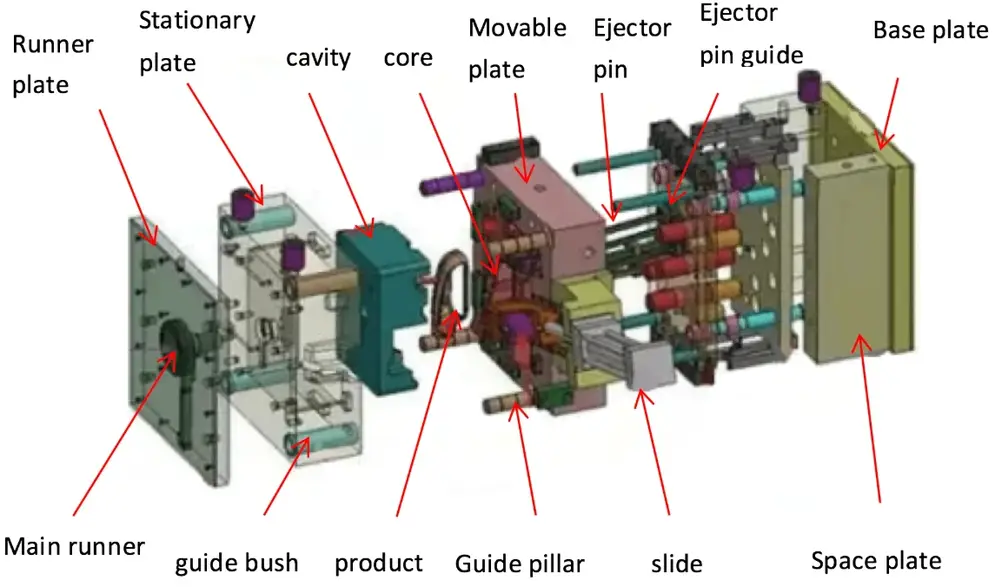
أجزاء من قالب
ثم يستخدم الفريق تقنيات التصنيع مثل EDM و CNC لإنتاج القالب. كما ناقشنا سابقاً، تُقدّم مواد القوالب المختلفة جوانب تصميم وتصنيع متباينة. على سبيل المثال، يُعدّ الألومنيوم أقل تكلفة وأسرع معالجة من الفولاذ، لذا فهو أنسب لعمليات الإنتاج ذات الكميات الصغيرة.
اعداد الآلة
تتضمن خطوة الإعداد في الغالب تثبيت نصفي القالب معًا. ويُستخدم ضغط كافٍ لضمان إحكام الإغلاق ومنع تسرب المادة المنصهرة.
حقن صب
يُحقن البلاستيك المنصهر الساخن تحت ضغط عالٍ. وتعتمد الظروف المحددة لهذه الخطوة بشكل كبير على نوع المادة والقالب. ومن المتطلبات الأساسية أن تملأ المادة المنصهرة جميع فراغات القالب.
تبريد
تتمثل الخطوة التالية في عملية قولبة البلاستيك بكميات صغيرة في تبريد القطعة باستخدام قنوات تحمل سائل التبريد داخل القالب. وتكون عملية التبريد سريعة بما يكفي لضمان ثبات الأبعاد والحصول على نتائج خالية من التشوه.
طرد الجزء
بعد مرحلة التبريد، يتم إخراج القطعة الجاهزة. يحتوي القالب على آلية إخراج. ثم يقوم المصنّع بفحص القطعة بدقة، وإذا لزم الأمر، بإجراء معالجة لاحقة. تساعد دبابيس الإخراج على تحرير القطعة.
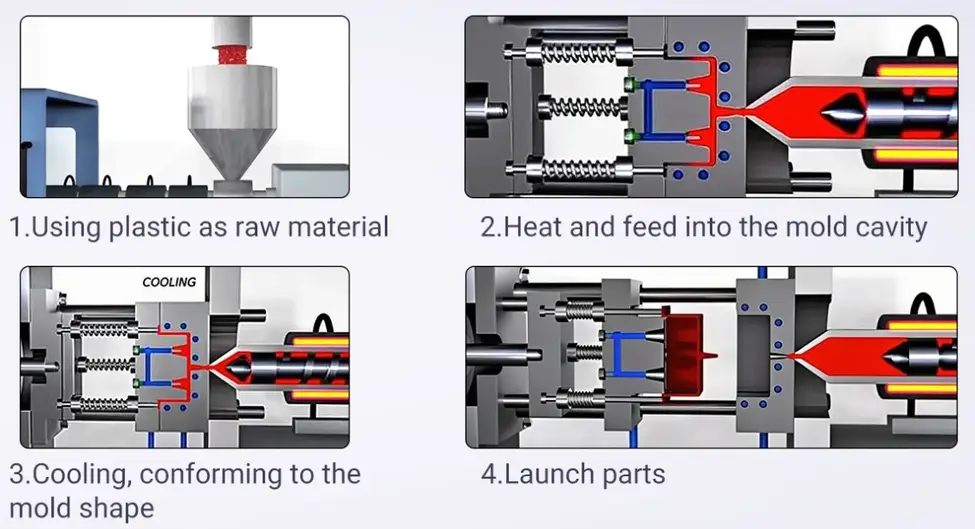
خطوات قولبة حقن البلاستيك
المعالجة البعدية
يصبح الجزء جاهزًا للتسليم إلى العميل بعد المعالجة اللاحقة. غالبًا ما تتضمن خدمات قولبة الحقن بكميات صغيرة نشاط معالجة لاحقة، وهو إزالة البلاستيك الزائد (الزوائد).
جرب برولين الآن!
قولبة الحقن بكميات صغيرة مقابل قولبة الحقن التقليدية
تستخدم عملية التشكيل بالحقن التقليدية، أو التشكيل بالحقن بكميات كبيرة، قوالب فولاذية متينة. صُممت هذه الأدوات لتحقيق تكرار لا محدود، وصيانة قليلة، وأتمتة متقدمة، وعمر افتراضي طويل. يُعدّ الألومنيوم المادة الأكثر شيوعًا في صناعة القوالب في عملية الحقن ذات الحجم المنخفض. ومن الاختلافات الملحوظة الأخرى قلة مكونات الأتمتة، وقلة عدد التجاويف، وقواعد القوالب الأساسية.
مقارنة بين قولبة الحقن بكميات منخفضة وقولبة الحقن بكميات متوسطة وعالية - جدول مقارنة
على الرغم من أن الطرق الثلاث تشترك في نفس العملية الأساسية، إلا أن هناك اختلافات واضحة في المرونة، والحجم، والأدوات، والتكلفة. هذه الاختلافات موضحة في جدول المقارنة أدناه.
|
عنصر المقارنة |
حجم منخفض |
حجم متوسط |
صوت عالي |
|
نطاق الحجم |
50 - 10,000 وحدة |
المباني الصغيره |
100,000+ وحدة |
|
المرونة |
أعلى مرونة |
مرونة متوسطة |
مرونة محدودة |
|
تزيين |
قوالب من الألومنيوم أو الفولاذ الطري |
قوالب من الألومنيوم المقوى أو الفولاذ شبه الصلب |
قوالب من الفولاذ المقوى لمزيد من دورات التصنيع |
|
هيكل التكاليف |
ارتفاع تكلفة الفرد |
متوسط تكلفة القطعة |
أقل تكلفة للقطعة الواحدة |
|
التطبيقات الشائعة |
الاختبار، النماذج الأولية |
منتجات متنامية، توزيع إقليمي |
منتجات استهلاكية في السوق الشامل |
بدائل لحقن البلاستيك منخفض الحجم
تشمل طرق التصنيع البديلة ذات الكميات المنخفضة التصنيع باستخدام الحاسوب (CNC)، والطباعة ثلاثية الأبعاد، وصب اليوريثان، والتشكيل الحراري. ويمكن لهذه الطرق تسريع طرح المنتج في السوق بتكلفة معقولة.
التصنيع باستخدام الحاسب الآلي تُعدّ تقنية التحكم الرقمي بالحاسوب (CNC) من أكثر الطرق تنوعًا وفعالية من حيث التكلفة لتصنيع القوالب والنماذج. كما أنها تدعم عمليات الصب. وتُحظى هذه التقنية بتقدير كبير لسرعة إنجازها في عمليات التصنيع بكميات صغيرة.
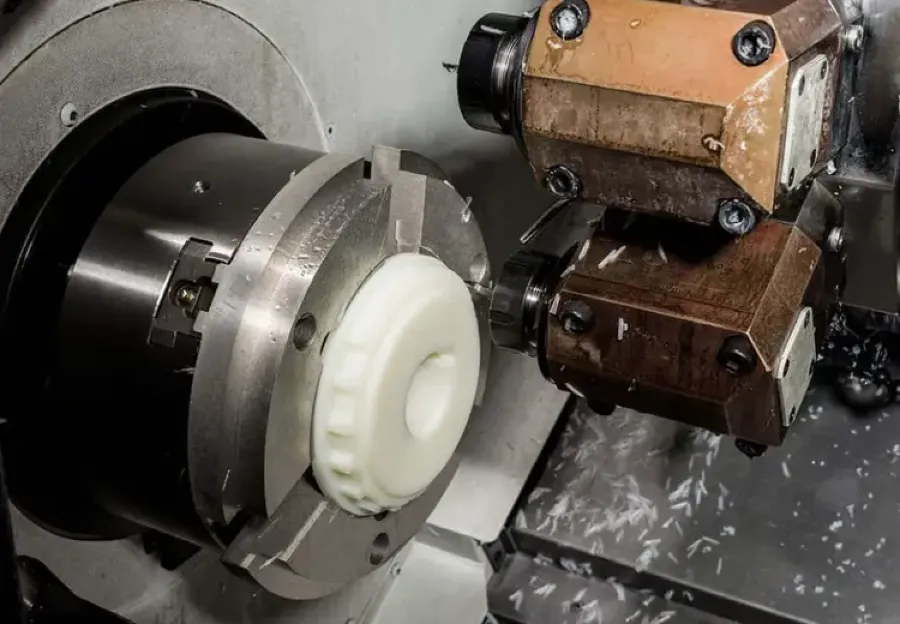
تصنيع البلاستيك باستخدام الحاسب الآلي
الطباعة 3D – في الطباعة ثلاثية الأبعاد، لا يحتاج المصنّع إلى الاستثمار في قالب. كما توفر هذه الطريقة فترات إنتاج سريعة. نوصي بهذا النهج للتكرارات السريعة.
صب يوريتان يُعدّ صبّ اليوريثان بديلاً آخر يُساعد على تجنّب الاستثمار الأولي في القوالب. وعادةً ما يتمّ تنفيذه بالتزامن مع التصنيع باستخدام الحاسوب (CNC) أو الطباعة ثلاثية الأبعاد لإنتاج النموذج الرئيسي.
بالحرارة – هذه تقنية بديلة لألواح الأبواب، وصواني التغليف، وما شابهها من الأجزاء البسيطة نسبيًا. إنها طريقة بسيطة ومنخفضة التكلفة، لا سيما أنها تتطلب درجات حرارة وضغطًا منخفضين.
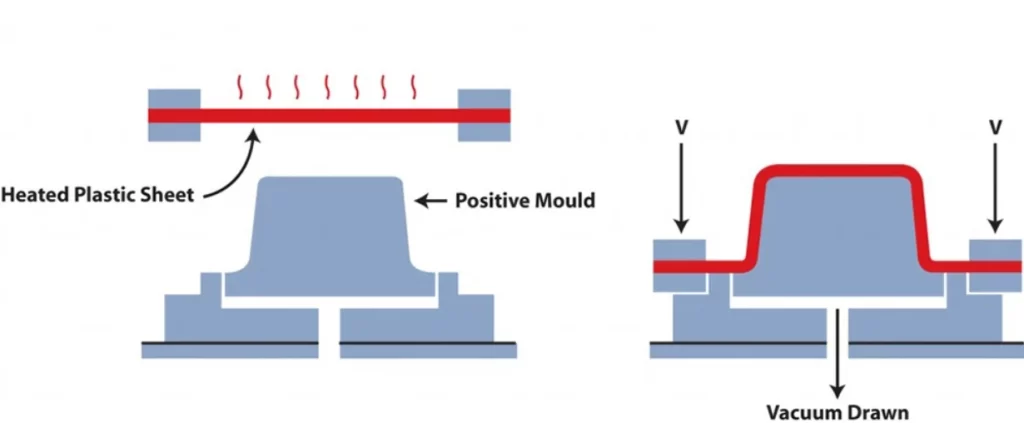
بالحرارة
خاتمة
بالنسبة للشركات الناشئة والوحدات التي تعمل في مجال الإنتاج بكميات صغيرة، يوفر قولبة الحقن بكميات صغيرة حلاً موثوقاً وبأسعار معقولة. إنها طريقة ممتازة للحصول على قطع بلاستيكية بسرعة وبتكاليف أدوات يمكن التحكم بها.
في شركة برولين تك، ندرك ديناميكيات وتحديات إنتاج قطع البلاستيك بكميات صغيرة. وبفضل أدواتنا المتطورة وخبرتنا الطويلة في مجال التصنيع، نضمن أن المنتج النهائي يلتزم بمعايير الصناعة ويلبي احتياجات السوق على النحو الأمثل.
تواصل معنا اليوم للحصول على خدمات صب الحقن مع نتائج مثبتة.