
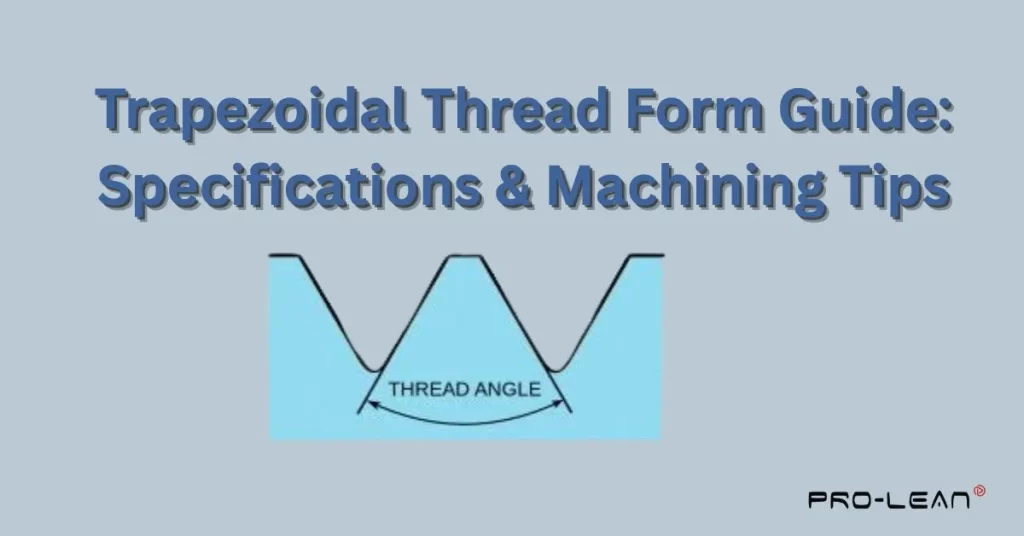
تشكيل الخيوط شبه المنحرفة
تحتاج إلى جعل أشكال الخيوط شبه المنحرفةلكنك غير متأكد من أين تبدأ؟ هذا الدليل مُعدّ خصيصاً لك. تُعتبر الخيوط شبه المنحرفة ركيزة أساسية في الأنظمة الميكانيكية، فهي تُوفر نقلاً سلساً للطاقة إلى أدوات الآلات ومعدات الرفع.
تتميز هذه الخيوط ذات الزاوية 30 درجة والقمم والجذور المسطحة بأنها أفضل من الخيوط القياسية على شكل حرف V. وهي أفضل من تلك ذات الشكل V في البراغي والصواميل لأنها توفر قدرات تحمل أعلى واحتكاكًا أقل للحركة الخطية. يُعد فهم الأساسيات أمرًا مهمًا عند إعداد عمليات طحن الخيوط أو عند اتخاذ قرار بشأن استخدامها. تصنيع الخيط كبديل.
نحن نقدم شاملة الآلات المخصصة والمهنية خيط التنصت حلول في تقنية برولينيتمتع فريقنا بسنوات عديدة من الخبرة في إنتاج الخيوط ذات الشكل شبه المنحرف، بما في ذلك جميع الأحجام والمواد القياسية.
ما هو شكل الخيط شبه المنحرف؟
تتميز الخيوط شبه المنحرفة بهندسة فريدة تميزها عن غيرها. تُعد هذه الخيوط مثالية لتطبيقات نقل الطاقة والحركة الخطية، وهي عنصر أساسي في الأنظمة الميكانيكية. دعونا نستعرض خصائصها الأساسية.
خصائص شكل الخيط
تتميز الخيوط شبه المنحرفة بقمم وجذور مسطحة وجوانب مائلة. يختلف هذا الشكل الهندسي عن الخيوط القياسية على شكل حرف V المستخدمة في أدوات التثبيت. تتميز الخيوط شبه المنحرفة بسهولة تصنيعها وقدرتها العالية على تحمل الأحمال مقارنةً بالخيوط المربعة. وهي مثالية للتطبيقات التي تتطلب حركة خطية مضبوطة تحت أحمال ثقيلة.
تحدد معايير المنظمة الدولية للمقاييس (ISO) أن زاوية لولب شبه المنحرف المتري هي 30 درجة. وتُشكل هذه الزاوية الشكل شبه المنحرف لهذه اللوالب، حيث يميل كل جانب منها إلى الداخل بزاوية 15 درجة. يُعد هذا الشكل الهندسي أفضل من اللوالب المربعة لتحقيق التوازن الأمثل بين المتانة والتصنيع وكفاءة التشغيل.
نظام تسمية الخيوط
يُعدّ تنسيق تسمية الخيوط موحدًا. يشير الرمز "Tr"، متبوعًا بالقطر الاسمي والخطوة، إلى خيط شبه منحرف في النظام المتري. على سبيل المثال، يشير Tr 60 x 9 إلى خيط بقطر اسمي 60 مم وخطوة 9 مم. يُسهّل نظام التسمية الواضح هذا على المصنّعين والمهندسين التواصل بشأن المواصفات بين المشاريع والصناعات المختلفة.
تطبيقات مشتركة
تستخدمها العديد من الصناعات والأنظمة الميكانيكية. تُستخدم الخيوط شبه المنحرفة في براغي المخرطة لتحويل حركة المغزل إلى حركة العربة. وتستخدمها الملزمة لتوليد قوى تثبيت فعالة. كما تُستخدم هذه الخيوط في أنظمة تحديد المواقع في أدوات الآلات. وتعتمد عليها أيضًا الرافعات، وسيقان الصمامات، والآليات القابلة للتعديل. إن تنوع هذه الخيوط وموثوقيتها يفسران انتشارها الواسع في الهندسة الميكانيكية.
الخيط شبه المنحرف مقابل الخيط المتري ذو الحد الأقصى
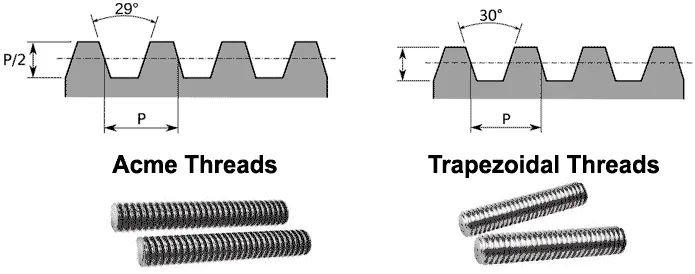
الخيط شبه المنحرف مقابل الخيط المتري ذو الحد الأقصى
بفهمك للاختلافات بين مصطلحات نظام Acme المتري وأحجام شبه المنحرف، يمكنك تجنب أخطاء التصنيع المكلفة. هذان النوعان من الخيوط مختلفان، رغم سوء فهمهما في كثير من الأحيان. وضّح الفروقات بين هذين النوعين من الخيوط واستخداماتهما العملية.
اختلافات في زاوية الخيط
في الممارسة العملية، خيوط شبه منحرفة مترية وخيوط أكيمي لا يمكن استبدالها ببعضها البعض. من الناحية الفنية، مصطلح "ACME المتري" غير دقيق. خيوط ACME لها زاوية 29 درجة وهي تعتمد على النظام الإمبراطوري. أما الخيوط شبه المنحرفة في النظام المتري فلها زاوية 30 درجة.
المواصفات القياسية
المعياران ISO 2904 و DIN 103 هما المعياران اللذان يحكمان المواضيع المتريةتحدد هذه المعايير الأبعاد والتفاوتات وطرق التسمية. يستخدم المصنّعون الأوروبيون في الغالب خيوطًا سداسية شبه منحرفة مترية. يسمح معيار ISO بخطوات مختلفة لكل قطر، بينما يحدد معيار DIN 103 تركيبة محددة للخطوة والقطر. يضمن كلا المعيارين التوافق والأداء السليم.
الفرق مهم
عمليًا، يُعدّ اختلاف درجة واحدة في الزاوية أمرًا بالغ الأهمية. فعند تركيب خيوط ACME مع خيوط شبه منحرفة، ينتج عن ذلك تركيب غير محكم وتآكل مبكر. إذ لا تتم محاذاة الجوانب بشكل صحيح، مما يُولّد نقاط إجهاد عالية. لذا، يجب على المصنّعين استخدام الأدوات والقطع المناسبة لكل نوع من أنواع الخيوط. ويؤدي خلط المعايير إلى إضعاف قوة الخيوط وموثوقيتها، مما قد يُسبب أعطالًا ميكانيكية.
طرق تشكيل الخيوط باستخدام الحاسوب (CNC) للخيوط شبه المنحرفة
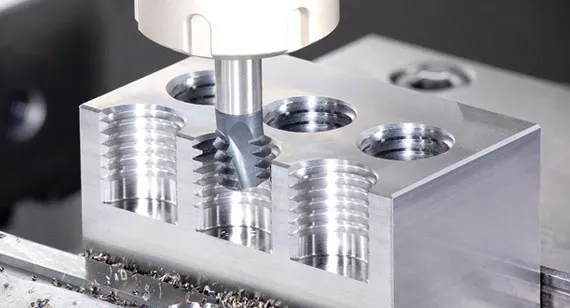
عملية قطع الخيوط باستخدام الحاسوب
عملية ربط الخيوط بنقطة واحدة
يمكن إنتاج الخيوط شبه المنحرفة بمرونة قصوى باستخدام تقنية التخريز أحادي النقطة. تعمل أدوات القطع المصممة بشكل مناسب على إزالة المادة على مراحل متعددة. يجب أن يتطابق شكل الأداة تمامًا مع شكل الخيط. تتيح مخارط CNC التحكم بدقة في موضع الأداة ودوران قطعة العمل لإنتاج هندسة خيوط دقيقة. يمكن استخدام هذه الطريقة للخيوط الداخلية والخارجية على حد سواء.
يُعد اختيار القطع المناسبة الخطوة الأولى. تتوفر قطع الكربيد بأحجام قياسية للقطاعات شبه المنحرفة. يجب أن تكون زاوية 30 درجة مكافئة للوحدات المترية. يتم ضبط ارتفاع الأداة لمحاذاة حافة القطع مع محور قطعة العمل. يضمن الإعداد الصحيح دقة عمق السن اللولبي وزوايا الجوانب طوال عملية التشغيل.
مزايا طحن الخيوط
طحن الخيط تُوفر هذه الطريقة مزايا فريدة لإنتاج الخيوط شبه المنحرفة. يتم تشكيل الخيط بواسطة قاطع دوار يتبع مسارًا حلزونيًا. تُعد هذه الطريقة مثالية لتشغيل المواد ذات الصلابة العالية أو الخيوط ذات الأقطار الكبيرة. تستطيع آلات تشكيل الخيوط إنتاج أحجام مختلفة باستخدام أداة واحدة، مما يزيد من الكفاءة. في العديد من التطبيقات، تُنتج هذه العملية اهتزازات أقل من عملية تشكيل الخيوط أحادية النقطة.
تُعدّ عملية الطحن مفيدةً بشكلٍ خاص للخيوط الداخلية شبه المنحرفة. هذه العملية أكثر كفاءةً من عملية التثقيب من حيث إزالة الرايش. تُنتج قواطع الخيوط خيوطًا نظيفة من مواد يصعب تشكيلها، مثل التيتانيوم والفولاذ المقاوم للصدأ.
تغذية الجناح بالتناوب
عند قطع الخيوط شبه المنحرفة، يمكن إطالة عمر أداة القطع باستخدام تغذية جانبية متناوبة. خلال عمليات القطع المتتالية، تعمل هذه التقنية بالتناوب على تغذية الجانبين الأيمن والأيسر. توزع هذه التقنية تآكل الأداة بالتساوي على طول حواف القطع. تُعد هذه الطريقة مفيدة بشكل خاص للخيوط شبه المنحرفة ذات الخطوات الكبيرة. على الرغم من أن برمجة هذه الطريقة أكثر تعقيدًا، إلا أنها تُنتج سطحًا نهائيًا أفضل.
يقل انحراف الأداة مع التغذية المتناوبة مقارنةً بالقطع الشعاعي. كما تقل قوى القطع لأن كل عملية قطع تزيل كمية أقل من المادة من جانب واحد، مما يحسن دقة أبعاد الخيوط الطويلة.
كيفية قطع الخيوط على المخرطة
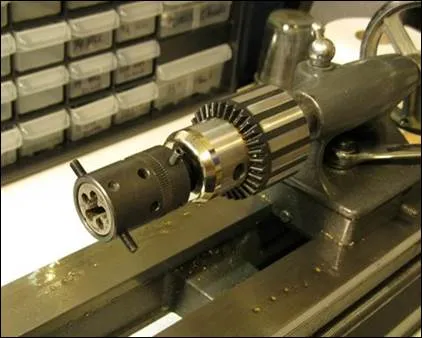
قطع الخيوط على المخرطة
إعداد المخرطة اليدوية
تتطلب عملية تشكيل الخيوط على آلة يدوية تنسيقًا وإعدادًا دقيقين. يربط نظام التروس سريع التغيير حركة المغزل باللولب الرئيسي. تحدد تركيبات التروس خطوة الخيط. يتم اختيار التروس بالاستعانة بمخططات على رأس المخرطة. تتطلب الخيوط شبه المنحرفة في النظام المتري نسبًا محددة لدوران المغزل إلى دوران اللولب الرئيسي.
يجب وضع حامل الأدوات على الارتفاع الصحيح. يُستخدم مقياس مركزي لمحاذاة الأداة عموديًا على محور العمل. يجب وضع طرف الأداة بدقة على خط منتصف قطعة العمل. قد تؤدي أخطاء الارتفاع غير الصحيح إلى أعماق لولبية غير صحيحة وضعف في تعشيق الجوانب. سيمنع تخصيص الوقت الكافي للإعداد مشاكل التخريز وهدر المواد.
محدد أدوات التخريز
يُعدّ الشكل الهندسي الصحيح للأداة أساسيًا لقطع الخيوط. تتوفر أدوات الفولاذ عالي السرعة (HSS) بأشكال مُشكّلة خصيصًا للخيوط شبه المنحرفة. توفر حشوات الكربيد أداءً أفضل ودقة أعلى. يجب أن تكون زاوية الحشوات 30 درجة صحيحة لتناسب الخيوط المترية. تُقدّم الشركات المصنّعة للأدوات حشوات بأحجام مختلفة مصممة خصيصًا للشكل شبه المنحرف.
لتقليل الاهتزاز، ينبغي تقليل بروز الأداة إلى أدنى حد. يمنع تثبيت الأداة بإحكام حدوث اهتزازات أثناء القطع. تُنتج حواف القطع الحادة سطحًا نهائيًا أفضل. أما الأدوات غير الحادة فتُنتج حرارة زائدة وجودة لولبية رديئة. يضمن الفحص الدوري للأدوات واستبدالها نتائج متسقة في جميع مراحل الإنتاج.
خطوات قطع الخيوط شبه المنحرفة على المخرطة:
- خطوات قطع الخيوط شبه المنحرفة على المخرطة
- قم بضبط مجموعة التروس الصحيحة للخطوة المطلوبة.
- قم بلمس السطح وقم بتمرير خدش للتحقق من درجة الخيط باستخدام مقياس الخيط.
- قم بزيادة العمق باستخدام مسند المركب بزيادات صغيرة (على سبيل المثال، 0.002-0.005 بوصة).
- قم بسحب المنزلق العرضي في نهاية كل تمريرة لحماية الأداة.
- أعد تثبيت نصف الصامولة عند نفس علامة قرص التثبيت في كل تمريرة.
- قم بالتبديل إلى تمريرة نهائية بعمق حوالي 0.001 بوصة مع وضع سائل القطع.
معايير الخيوط شبه المنحرفة المترية (ISO 2904 و DIN 103)
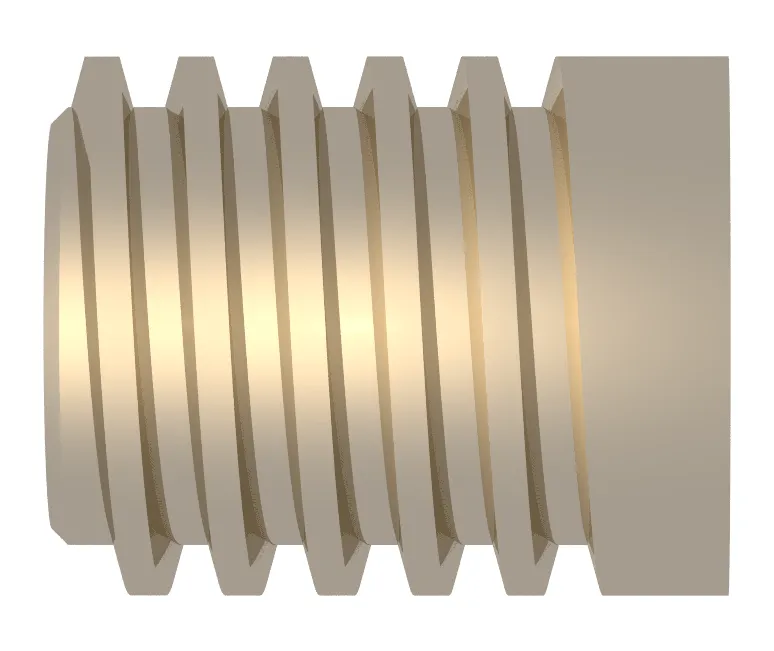
شكل خيط شبه منحرف
عادةً ما يحدد المهندسون الخيوط شبه المنحرفة المترية وفقًا لمعيار DIN 103 أو ISO 2904، والتي تحدد الأبعاد القياسية والتفاوتات والتسميات للخيوط Tr.
ISO 2904 قياسي
تحدد المواصفة القياسية ISO 2904-1977 نظام الخيوط المترية للأغراض العامة. ينطبق هذا المعيار على الخيوط المستخدمة في الآليات والهياكل. ويحدد المعيار أشكال الخيوط، والتفاوتات المسموح بها، وطرق التسمية. كما يسمح المعيار بخيارات مختلفة للخطوة لكل قطر اسمي. هذه المرونة تُعدّ وسيلة مثالية لتلبية الاحتياجات المتنوعة للصناعات.
تتراوح فئات التفاوت من الدقة المنخفضة إلى الدقة العالية. ويعتمد الاختيار على التطبيق وقدرات التصنيع. وتكون التكاليف أعلى، لكن الأداء يكون أفضل مع التفاوتات الأكثر دقة.
متطلبات DIN 103
يحتوي معيار DIN 103 على مواصفات تفصيلية للوصلات المسننة شبه المنحرفة المترية. هذا المعيار الألماني أقدم من معيار ISO، ولكنه لا يزال يُستخدم على نطاق واسع. يحدد معيار DIN 103 خطوات الوصلات لأقطار محددة، كما يحدد مسافات خلوص مختلفة للأقطار الصغرى والكبرى. عادةً ما تكون مسافة خلوص القطر الأصغر أكبر بمرتين إلى ثلاث مرات من مسافة خلوص القطر الأكبر.
تتراوح أحجام الخيوط من 8 مم إلى 300 مم. وتعتمد قيم الخطوة المفضلة على كل نطاق قطر.
فئات التسامح
للدلالة على دقة السن اللولبي شبه المنحرف، تُستخدم تركيبات من الحروف والأرقام. يؤثر تفاوت قطر الخطوة على ملاءمة السن اللولبي والارتداد. كلما كان تفاوت قطر الخطوة أدق، قلّ التذبذب في الآلية. بالنسبة للتفاوتات الرئيسية والثانوية، يُستخدم الحرف "H" للسن اللولبي الداخلي (و"h" للسن اللولبي الخارجي) للدلالة على انعدام الانحراف الأساسي.
تم تعديل حسابات التفاوتات للخيوط متعددة البدايات. تُضرب قيم التفاوتات لقطر الخطوة بمعاملات تعتمد على عدد البدايات. بالنسبة للخيوط ذات البدايتين، يكون المعامل 1.12، وللخيوط ذات الثلاث بدايات 1.25، وللخيوط ذات الأربع بدايات 1.4. تُجرى هذه التعديلات لمراعاة طول خطوة الخيط ولضمان عمل الخيط بشكل سليم.
جرب برولين الآن!
أفضل ممارسات تصنيع الخيوط
اعتبارات مادية
تختلف معايير التشغيل باختلاف المواد. يمكن قطع الألومنيوم بسهولة بسرعات عالية مع تغذية خفيفة. يتطلب الفولاذ سرعات متوسطة وتبريدًا كافيًا. أما الفولاذ المقاوم للصدأ فيتطلب سرعات أقل مع سائل تبريد عالي الضغط. تؤثر صلابة المادة بشكل مباشر على عمر الأداة وجودة التشطيب.
تُشكّل المواد التي تتصلب بالتشكيل، مثل الفولاذ المقاوم للصدأ، تحديات خاصة. تمنع عمليات القطع الخفيفة المتعددة التصلب المفرط بين القطع. كما تُقلّل الأدوات الحادة والسرعات المناسبة من التصلب الناتج عن الإجهاد. بالنسبة للمواد شديدة الصلابة، قد يكون من الضروري استخدام عملية تجليخ الخيوط. سيساعدك فهم خصائص المادة على اختيار أفضل استراتيجية للقطع.
تحسين سرعة التغذية
تؤثر سرعة القطع على كلٍ من الإنتاجية وجودة عملية التشكيل. وبشكل عام، تُنتج السرعات المنخفضة نتائج أفضل عند التشكيل. تُجرى معظم عمليات التشكيل اليدوي بسرعة تتراوح بين 30 و100 دورة في الدقيقة، وذلك حسب القطر. مع البرمجة الصحيحة، يمكن لآلات CNC العمل بسرعة أكبر. السرعة المثلى هي التي تُحقق التوازن بين جودة التشطيب ووقت الإنتاج.
في عملية تشكيل الخيوط باستخدام الحاسوب (CNC)، يتساوى معدل التغذية مع خطوة الخيط. تقوم الآلة تلقائيًا بتنسيق سرعة المغزل وسرعة أداة القطع. أما في عملية تشكيل الخيوط اليدوية، فيتولى لولب التغذية والتروس مسؤولية التغذية الصحيحة. ومن خلال الحفاظ على معدل تغذية ثابت، يمكن تجنب أخطاء تشكيل الخيوط. عند تشكيل الخيوط، قد تتسبب تغييرات السرعة في ظهور علامات مرئية بالإضافة إلى مشاكل في الأبعاد.
طرق ضبط الجودة
تُستخدم مقاييس الخيوط للتحقق من دقة الأبعاد بعد عملية التشغيل. وتُستخدم مقاييس "مقبول/غير مقبول" لتحديد ما إذا كانت الخيوط ضمن التفاوت المسموح به بسرعة. يجب أن تكون خيوط مقاييس "مقبول" ناعمة على طولها بالكامل. أما مقاييس "غير مقبول" فيجب عدم استخدامها بعد الدورة الأولى. سيؤكد هذا الاختبار البسيط قطر الخيط وقطر الخطوة الصحيحين.
جرب برولين الآن!
استكشاف أخطاء تعدد الخيوط الشائعة وإصلاحها
فيما يلي بعض المشاكل الشائعة التي يمكن مواجهتها أثناء تشكيل الخيوط.
مشاكل الاهتزاز
قد يؤدي الاهتزاز إلى رداءة سطح السن اللولبي وعدم دقة مقاسه. وتنتج مشاكل الاهتزاز في الغالب عن بروز أداة القطع. تقليل بروز الأداة يزيد من صلابتها ويقلل من الاهتزاز. كما يتأثر الاهتزاز بدعم قطعة العمل. عند تشكيل أسنان لولبية في أجزاء طويلة ورفيعة، يلزم وجود مسند ثابت أو دعامة مركزية. غالبًا ما يؤدي تقليل السرعة إلى التخلص من الاهتزاز. يمكن لزيادة أو نقصان طفيف في السرعة أن يبعد الترددات عن تردد الرنين.
أخطاء نموذج الموضوع
قد تنتج الزوايا غير الصحيحة عن استخدام حشوات غير مناسبة أو شحذ غير سليم للأداة. ويمكن تحديد مشاكل الزاوية باستخدام مقاييس الخيوط. بالنسبة للخيوط شبه المنحرفة، يجب أن تكون زاوية 30 درجة دقيقة. ويمنع خطأ زاوية الأداة التزاوج الصحيح للصواميل القياسية أو المكونات المتزاوجة.
تُسبب أخطاء عمق السن اللولبي مشاكل في التركيب. فالسن اللولبي الضحل جدًا يكون ضعيفًا ويتلف بسهولة. أما السن اللولبي العميق جدًا فقد يُسبب تركيبًا محكمًا أو حتى يمنع عملية التركيب تمامًا.
إدارة تآكل الأدوات
يتغير قطر السن اللولبي بمرور الوقت نتيجة تآكل الأداة. تُجرى عمليات فحص دورية للكشف عن التآكل قبل أن تتجاوز الأجزاء حدود التفاوت المسموح به. تظهر أنماط التآكل بوضوح على طرف الأداة وجوانبها. في بيئات الإنتاج، تحافظ حشوات الكربيد على دقتها لفترة أطول من حشوات الفولاذ عالي السرعة.
يتأثر عمر الأداة بظروف القطع ونوع المادة المستخدمة في قطعة العمل. يكون عمر الأداة أقصر مع المواد الصلبة مقارنةً بالمواد اللينة. تساهم السرعات ومعدلات التغذية المناسبة في زيادة عمر الأداة إلى أقصى حد. كما أن استخدام سائل التبريد يُطيل عمر حافة القطع ويقلل الحرارة. وباستخدام ريش القطع القابلة للفهرسة، يُمكن الحفاظ على جودة متسقة.
خاتمة
تُعدّ الخيوط شبه المنحرفة عنصرًا أساسيًا في التصميم الميكانيكي والتصنيعي الحديث. تُمكّن هذه المعرفة المصنّعين من إنتاج مكونات عالية الجودة من خلال فهم المعايير وإتقان أساليب التشغيل الآلي. التقنية الصحيحة لـ شكل الخيط شبه المنحرف iوهو أمر ضروري للنجاح في تطبيقات لا حصر لها، سواء كنت تقوم بقطع الخيوط باستخدام مخرطة يدوية على آلة CNC أو برمجة العملية.
شركة Boda مستعدة لمساعدتك في جميع احتياجاتك المتعلقة بتصنيع الخيوط. بإمكاننا تصنيع خيوط شبه منحرفة مترية وفقًا لمعايير ISO في الفولاذ والفولاذ المقاوم للصدأ والسبائك غير الحديدية، بدءًا من النماذج الأولية وحتى الإنتاج.. اتصل بنا لمناقشة احتياجاتك المتعلقة بالخيوط ومعرفة كيف يمكن لخبرتنا أن تساعدك في تلبية متطلبات التشغيل الأكثر صعوبة.