
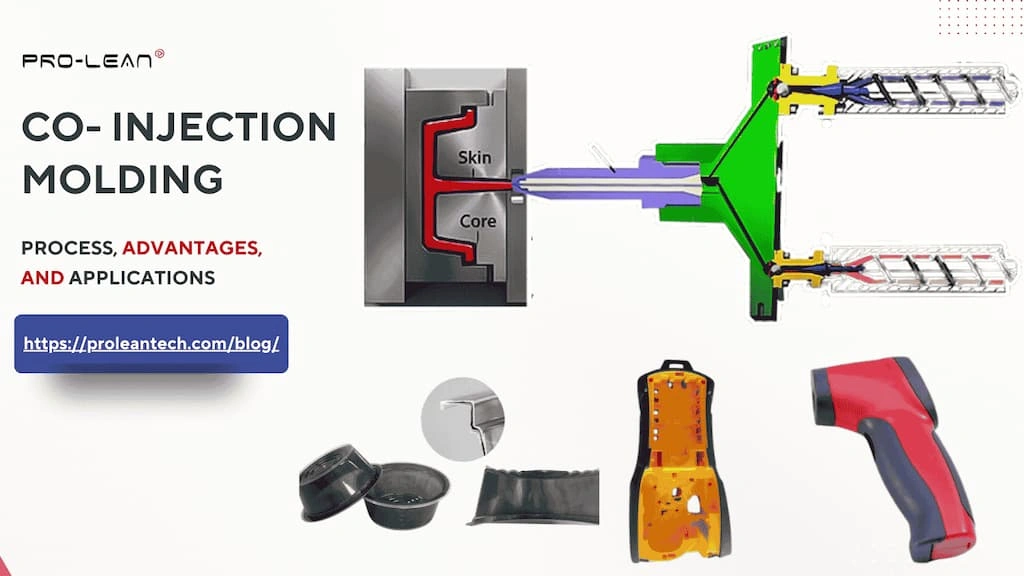
 Co-Spritzgießen
Das Co-Injektionsspritzen ist eine Unterart des Kunststoffspritzgießens, bei der zwei separate Spritzeinheiten gleichzeitig oder nacheinander geschmolzenes Material in eine einzige Form einspritzen. Es handelt sich also um ein Zweikomponenten-Spritzgießverfahren.
Umspritzungsdienste Auch Teile aus zwei oder mehr Materialien können hergestellt werden, aber die Co-Injektion erledigt dies in einem einzigen Arbeitsgang, was die Geschwindigkeit erhöht und Kosten spart.
Mit dem Co-Injektionsverfahren lassen sich Konsumgüter, Verpackungsmaterialien und Medizinprodukte herstellen. Darüber hinaus trägt diese Technologie auch zur Optimierung des Einsatzes von Recyclingkunststoffen bei.
In den folgenden Abschnitten werden das Co-Injektionsformverfahren, seine Vorteile, Nachteile, Anwendungsbereiche, Konstruktionstipps und mögliche Herausforderungen näher erläutert.
Was ist Co-Spritzguss?
Was ist eine Ko-Injektion?
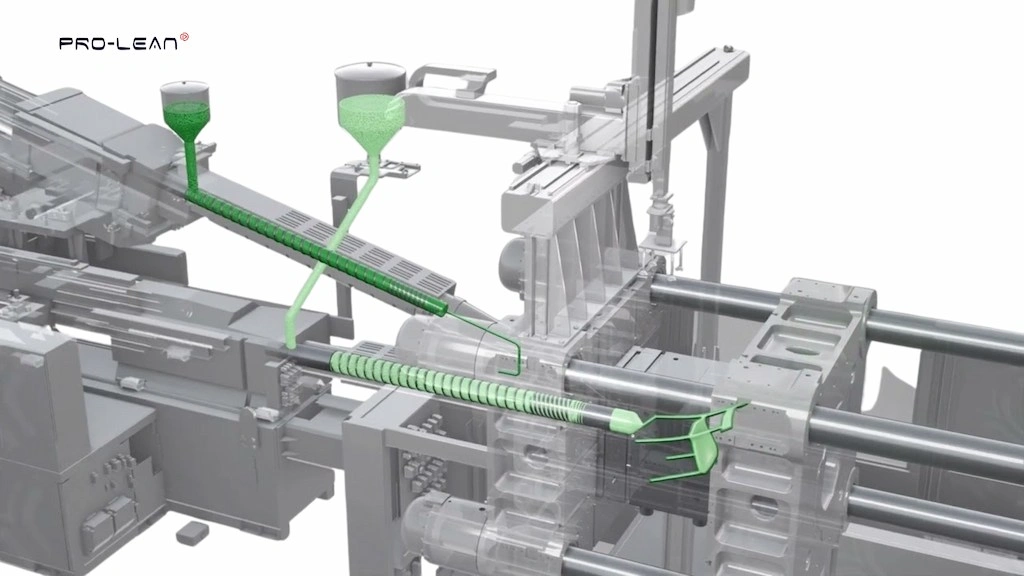
Co-Injektionsspritzen ist eine spezielle Art von Spritzgießen wird zur Herstellung von Teilen und Produkten aus zwei Materialien verwendet, die aus einem inneren „Core“ und eine äußere Schicht “HaareDas Verfahren beinhaltet das sequentielle oder gleichzeitige Einspritzen der geschmolzenen Masse in die Form mittels zweier verschiedener Einspritzeinheiten.
Beispielsweise Getränkeflaschen mit einem Kern aus recyceltem PP und Außenschichten aus lebensmittelechtem PP. Dadurch lassen sich Gewicht, Materialkosten, Formkomplexität und Produktionsgeschwindigkeit optimieren.
Mit dem Co-Injektionsverfahren lassen sich zusammenhängende und fest verbundene Teile mit mehreren Schichten für die Verpackungs-, Automobil-, Medizin-, Konsumgüter- und andere Branchen herstellen.
Probieren Sie Boda jetzt aus!
Wie funktioniert das Co-Injektionsgießen?
Ko-Injektionsmethoden
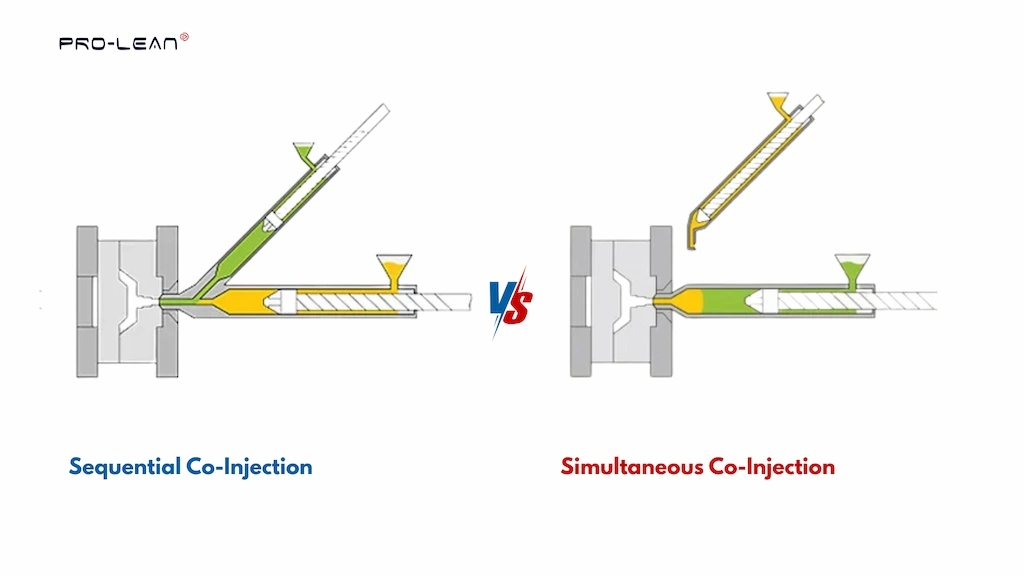
Beim Co-Injektionsspritzen werden zwei verschiedene Polymere nacheinander oder gleichzeitig in einen einzigen Formhohlraum eingespritzt. Dazu werden zwei oder mehr Spritzeinheiten an dieselbe Düse angeschlossen, und separat geschmolzene Polymere werden gleichzeitig oder nacheinander eingespritzt.
Sequenzielle Co-Injektion
Zwei unterschiedliche Polymere werden in separaten Schmelzpunkten nacheinander in einem kontrollierten Zeitintervall in einen Formhohlraum eingespritzt. Hubposition, Zeitsteuerung und weitere Parameter lassen sich an der Spritzgießmaschine einstellen, um eine präzise Abfolge zu erzielen. Die Einspritzfolge kann somit entweder Mantel-Kern oder Mantel-Kern-Mantel sein.
Gleichzeitige Co-Injektion
Dabei werden zwei verschiedene Polymere (die in getrennten Anlagen geschmolzen wurden) gleichzeitig mithilfe einer Koaxialdüse in einen Formhohlraum eingespritzt. Flüssiges Polymer mit hoher Viskosität fließt aus dem Heißkanalsystem, umströmt den Formhohlraum und bildet eine äußere und eine innere Schicht, während ein anderes Material den Kern bildet und so die Struktur aus Mantel, Kern und Mantel wiederherstellt. Daher wird dieses Verfahren auch als Sandwich-Formverfahren bezeichnet.
Das Verfahren des Co-Injektionsformens
Der Co-Injektionsformprozess umfasst mehrere Schritte, darunter die Konstruktion des Teils und der Form, die Materialauswahl, das Trocknen der Pellets, die Zuführung, das Einspritzen, das Abkühlen und das Auswerfen des Teils.
Als Nächstes wollen wir diese Schritte weiter aufschlüsseln.
1. Teile- und Formenkonstruktion
Zuerst wird das benötigte Bauteil und das zugehörige Werkzeug für das Co-Injektionsspritzgießen entworfen. Die Dicke von Deckschicht und Kern, die Abmessungen, der Schichtaufbau usw. werden klar definiert. Zusätzlich werden die beiden Kanäle für die Deckschicht- und Kernmaterialien berücksichtigt.
2. Materialauswahl
Wählen Sie als Nächstes die Materialien für Kern und Außenhaut aus. Diese müssen miteinander kompatibel sein; typischerweise werden für den Kern starre Kunststoffe und für die Außenhaut weiche Kunststoffe, Gummi oder Elastomere verwendet.
Hier sind die häufigsten Beispiele für Co-Injektionsformen für „Hülle + Kern“ Kombinationen:
- Polycarbonat (PC) + ABS
- Nylon (PA) + glasfaserverstärktes Nylon
- Polypropylen (PP) + recyceltes PP
- PET + recyceltes PET
- HDPE + recyceltes HDPE
- ABS + recyceltes ABS
- Polypropylen (PP) + geschäumtes PP
- PET + Ethylen-Vinylalkohol (EVOH)
3. Trocknen & Schmelzen
Die Rohmaterialpellets werden getrocknet, um den Feuchtigkeitsgehalt zu kontrollieren, und anschließend den entsprechenden Injektionseinheiten (typischerweise Schneckenzylindern) zugeführt. Hier müssen Gegendruck, Schneckendrehzahl und weitere Parameter separat eingestellt werden. Die Schnecke erhitzt und befördert die Pellets mit kontrollierter Temperatur zur Düse.
4. Injektion (sequenziell oder simultan)
Abhängig von den Schichten und der Struktur des Bauteils werden die geschmolzenen Polymere, wie bereits erwähnt, entweder sequenziell oder gleichzeitig in die Spritzgussform eingespritzt. Hierfür eignen sich Heißkanalsysteme besonders gut.
5. Kühlung
Nach dem Einspritzen der Außen- und Kernmaterialien wird die Form verfüllt und für eine bestimmte Zeit aushärten gelassen. Je nach Komplexität des Bauteils und Art des Rohmaterials können auch geeignete Kühlsysteme eingesetzt werden.
6. Teileauswurf
Sobald die Form abgekühlt und das Werkstück vollständig erstarrt ist, wird das mehrschichtige Werkstück mithilfe der Auswerferstifte aus der Form entnommen. Anschließend wird es auf Oberflächenfehler und Maßgenauigkeit geprüft. Gegebenenfalls können weitere Bearbeitungsschritte wie Entgraten, Polieren oder andere Verfahren durchgeführt werden.
Was sind die Vorteile des Co-Injektionsformens?
Schnellere Produktion, Hochleistungsteile, Kosteneffizienz, ästhetische Attraktivität, vielseitige Eigenschaften und individuelle Oberflächenbearbeitung sind die Hauptvorteile des Co-Injektionsformverfahrens.
- Schnellere Produktion: Da beim Co-Injektionsverfahren Mehrkomponenten-/Mehrschichtbauteile in einem einzigen Arbeitsgang hergestellt werden, reduziert sich der Montageaufwand und die Produktionszeit.
- Hochleistungsteile: Beim Co-Injektionsverfahren werden zwei unterschiedliche Materialien zu einem einzigen Bauteil verbunden, wobei eine hohe strukturelle Integrität, Steifigkeit und Festigkeit erhalten bleiben.
- Kosten-Nutzen: Die Herstellung von Deckschicht und Kern mit unterschiedlicher Haftung ist kostspieliger als das Co-Injektionsspritzen. Zudem ist sie günstiger als das Umspritzen.
- Ästhetischer Anreiz: Sie können in einem einzigen Produktionszyklus eine ästhetisch ansprechende Schicht aus verschiedenen Materialien auf die Formteile aufbringen.
- Vielseitigkeit in den Eigenschaften: Es ermöglicht die Kombination der Eigenschaften zweier Materialien in einem einzigen Bauteil/Produkt.
- Oberflächenfinish: Durch Co-Injektion kann das Bauteil mit einer individuell gewünschten Oberflächenbeschaffenheit, Textur, Farbe oder Glätte hergestellt werden.
Was sind die Nachteile des Co-Injektionsformens?
Dieses Mehrkomponenten-Spritzgießverfahren hat auch einige Nachteile, wie zum Beispiel den Bedarf an mehreren Spritzeinheiten, die Kompatibilität zwischen Außenhaut und Kern, die präzise Positionierung der Materialien usw.
- Notwendigkeit mehrerer Injektoren: Für die Co-Injektion werden zwei oder mehr Injektionseinheiten benötigt, was die anfänglichen Einrichtungs- und Werkzeugkosten erhöht.
- Präzise Positionierung von Materialien: Im Gegensatz zum Einlegeverfahren können die beiden Materialbereiche nicht präzise positioniert werden; lediglich die Schichtdicke lässt sich steuern.
- Kompatibilität von Kern und Haut: Nicht zwei beliebige Materialien können gemeinsam im Spritzgussverfahren verarbeitet werden; es muss eine Kompatibilität vorliegen.
- Komplexität des Formendesigns: Die Formkonstruktion ist komplexer, um eine strikte Kontrolle des Mantel-Kern-Flusses zu gewährleisten.
Welche Anwendungsbereiche gibt es? Beispiele für Co-Injektionsformen
Co-Injektionsteile
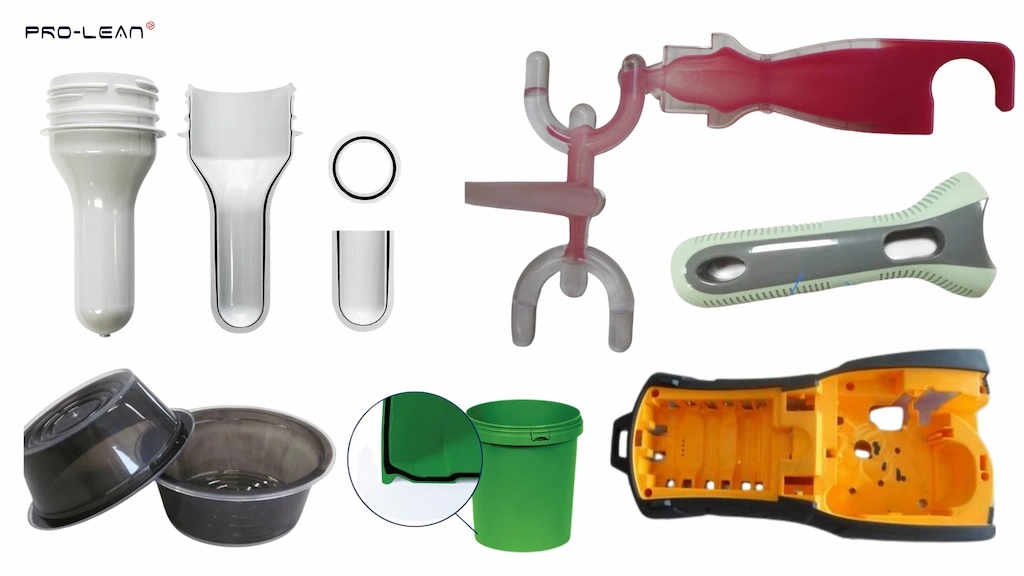
Die Automobilindustrie, die Konsumgüterindustrie, die Verpackungsindustrie, die Medizintechnik, das Recyclingwesen und viele andere Branchen verwenden im Co-Injektionsverfahren hergestellte Teile und Produkte.
Die folgende Tabelle bietet einen detaillierten Überblick über Beispiele für Co-Injektionsformen in verschiedenen Branchen.
| Branche | Warum? | Beispiele |
| Automobilindustrie | Für Bauteile mit einem strukturellen Kern und einer ästhetischen Außenschicht | Armaturenbrettverkleidungen, Innenverkleidungen, Motorabdeckungen und Dichtungen. |
| Verbrauchsgüter | Teile mit Griffigkeit, ansprechender Optik und individueller Textur | Handyhüllen, Griffe für Haushaltsgeräte und Werkzeuggriffe. |
| Verpackungs- | Mehrschichtige Behälter und maximale Nutzung von Recyclingmaterial | Kosmetikflaschen, Aufbewahrungsbehälter, mehrschichtige Gläser und Getränkeverpackungen. |
| Medizintechnik | Funktionelle Dichtung in Medizinprodukten. | Griffe für chirurgische Instrumente, Gehäuse für Diagnosegeräte und Teile von Inhalatoren. |
| Kreislaufrecycling | Verwendet recyceltes Material im Kern, ohne die Ästhetik zu beeinträchtigen | Verpackungsflaschen, Waschmittelverschlüsse usw. |
Probieren Sie Boda jetzt aus!
Branchenübliche Verfahren im Bereich der Co-Injektionsformung
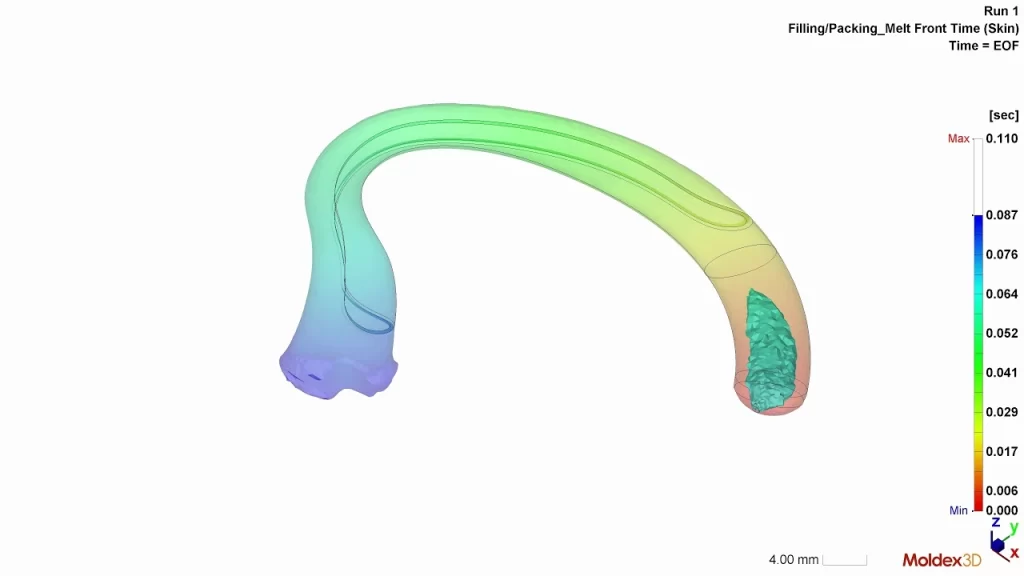
Co-Injektionssimulation
Beim Konstruieren geht es nicht nur darum, ein digitales Konstruktionsmodell des gewünschten Teils zu erstellen, sondern auch darum, ein formbares Design zu entwickeln, das hinsichtlich Formbarkeit, Produktionsgeschwindigkeit, Maßgenauigkeit und Kosteneffizienz optimiert ist.
Nachfolgend einige branchenübliche Praktiken/Überlegungen für ein DFM-optimiertes Co-Injektionsformdesign.
- Teildicke
Die Dicke sollte über die gesamte Geometrie hinweg gleichmäßig sein und je nach Materialart mindestens 1–3 mm betragen. Darüber hinaus sollte die Dicke 5 mm nicht überschreiten.
- Materialvolumen
Das Kernvolumen sollte 20–80 % betragen, das Hautvolumen dagegen das umgekehrte. Dies ist unerlässlich für einen effizienten Fluss der injizierten Nahrung.
- Torart
Wählen Sie den geeigneten Angusskanal für das Spritzgießen und positionieren Sie ihn an den dickeren Stellen, um ein gleichmäßiges Fräsen zu gewährleisten.
- Toleranzen
Die Maßtoleranzen sollten für alle Merkmale einheitlich festgelegt und die Abkühlung der Schichten berücksichtigt werden. Beim Co-Injektionsspritzen sind typischerweise Toleranzen von ±0.1 mm möglich.
- Strömungspfad
Wählen Sie einfache Formgeometrien, die effiziente Fließmuster fördern. Vermeiden Sie abrupte Wandstärkenübergänge, scharfe Ecken und lange, dünne Abschnitte.
Co-Injektion vs. andere Formgebungsverfahren
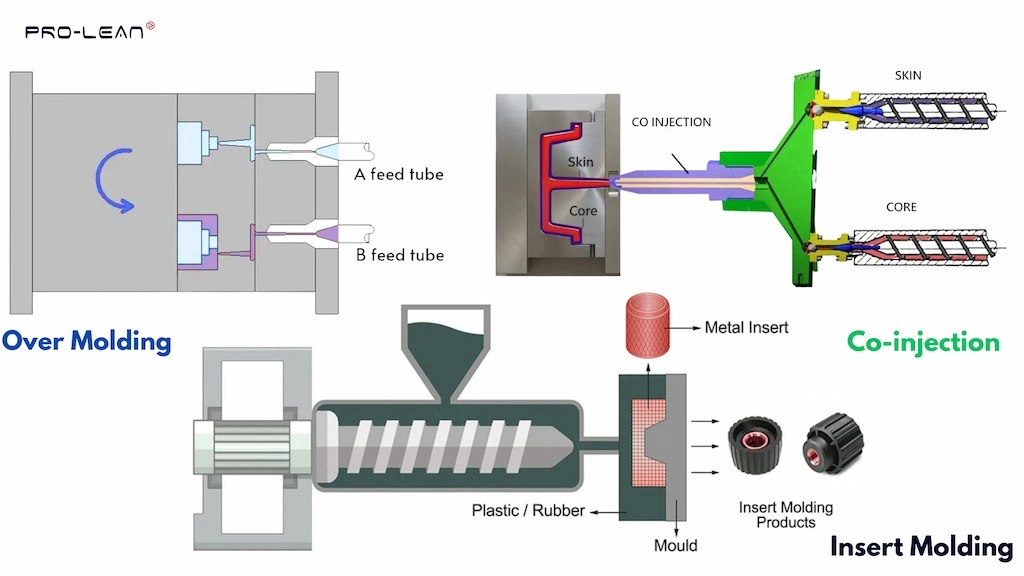
Alternativen zur gleichzeitigen Injektion
Insert Molding und Overmolding sind zwei weitere Mehrkomponenten-Spritzgießverfahren. Vergleichen wir sie mit dem Co-Injektionsspritzgießen.
Co-Injektion vs. Umspritzen
Kunststoffumspritzung Das Verfahren unterscheidet sich vom Co-Injektionsverfahren in der Durchführung des Spritzvorgangs und der Teilestrukturierung. Dabei werden zwei verschiedene Materialien nacheinander eingespritzt. Es wird häufig zum Umspritzen von Dichtungen, Griffen oder Isolierungen auf starren Bauteilen eingesetzt.
Co-Injektion vs. Insert Molding
Wie der Name schon sagt, beinhaltet das Einlegeverfahren das Positionieren eines vorgefertigten Einsatzes (metallisch oder nichtmetallisch) in den Formhohlraum und das Einspritzen von geschmolzenem Polymer. Dieses fließt dann um den Einsatz herum und bildet ein formstabiles, einteiliges Bauteil.
Herausforderungen beim Co-Injektionsformen und wie man sie behebt?
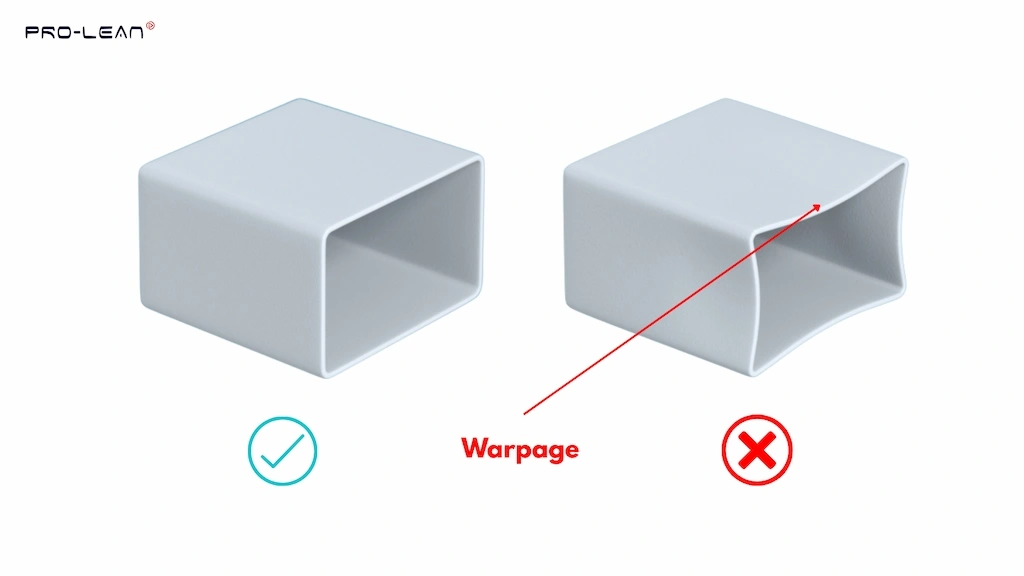
Co-Injektionsformfehler
Kerndurchbruch, Oberflächenfehler, ungleichmäßige Mehrkavitätenströmung und Verzug sind die größten Herausforderungen beim Co-Injektionsformen.
Lassen Sie uns diese Herausforderungen weiter aufschlüsseln und entsprechende Präventionsstrategien vorstellen.
Kerndurchbruch
Das Kernmaterial kann die äußere Hautschicht durchbrechen und an die Oberfläche gelangen, was zu funktionellen oder ästhetischen Beeinträchtigungen führen kann. Um dies zu verhindern, sollten der korrekte Injektionsdruck gewählt, das Injektionsvolumen erhöht und die Schmelztemperatur angepasst werden.
Oberflächenfehler
Eine weitere Herausforderung besteht darin, Formteile ohne Oberflächenfehler und Defekte wie Markierungen und Schweißnähte herzustellen. Diese werden hauptsächlich durch ungleichmäßige Wandstärken verursacht.
Probleme mit mehreren Hohlräumen
Bei Spritzgussformen mit mehreren Kavitäten ist es schwierig, den Materialfluss zwischen ihnen auszugleichen. Dies führt zu Ungleichgewichten im Volumen der Deckschicht und des Kernmaterials.
Um dies zu verhindern, positionieren Sie das Tor präzise, passen Sie die Kühlrate an und korrigieren Sie die Durchflussfähigkeit.
Verzug
Unterschiedliche Schrumpfungsraten von Deckschicht- und Kernmaterial verursachen Verzug. Um Verzug zu vermeiden, sollten eine gleichmäßige Dicke sichergestellt, effiziente Kühlsysteme eingesetzt und die Prozessparameter optimiert werden.
Lesen Sie mehr: PIM – Pulverspritzgießen
Was unterscheidet das Co-Injektionsformen vom herkömmlichen Spritzgießen?
Der Unterschied zwischen Co-Injektion und herkömmlichem Spritzgießen besteht darin, dass beim Co-Injektionsverfahren zwei Materialien gemeinsam zu einem einzigen, festen Bauteil verpresst werden, anstatt nur ein einziges geschmolzenes Material einzuspritzen. Das bedeutet, dass mit herkömmlichem Spritzgießen kein Bauteil aus mehreren Materialien in einem einzigen Arbeitsgang hergestellt werden kann.
Das herkömmliche Spritzgießen eignet sich für die Massenproduktion von einheitlichen Teilen und Produkten aus einem einzigen Material. Das Co-Spritzgießen hingegen ist ideal, wenn Teile mit Schichtstrukturen aus zwei verschiedenen Materialien benötigt werden.
Probieren Sie Boda jetzt aus!
Verbessert das Co-Injektionsgießen die Produktqualität?
Ja, das Co-Injektionsverfahren verbessert die Qualität der hergestellten Teile und Produkte durch vielfältige Materialkombinationen, erhöhte Haltbarkeit und individuelle Gestaltungsmöglichkeiten. Darüber hinaus senkt es die Montagekosten und stärkt die Wettbewerbsfähigkeit.
Schauen wir uns nun die folgende Liste an, die zeigt, wie die Co-Injektionstechnologie die Produktqualität verbessert.
- Das Co-Injektionsverfahren ermöglicht die Kombination von weichen und harten Materialien und bietet so sowohl Festigkeit als auch eine ansprechende Oberflächenbeschaffenheit.
- Die im Co-Injektionsverfahren hergestellten Teile sind langlebig, da Kern und Deckschicht fest miteinander verbunden sind.
- Das Mehrkomponenten-Spritzgießen reduziert Zeitaufwand und Montagekosten.
- Es ermöglicht die individuelle Anpassung von Oberflächenstruktur, Farbe und Verarbeitungsqualität.
Ist Co-Injektionsformen für mein Projekt geeignet?
Die Eignung des Co-Injektionsspritzens hängt von den Teile-/Produktspezifikationen und den Anwendungsanforderungen ab.
Wählen Sie das Co-Injektionsformverfahren, wenn:
- Ihr Bauteil/Produkt benötigt eine Kombination aus verschiedenen Materialien, insbesondere starre Kunststoffe und weiche Gummi- und Elastomere.
- Die betroffenen Stellen benötigen eine weichere Haut als Barriere, für besseren Halt oder aus ästhetischen Gründen.
- Sie verwenden recycelte Materialien für die Formgebung.
- Sie benötigen Produktionsmengen in großen Stückzahlen, typischerweise >10,000 Einheiten.
Welche Zukunftstrends gibt es beim Co-Injektionsformen?
Zukünftige Trends beim Co-Injektionsformen konzentrieren sich auf drei Hauptbereiche: Materialinnovationen, automatisierte und KI-gesteuerte Anlagen sowie branchenübergreifende Anpassungsfähigkeit.
Lassen Sie uns diese Zukunftstrends weiter aufschlüsseln.
1. Materielle Fortschritte
Innovationen im Einsatz von Recyclingmaterialien durch die Integration neuer Werkstoffe in die Oberflächen von Bauteilen oder Produkten. Darüber hinaus konzentrieren sich Hersteller auch auf biobasierte Polymere.
2. Automatisierung und KI-Integration
Ein weiterer Trend ist der Einsatz intelligenter Fertigungssysteme, wie beispielsweise Spritzgussautomatisierung, Echtzeitüberwachung und datengestützte Optimierung. Folglich findet auch die KI-gestützte Prozesssteuerung rasch Verbreitung.
3. Branchenübergreifende Anpassungsfähigkeit
Neben der Verpackungsindustrie nutzen immer mehr Branchen die Co-Injektionstechnologie zur Herstellung verschiedenster Komponenten und Produkte, darunter Medizin-, Automobil- und Konsumgüter. Dies ist auf die erweiterten Möglichkeiten hinsichtlich Materialauswahl, Präzision, Oberflächenbeschaffenheit und Designkomplexität zurückzuführen.
Probieren Sie Boda jetzt aus!
Fazit
Insgesamt ermöglicht das Co-Injektionsspritzen die Herstellung von Bauteilen aus mehreren Materialien durch die Wiederzusammensetzung von Kern-Haut- oder Haut-Kern-Haut-Strukturen. Dieses Einzyklusverfahren steigert die Produktionseffizienz und Wirtschaftlichkeit für diverse Anwendungen, darunter Verpackungsprodukte, Fahrzeuginnenverkleidungen und leichte Strukturbauteile.
Bei Boda bieten wir umfassende Spritzgussdienstleistungen Für zahlreiche Branchen, von der DFM-Analyse über den Werkzeugbau bis hin zur Oberflächenveredelung.
Neben dem Standard-Kunststoffspritzguss verfügen wir auch über Anlagen für das Einlegeverfahren, das Umspritzen, das Co-Injektionsverfahren und das Mehrkomponenten-Spritzgießen zur Herstellung komplexer Teile und Produkte.
Häufig gestellte Fragen
Was ist eine Ko-Injektion?
Es handelt sich um eine Unterart des Spritzgießens, bei der zwei verschiedene Polymere aus zwei verschiedenen Spritzeinheiten in eine einzige Form eingespritzt werden.
Worin unterscheidet sich das Co-Injektionsformen vom herkömmlichen Spritzgießen?
Herkömmliche Spritzgießverfahren können nicht zwei verschiedene Materialien in eine Form einspritzen und ein einzelnes Werkstück formen. Anders ausgedrückt: Co-Injektion ist ein Mehrkomponenten-Spritzgießverfahren, während dies bei herkömmlichen Verfahren nicht möglich ist.
Welches System eignet sich für die Co-Einspritzung: Kalt- oder Heißkanalsysteme?
Für Co-Injektionsformverfahren werden Heißkanalsysteme bevorzugt.