
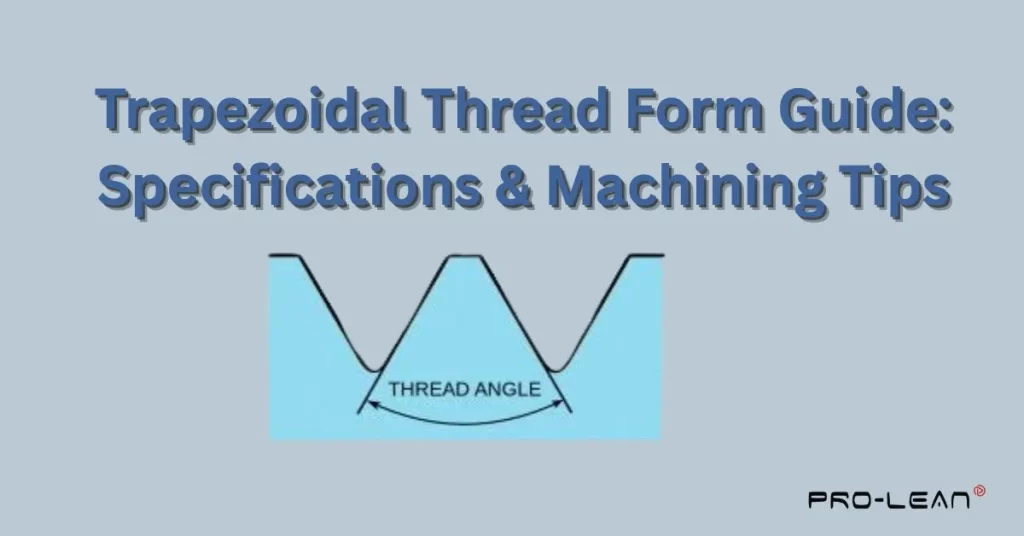
Trapezförmige Gewindebildung
Du musst machen trapezförmige GewindeformenSie wissen nicht genau, wo Sie anfangen sollen? Dieser Leitfaden ist genau das Richtige für Sie. Trapezgewinde sind die Arbeitspferde mechanischer Systeme. Sie gewährleisten eine reibungslose Kraftübertragung auf Ihre Werkzeugmaschinen und Hebezeuge.
Diese um 30 Grad abgewinkelten Gewinde mit flachen Spitzen und Wurzeln sind den Standard-V-Gewinden überlegen. Sie sind den V-förmigen Gewinden an Schrauben und Bolzen überlegen, da sie eine höhere Tragfähigkeit und geringere Reibung bei linearen Bewegungen bieten. Das Verständnis der Grundlagen ist wichtig, wenn man Gewindefräsvorgänge einrichtet oder entscheidet, ob man sie verwendet. Gewindebearbeitung als Alternative.
Wir bieten umfassende kundenspezifische Bearbeitung und professionelle Gewindeschneiden Lösungen bei BodaUnser Team verfügt über langjährige Erfahrung in der Herstellung trapezförmiger Gewinde, einschließlich aller Standardgrößen und -materialien.
Was ist eine trapezförmige Gewindeform?
Trapezgewinde zeichnen sich durch ihre einzigartige Geometrie aus. Sie eignen sich ideal für Kraftübertragung und Linearbewegungen und sind daher unverzichtbar für mechanische Systeme. Betrachten wir ihre grundlegenden Eigenschaften genauer.
Gewindeprofilmerkmale
Trapezgewinde zeichnen sich durch abgeflachte Gewindespitzen und -füße sowie schräge Flanken aus. Diese Geometrie unterscheidet sich von den üblicherweise in Verbindungselementen verwendeten V-Gewinden. Trapezgewinde sind einfacher herzustellen und weisen eine höhere Tragfähigkeit als Vierkantgewinde auf. Sie eignen sich ideal für Anwendungen, die eine kontrollierte lineare Bewegung unter hohen Belastungen erfordern.
ISO-Normen legen für metrische Trapezgewinde einen Gewindewinkel von 30 Grad fest. Dieser Winkel erzeugt die Trapezform dieser Gewinde. Jede Seite ist um 15 Grad nach innen geneigt. Diese Geometrie bietet im Vergleich zu Vierkantgewinden ein besseres Gleichgewicht zwischen Festigkeit, Fertigung und Betriebseffizienz.
Gewindebezeichnungssystem
Die Gewindebezeichnung ist standardisiert. Das Symbol „Tr“, gefolgt von Nenndurchmesser und Steigung, kennzeichnet ein Trapezgewinde im metrischen System. Beispielsweise bezeichnet Tr 60 x 9 ein Gewinde mit einem Nenndurchmesser von 60 mm und einer Steigung von 9 mm. Dieses System eindeutiger Kennzeichnung erleichtert Herstellern und Ingenieuren die Kommunikation von Spezifikationen über verschiedene Projekte und Branchen hinweg.
Allgemeine Anwendungen
Trapezgewinde finden in vielen Branchen und mechanischen Systemen Anwendung. In Drehmaschinen werden sie beispielsweise in Leitspindeln eingesetzt, um die Spindelbewegung in die Bewegung des Schlittens umzuwandeln. Schraubstöcke nutzen sie, um effizient Spannkräfte zu erzeugen. Auch in Positioniersystemen von Werkzeugmaschinen kommen diese Gewinde zum Einsatz. Heber, Ventilschäfte und Verstellmechanismen basieren ebenfalls auf ihnen. Die Vielseitigkeit und Zuverlässigkeit dieser Gewinde erklären ihre weite Verbreitung im Maschinenbau.
Trapezgewinde vs. metrisches Acme-Gewinde
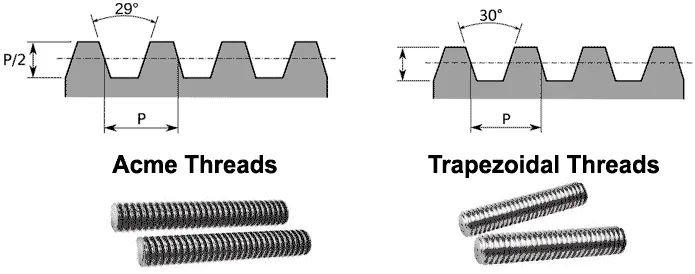
Trapezgewinde vs. metrisches Acme-Gewinde
Durch das Verständnis der Unterschiede zwischen metrischen Acme- und Trapezgewindebezeichnungen lassen sich kostspielige Fertigungsfehler vermeiden. Diese Gewindearten sind zwar oft missverstanden, aber dennoch deutlich voneinander zu unterscheiden. Erläutern Sie die Unterschiede und ihre praktische Anwendung.
Unterschiede im Gewindewinkel
In der Praxis, metrische Trapezgewinde und Acme-Gewinde sind nicht austauschbar. Streng genommen ist die Bezeichnung „metrisches ACME“ nicht korrekt. ACME-Gewinde haben einen Winkel von 29 Grad und basieren auf dem imperialen Maßsystem. Trapezgewinde im metrischen System haben einen Winkel von 30 Grad.
Standard-Spezifikationen
ISO 2904 und DIN 103 sind die Normen, die die metrische GewindeDiese Normen definieren die Abmessungen, Toleranzen und Bezeichnungsmethoden. Europäische Hersteller verwenden überwiegend metrische Trapezgewinde. ISO erlaubt unterschiedliche Steigungen pro Durchmesser, während DIN 103 eine bestimmte Steigungs-Durchmesser-Kombination vorschreibt. Beide Normen gewährleisten Kompatibilität und einwandfreie Funktion.
Der Unterschied ist wichtig
In der Praxis ist der Winkelunterschied von einem Grad erheblich. Werden ACME-Gewinde mit Trapezgewinden verbunden, führt dies zu einer mangelhaften Passung und vorzeitigem Verschleiß. Die Flanken sind nicht korrekt ausgerichtet und erzeugen hohe Spannungsspitzen. Hersteller müssen daher für jeden Gewindetyp die passenden Einsätze und Werkzeuge verwenden. Die Gewindefestigkeit und -zuverlässigkeit werden durch die Verwendung unterschiedlicher Standards beeinträchtigt, was zu mechanischem Versagen führen kann.
CNC-Gewindeschneidverfahren für Trapezgewinde
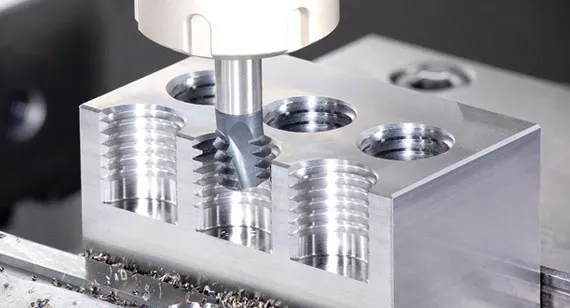
CNC-Gewindeschneidverfahren
Einpunkt-Gewindeschneiden
Trapezgewinde lassen sich mit maximaler Flexibilität durch Einpunkt-Gewindeschneiden herstellen. Schneidwerkzeuge mit der passenden Form tragen das Material in mehreren Durchgängen ab. Das Werkzeugprofil muss exakt dem Gewindeprofil entsprechen. CNC-Drehmaschinen steuern Werkzeugposition und Werkstückrotation präzise und ermöglichen so eine exakte Gewindegeometrie. Dieses Verfahren eignet sich sowohl für Innen- als auch für Außengewinde.
Die Auswahl der richtigen Wendeschneidplatten ist der erste Schritt. Hartmetall-Wendeschneidplatten sind in Standardgrößen für Trapezprofile erhältlich. Der Winkel von 30 Grad muss metrisch äquivalent sein. Die Werkzeughöhe wird so eingestellt, dass die Schneide mit der Werkstückmittellinie fluchtet. Eine korrekte Einrichtung gewährleistet die richtige Gewindetiefe und die präzisen Flankenwinkel während des gesamten Bearbeitungsprozesses.
Vorteile des Gewindefräsens
Gewindefräsen Das Gewindefräsen bietet deutliche Vorteile bei der Herstellung von Trapezgewinden. Das Gewinde wird durch einen rotierenden Fräser erzeugt, der eine spiralförmige Bahn beschreibt. Dieses Verfahren eignet sich ideal für die Bearbeitung von Werkstoffen mit hoher Härte oder Gewinden mit großem Durchmesser. Gewindefräsmaschinen können mit einem einzigen Werkzeug verschiedene Größen herstellen. Dies steigert die Effizienz. In vielen Anwendungen erzeugt das Verfahren weniger Vibrationen als das Einpunkt-Gewindeschneiden.
Fräsen ist besonders vorteilhaft für trapezförmige Innengewinde. Dieses Verfahren ist hinsichtlich der Spanabfuhr effizienter als Gewindeschneiden. Gewindefräser erzeugen saubere Gewinde aus schwer zerspanbaren Werkstoffen wie Titan und Edelstahl.
Wechselseitige Flankenfütterung
Beim Schneiden von Trapezgewinden lässt sich die Werkzeugstandzeit durch abwechselnden Flankenvorschub verlängern. Bei aufeinanderfolgenden Schnitten greift die linke und rechte Flanke abwechselnd in den Werkzeug ein. Dadurch verteilt sich der Werkzeugverschleiß gleichmäßig entlang der Schneidkanten. Diese Methode ist besonders vorteilhaft für Trapezgewinde mit großen Steigungen. Sie ist zwar komplexer zu programmieren, führt aber zu einer besseren Oberflächengüte.
Die Werkzeugdurchbiegung wird durch alternierendes Einstechverfahren im Vergleich zum radialen Eintauchverfahren reduziert. Die Schnittkräfte verringern sich, da bei jedem Schnitt auf einer Seite weniger Material abgetragen wird. Dies verbessert die Maßgenauigkeit langer Gewinde.
Wie man Gewinde auf einer Drehbank schneidet
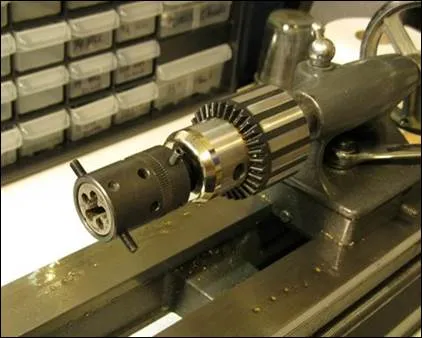
Gewindeschneiden auf einer Drehbank
Manuelle Drehmaschineneinrichtung
Das Gewindeschneiden an einer manuellen Maschine erfordert sorgfältige Koordination und Einrichtung. Die Schnellwechsel-Getriebeverbindung verbindet die Spindelbewegung mit der Leitspindel. Die Gewindesteigungen werden durch die Zahnradkombinationen bestimmt. Die Zahnradauswahl erfolgt anhand von Tabellen am Spindelstock der Drehmaschine. Trapezgewinde in metrischen Maßen erfordern bestimmte Übersetzungsverhältnisse von Spindel- zu Leitspindeldrehzahl.
Der Werkzeughalter muss auf der korrekten Höhe positioniert werden. Eine Zentrierlehre dient zur senkrechten Ausrichtung des Werkzeugs zur Werkstückachse. Die Werkzeugspitze muss exakt auf der Mittellinie des Werkstücks positioniert sein. Fehlerhafte Höhen können zu falschen Gewindetiefen und unzureichendem Eingriff der Werkzeugflanke führen. Sorgfältiges Einrichten beugt Gewindeproblemen und Materialverschwendung vor.
Gewindewerkzeug-Auswahl
Die korrekte Werkzeuggeometrie ist für das Gewindeschneiden unerlässlich. HSS-Werkzeuge sind in profilierter Form für Trapezgewinde erhältlich. Hartmetall-Wendeschneidplatten bieten eine höhere Leistung und Präzision. Die Wendeschneidplatten müssen im korrekten 30°-Winkel für metrische Gewinde angewinkelt sein. Werkzeughersteller bieten Wendeschneidplatten in verschiedenen Größen an, die speziell für Trapezgewinde entwickelt wurden.
Um Vibrationen zu reduzieren, sollte der Werkzeugüberstand minimiert werden. Eine stabile Werkzeugaufnahme verhindert Rattern beim Schneiden. Scharfe Schneidkanten sorgen für eine bessere Oberflächengüte. Stumpfe Werkzeuge erzeugen übermäßige Hitze und eine schlechte Gewindequalität. Regelmäßige Werkzeugprüfung und -austausch gewährleisten gleichbleibende Ergebnisse in der gesamten Produktion.
Schritte zum Schneiden von Trapezgewinden auf einer Drehbank:
- Schritte zum Schneiden von Trapezgewinden auf einer Drehbank
- Stellen Sie das richtige Getriebe für die erforderliche Teilung ein.
- Den Gewindeanschlag durchführen und eine Probelaufprobe machen, um die Steigung mit einer Gewindelehre zu überprüfen.
- Die Tiefe mithilfe der zusammengesetzten Auflage in kleinen Schritten erhöhen (z. B. 0.002–0.005″).
- Um das Werkzeug zu schützen, muss der Querschlitten am Ende jedes Arbeitsgangs zurückgezogen werden.
- Die Halbmutter bei jedem Gewindegang wieder an der gleichen Gewindemarkierung einrasten lassen.
- Wechseln Sie zu einem Feinschliffdurchgang mit einer Tiefe von ca. 0.001″ unter Verwendung von Kühlschmierstoff.
Metrische Trapezgewindenormen (ISO 2904 & DIN 103)
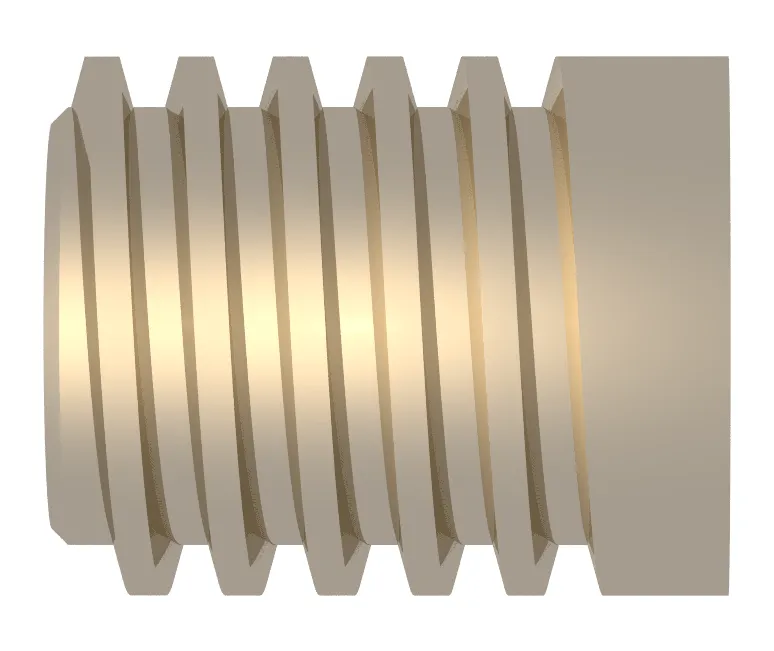
Trapezförmige Gewindeform
In der Regel spezifizieren Ingenieure metrische Trapezgewinde nach DIN 103 oder ISO 2904, welche die Standardabmessungen, Toleranzen und Bezeichnungen für Tr-Gewinde definieren.
ISO 2904 Standard
ISO 2904-1977 spezifiziert das metrische Gewindesystem für allgemeine Anwendungen. Diese Norm gilt für Gewinde in Mechanismen und Konstruktionen. Sie legt Gewindeprofile, Toleranzen und Bezeichnungsmethoden fest. Die Norm ermöglicht verschiedene Steigungen pro Nenndurchmesser. Diese Flexibilität ist ideal, um den vielfältigen Anforderungen verschiedener Branchen gerecht zu werden.
Die Toleranzklassen reichen von grober bis zu feiner Präzision. Die Auswahl richtet sich nach der Anwendung und den Fertigungsmöglichkeiten. Engere Toleranzen führen zwar zu höheren Kosten, aber auch zu besserer Leistung.
Anforderungen nach DIN 103
DIN 103 enthält detaillierte Spezifikationen für metrische Trapezverzahnungen. Diese deutsche Norm ist älter als die ISO-Norm, wird aber weiterhin häufig herangezogen. DIN 103 legt Steigungen für bestimmte Durchmesser fest. Die Norm definiert unterschiedliche Spielräume für Kern- und Außendurchmesser. Das Spiel im Kerndurchmesser ist typischerweise zwei- bis dreimal so groß wie im Außendurchmesser.
Die Gewindegrößen können von 8 mm bis 300 mm reichen. Die bevorzugten Steigungswerte basieren auf dem jeweiligen Durchmesserbereich.
Toleranzklassen
Zur Angabe der Präzision eines Trapezgewindes werden Buchstaben-Zahlen-Kombinationen verwendet. Die Toleranz des Flankendurchmessers beeinflusst die Gewindepassung und das Gewindespiel. Eine engere Toleranz des Flankendurchmessers reduziert das Spiel im Mechanismus. Für die Haupt- und Nebentoleranzen wird „H“ für Innengewinde (und „h“ für Außengewinde) verwendet, um eine Abweichung von null anzuzeigen.
Die Toleranzberechnungen für mehrgängige Gewinde wurden angepasst. Die Toleranzwerte für den Flankendurchmesser werden mit Faktoren multipliziert, die sich nach der Anzahl der Gewindegänge richten. Bei zweigängigen Gewindegängen beträgt der Faktor 1.12, bei dreigängigen 1.25 und bei viergängigen 1.4. Diese Anpassungen berücksichtigen die längere Gewindesteigung und gewährleisten die einwandfreie Funktion des Gewindes.
Probieren Sie Boda jetzt aus!
Bewährte Verfahren zur Gewindebearbeitung
Wesentliche Überlegungen
Die Bearbeitungsparameter variieren je nach Werkstoff. Aluminium lässt sich mit geringen Vorschüben und hohen Schnittgeschwindigkeiten problemlos bearbeiten. Stahl erfordert moderate Schnittgeschwindigkeiten und ausreichende Kühlung. Edelstahl benötigt niedrigere Schnittgeschwindigkeiten und Hochdruckkühlung. Die Werkstoffhärte beeinflusst direkt die Werkzeugstandzeit und die Oberflächengüte.
Kaltverfestigende Werkstoffe wie Edelstahl stellen besondere Herausforderungen dar. Mehrere leichte Schnitte verhindern übermäßige Kaltverfestigung zwischen den Schnitten. Scharfe Werkzeuge und die richtige Schnittgeschwindigkeit reduzieren die Kaltverfestigung. Bei sehr harten Werkstoffen kann Gewindeschleifen erforderlich sein. Kenntnisse über die Werkstoffeigenschaften helfen Ihnen bei der Auswahl der optimalen Schnittstrategie.
Optimierung der Vorschubgeschwindigkeit
Die Schnittgeschwindigkeit beeinflusst sowohl die Produktivität als auch die Gewindequalität. Generell erzielen niedrigere Geschwindigkeiten ein besseres Ergebnis beim Gewindeschneiden. Die meisten manuellen Gewindeschneidvorgänge werden je nach Durchmesser mit 30–100 U/min durchgeführt. Mit der richtigen Programmierung können CNC-Maschinen schneller arbeiten. Die optimale Geschwindigkeit ist ein Kompromiss zwischen Oberflächenqualität und Produktionszeit.
Beim CNC-Gewindeschneiden entspricht die Vorschubgeschwindigkeit der Gewindesteigung. Die Maschine koordiniert automatisch Spindel- und Werkzeugdrehzahl. Beim manuellen Gewindeschneiden sorgen Leitspindel und Getriebe für den korrekten Vorschub. Durch einen konstanten Vorschub lassen sich Gewindefehler vermeiden. Drehzahländerungen können beim Gewindeschneiden sichtbare Spuren und Maßabweichungen verursachen.
Qualitätskontrollmethoden
Gewindelehren dienen der Überprüfung der Maßgenauigkeit nach der Bearbeitung. Mit Gut/Ausschuss-Lehren lässt sich schnell feststellen, ob das Gewinde innerhalb der Toleranz liegt. Die Gewinde der Gut-Lehren müssen über die gesamte Länge glatt sein. Ausschuss-Lehren dürfen nicht über die erste Umdrehung hinaus eingesetzt werden. Dieser einfache Test bestätigt den korrekten Gewindedurchmesser und die korrekte Flankensteilheit.
Probieren Sie Boda jetzt aus!
Behebung häufiger Probleme beim Gewindeschneiden
Im Folgenden werden einige häufig auftretende Probleme aufgeführt, die beim Gewindeformen auftreten können.
Chatterprobleme
Rattern kann zu einer unsauberen Gewindequalität und einem ungenauen Gewindemaß führen. Vibrationsprobleme werden hauptsächlich durch Werkzeugüberstand verursacht. Ein reduzierter Werkzeugüberstand erhöht die Steifigkeit und verringert das Rattern. Auch die Werkstückauflage beeinflusst die Vibrationen. Beim Gewindeschneiden langer, dünner Teile ist eine Lünette oder Zentrierstütze erforderlich. Oft lässt sich das Rattern durch Reduzierung der Drehzahl beseitigen. Eine leichte Erhöhung oder Verringerung der Drehzahl kann die Frequenzen von der Resonanzfrequenz entfernen.
Thread-Formularfehler
Falsche Winkel können durch ungeeignete Einsätze oder unsachgemäßes Werkzeugschleifen verursacht werden. Winkelprobleme lassen sich mithilfe von Gewindelehren erkennen. Bei Trapezgewinden muss der Winkel von 30 Grad exakt eingehalten werden. Ein falscher Werkzeugwinkel verhindert das korrekte Zusammenfügen von Standardmuttern oder anderen Bauteilen.
Fehlerhafte Gewindetiefen verursachen Passungsprobleme. Zu flache Gewinde sind schwach und beschädigen sich leicht. Zu tiefe Gewinde können zu einer zu engen Passung führen oder die Montage sogar verhindern.
Werkzeugverschleiß-Management
Der Gewindedurchmesser verändert sich mit der Zeit durch Werkzeugverschleiß. Regelmäßige Prüfungen dienen der Verschleißerkennung, bevor die Teile außerhalb der Toleranz liegen. Verschleißspuren sind an der Werkzeugspitze und den Freiflächen sichtbar. In der Serienfertigung behalten Hartmetall-Wendeschneidplatten ihre Genauigkeit länger als HSS-Wendeschneidplatten.
Die Standzeit eines Werkzeugs hängt sowohl von den Schnittbedingungen als auch vom Werkstückmaterial ab. Bei harten Werkstoffen ist die Standzeit kürzer als bei weichen. Optimale Schnittgeschwindigkeiten und Vorschübe maximieren die Standzeit. Kühlmittel verlängert die Lebensdauer der Schneidkante und reduziert die Wärmeentwicklung. Durch den Einsatz rotierender Wendeschneidplatten lässt sich eine gleichbleibende Qualität gewährleisten.
Fazit
Trapezgewinde sind ein entscheidender Bestandteil moderner Konstruktions- und Fertigungstechnik. Dieses Wissen ermöglicht es Herstellern, durch das Verständnis von Normen und die Beherrschung von Bearbeitungsmethoden hochwertige Bauteile herzustellen. Die richtige Technik für trapezförmige Gewindeform iist für den Erfolg in unzähligen Anwendungen unerlässlich, egal ob Sie Gewinde mit einer manuellen Drehbank oder einer CNC-Maschine schneiden oder den Vorgang programmieren.
Boda steht Ihnen bei all Ihren Gewindebearbeitungsanforderungen gerne zur Seite. Wir fertigen metrische Trapezgewinde nach ISO-Normen in Stahl, Edelstahl und Nichteisenmetallen – von Prototypen bis zur Serienfertigung.. Telefon um Ihre Anforderungen an die Gewindebearbeitung zu besprechen und zu erfahren, wie unsere Expertise Ihnen bei Ihren schwierigsten Bearbeitungsanforderungen helfen kann.