
アルミニウム部品の表面処理方法を検討する際、アロダイン処理と陽極酸化処理のどちらが良いかという議論がよく持ち上がります。アロダイン処理と陽極酸化処理はどちらもアルミニウムを主に腐食から保護し、塗装の代替として使用できます。同様の効果が得られるものの、両者は本質的に異なる性質を持っています。
アロダインは クロメート化成皮膜 (化学)であり、陽極酸化処理は電気化学的なプロセスです。陽極酸化処理とアロダインコーティングのどちらを選択するかは、機能性、導電性、および部品の使用条件に基づいて決定する必要があります。
アロダインとは?クロメート化成皮膜処理について解説
精密CNC加工部品
アロダインは、クロメート化成皮膜の商標名です。クロメート化成皮膜には、ケムフィルム、イリダイト、ボンデライトなど、多くの名称があります。めっきとは異なり、アロダインはアルミニウム表面に別の材料を析出させるものではありません。これは、アルミニウム表面層をクロメート化合物に変換する化学反応の結果です。
これは、金属の表面を覆うのではなく、金属の一部として残る薄い保護膜として目に見え、化学プロセスが重要な理由です。 タイプIのアロジン処理は、最高の耐食性を持つ六価クロムを使用するが、RoHS指令などの環境基準や安全規制によって制限される。
タイプIIアロジンは三価クロム(Cr3+)を使用しており、環境への適合性が高く、規制が求められる航空宇宙用途においてより好ましい選択肢となる。
アルミニウム表面におけるアロダイン処理の仕組み
- 脱脂剤を使用して、グリース、金属片、油分などを除去してください。アルミニウム部品は機械加工後、冷却液や油が付着している場合があるため、溶剤系洗浄剤で洗浄後、水で洗い流してください。
- アルミニウムをエッチング処理することで、アルミニウム表面に自然に形成される酸化層を除去し、アルミニウム表面を露出させます。これは、コーティングが露出したアルミニウム表面に密着するために重要です。
- 塗布後に部品をすすぐことは、化学反応を停止させ、残留物を除去するために重要です。
- すすぎ後、部品は空気中または低温オーブンで乾燥させ、アロダインコーティングが硬化する時間を確保します。
アロダインコーティングの利点
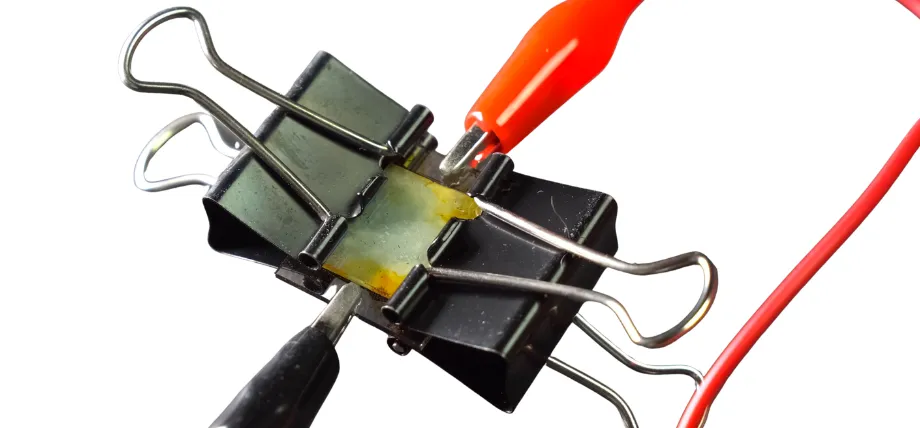
電気伝導率試験装置
- 耐腐食性: アルジンは、未処理のアルミニウムに比べて最大20倍の耐食性を備えています。これは通常、ほとんどの屋内環境および穏やかな屋外環境において十分な性能です。
- 電気伝導性: アルミニウム部品を電気用途に使用する場合、アロダイン処理によって導電性を維持することは有益です。なぜなら、表面抵抗率が大きく変化しないからです。このため、アロダイン処理はあらゆるEMIシールド筐体やボンディングポイントに適しています。
- ペインティング: 機械加工後にアルミニウム部品を塗装する場合、塗装前にアロジンコーティングを施すことで塗料の密着性が向上し、下地処理としても機能します。航空宇宙分野のアルミニウム部品では、塗装前にアロジンコーティングが一般的に使用されています。
- 寸法変化なし: アロダインコーティングの厚さはミクロン以下であり、部品の寸法に測定可能な差はありません。これらのコーティングは標準的な部品公差に対応でき、ねじ穴、圧入部、シール面などに使用できます。
- 低価格: アロジン処理は化学処理であるため、陽極酸化処理のような特殊な電気機器は必要ありません。これによりコストが削減され、コーティングプロセスがより迅速かつ簡便になります。電気的な技術や電圧設定に煩わされることなく、数千個の部品にアロジンコーティングを容易に施すことができます。
アロダインコーティングの欠点
- 限られた耐摩耗性: アルマイト処理は薄く、耐摩耗性が低い。そのため、部品が動いたり何かと接触したりするような場合、処理が剥がれたり、摺動接触によってアルミニウムがアルマイト層よりも早く摩耗したりする可能性がある。
- 過酷な環境: アロダインは、海洋環境や高湿度、腐食性の高い環境には適していません。アロダインは長期的な保護効果はありませんが、トップコートを塗布することで寿命を延ばすことができます。
- 環境リスク: タイプIのコーティングには、RoHS指令およびREACH規則で規制されている物質であるCR6+が含まれています。
陽極酸化処理とは?電気化学プロセス
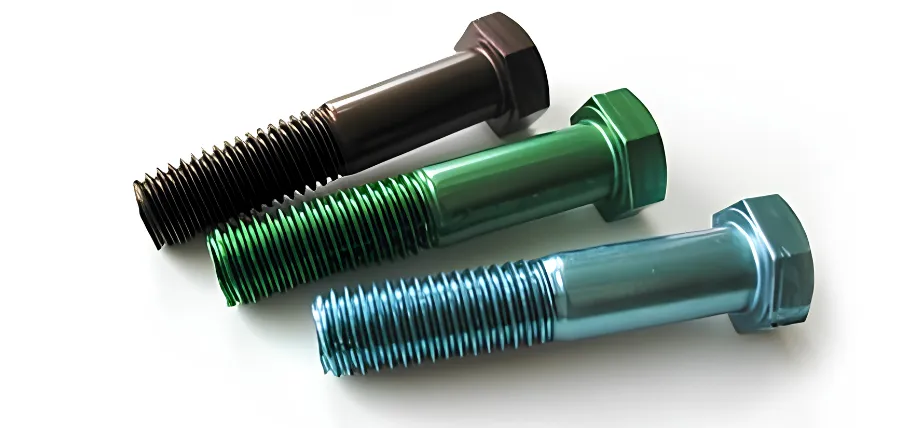
陽極酸化処理されたカラフルな工業用ボルト
陽極酸化処理は、アルミニウム表面に厚い酸化アルミニウム(Al2O3)層を形成する電気化学プロセスです。この層は内側ではなく外側に向かって成長し、部品の厚みを増します。 陽極酸化処理は、電流を用いて酸化(表面層)を促進し、アルミニウムの表面をコーティングするのではなく、アルミニウム自体の一部にするという点で、アロダイン処理とは異なります。
陽極酸化処理はセラミックのような表面に似ており、その下のアルミニウム地金よりもはるかに硬い。アロダイン処理と陽極酸化処理のもう一つの重要な違いは、陽極酸化処理は多孔質であるため、封止前に微細な穴に染料を吸収できることである。これにより、着色された表面が長持ちする。
陽極酸化処理の手順
- 前処理: 陽極酸化処理の最初のステップとして、アルカリ溶液または酸溶液を使用してアルミニウム部品を洗浄、脱脂、エッチングし、酸化層を除去して均一な表面厚さを得る必要があります。
- 電解浴: 電解処理を開始するには、アルミニウム部品を電解液に浸します。タイプI陽極酸化にはクロム酸を、タイプII陽極酸化には硫酸を使用できます。
- 酸化物の層: 浸漬された陽極部分に電流が流れると、電解液中の酸素イオンがアルミニウム表面に移動し、反応して酸化アルミニウムを形成する。この酸化物は金属内部に成長し、元の表面を外側に向かって広がっていく。
- 染色(必要な場合): 陽極酸化処理された表面には、酸化物の細孔に染料が入り込み、その後密封される染料で着色することができます。
- シーリング: 封止プロセスでは、高温の脱イオン水または酢酸ニッケル溶液を使用します。封止により、酸化アルミニウムの上の薄い層が
陽極酸化処理の種類:タイプI、II、III
| タイプ | 電解質 | 厚さ | 硬度 | 主な用途 |
| タイプI(クロム) | クロム酸 | 0.5〜2.5ミクロン | 穏健派 | 航空宇宙分野の疲労に敏感な部品。寸法変化は最小限。 |
| タイプII(硫酸) | 68~70°Fの硫酸 | 5〜25ミクロン | 穏健派 | 汎用用途:建築、家電、自動車内装 |
| タイプIII(ハードアルマイト処理) | 硫酸(34~36°F)、高電流 | 25〜100ミクロン | 60-70 HRC | 摩耗の激しい部品:油圧部品、ピストン、工業用工具、軍事用ハードウェア |
今すぐプロリアンをお試しください!
アロダイン処理と陽極酸化処理の9つの違い
1。 プロセス
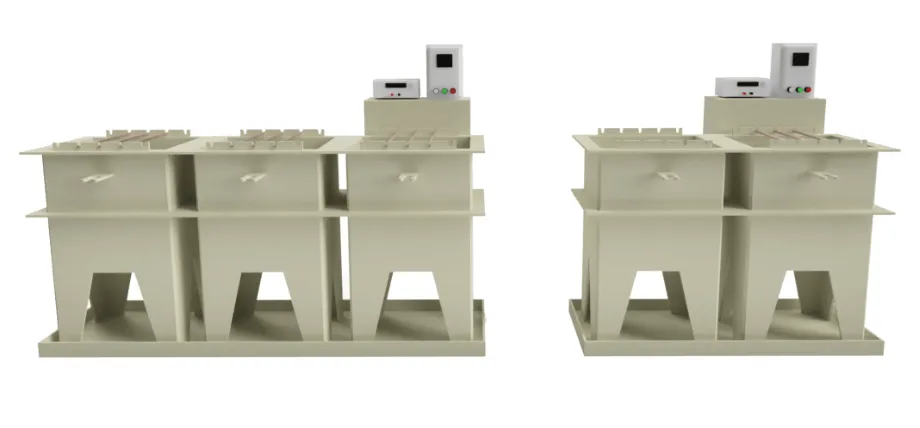 工業用化学薬品浸漬槽
アロダイン処理は化学処理であり、部品にクロム酸塩溶液を塗布し、それがアルミニウム表面と反応します。電流や電解液タンクは使用しません。陽極酸化処理は電気化学処理であり、アルミニウム部品を直流回路の陽極として接続し、酸性電解液に浸漬し、電流を流すことで基材上にコーティングを形成します。
2.コーティングの厚さ
アルドイン処理では、厚さ0.025~0.1マイクロメートルの膜が形成されます。これにより部品の長さや寸法は変化しないため、ねじ山部分は影響を受けません。クリアランス穴や圧入部分にはアルドイン処理を使用できます。陽極酸化処理では酸化層が形成され、その厚さは電流や電解液によって5ミクロンから100ミクロン、あるいはそれ以上になる場合もあります。そのため、重要な部分については、ねじ山部分や穴の事前加工による補正が必要になる場合があります。
3. 導電率
部品に電気的な機能が必要な場合、陽極酸化処理は、膜が薄すぎて連続的な絶縁バリアを形成できないため、電気伝導性を維持します。酸化アルミニウムはセラミックであり絶縁体として機能するため、電気的な機能を確保するには、陽極酸化処理の前に接点をマスキングする必要があるかもしれません。
タイプIII硬質アルマイト処理は、塗膜厚1ミルあたり400~600ボルトの絶縁破壊電圧を有する電気絶縁性を提供します。この特性により、機械加工部品の電気絶縁に有効です。
4.耐食性
アロダイン処理と陽極酸化処理はどちらも耐食性を向上させます。皮膜は陽極酸化処理に比べて薄く柔らかいため、激しい摩耗や機械的負荷で破損します。陽極酸化処理タイプIIIコーティングは緻密で、塩分、湿気、紫外線、化学薬品に耐える安定した酸化物バリアとして機能します。陽極酸化処理の利点は、 アロジンアルミニウムコーティング 耐食性の点で。
MIL-DTL05541クラス1Aのアルジンコーティングに関する中性スラットスプレー試験では、最低168時間の試験に合格する必要があり、一部の丁寧にコーティングされた鍛造合金は、管理された条件下で336時間を超える試験に合格することができます。
タイプII陽極酸化処理はASTM規格に基づき336時間の塩水噴霧試験に合格する必要があり、タイプIII陽極酸化処理は336時間の塩水噴霧試験の閾値を超える必要がある。
5. 耐摩耗性
アルマイト処理は耐摩耗性がほとんどありません。一方、アルマイト処理は硬度が最大70HRCに達し、これは一部の鋼合金に匹敵する値です。硬質アルマイト処理は、工業用工具など摩擦を受けるアルミニウム部品の標準的な処理方法です。
未処理のアルミニウムは、ロックウェルC硬度で約15HRCです。タイプIII陽極酸化処理を施すことで、硬度を70HRCまで高めることができ、表面硬度が4倍になります。そのため、陽極酸化処理は費用対効果の高い耐摩耗性処理と言えます。
6. 塗料の密着性
アロダイン処理は、塗料の密着性が高いため、広く用いられている仕上げ方法です。クロメート処理された表面は、上塗り塗料との化学結合を形成します。航空宇宙分野では、アルミニウム表面の塗装システム全体の耐久性を向上させるため、アロダイン処理が一般的に用いられています。陽極酸化処理も密着性の高い表面を提供しますが、シーリング処理後は、塗料の密着性に対する陽極酸化処理のメリットはごくわずかです。
7。 コスト
価格、必要な設備、エネルギー消費量、処理時間を考慮すると、アロダイン処理の方が安価な選択肢です。電圧安定器や大型電解槽は不要で、アロダイン処理はスプレー方式で行えます。一方、陽極酸化処理は、専用槽、温度制御された電解液、大量生産時の電力コストなど、より大きな投資が必要となります。
タイプIIの陽極酸化処理は、標準仕上げの場合、1フィートあたり0.5ドルから2.00ドルの費用がかかります。どちらの表面処理も、費用対効果を高めるために、最小処理面積を設定したバッチ処理で行われます。タイプIIIは、処理時間と電解液の必要量が多いため、費用が大幅に高くなる可能性があります。
8。 外観
アロダイン仕上げは、透明から金色を帯びた色合いになります。色の選択肢はなく、外観は主にアルミニウム合金の種類によって決まります。陽極酸化処理は、多孔質のマットからサテンのような表面を提供し、その細孔によって染色が可能になるため、陽極酸化処理の色域が広がります。
9. 部品寸法の変更
アロダイン処理は部品の寸法に目立った変化を与えません。最終加工後にコーティングを施すことができるため、製造工程が簡素化されます。一方、陽極酸化処理では、酸化膜が元の表面から成長するため、最大100ミクロンの厚みが増す可能性があります。陽極酸化処理を選択する場合は、厚みの増加分を補正するために部品の寸法を再設計する必要があります。
アプリケーションの違い
リベット留めされた航空機胴体部分
|
業種 |
アロジン |
陽極酸化 |
|
航空宇宙 |
導電性と接着性が重要な構造パネルおよびブラケット。MIL-DTL05541準拠。 |
耐摩耗性を備えた油圧継手および非構造ハウジング |
|
ミリタリーコレクション |
電気接点用RFIシールド筐体 |
光学マウント、機器、耐摩耗性と耐久性が必要な場合 |
|
ディスプレイ・電子機器関連 |
接地と電気的導通が必要な場合には、PCB実装プレートが使用されます。 |
民生用電子機器において、絶縁面が短絡を防ぐことができる場合。 |
|
船舶 |
非常に短い腐食防止期間 |
タイプII陽極酸化処理を施した防湿仕様の継手、デッキ金具、および部品。 |
カスタム陽極酸化サービス
Bodaはカスタム陽極酸化処理サービスとプロフェッショナルなサービスを提供しています アロダインサービス過酷な摩耗や擦り傷に耐える用途向けのタイプIIまたはタイプIIIの硬質アルマイト処理など、Bodaのカスタムアルマイト処理は、お客様の厳密な仕様に合わせて製造され、合金、厚さ、色、およびMIL規格の要件を最初の製品から満たします。
迅速な納期、迅速な見積もり、そして何よりも重要な、トレーサビリティ文書付きの一貫したバッチ品質を実現します。
をリクエスト 無料見積もり して、高成長のクロスチャネル戦略の構築を始めましょう!
結論
アロダイン処理と陽極酸化処理のどちらを選択するかは、部品の機能性、電気伝導性、そして大量生産部品の予算という3つの要素に集約されます。電気伝導性を維持する必要がある場合はアロダイン処理が、耐腐食性、耐摩耗性、そして長期的な色褪せ防止には陽極酸化処理が最適です。