
ワイヤー放電加工機と彫り込み放電加工機
「ワイヤー放電加工は、薄い部分や複雑な形状を持つ硬質金属の加工に最適ですが、型彫り放電加工は、細かい空洞や形状を加工する際の柔軟性に優れています。」 フライス加工、旋削加工、その他のせん断切削技術といった従来の機械加工プロセスは、非常に複雑な形状や微細な特徴の加工に限定されます。一方、非せん断加工プロセスである放電加工(EDM)は、従来のプロセスでは工具のアクセスが困難なため不可能な、このような複雑な形状や微細な特徴を加工できます。 EDMの種類: シンカーとEDM。どちらも電気放電を利用してワークピースを削り出して形作ります。しかし、 ワイヤ放電加工と型彫り放電加工の比較 工具やその他の面で違いがある。
この記事では、ワイヤ放電加工とシンカー放電加工の違いについて、その加工方法、利点、用途を含めて詳しく説明します。
放電加工(EDM)とは何ですか?
放電加工(EDM)は、製造業で使用される非従来型の加工方法です。CNC旋盤やフライス工具とは異なり、 EDM テクノロジー ワイヤ状または特注形状の電極を加工工具として使用し、材料を除去する。電極に電流が流れると、誘電体溶液に浸されているため高温の放電が発生する。この放電によって材料が溶融し、切削痕や空洞が形成される。
EDM切削の詳細な手順については、こちらをご覧ください。 EDM ガイド このプロセスについてさらに詳しく知りたい場合は、こちらをご覧ください。
ワイヤー放電加工とは何ですか?
ワイヤー放電加工加工
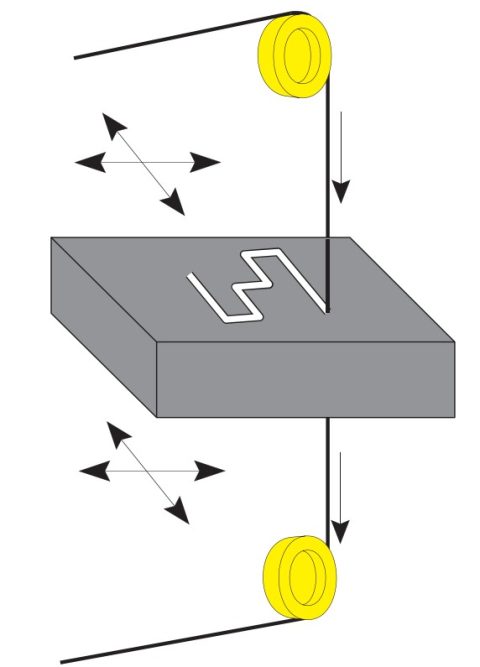
その名の通り、このタイプの放電加工機は、銅、真鍮、タングステン、またはその他の導電性材料で作られた直径0.025~0.25mmの細いワイヤを電極として使用し、切削経路に沿って移動させながら加工物を成形します。高度なCNC放電加工機は、ワイヤ電極の動きを正確に制御できます。
電極の直径が非常に小さい(0.025mm程度)ため、 ワイヤーカット工程 深い溝、空洞、金型やダイのパターンなど、硬い材料への複雑な切削加工に適しています。
ワイヤー放電加工はどのように機能しますか?
ワイヤー放電加工
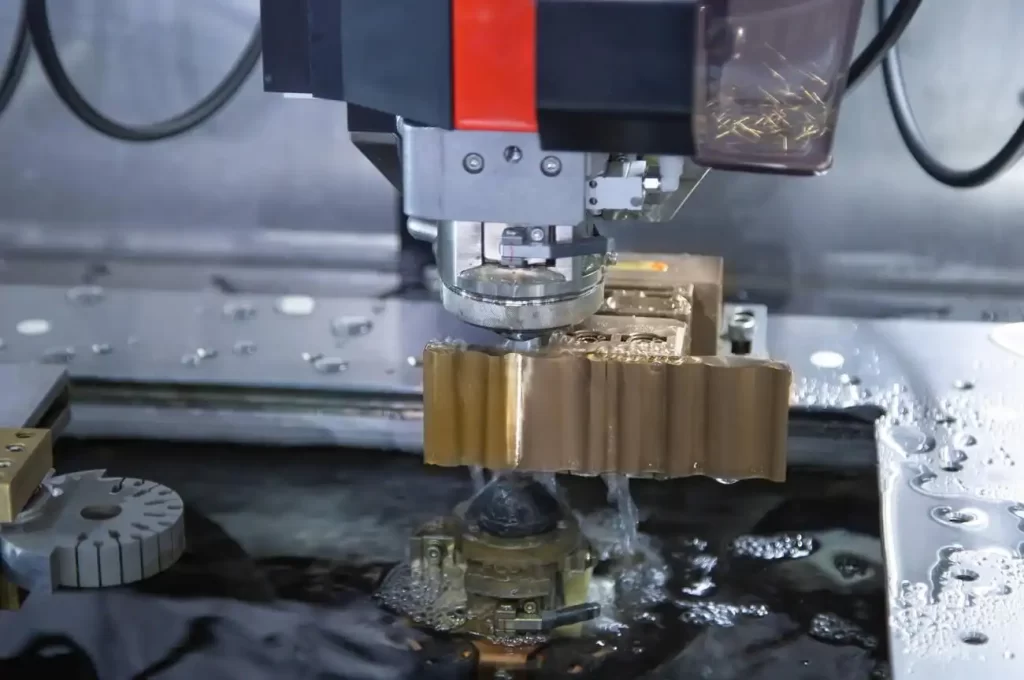
加工対象物は作業台またはテーブルに固定され、ワイヤは垂直に配置されて上方向に移動して加工対象物に送り込まれる。加工対象物は、加工領域に応じてXY平面内で移動することもできる。
誘電体液中のワークピースがワイヤ電極と接触すると、一連の電気アークが発生し、材料が加熱・溶融する。溶融したワークピースはすぐに流動する誘電体液中に溶け込む。その後、プロセス槽に取り付けられたろ過装置などのシステムによって、この溶融物が溶液から除去される。
ワイヤー放電加工のメリット
- 高精度: 複雑な切削加工を高い精度で実現し、再現性も維持します。
- 微細加工: 0.025mm以下のワイヤを切削工具として使用することで、さまざまなワークピースのマイクロ加工が可能になります。例えば、 穴開け放電加工 小径の穴用。
- 中断なし: ワイヤは連続的に上昇し、放電を発生させる。したがって、これは中断のない連続的な加工プロセスである。
- 滑らかな仕上がり: 機械加工された表面には、欠け、バリ、粉塵が残らず、滑らかな表面仕上げが得られます。
- ストレスフリー加工: 放電加工ワイヤは、加工対象物に接触することなく材料を除去します。これにより、繊細な材料の精密加工や複雑な形状の加工が可能になります。
ワイヤー放電加工のデメリット
- 加工面の後層に酸化層が形成されるリスクがある。
- 工具や放電加工装置は高価です。設置には高額な初期費用がかかります。
- これは、3D表面上の2D切削にのみ適しています。
Sinker EDMとは何ですか?
型彫り放電加工部品
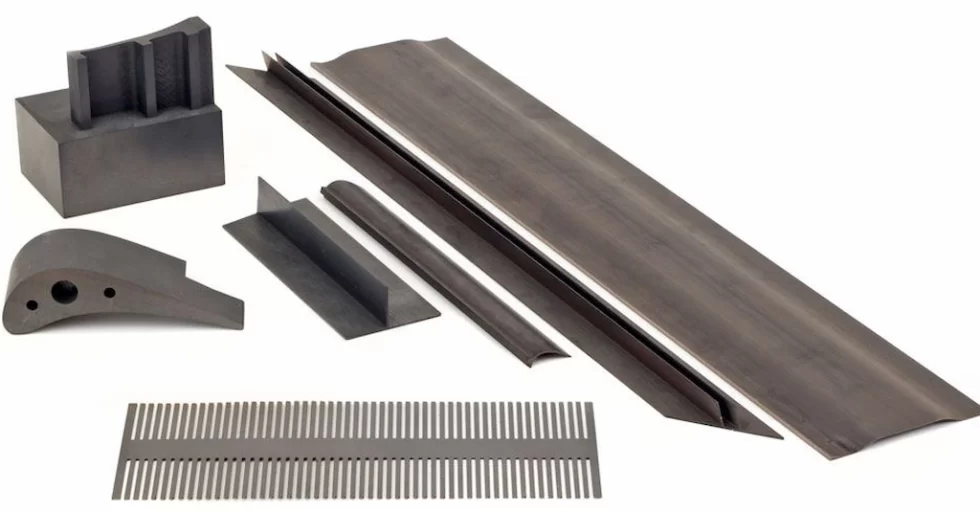
シンカー放電加工(またはシンカーダイ放電加工)では、固定径のワイヤではなく、カスタム形状の電極を使用します。これがワイヤ放電加工とシンカー放電加工の主な違いです。電極の形状は、加工対象物に加工される空洞や形状を決定するため、非常に重要です。これは、加工対象物上の目的形状の「ネガティブジオメトリ」となります。
シンカー式放電加工機は、ダイシンキングまたはラム放電加工とも呼ばれ、様々な材料上の複雑な形状や隠し穴の加工に適しています。
彫り放電加工はどのように機能しますか?
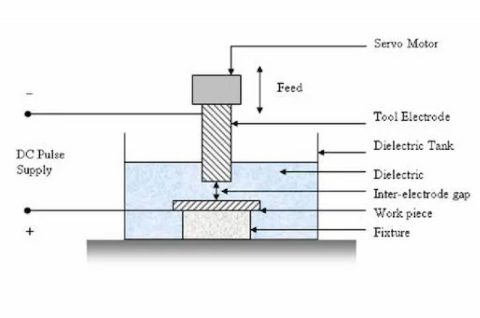
放電加工(EDM)による型彫り加工の動作
このプロセスでは、放電加工用電極を切削工具として使用し、加工物と電極の間に隙間を維持します。この隙間は放電とアークを制御する役割を担います。同時に、誘電体が隙間を流れ続け、侵食された材料を洗い流します。
この放電加工の主な特徴は、型彫り電極を用いることで、カスタム形状の空洞や特徴部を形成できる点です。これは電極形状をカスタマイズすることで実現できます。さらに、難削材の表面に盲穴を作成するのにも有効です。
彫り放電加工のメリット
- 精度と精度: ワイヤ電極と同様に、従来の機械加工プロセスよりも高い精度を維持します。
- 止まり穴: これにより、盲穴の作成が可能になり、これはワイヤ放電加工と型彫り放電加工の能力におけるもう一つの大きな違いです。
- 複雑な機能: 最小限の壁厚で、アンダーカット、深いポケット、カスタムキャビティを成形できます。
- 多様性: ダイシンク放電加工機のシンカーは、脆性や硬度に関係なく、あらゆる導電性材料を成形できます。
- 3D輪郭形成: 型彫り電極は、射出成形金型のコアやキャビティなど、複雑な3D形状のワークピースを加工することができる。
シンカー放電加工の欠点
- ワイヤ法と同様に、導電性のワークピースに限定される。
- このプロセスは、高電圧放電を継続的に発生させる必要があるため、他の加工方法よりも多くのエネルギーを消費します。
- 型彫り放電加工は速度も遅いため、全体の効率に影響を与え、生産コストが増加する。
今すぐプロリアンをお試しください!
ワイヤ放電加工と型彫り放電加工の主な違い
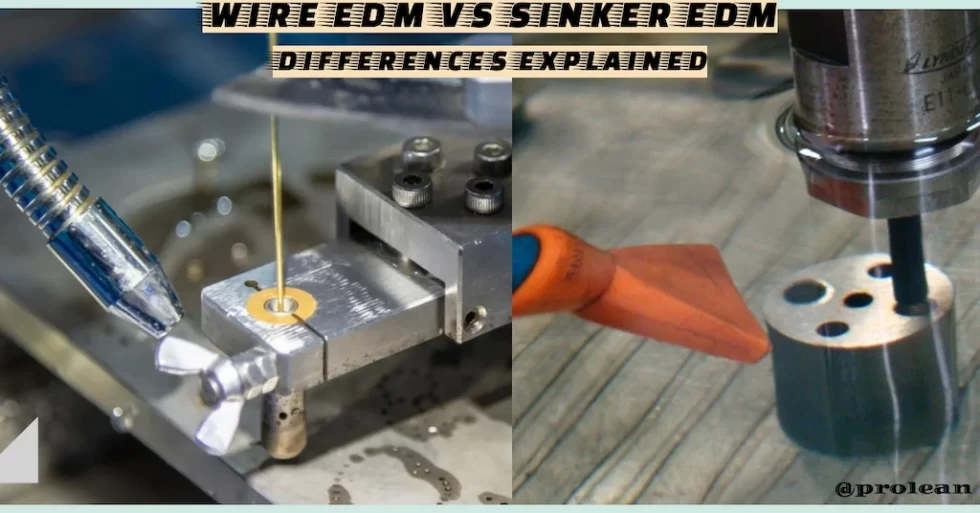
ワイヤー放電加工と型彫り放電加工の比較
両者にはそれぞれ独自の利点と欠点があることを既に述べました。一方は3D表面に2Dの切削加工を施すのに優れており、もう一方はワイヤ放電加工と型彫り放電加工を比較した場合、複雑な3D輪郭を加工するのに適しています。
型彫り放電加工は、金型やその他の工具加工用途に特化しています。一方、ワイヤ放電加工は、複雑な形状と高い精度が求められる小型部品の加工に最適です。
さらに、以下の表はワイヤ放電加工と型彫り放電加工のその他の主な違いを示しています。
| 基準 | ワイヤ放電加工機 | シンカーEDM |
| 動作原理 | 細いワイヤーを電極として用いると、一定の経路に沿って放電が発生する。 | 成形電極を用いて放電加工により複雑な形状を作り出す。 |
| 材料の除去 | プロファイル、輪郭、貫通穴の切削に最適です。 | 複雑な空洞、形状、型を作るのに最適です。 |
| 精度 | 高精度で、精密切断に適しています。 | 高い精度も備えているが、特に複雑な3D形状の処理に優れている。 |
| 表面仕上げ | 一般的に表面は滑らかに仕上がっているが、パラメータによって異なる。 | 金型やダイスに最適な、よりきめ細やかな表面仕上げを実現します。 |
| 電極の磨耗 | ワイヤーは常に交換されるため、摩耗は最小限です。 | 電極形状が重要であるため、電極の摩耗が大きくなる。 |
| ツーリングコスト | 使用するワイヤーがシンプルなため、工具コストが削減される。 | 特注形状の電極が必要となるため、価格が高くなる。 |
| 材料の適合性 | チタンのような硬くて導電性の高い材料に最適です。 | 硬質合金を含む幅広い材料に適しています。 |
| 用途 | 航空宇宙産業や医療産業において、精密な切断作業に広く用いられている。 | 金型製造業界で広く使用されています。 |
| 速度 | 従来の機械加工プロセスに比べて処理速度が遅い。 | 一般的には遅いが、電極の形状や材質によって異なる。 |
| 複雑 | 2Dおよび単純な3Dカットに限定されます。 | 非常に複雑な3D形状を生成できる。 |
| 公差 | 通常、±0.001インチ(±0.0254 mm)以内です。 | 通常、±0.002インチ(±0.0508 mm)以内です。 |
| 最大深度 | Uから12インチ(300mm)以上。 | 挿入深度は電極のサイズと形状によって制限される(6~8インチ)。 |
まとめ
ワイヤ放電加工と型彫り放電加工は、どちらも材料除去に同じ放電原理を用いますが、それぞれ異なる能力を持っています。ワイヤ放電加工は、厳しい公差が求められる形状や貫通穴の精密加工に最適ですが、型彫り放電加工は複雑な3D形状や精巧な空洞の加工に優れています。どちらの方法も、用途の要件に応じてそれぞれ異なる利点があります。
さらに、放電加工部品の精度と品質は、使用する装置と作業者の熟練度にも左右されます。そのため、部品や製品のアウトソーシング先として、有能で信頼できる放電加工メーカーを選ぶ必要があります。
Bodaでは、CNC制御の放電加工機と、10年以上の経験を持つエンジニアが、 EDMサービス当社のカスタムサービスをご利用いただければ、お客様のデザインをご希望の部品に、競争力のある価格で変換いたします。今すぐお見積もりをご依頼ください!
よくあるご質問
放電加工(EDM)によるワイヤ切断工程において、ワイヤは加工対象物と物理的に接触しますか?
いいえ、ワイヤ放電加工では、ワイヤは加工対象物と物理的に接触しません。代わりに、ワイヤと加工対象物との間の放電(アーク放電)によって材料が除去されます。
ワイヤー放電加工と型彫り放電加工の主な違いは何ですか?
放電加工(EDM)ワイヤ方式では、細くて連続的に供給されるワイヤを使用して形状を切削するのに対し、型彫り放電加工(EDM)では、カスタム形状の電極を使用して複雑な3D輪郭や空洞を形成します。
ワイヤー放電加工はいつ使用すべきか?
高精度かつ厳しい公差が要求される場合、特にチタンや工具鋼などの硬質導電性材料に複雑な貫通穴を加工する場合には、ワイヤ放電加工を使用してください。
型彫り放電加工機はいつ使用すべきか?
硬質材料に複雑な3D形状、空洞、金型を作成するのに最適です。特に、他の機械加工プロセスでは実現できない複雑な形状を作成する場合に威力を発揮します。