
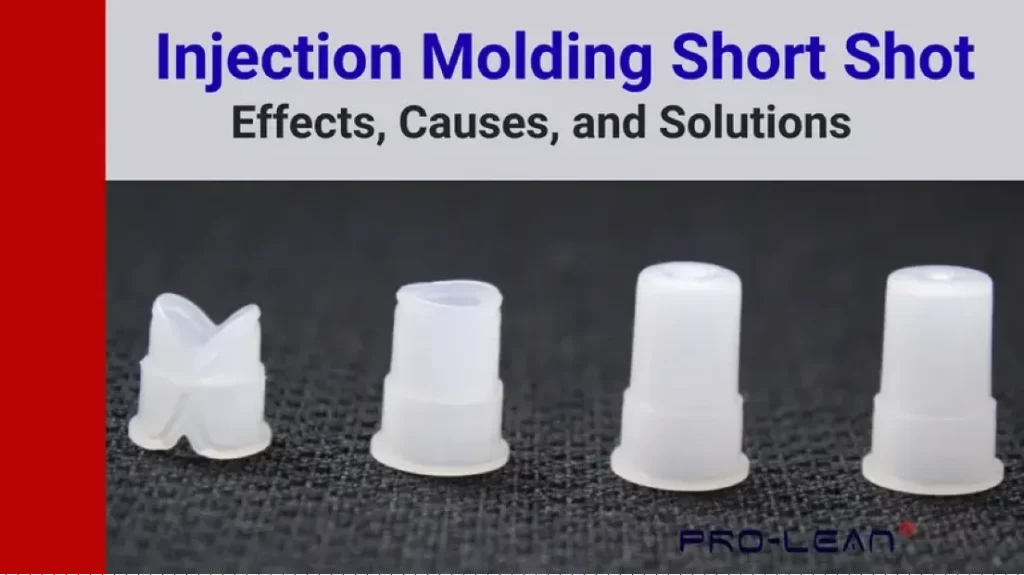
射出成形ショートショット
射出成形ショートショットとは、部品や特徴を部分的に形成するものであり、最も確実な方法の一つです。 射出成形 欠陥の原因は、低温から換気不良、材料の粘度から流路の凍結まで多岐にわたるため、射出成形における専門的なトラブルシューティングが最も信頼性が高く費用対効果の高い解決策となります。
専門家と協力することで、熱管理、成形パラメータの最適化、部品設計の改善、機械メンテナンスといった戦略が確実に実行されるため、大きなメリットがあります。経験豊富な成形チームは、優れた結果を得るために、モニタリング、検査、分析も実施します。
射出成形部品を扱うすべての企業にとって、この一般的な欠陥の原因、トラブルシューティング、および解決策を正しく理解することは、廃棄物の削減、部品品質の向上、およびコスト効率の高い操業を確保するのに役立ちます。
ショートショットとは何ですか?
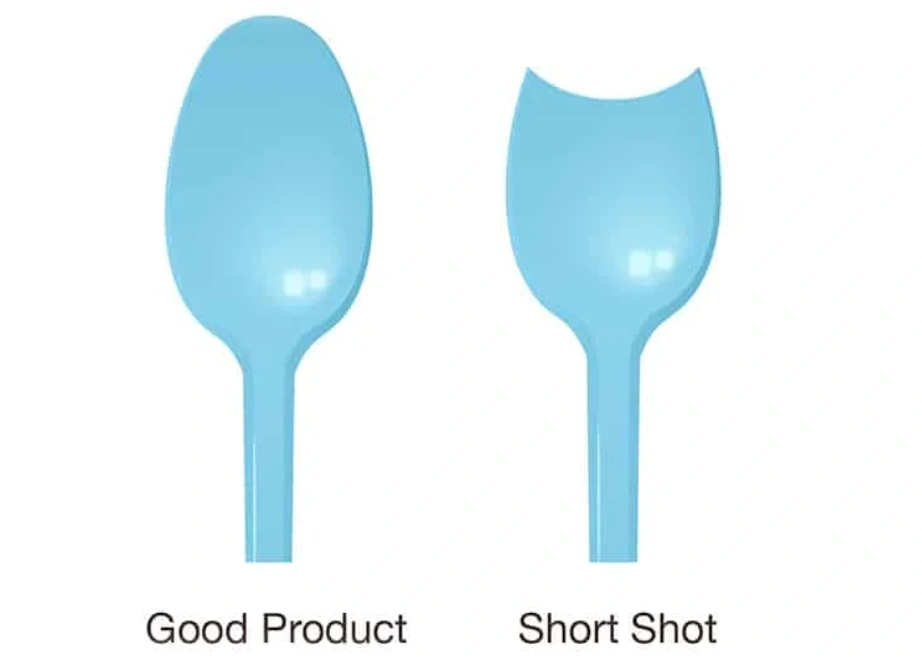
ショートショットとは、射出成形時に溶融樹脂がキャビティを満たす前に凝固してしまう欠陥のことです。以下の比較画像に示すように、形状が不完全な状態で現れます。
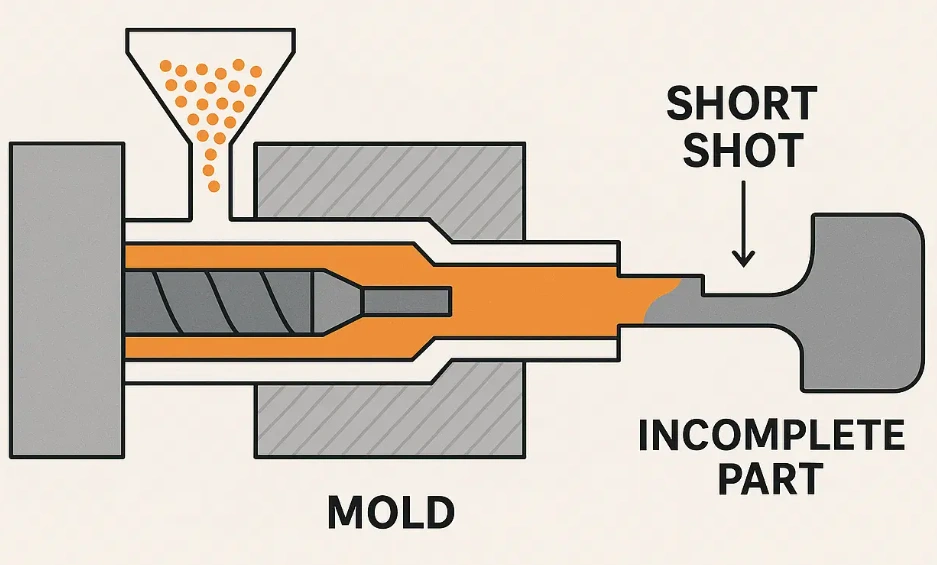
射出成形ショートショット
この問題の原因は射出圧力の低さにあると考えられる。確かにこれは欠陥の主な原因ではあるが、その他の原因としては部品設計の不備や流路の凍結などが挙げられる。ショートショットは、圧力、せん断力、温度、材料の流動性、およびベントリリースのバランスの重要性を改めて示している。
ショートショットの深刻度は様々ですが、いずれにしても、欠陥によって部品が機能的および寸法的な要件を満たせなくなるという点が重要です。欠陥は根本的な製造工程上の問題を示唆しているため、迅速かつ徹底的に対処することが極めて重要です。
ショートモールディングの原因は何ですか?
成形不良の原因は様々で、材料の粘度、通気不良、低温、充填率、流路の凍結などが挙げられます。その他には、射出圧力の不足、部品設計の不備、材料の汚染なども原因となります。
材料の粘度
溶融材料の流れは粘度に依存する。メルトインデックスの低い材料は、キャビティ全体に到達する前に凝固する傾向がある。この問題は、射出成形部品の薄肉部分でより深刻になる。 温度を上げれば粘度低下の問題は必ず解決できると考える人もいるかもしれない。しかし、より良い解決策は、添加剤を加えるか、あるいは単に別のグレードのプラスチックを選ぶことかもしれない。
換気不良
成形技術や設計が不十分な場合、空気が閉じ込められ、流動抵抗が生じます。そのため、通気孔を戦略的に配置することが推奨されます。最も重要な通気孔のパラメータの一つは深さであり、ほとんどのプラスチックでは0.025mmを下回ってはなりません。
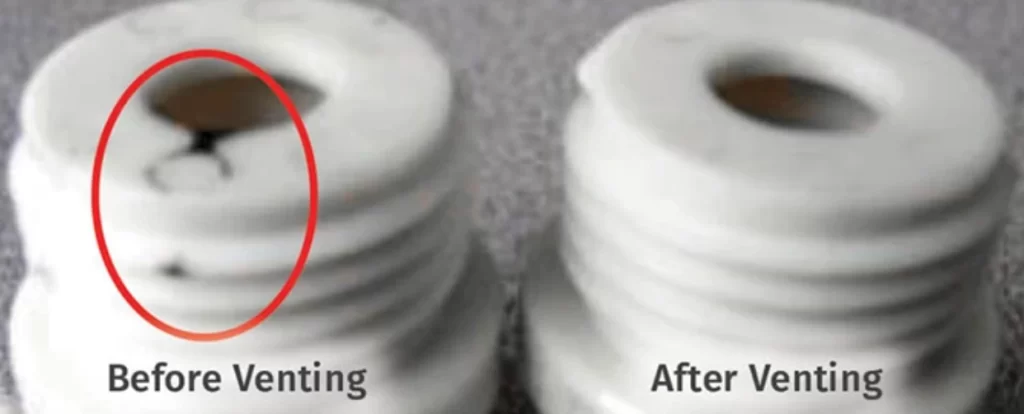
換気効果
低温
低温もよくある原因の一つで、特にバレル、金型、ノズル付近の温度が大きな影響を与えます。設計者やエンジニアが流動先端部の温度を軽視してしまうことがありますが、ここは低温部であるため、射出成形におけるショートショットが発生する可能性が高くなります。
充填率
充填速度(射出速度とも呼ばれる)は、溶融金属が熱を失う前にキャビティ全体に到達するかどうかを決定する。この速度は、早期冷却や流れの阻害を防ぐために、低すぎる必要がある。
凍結した流路
射出成形におけるショートショットを促進するもう1つの確実な方法は、加熱不良または流路のサイズ不足です。 射出成形ゲート、およびコールドランナー。この溶融凍結の結果は、キャビティが完全に覆われる前に発生します。 経験豊富なメーカーは、部品のサイズと材料の粘度を流路のサイズに合わせることで、このトリガーに対処します。
不適切な射出圧力
圧力が不十分な場合、溶融樹脂はわずかな流動抵抗さえも克服できません。一部のオペレーターは、パック圧力を上げることで対応しますが、正しい対策は、溶融温度、射出圧力、およびその他の充填段階のパラメータを調整することです。
部品設計不良
射出成形におけるショートショット現象を引き起こす可能性のある部品設計上の最も一般的な要因としては、鋭角なコーナーや薄肉部が挙げられます。この成形不良を回避するためには、急激な形状変化も避けるべきです。プロセスエンジニアは、適切なL/t比を含め、製造性を考慮した設計の様々な側面を念頭に置く必要があります。
材料経路における汚染
金型キャビティ内の材料搬送経路は、炭化物、固化した材料、または劣化樹脂によって汚染される。また、異なる材料が混ざり合うことで、粘度のばらつきが生じることもある。
樹脂中の水分による発泡の危険性が蔓延しているため、プロセスエンジニアは正確な成形結果を確保することに細心の注意を払う必要がある。具体的には、徹底的な材料試験とパージスケジュールを策定する必要がある。
射出成形ショートショットの影響
射出成形部品において、射出成形時のショートショットは避けるべきです。これは、外観の劣化だけでなく、コスト増加、製品品質の低下、そして評判の低下にもつながるからです。
美的劣化
成形不良箇所は、部品の形状不良や欠損として現れることが多く、射出成形工程に何らかの問題があることを示す最初の兆候となる場合が少なくありません。特に、使用者の目に触れる部分では、こうした不具合は大きなマイナス要因となります。
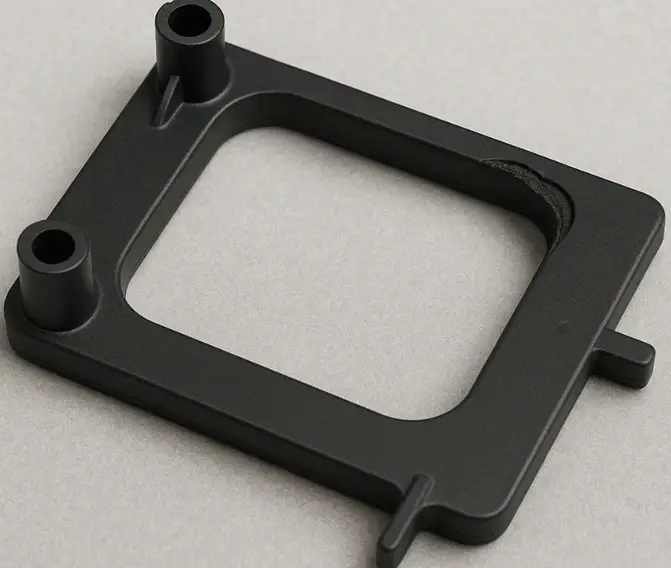
美的効果
コストの増加
1、2回の短いショットであれば、コストへの影響は最小限に抑えられるかもしれません。しかし、問題が繰り返し発生すると、コストはあっという間に膨れ上がります。手直しや機械の停止は、無視できないほどの高額な費用につながります。 反射的にパラメータを無計画に調整してしまうことがよくありますが、これは直接的なコストを増加させる可能性があります。不具合を解決するには、問題の根本原因を突き止めることが強く推奨されます。
製品の完全性の低下
前述のとおり、射出成形におけるショートショットの影響は外観への影響にとどまらず、構造的な完全性にも影響を及ぼす可能性があります。
製品の完全性が損なわれる
風評被害
品質問題が頻繁に発生すると、顧客はブランドへの信頼を簡単に失ってしまう。射出成形における不良品は、たとえ重大な欠陥ではないとしても、射出成形プロセス自体に根本的な欠陥があるという認識は、ブランドの評判を損なう可能性がある。
今すぐプロリアンをお試しください!
射出成形におけるトラブルシューティングと検出
ショートショットのトラブルシューティングと検出のための主な戦略は、プロセス監視、目視検査、欠陥分析、および寸法分析である。
プロセス監視
射出成形におけるショートショット防止は、ここから始まります。これは、プロセスから得られるリアルタイムデータに基づいた効果的な戦略です。 金型キャビティ圧力、サイクルタイムのずれ、射出重量、射出圧力といったデータにリアルタイムでアクセスできれば、成形プロセスを専門的に監視することができる。 これらのパラメータのいずれかから、例えば±3σといった顕著なずれが生じた場合は、速やかに点検を開始すべきである。
外観検査
監視と同様に、目視検査も短所を補うための確実な方法です。ただし、前述の点と同様に、技術者は確認すべき具体的な箇所を把握しておく必要があります。
問題点を示唆する要素としては、以下のようなものが挙げられます。
- 鋭利なエッジが欠けている
- 予想とは異なる形状のエッジ
- 未完成の壁
インラインビジョンシステムは、短いショットを特定するのに役立ち、純粋な人間の検査では見逃される可能性のあるものをカバーすることができます。
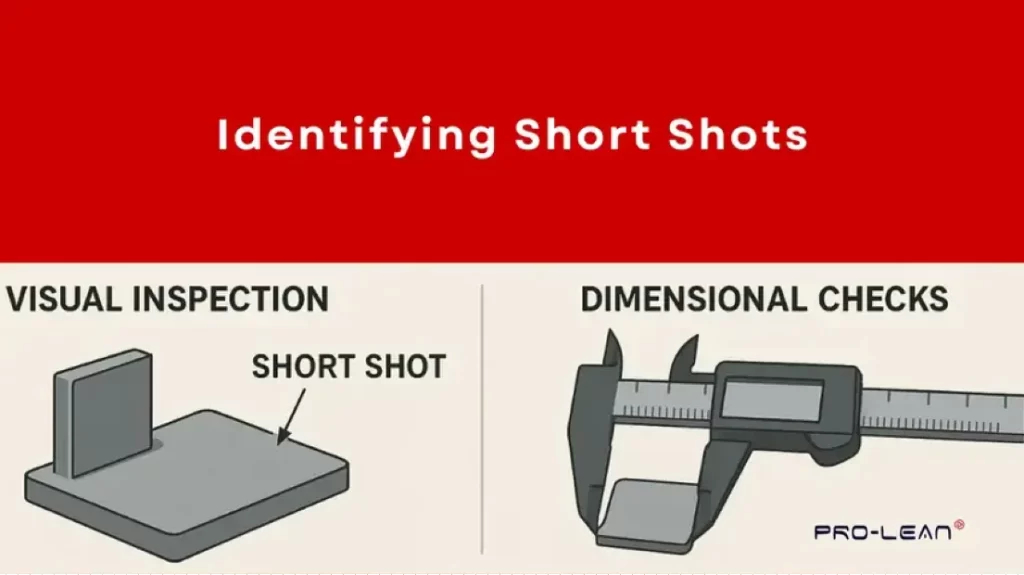
短いショットを識別する
欠陥分析
分析とは、問題の根本原因、つまりなぜショートショットが発生するのかを突き止めることです。この分析から導き出せるいくつかの原因、つまりショートショットの原因を、表に示します。
|
考えられる原因 |
表示 |
|
温度または粘度の問題 |
薄い壁がいくつか破損している |
|
換気の問題/ガスが閉じ込められている |
焼き跡 |
|
圧力損失 |
充填終了時の短いショット |
|
汚染、冷たいスラグ |
ゲート近くからの短いショット |
次元分析
寸法解析は、標準的な目視検査では不十分な部分を補うものです。この手法で最も一般的なアプローチには、3Dスキャン、断面解析、およびCMM(三次元測定機)の使用などがあります。
3Dスキャンこれは、複雑な射出成形部品の寸法解析に最適な方法です。CADデータとスキャンデータを比較して、キャビティが完全に形成されているかを確認します。
断面ショートショットが疑われる箇所は、切断して顕微鏡で検査します。この方法は破壊的ですが、欠陥について決定的な答えが得られるという利点があります。
CMM(三次元測定機)この機械には、重要な寸法をCADモデルと比較するのに役立つプローブが搭載されています。プロセスエンジニアはこの方法を用いて、肉眼では見えない可能性のあるショートショットを特定します。
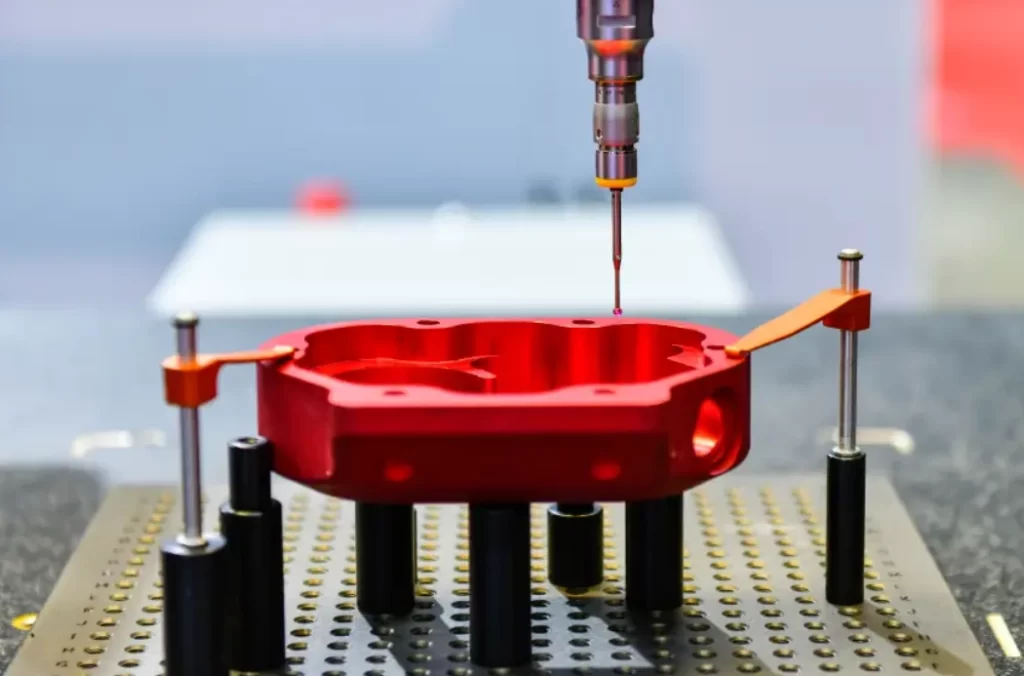
三次元測定機(CMM)
今すぐプロリアンをお試しください!
射出成形におけるショートショットを修正する方法は?
射出成形におけるショートショットの原因を特定したら、他の場合と同様に 射出成形の欠陥焦点は、是正措置に移ります。これには、金型設計の改善、熱管理、プロセス監視、機械のメンテナンス、成形パラメータの最適化などが含まれます。
金型設計の改善
成形工程がどれほど改良されても、根本的な解決策は金型設計にある。重点的に取り組むべき箇所としては、肉厚、通気孔、ランナー、オーバーフローウェルなどが挙げられる。
壁の厚さ 壁の厚さは均一にすることが強く推奨されます。
通気 複雑な形状の場合は、真空補助式通気装置が必要になる場合があります。最終充填箇所には、より深い通気口またはより多くの通気口を設ける必要があります。
ランナー ランナーは、金型への充填が不均一にならないようにバランスよく配置する必要があります。
溢流井戸 これらはキャビティ全体の流路を延長するために不可欠です
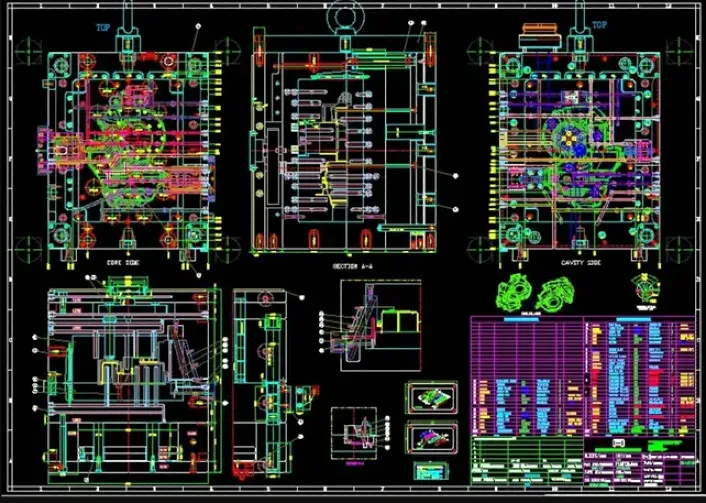
金型設計
熱管理
射出成形においては温度均一性が極めて重要であるため、効果的な熱管理は不可欠である。
継続的に確認すべき領域は以下のとおりです。
- バレルゾーン
- 金型表面温度
- ノズル先端温度
- ホットランナーバランス
機械の定期メンテナンス
事後対応型のメンテナンスではなく、継続的な機械メンテナンスを行うことで、優れた成形作業を実現できます。これらの戦略は、週単位、月単位、四半期単位の柱を中心に構築できます。予防的なメンテナンスを行うことで、ショートショットは稀にしか発生しなくなります。
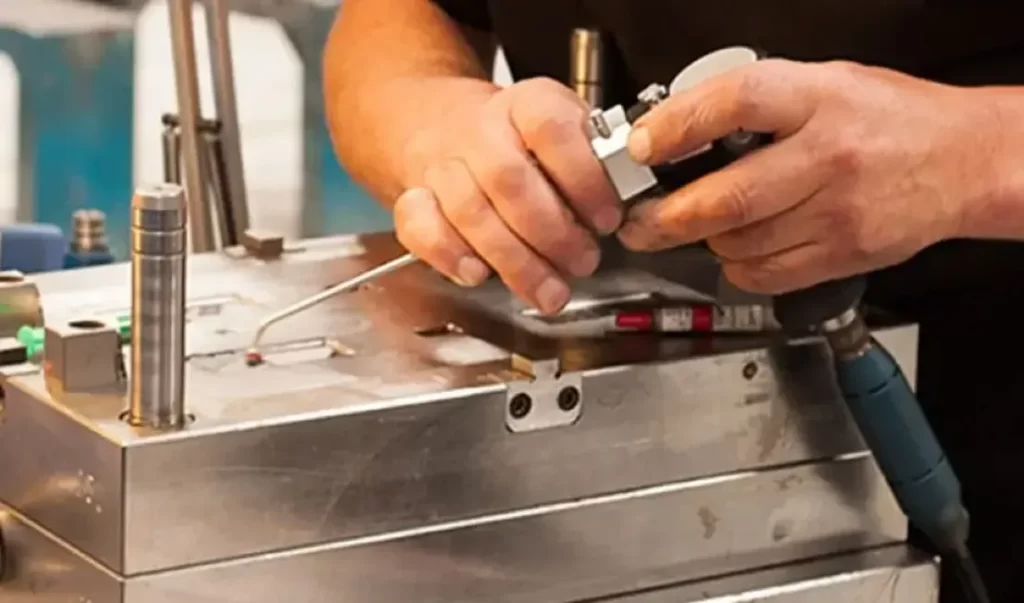
金型メンテナンス
成形パラメータの最適化
問題となるパラメータは、パック圧力、背圧、射出圧力、溶融温度、および射出速度です。射出成形サービスプロバイダーは、ショートショットに対する具体的な対策を講じるための包括的な実験計画法(DOE)の導入を支援します。
まとめ
ショートショット成形は、予測可能な課題の一つです。この記事では、この問題について詳しく解説し、単に射出圧力が不足しているだけの問題ではないことを説明しました。充填速度、粘度、部品設計、温度なども、その他の要因として挙げられます。
幸いなことに、他の射出成形における問題と同様に、ショートショットも対処可能です。この記事では、パラメータの最適化、熱管理、金型設計の改善といった解決策について解説しました。 ショートショットの成形に苦労している場合は、 射出成形サービス 弊社が最善の選択肢です。弊社の専門チームが、お客様のプラスチック部品が完全な状態で、完璧な品質でお届けできるよう保証いたします。