
ID/OD研削は、表面仕上げの技術です。このプロセスは、各部品の正確な設計図の要件を満たします。部品の内部および外部に存在する詳細な角度と半径に効果的に作用します。 カスタム研削ソリューションさらに、ブッシュ、ギアボア、カム、シャフトなどの製造ニーズにも最適です。
主に、ID/OD 研削では、1 つのデバイス セットアップから複数の研削操作を実行できます。複数のスピンドルを備えたマシンでは、さまざまな直径、面、角度を研削できます。測定精度は、センター ベースまたはチャック ベースのセットアップに関係なく、最高レベルに達します。ID/OD 研削について知っておくべき事実をお読みください。
ID & OD 研削とは何ですか?
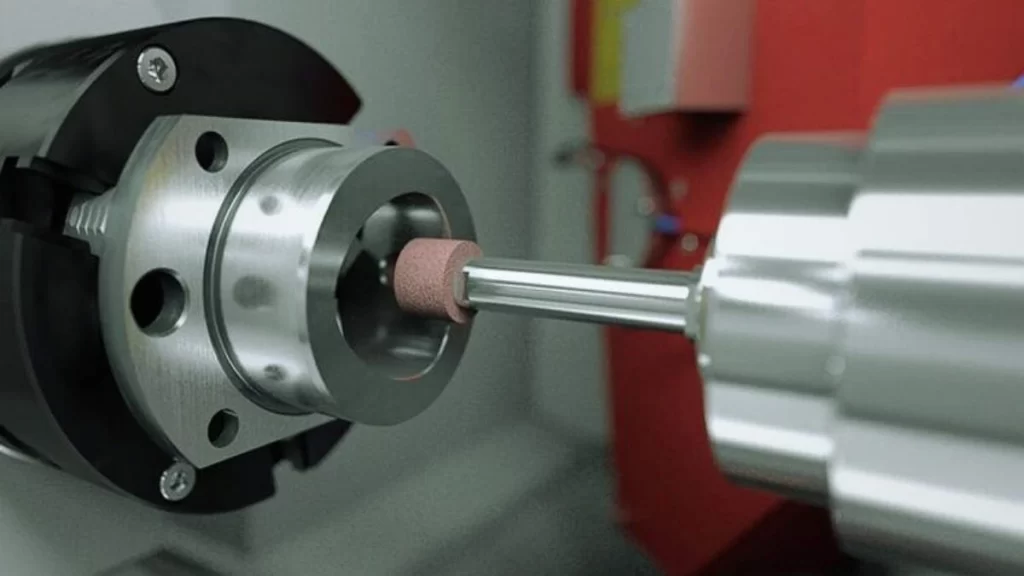
CNC ID研削
精密 ID 研削は、円筒形の部品の内径を機械加工することによって機能します。このプロセスでは、研削ツールを使用して部品の穴やボアを成形し、正確な寸法要件と表面の完全性を実現します。さらに、パイプ部品、リング アイテム、ブッシング アプリケーションの研削も可能です。
一方、外径研削や センターレス研削 円筒形部品の表面研削加工を外側から行います。この加工により、シャフトやピン、丸みを帯びた形状の複数の部品に、精密で均一な外面を作り出すことができます。したがって、機械部品の仕上げにおいて高品質な表面を実現するには、どちらの研削加工も有効です。
ID および OD 研削はどのように機能しますか?
ID/OD 研削に含まれる一連の手順は次のとおりです。
1. セットアップとクランプ
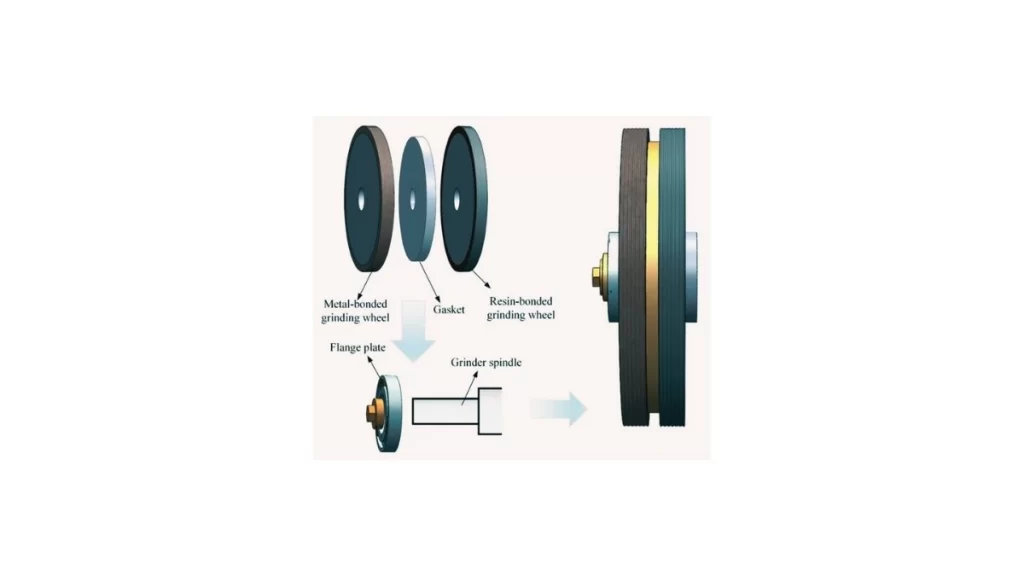
研削ホイールのクランプ設定
機械への部品の取り付けは、操作中も安全に保たれます。研削ホイールは、常にワークピースの幅よりも小さくなければなりません。ワークピースは、ID 研削操作中にスピンドルとチャックによって支えられます。OD 部品の研削プロセスの安定性は、センター間またはチャックへの取り付けによって実現されます。
2. 研削砥石の選択
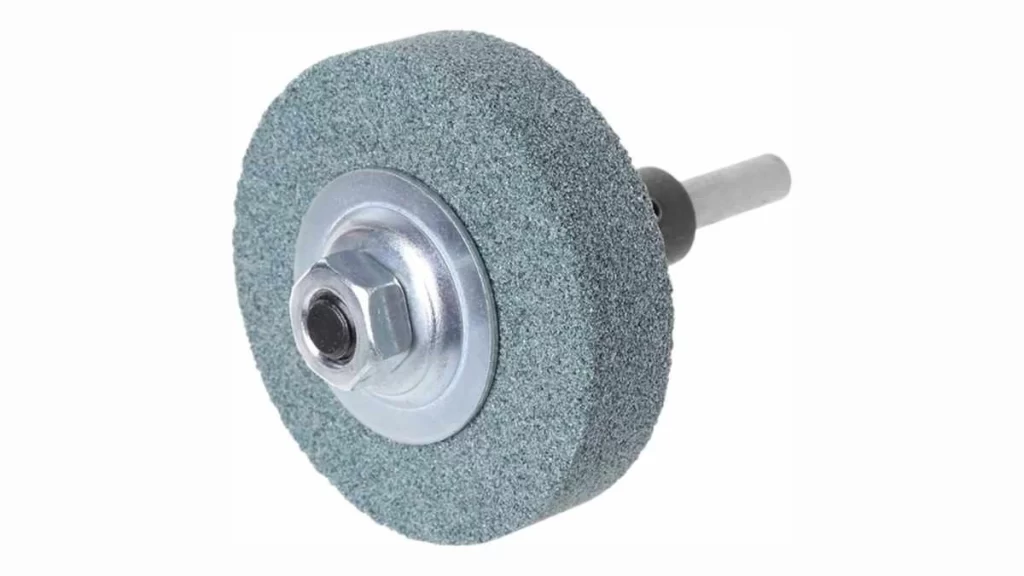
研磨砥石
機械オペレーターは、必要な表面仕上げのニーズを考慮しながら、部品の材質に合わせて研削ホイールを選択します。材料の正確な除去と表面の品質は、適切なホイールの粒度と硬度レベルを選択することによって決まります。
3. 砥石の位置決め
研削ホイールをワークピースに合わせることで、直径またはボア研削の領域に焦点を合わせた位置決めができます。ID 研削ではホイールがボアから入りますが、OD 研削ではホイールが外径上を走行するため、ホイールの配置は ID 研削と異なります。
4. 粉砕工程
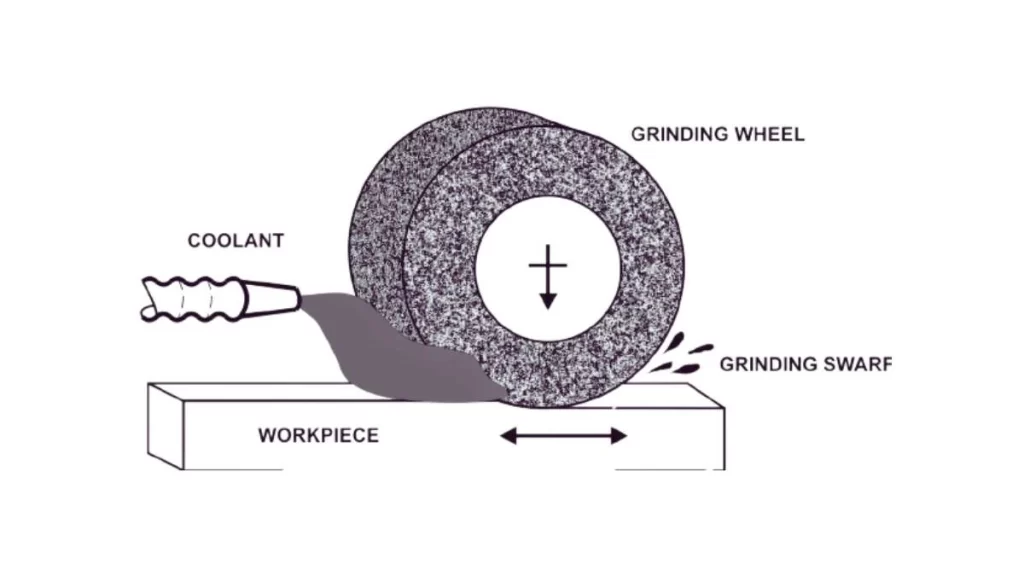
研削工程の図解
研削盤は、ホイールの回転運動を高速で作動させます。 CNC ID研削 通常の作業では、ホイールは半径方向に前進して内部領域を成形します。対照的に、OD 研削ホイールの動きは外部部品の円周に沿って行われます。材料のトリミングは、測定された小さな部分ごとに行われます。
5. 冷却と潤滑
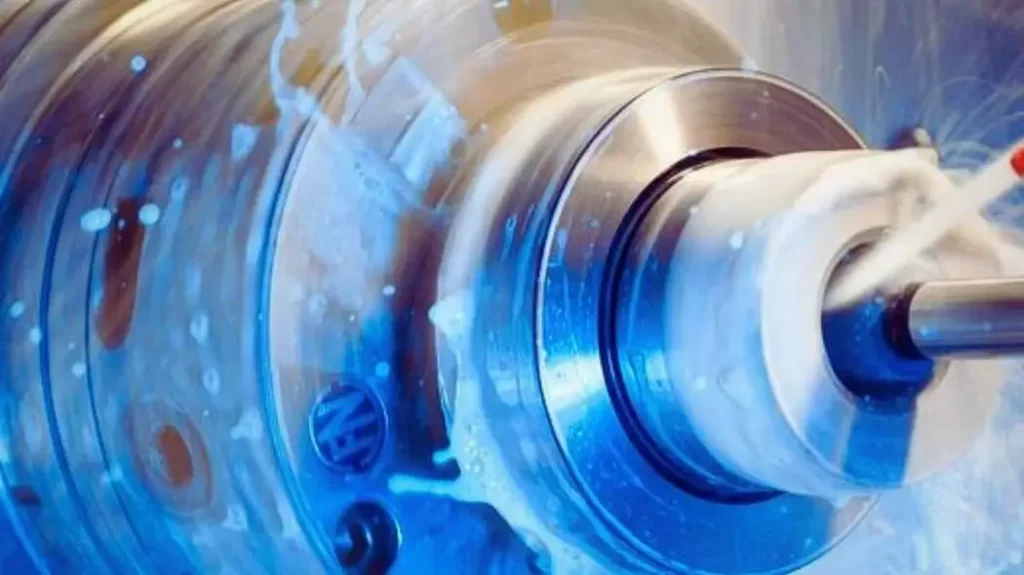
研削工程中の冷却と潤滑
システムは作業中ずっと冷却剤を塗布して温度を管理し、ワークピースを損傷から保護します。ホイールの寿命を延ばし、優れた表面仕上げを実現するために、表面研削プロセスでは冷却剤が重要な役割を果たします。
6. 測定と調整
部品は、マイクロメーターやその他の測定ツールを使用して定期的に測定チェックを受けます。機械のオペレーターは、必要に応じてホイールの配置と設定を調整し、厳密な寸法管理を維持します。
7.仕上げ
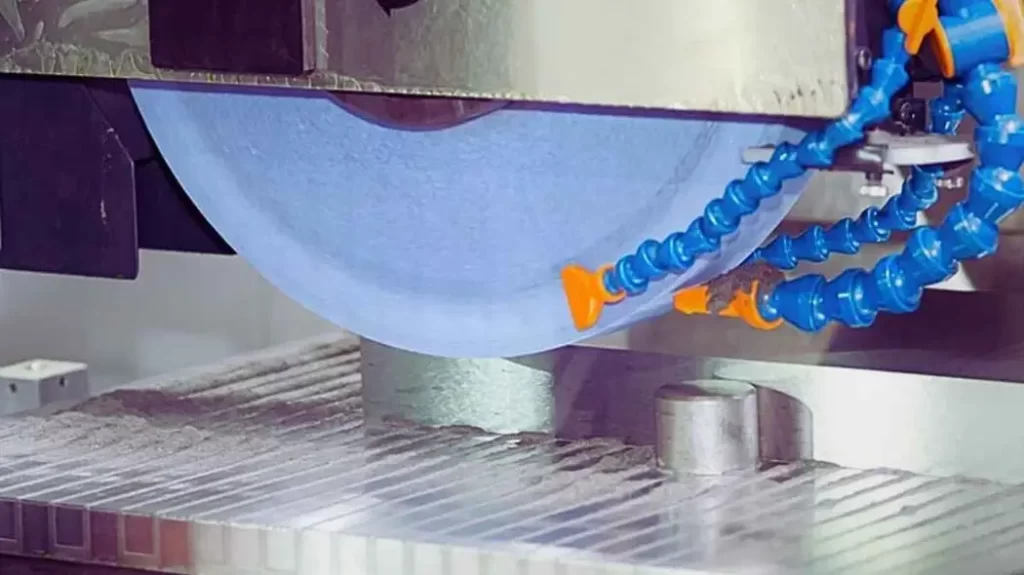
研磨仕上げ
必要な寸法と表面仕上げの基準に達すると、研削作業は終了します。作業者は、冷却プロセスによって生じる可能性のある変形を避けるために、慎重に部品を取り出しています。完成した部品で規定の要件を満たすように、すべての寸法と表面仕上げのチェックが行われます。
今すぐプロリアンをお試しください!
CNC ID研削とOD研削の違い
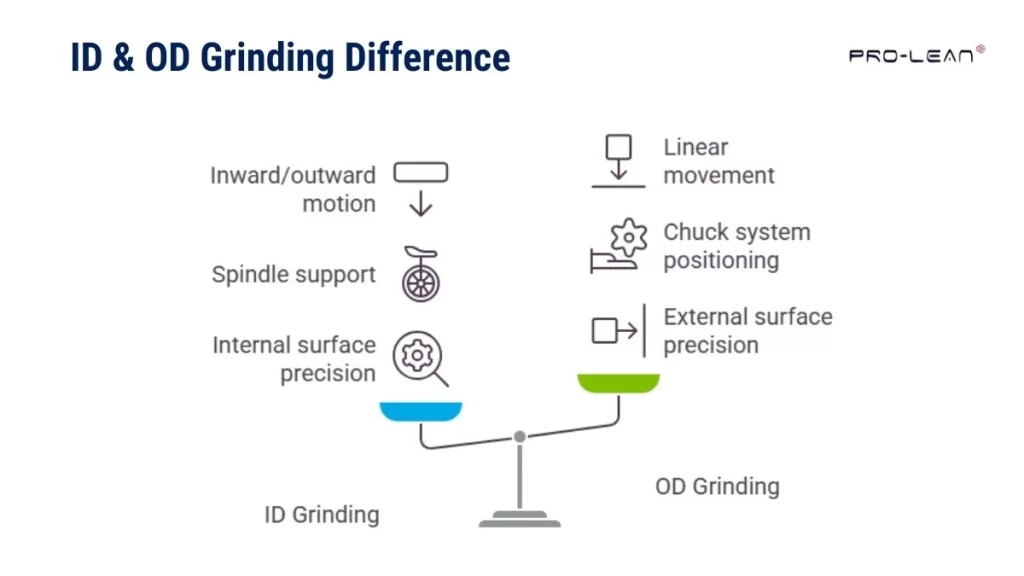
インフォグラフィック: ID 研削と OD 研削の違い
代替テキスト: ID 研削と OD 研削を比較したインフォグラフィック。内面の内面研削と外面の外部研削を強調し、主な違いを視覚的に表示します。
IDとODの核心的な違いを見てみましょう カスタム研削 オプション:
表面ターゲット
内面円筒研削は、正確な内径測定を達成するために必要なプロセスです。このプロセスは、小さく狭い内部チャネルを持つコンポーネントを適切に処理するために機能します。内面では厳しい公差が達成されます。比較すると、外面研削の主な目的は、完璧な外面円筒寸法を達成することです。このプロセスでは、厳しい直径要件を持つ部品の表面仕上げが特に処理されます。
ワークピースのクランプとセットアップ
部品はスピンドルを介してしっかりと支えられ、 CNC ID研削 操作。精度の結果は、研削ホイールの適切な配置に大きく依存します。この手順により、ホイールが取り付け穴の中央に留まる方法が制御されます。
外径研削加工を行うには、部品を中央またはチャックシステムに固定し、回転できるようにする必要があります。適切なセットアップを行うことで、研削加工全体を通して同心度品質が維持されます。
研削ホイールパス
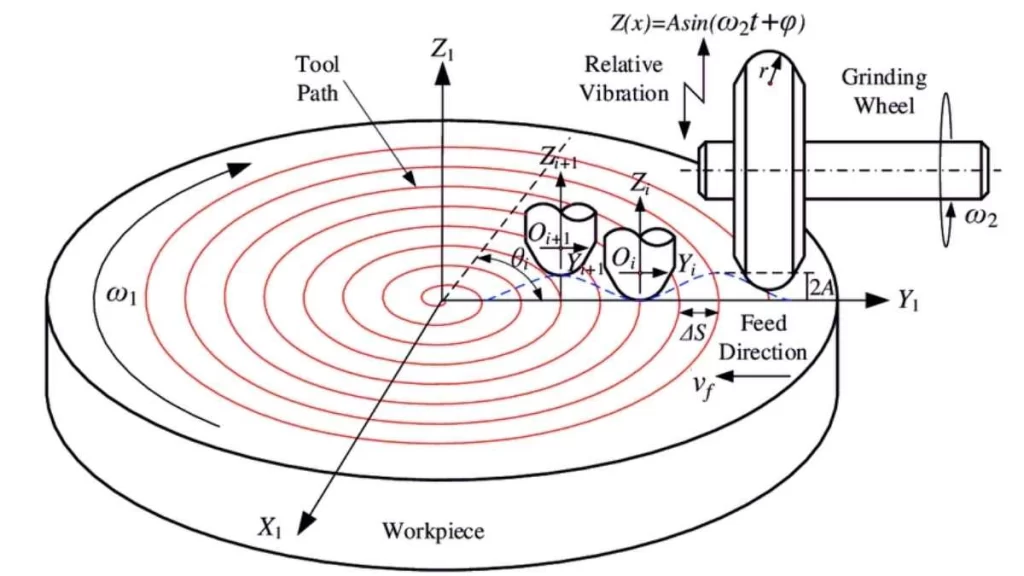
研削ホイールパス
ID 研削ホイールは、内側と外側への動きによって作動します。このプロセスにより、内壁表面から材料が正確に除去されます。
OD研削中、回転ホイールは部品の外側領域に沿って直線運動を行います。外径に沿ったすべての表面ポイントは 正確な研削 プロセス全体。
アプリケーションとコンポーネントの種類
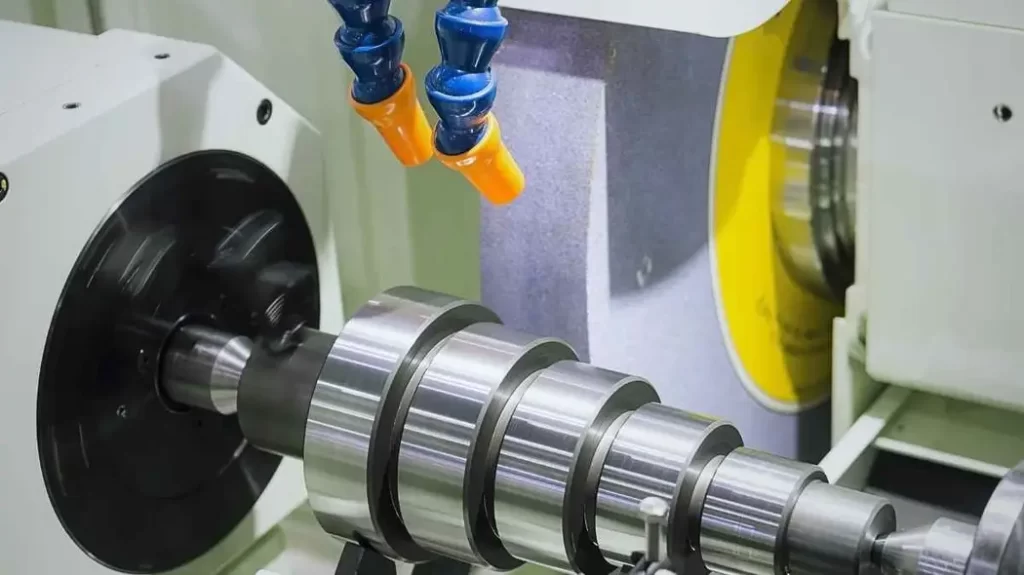
CNC外径研削
ID 研削のプロセスは、ギアやベアリングなどのボアを含む円筒形の部品に特化しています。これにより、内部の特徴は寸法精度と均一な表面品質の両方を実現します。シャフトとローラーの製造は、OD 研削プロセスによって行われます。これらのコンポーネントには、機器の取り付けに必要な正確な寸法の滑らかな表面が適用されます。
機械構成とツール
内径 (ID) 研削盤には、精密スピンドルと操作用の小さなホイールが組み込まれています。ホイールは、小さな内径研削寸法に合わせて特別に製造されています。 一方、外径研削盤の主な特徴は、外径加工を行うための大型研削砥石を備えている点にある。機械の構造と堅牢な設計により、長尺部品の精密加工が可能となる。
製造業におけるIDおよびOD研削の応用
表: ID/OD研削の産業用途
| 業種 | CNC ID研削 部品 | CNC外径研削 部品 | フォーカス |
| 自動車 |
ベアリング、 ブッシュ、 クランクシャフト、 ギアボア |
シャフト、ピストン、 アクスル、カムシャフト |
精度 許容範囲、 表面仕上げ、 耐摩耗性。 |
| 航空宇宙 |
タービンハウジング、 エンジンシャフト、 圧縮機 ボア |
タービンシャフト、 ギアボックス es、外側 コンポーネント |
高強度 合金、 疲労 抵抗、 ミクロン 公差。 |
|
医療 Devices |
手術器具、 インプラント、 骨ドリル |
外科的 ピン、ガイド ピン、 カテーテル |
次元の 正確さ、 スムーズ 終了、 生体適合性。 |
|
産業用 機械 |
油圧 ピストンズ、 ブッシュ、 スリーブ |
シャフト、ローラー、 袖、 カップリング |
同心、着用 抵抗、 オペレーショナル 効率。 |
| 石油業界 |
バルブ本体、 ポンプ シリンダー、 ドリルロッド |
バルブシート、ポンプ シャフト、アウター ポンプ コンポーネント |
シール面、 圧力 封じ込め、 耐久性。 |
| ディスプレイ・電子機器関連 |
コネクタ、 ピン、 Electrical チューブ |
ヒートシンク、 外部 コネクタ、 ピン |
サブミクロン 許容範囲、 熱放散、 機能性。 |
今すぐプロリアンをお試しください!
適切な研削サービスの選択: ID 研削と OD 研削
内面研削(ID研削)を選択する場合:
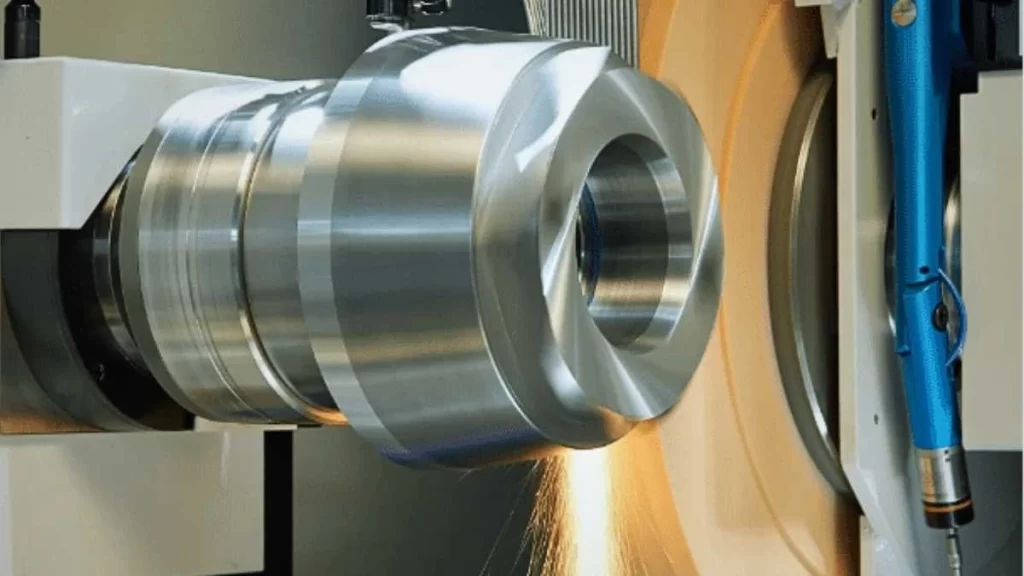
ID研削
- 狭い内部寸法: CNC内径研削は、厳しい製造公差が求められる場合に、内径を優れた精度で制御します。ベアリングやギアハウジングの寸法精度を確実に向上させます。内径研削により、寸法仕様はマイクロメートル単位で正確に維持され、高精度な嵌合部品を実現します。
- 複雑な内部構造: ID 研削加工 テーパーや半径、多段ボアなどの複雑な内部フィーチャを作成する際に重要になります。この手順により、メーカーは油圧シリンダーやカムシャフトボアで頻繁に必要となる角度付きプロファイルとともに、正確な内部ねじ形状を成形できます。多次元の内部製品形状に対しても高い精度を維持します。
- 小さくて狭い穴: ID加工は、微細で深い穴や狭い内径の加工に最適なプロセスです。医療機器部品やバルブ部品は、内径の均一性と滑らかな表面仕上げが不可欠な特性であるため、内面研削加工が必要です。ID加工による精密な研削加工は、優れた表面仕上げと正確な寸法を実現し、難しい内径部でも最高レベルの精度を維持します。
- 変形を最小限に抑える: 精密管や小径ケーシングは変形しやすい。通常、これらの部品を従来の機械加工で切削する場合、内径研削による制御された材料除去法によって部品の構造的完全性が維持される。そのため、この加工法は、熱の蓄積や形状変形を防止する必要がある状況において特に有効である。
- 優れた内部表面仕上げ: 油圧ピストンや航空宇宙分野で使用される高感度材料などの部品において、完璧な内部仕上げを実現するには、内径研削加工が有効です。このような品質は、せん断効果を低減し、材料の劣化を防ぐために不可欠です。内径研削加工では、高速回転する研削砥石と高精度なセットアップを用いることで、最も厳しい要求を満たす表面仕上げを実現します。
外面研削(OD研削)を選択する場合:
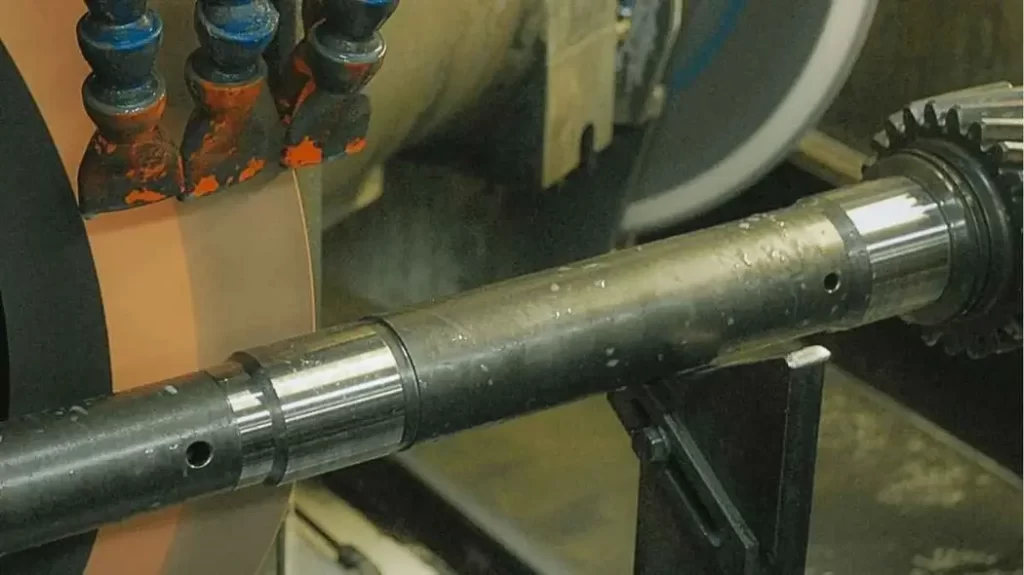
外径研削
- 外径の精度: CNC外径研削は、部品の外径公差を厳密に維持するために不可欠です。シャフト、ピン、ローラーの正しい動作は、適切な嵌合のために表面が正確に真円であることに依存します。外径研削は外径測定において驚異的な精度を実現するため、重要な用途における厳密な制約条件を満たすことが可能になります。
- 耐摩耗性向上のための外部改良: 平滑化プロセス 円筒研削 カムやギアなど、摩耗の可能性が高い部品に弾力性のある表面を作り出し、摩擦を最小限に抑えて保守性を向上させます。
- 回転部品の同心度: スピンドルモーターやタービンシャフトなどの回転部品は、外径研削加工によって完全な同心度を実現します。これにより、制御不能な動きを回避し、正確な外形寸法を維持することで、動作の安定性が確保されます。したがって、回転部品の寿命延長は、同心度の実現に大きく依存します。外径研削加工は、摩耗と応力の両方を低減するからです。
- 大型円筒形部品: 外径研削加工を採用することで、長尺シャフトや大型ローラーの外面は全長にわたって均一な状態を保ちます。これにより、これらの部品の構造的完全性が確保されます。
- 大量生産のニーズ: 大量生産を行うメーカーにとって、外径研削は、すべての部品が寸法要件と表面品質に関する厳密な仕様を満たすことを保証できます。自動車組立工程で多数の部品を製造する際に必要となる、不可欠な一貫性を提供します。
CNC 研削サービスが Boda Tech で ID および OD 研削精度を向上させる方法
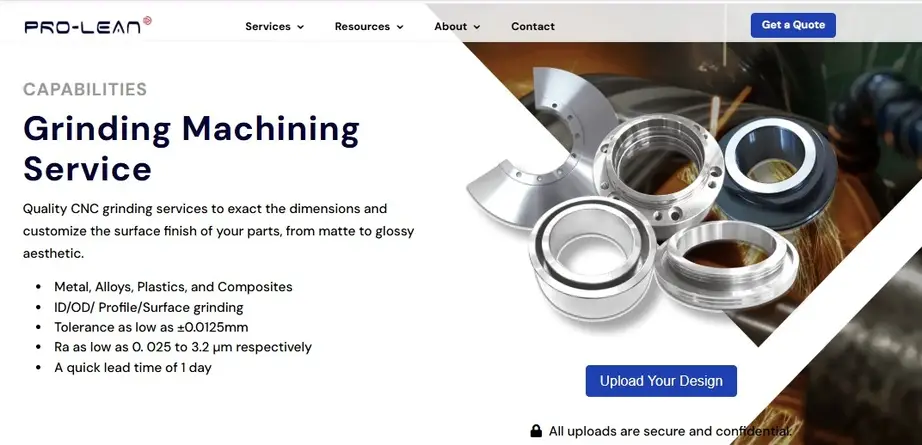
プロリーンテック研削加工サービス
プロリーンテックは、高度な 研削サービス ロッド、シャフト、シリンダーライナー、その他の必須部品などのOEM部品を全国に供給しています。
当社施設は、微細研削、外径研削、高速研削、湿式研削、多径研削、段階研削、精密研削など、複数の研削工程を実行するための最先端技術を備えています。
当社のCNC研削能力:
- 当社の高精度 OD 研削システムにより、6~8 Ra の表面仕上げが可能になり、+0.0002 インチ以内の許容誤差を達成できます。
- 長さ 59 インチ、直径 11.8 インチまでの寸法のピースを研磨できます。
- 当社の生産能力には、一度に最大 100 個までの複数の部品の生産が含まれており、小規模から大規模な注文の需要に対応できます。
品質と認証:
当社は ISO 9001:2015 部品の持続的な性能を確保するための品質管理プロセスを確立するための基準を設けています。当社は航空宇宙、石油・ガス、農業、運輸、軍事、発電、半導体製造といった分野のお客様にサービスを提供しています。カスタムのご要望がございましたら、当社の営業チームまでお問い合わせください。お客様のプロジェクトに付加価値の高いサービスをご提供いたします。
よくある質問
Q1: ID 研削と OD 研削とは何ですか?
ID(内径)研削は、管、リング、または穴の内面を研削します。OD(外径)研削は、円筒形の物体の外面を研削します。どちらの加工方法も、高い精度と表面仕上げを実現します。
Q2: ID研削とOD研削の違いは何ですか?
内径研削は主にワークピースの内径加工に適用され、外径研削は円筒形物体の外径加工を対象とします。どちらの加工方法も、異なるセットアップと工具が必要です。
Q3: ID および OD 研削に CNC 研削サービスを利用する利点は何ですか?
CNC 研削は、より正確な制御と一貫性を備えています。人的エラーを最小限に抑えることで生産速度が向上します。さらに、複雑な設計を高い再現性で細かく処理できます。
Q4: 他の方法よりも円筒外径研削を選択すべきなのはどのような場合ですか?
公差の厳しい円形部品が必要な場合は、円筒外径研削を選択してください。対称的な外面を持つ部品に最適で、量産にも効率的です。
Q5: OD および ID 研削で精度を達成する上での課題は何ですか?
工具の摩耗が大きいため、厳しい公差を達成するのは困難です。温度変動もワークピースと機械に影響を及ぼす可能性があります。したがって、精度を達成するには適切なセットアップと監視が必要です。
Q6: ID および OD 研削プロセスで高精度を確保するにはどうすればよいでしょうか?
一貫した結果を得るには、高品質でメンテナンスの行き届いた機械を使用してください。生産全体を通じて正確な結果を維持するために、ツールを定期的に調整してください。さらに、設定を調整し、ツールのパフォーマンスを監視してください。