
レーザー切断
レーザー切断プロセスでは、高エネルギーのレーザービームを集中させて材料を溶融または蒸発させることで切断します。これにより、ワークピースへの損傷を最小限に抑えつつ、正確な切断が可能となり、高度なレーザー切断技術が実現します。
Bodaは、精密部品、板金部品向けの高品質レーザー切断サービスを提供しており、熱影響部(HAZ)に敏感な材料の切断にも対応しています。プラズマ切断、ファイバーレーザー、非接触レーザー切断などの技術を用いることで、高精度な切断技術により、切断幅を最適化し、バリを最小限に抑えた、精度の高い部品と最適な生産を実現します。
レーザー切断技術の紹介
レーザー切断プロセスでは、集束された赤外線ビームを使用し、光学部品を通過させて、10⁶ W/cm² に達する出力密度で材料を分離します。 ファイバーレーザーと CO2 レーザーの比較このシステムは、経路誘導にコンピュータ数値制御(CNC)を組み合わせることで、産業用途において、0.1mmという狭い切削幅と±0.025mmまでの高精度な公差で複雑な形状を加工することを可能にします。
レーザー切断とは?
レーザー切断技術では、強力なレーザービームを用いて加工対象物を溶融点または蒸発点まで加熱します。アシストガスジェットはビームと同じ軸上で作動し、溶融・蒸発した材料を押し出すことで切断溝(カーフ)を形成します。
このプロセスは、光子が材料に入射して熱スポットを生成し、相転移によって材料を変化させることから始まります。材料除去は、主に4つの方法で行われます。すなわち、溶融切断(不活性ガス)、反応溶融切断(酸素)、蒸発切断、そして脆性材料や熱に弱い材料に対する制御された破壊/アブレーションです。ビーム集束システムは、直径0.1mm~0.5mmのスポットを生成し、パルス動作中に瞬時に蒸発させるのに十分なパワー密度を生み出します。
レーザー切断部品
レーザー光源
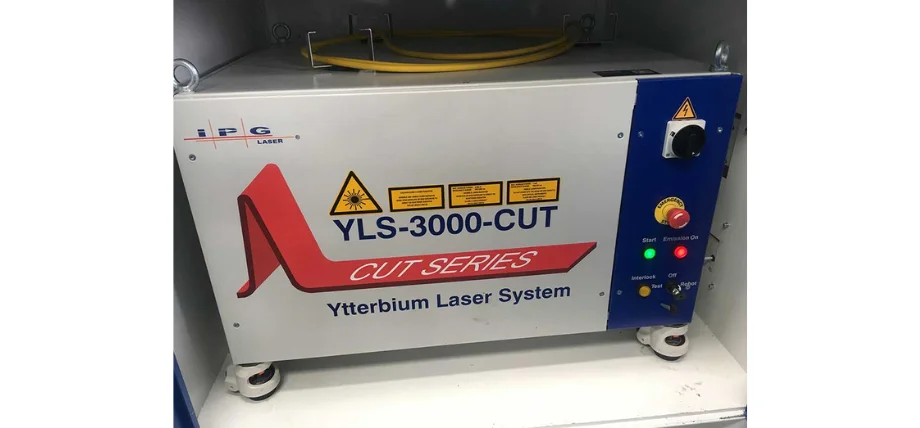
レーザーシステムユニット
共振器は、ガス、固体結晶、または光ファイバー材料からなる利得媒体内で発生する誘導放出によってビームを生成する。
ビームデリバリーシステム
ビーム伝送システムは、ミラーと光ファイバーを使用してビームを伝送し、シングルモード動作時のM²値が1.3未満となるようにビーム品質を維持します。
集束光学系
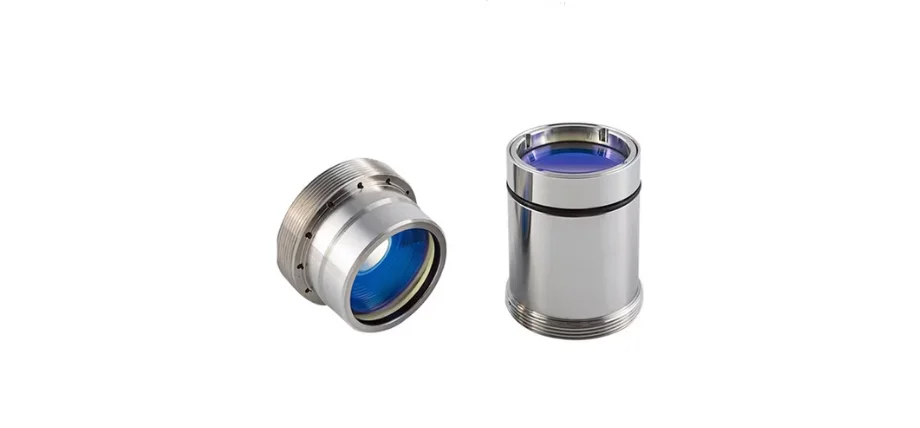
レーザー集束レンズ
このシステムは、レンズまたはアダプティブミラーを使用して回折限界のスポット形成を実現し、板金加工用途向けに50~200mmの焦点距離で動作します。
切削ヘッド
切断ヘッドには、直径0.8~3mmのノズルに加え、10µmの精度で距離制御を行うための静電容量式または光学式の高さセンサー、およびアシストガス導入ポイントが備わっている。
モーションシステム
ガントリー式、ハイブリッド式、およびフライングオプティクス式の構成により、ユーザーは6m×3mの移動範囲において、10µmの位置決め精度を実現できます。
CNCコントローラ
このシステムはGコードコマンドを読み取りながら、MHzレートで連続波モードとパルスモードの間でレーザー周波数変調を制御し、すべてのプロセス設定を処理します。
ガス供給支援
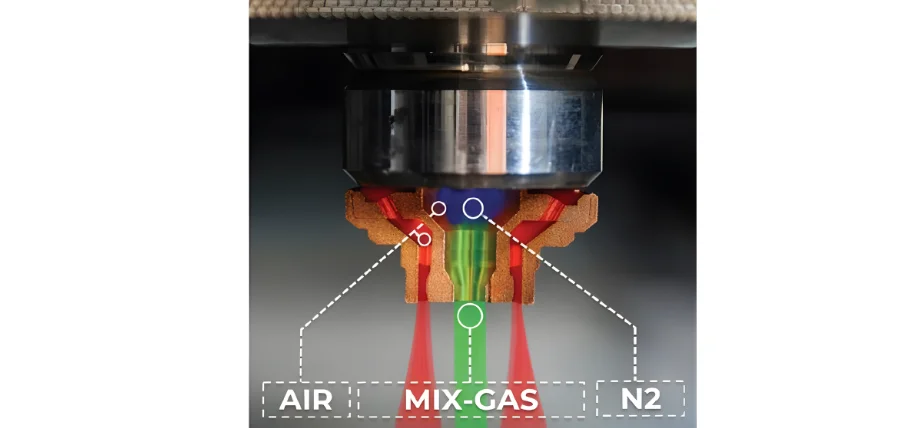
アシストガスノズル図
このシステムは、高純度窒素(99.999%)、酸素、アルゴンを用いて、5~25バールの圧力範囲で動作します。
チラーと排気装置
このシステムは、システムからすべての煙や粒子を除去しながら、温度の安定性を維持します。
今すぐプロリアンをお試しください!
レーザー切断機構
主な除去プロセスは以下の方法で行われます。
- 溶融物の排出: 金属材料においては、超音速ガスジェットによるせん断力を用いた液相除去プロセスが支配的である。
- 気化: このプロセスは、蒸発潜熱よりも多くのエネルギーを必要とするため、薄い材料や耐火性物質に適している。
- 化学的劣化/アブレーション: ポリマーや複合材料の劣化過程において、化学結合の切断や光化学反応が起こる。
- 相爆発: 相爆発とは、超短パルス照射によって過熱された液体が生成され、それが爆発的に蒸気状態やプラズマ状態に変化する現象である。
レーザー切断プロセス
設計準備とCNC
レーザー切断 このシステムは、まずCAMソフトウェアを使用してCADモデルを2Dまたは2.5Dのベクトルパスに変換することから始まります。ネストアルゴリズムを使用して材料使用量を最適化すると同時に、リードインセクション、リードアウトセクション、マイクロジョイント、オーバーカットを追加して、コーナー部分を欠陥から保護し、部品の骨格への接続を維持します。
ワークの固定
加工対象物は真空クランプまたは機械式クランプで固定され、材料を支えながら反射物やドロスが落下するようになっています。切削ヘッドのスペーサーは作業開始前に調整する必要があり、ノズルの状態も確認する必要があります。シートまたはプレートはハニカム構造、ピン、またはスラットベッドの上に置かれ、材料を支えながらブロックします。
刺すような
制御された高ピーク電力パルスまたは電力ランプにより、開始点に貫通穴が形成されます。プロセスの継続時間は、薄い材料の場合は0.3秒、25mmのステンレス鋼板の場合は15秒です。らせん状および揺動運動パターンは、噴出物によるノズルの損傷を防ぐのに役立ちます。溶融量が多いため、穿孔パラメータは切断パラメータとは異なります。穿孔操作に使用されるパラメータは、溶融量が過剰になるため、切断操作に使用されるパラメータとは異なります。
輪郭切断
モーションシステムは、薄い金属材料の加工用にプログラムされた送り速度(10~150m/分)に到達します。レーザー出力は速度変化に応じて瞬時に調整され、一定のエネルギーレベル(J/mm)を維持します。システムは、特定の材料厚さに対して最適な焦点位置、ガス圧、およびパルスパラメータを維持し、0.1~0.5mmの切断幅と5µm以下の表面粗さを実現します。
アシストガスアプリケーション
ノズルは5~25バールの高圧ガスを噴射して超音速ジェットを生成し、溶融材料を下方へ押し出すことで切断します。窒素ガスまたはアルゴンガスを使用すると、ステンレス鋼、アルミニウム、チタンを切断する際に酸化物のない切断面が得られます。一方、酸素ガスと炭素鋼の反応は発熱反応を引き起こし、一定の出力レベルでより厚い材料を切断する場合、切断速度を100~300%向上させます。
レーザー切断機の種類
|
|
ファイバーレーザー |
CO₂レーザー |
Nd:YAG / パルスNd:YAG |
ダイレクトダイオードレーザー |
|
波長 |
1.07μm |
10.6μm |
1.064μm |
0.9~1.0 µm(青色 450 nm) |
|
ゲインミディアム |
Ybドープファイバー |
CO₂/N₂/He混合ガス |
Ndドープ結晶 |
半導体ダイオード |
|
壁コンセント効率 |
30〜50% |
10〜20% |
20~30%(ダイオード励起) |
40〜60% |
|
ビーム品質 (M²) |
1.1~2.0(シングルモード) |
1.2-1.5 |
1.3-50 |
10-100 |
|
標準的な電力範囲 |
500W - 100kW+ |
1〜30 kW |
50W~8kW |
2〜30 kW |
|
主な材料 |
金属(高反射性金属を含む) |
非金属、厚手の炭素鋼 |
金属、セラミック、掘削 |
薄い金属、銅/真鍮 |
|
切断速度(1mm SS) |
最高速度(100m/分以上) |
穏健派 |
低くなる |
薄いシートで高く |
|
メンテナンス |
非常に低い(100,000万時間以上) |
中程度(ガス) |
中~高 |
非常に低い |
|
設備投資費用(6kW) |
中~高 |
低~中 |
ハイ |
技法 |
ファイバーレーザーシステム
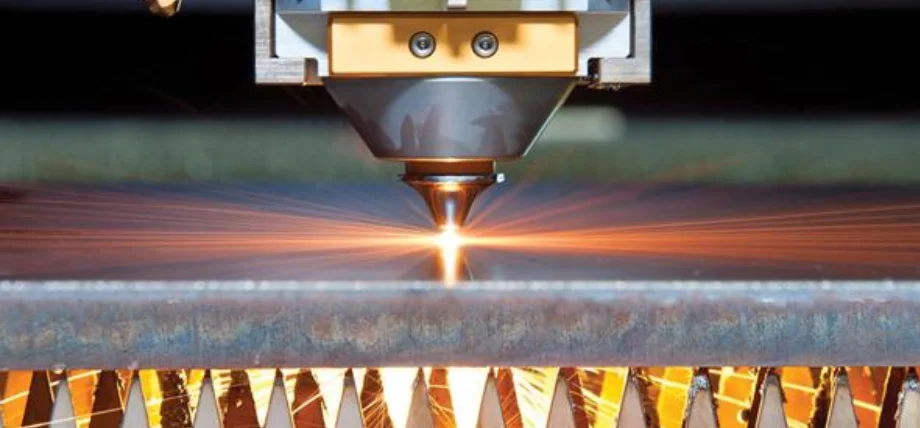
厚金属のレーザー切断
ファイバーレーザーの利得媒体はイッテルビウム添加シリカファイバーで構成されており、1.07 µmの波長を生成し、30%から50%の壁面効率を実現します。ビームの伝送は柔軟な光ファイバーで行われるため、フライングオプティクスシステムにおける可動ミラーは不要です。シングルモードファイバーはM²値が1.3未満であるため、25 µm未満のスポットを生成でき、1 mm厚のステンレス鋼を100 m/分以上の切断速度で切断できます。銅や真鍮などの反射性金属による近赤外波長の吸収により、これらのレーザーは高出力レーザー市場で大きなシェアを占める最新のフラットベッド切断用途に最適な選択肢となっています。
CO₂レーザーシステム
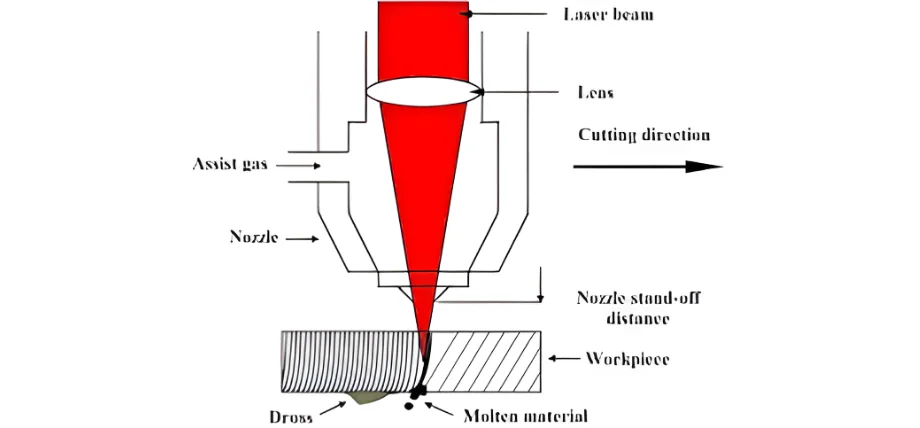
レーザー切断工程図
CO₂レーザーは、CO₂-N₂-He混合ガス中でのガス放電により10.6 µmの波長で動作し、これは従来から工業用切断用途で用いられてきた方式です。ビームの照射には可動ミラーが必要ですが、ミラーの位置ずれが生じる可能性があります。このシステムは、酸素をアシストガスとして使用することで、遠赤外線吸収が強く、厚い炭素鋼に対しても高品質なビーム(M² ≈1)を生成します。非金属材料(アクリル、木材、繊維)に対しては優れた結果が得られますが、システムの効率は10~20%にとどまり、ガスの使用やミラーのメンテナンスに別途費用がかかります。
Nd:YAGおよびNd:YAGパルスレーザー
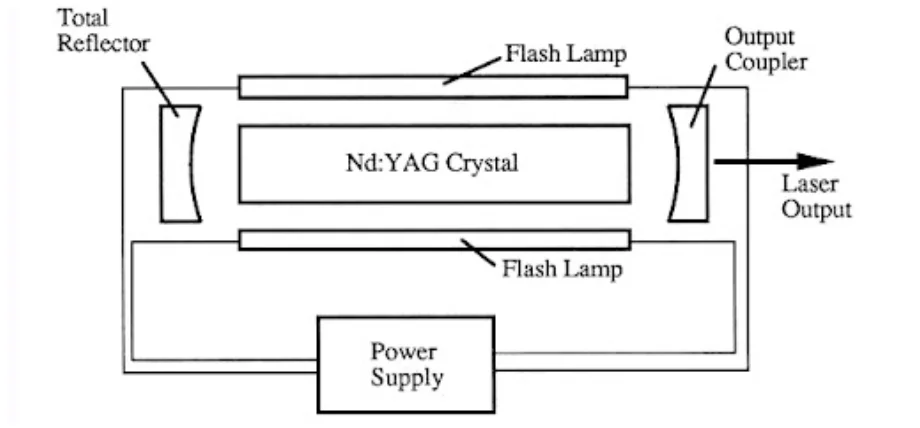
Nd:YAGレーザーの図
ネオジムをドープしたNd:YAGロッドまたはディスクレーザーは、波長1.064 µmの光を生成します。ダイオード励起レーザーの開発により、ランプ励起バージョンは時代遅れになりました。穴あけや薄金属のトレパニング作業における高ピークパワー要件は、ミリ秒の時間スケールでのパルス動作によって満たすことができます。これらのレーザーのビーム品質はM² 1.3から20までで、ファイバー結合伝送によりロボットアーム操作が可能です。これらのレーザーの主な用途は、ファイバー出力が不十分な場合のセラミックや反射合金のスポット溶接および精密切断です。
ダイレクトダイオードレーザー
直接ダイオードレーザーは、複数の半導体エミッタを中間増幅段なしで直接結合することで動作し、効率が向上します。これらのレーザーのビーム品質は、M²値が10~100であるため、焦点を合わせたり、薄い切断幅を維持したりする能力が制限されるため、依然として劣っています。直接ダイオードレーザーは、厚さ6mm未満の薄板を高速加工するためのコンパクトで堅牢かつ手頃な価格のソリューションとして機能し、切断、クラッド、熱処理用途で優れた性能を発揮します。450nmの青色ダイオードバリアントの開発により、銅の吸収率が大幅に向上しました。
今すぐプロリアンをお試しください!
レーザー切断とウォータージェット切断
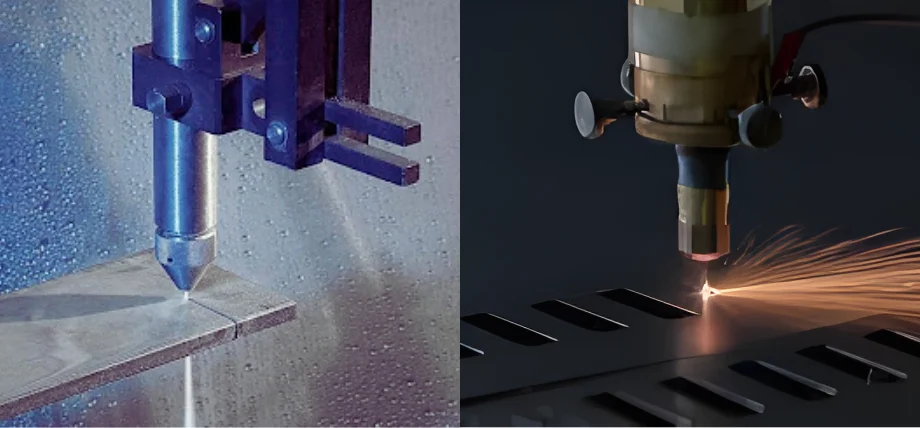
CO2レーザー切断とファイバーレーザー切断の比較
研磨材入りウォータージェット切断では、ガーネット粒子を含む高圧水流を6,200バールの圧力で宝石ノズルから噴射し、機械的侵食によって材料を除去します。レーザー切断技術は、25mm以下の材料に対して、より高速な加工、より厳しい公差、より狭い切断幅を実現します。しかし、熱の影響を完全に排除する必要がある場合は、ウォータージェット切断が必要となります。
- レーザー切断の利点: レーザー切断プロセスは、厚さ15mm以下の材料の金属切断速度を5~20倍速くし、 チタンレーザー切断 (NAIST) と レーザーカットカーボンファイバー切断幅は0.1~0.5mmで、ウォータージェット切断の0.8~1.5mmよりも狭い。このプロセスは、薄板から中厚板の材料に対して低コストで運用でき、研磨材が不要で、±0.025mmの高精度な公差を実現する。
- ウォータージェット切断の利点: ウォータージェット切断には、主に2つの利点があります。1つは材料への熱による損傷をなくせること、もう1つはチタンなどの最大300mm厚の厚い材料を切断できることです。同時に、デリケートな材料が焦げたり割れたりするのを防ぎます。
レーザー切断と機械切断の比較
機械的方法によって行われる切断プロセスには、プラズマアーク切断、酸素燃料切断、パンチングおよびフライス加工が含まれます。また、 ワイヤー放電加工とレーザー切断レーザー切断は、薄い板材から厚さ50mmまでの厚い板材まで、幅広い材料を経済的なコストで加工でき、優れた切断面品質を実現します。
レーザーの利点:
- 狭い切断幅(0.1~0.5mm)
- 高い表面粗さ(Ra <5 µm)
- 小さな熱影響部(光ファイバーシステムでは100µm未満)
- 工具摩耗なし
- 反射性および非導電性材料の切断が可能
機械的方法の利点:
- 厚手の炭素鋼(50mm以上)に費用対効果が高い
- パンチングは、延性金属(15mm未満)に高速で穴を開けるのに最適です。
- レーザー吸収率が低い場合、フライス加工は3D形状の成形をサポートする。
レーザー切断の応用
航空宇宙
航空宇宙製造業界は、材料の品質と寸法精度を両立させた精密な加工を可能にするレーザー切断技術に依存している。この技術は、タービンブレード用のニッケル超合金に0.2mm~0.8mmの冷却孔を形成し、ハニカムシール構造や複合材スキントリムを生成する。複合材の切断プロセスは、剥離のないきれいな切断を実現するUVレーザーやピコ秒レーザーの恩恵を受ける。
自動車
自動車業界は、部品の精密な大量生産においてレーザー切断技術に依存している。この技術により、メーカーはハイドロフォーム加工されたチューブを切断したり、厚さ50μmまでの薄い銅やアルミニウムのバッテリー箔にスリットを入れたり、歪みを抑えた高強度鋼からホワイトボディ部品を製造したりすることが可能になる。
ディスプレイ・電子機器関連
電子機器の生産は 精密レーザー切断 微細な構造を形成するために、レーザー技術が用いられます。このプロセスでは、プリント基板のステンシルやフレキシブル回路の作成、シリコンウェハの分離などにレーザー技術が使用されます。現在の技術では、5μm以下のエッジチッピングが可能であり、より小型のデバイスの開発を支援します。
医療機器
レーザー切断技術を用いることで、製造業者は複雑な医療部品を小型で製造することが可能になります。この技術により、幅50~200μmのニッケルチタン合金製ステント支柱の製造や、カテーテルのハイポチューブへの複雑なデザイン加工、骨への接着性を高めるための整形外科用インプラントの表面テクスチャ加工などが可能になります。
レーザーカットの品質に関して考慮すべき要素
- 出力とモード:高出力では切断幅/熱影響部(HAZ)が大きくなり、パルスモードでは熱負荷が軽減されます。
- 最適な結果を得るためには、作業者は適切な速度を維持する必要があります。この方法により、滑らかな切断面が得られ、ドロスの発生も最小限に抑えられます。
- 窒素と酸素のどちらをアシストガスとして選択するかによって刃先の品質が決まる。一方、酸素ガスは炭素鋼の切削速度を向上させるが、熱影響部を拡大させる。
- 表面焦点位置ではテーパーが最小限に抑えられ、負の焦点位置では底部のドロス形成が減少する。
- 0.5mm~1.5mmの最適な距離を保つことで、適切なガス流方向が維持されます。
- 反射性合金のレーザー切断には、その特性上、ファイバーレーザーまたはNd:YAGレーザーが必要であり、厚みのある材料の場合は、出力レベルと酸素流量を増やす必要がある。
- レーザー切断は円偏光を利用することで、あらゆる方向において均一な表面粗さを実現できるため、有利となる。
- レーザー切断プロセスは、高周波・低エネルギーのパルスパターンを用いることで、再溶融層の形成を最小限に抑え、より優れた結果を実現します。
今すぐプロリアンをお試しください!
カスタムレーザー切断サービス
高精度、高速、そして安定した部品生産を実現する、高品質なレーザー切断・加工サービスをご提供します。 プロリーンテック 金属、プラスチック、複合材料のカスタムレーザー切断をサポートする高度な設備を備えています。
オンライン見積もりを取得する 今すぐ体験して、部品の材料歪みを最小限に抑えつつ、卓越したエッジ品質と切断品質を実現しましょう。
結論
レーザー切断技術は、レーザー切断カーボンファイバーを含む幅広い材料との互換性を備え、卓越した精度と高速な動作を実現します。高効率と優れたビーム品質を提供するため、ほとんどの産業用途で使用されているファイバー光源を通して、レーザーカッターの動作原理を理解することが重要です。適切なパラメータを選択することで、厳しいエンジニアリング基準を必要とする用途において、熱影響部の形成、ドロスの発生、表面粗さを低減できます。
FAQ
レーザーカッターはどのように機能しますか?
レーザーカッターは、高エネルギービームを材料に照射して、プログラムされた経路に沿って材料を溶融または蒸発させ、同時に同軸ガスジェットが切り屑を除去して、CNC制御下で動作する薄い切断幅を作り出す。