
 プラズマ切断による金属加工
一般的に、金属切削加工には2種類あります。 機械切断と熱切断。 プラズマ切断 これは熱切断プロセスです。電気アークを用いてガスをプラズマに変換し、金属を溶融させて切断箇所から除去します。
プラズマ切断は、主に鋼、ステンレス鋼、アルミニウム、その他の導電性金属の切断に使用されます。また、CNC切断、板金加工、修理などの用途で使用される薄板金属や厚板材の切断も可能です。
この記事では、プラズマ切断の動作原理、様々な種類、切断可能な材料、プラズマ切断のメリットとデメリット、そして様々な作業に使用できるその他の切断技術について見ていきます。
プラズマとは何か?
プラズマ イオン化ガス(物質の第4の状態とも呼ばれる)とは、原子から一部の電子が取り除かれた状態のガスである。その結果、電荷を帯びた粒子を持つガスとなり、電気を伝導し、電磁場に反応する。
プラズマは、ガスを加熱したり、電気火花を発生させたりすることで生成されます。プラズマは自然界にも存在し、例えば雷や星などに見られます。また、プラズマトーチや各種切断システムなどの機器にもこの原理が応用されています。
プラズマ切断において重要な特性は、電流を流すことができ、非常に高いエネルギーレベルを達成できることである。この活性化されたガスは、切断システムにおいてワークピースに熱を伝えるために使用される。
金属プラズマ切断とは?
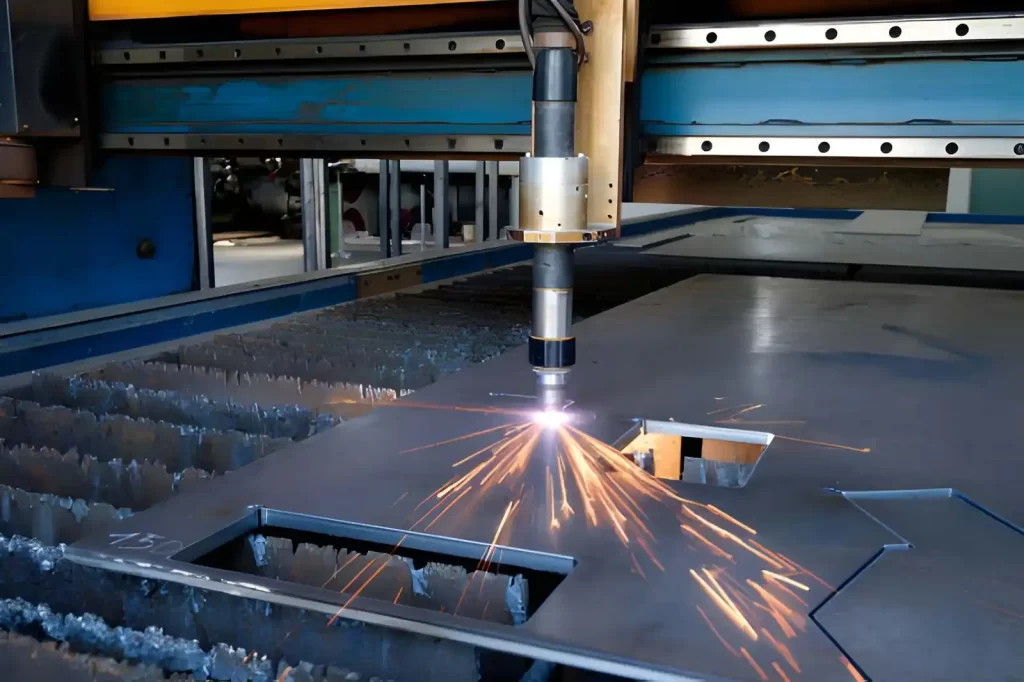
金属板プラズマ切断
プラズマ切断とは、電気アークと高速ガス流を用いて導電性金属を切断する方法である。アークによって切断対象物が溶融し、ガスアークによって溶融金属が切断箇所から吹き飛ばされる。
初期のプラズマ切断システムは、比較的シンプルなトーチ設計を採用しており、主に熱切断システムよりも様々な種類の金属を高速に切断できる能力が評価されていた。その後、より高速な切断速度と優れた制御性を実現するトーチ設計が開発された。 やがて、トーチの動きや切断パラメータをより精密に制御できるコンピュータ制御システムが開発された。
プラズマ切断機は、様々な産業において、板材、厚板、加工金属部品の切断に使用されています。実際の切断結果は、切断対象物の種類と厚さ、ガス供給、トーチ、および使用する消耗品など、切断条件によって左右されます。
プラズマ切断の基礎知識:切断前に必要なもの
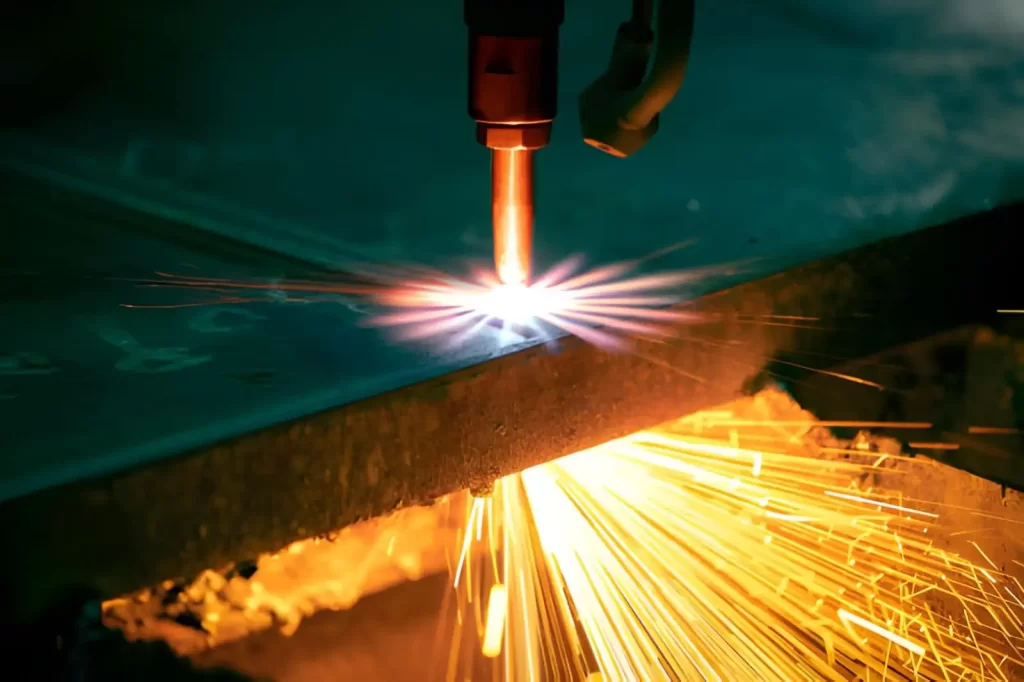
金属板のプラズマ切断
プラズマカッターを使用する前に、切断システム、圧縮空気、電源、消耗品、および個人用保護具(PPE)を点検してください。以下の要件は、正常に起動し、良好な切断を行う能力に関するものです。
1. プラズマ切断システムを選択する
携帯型プラズマカッターには、電流容量や入力電圧の異なる様々なモデルがあります。小型システムは通常20~50Aの定格で、110~120Vの入力電圧で動作するものと、220~240Vの入力電圧で動作するものがあります。
機械を選ぶ際は、最大切断能力、入力電圧、デューティサイクル、電源供給能力を必ず確認してください。公表されている切断能力は、切断しようとする材料の厚さを示すものであり、電流値のみを示すものではありません。
2. 清潔で乾燥した圧縮空気を供給する
プラズマシステムには十分な量の圧縮空気が必要です。空気は清浄で乾燥している必要があります。トーチ内の油分や水分はプラズマの動作に影響を与え、消耗品の寿命を縮める可能性があるためです。 プラズマカッターの圧力と流量は、機種によって異なります。システムによっては最低80psiと3.5SCFMが必要な場合もあれば、115psiと6.7SCFM程度を必要とする場合もあります。 したがって、コンプレッサーを接続する前に、メーカーが定める空気圧および流量の仕様を参照してください。
3. 電源供給を確認する
プラズマカッターは、サイズが大きいほど必要な電力も大きくなります。小型の手持ち式ユニットは15~20アンペア、110~120VACの回路で使用できますが、高出力ユニットは30~50アンペア、220~240VACの回路で使用できます。 機器によっては、複数の入力電圧に対応している場合があります。そのような機種の場合は、機器の電気仕様を確認し、希望する動作条件に適した回路を使用してください。
4. 適切な消耗品を常に用意しておく
プラズマトーチの構成部品には、電極、ノズル、スワールリング、保持キャップ、シールドなどがあり、これらはすべて交換可能です。これらの部品は、誤った使用方法、加工物との接触、切断時の摩耗などにより損傷する可能性があります。
作業前に予備部品を用意しておきましょう。電極やノズルが摩耗すると、プラズマアークや切断品質に影響を与える可能性があります。電極とノズルの状態を頻繁に確認し、摩耗した場合や機器メーカーの推奨に従って交換してください。
5. 必要な個人用保護具を使用する
プラズマ切断では、非常に高温で強いアーク、熱、火花、溶融金属が発生します。適切な保護メガネと顔面保護具、手袋、露出した皮膚を覆う衣服を着用してください。 参照元によると、 ANSIとAWSプラズマ切断において、20~100Aの範囲では、最低遮光度8が必要です。適切な遮光度は、安全基準および機器使用説明書の要件に基づいて選択する必要があります。
手作業にはカッティングガイドを使用してください
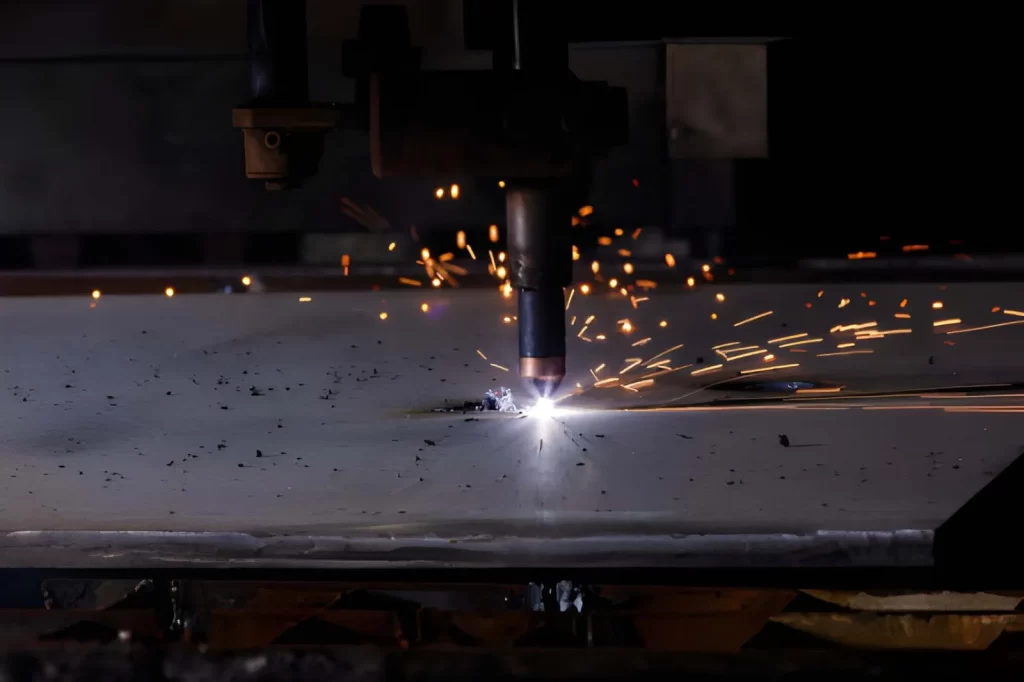
厚鋼板のプラズマ切断
直線切断を手動で行う場合、定規や切断ガイドを使用してトーチの経路を一定に保つと、作業が容易になる場合があります。これは、トーチにドラッグシールドが装備されておらず、作業者が手動で適切な距離を維持する必要がある場合に特に役立ちます。 円形切断ガイドを使用すると、円形切断時の半径とトーチの動きを均一に保つのに役立ちます。
プラズマ切断の種類(技術、自動化、アーク制御別)
プラズマ切断プロセスには様々な種類があります。主な違いは、プラズマシステム、切断ガス、トーチシステム、および制御の程度です。それぞれのシステムは、異なる材料、厚さ、および切断用途に適しています。
プラズマ切断技術の種類
従来のプラズマ切断
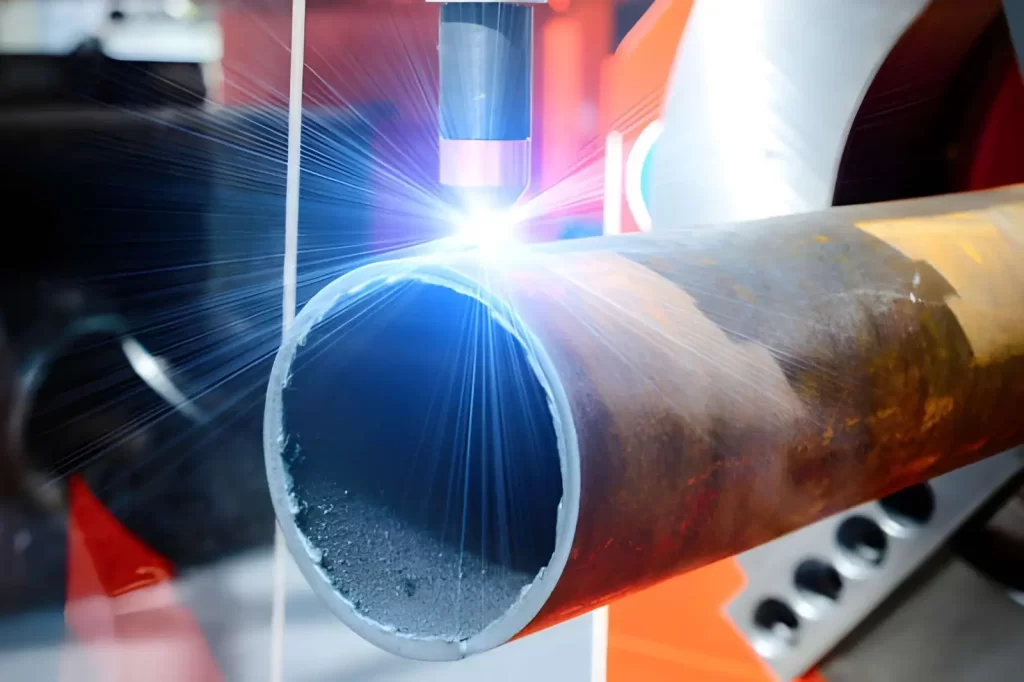
鋼管のプラズマ切断
従来のプラズマ切断法では、プラズマアークによって金属を溶融させる。溶融した金属は、高速のガス流によって切断箇所から押し出される。 一般的な加工や修理用途に広く使用されています。軟鋼、ステンレス鋼、アルミニウムの切断が可能です。切断速度、切断装置のコスト、切断面の品質のバランスが求められる、単純な切断用途に適しています。
高精細プラズマ切断
高精細プラズマは、より制御されたアークで、よりきれいな切断を実現します。トーチと消耗品一式を備えており、狭い範囲でアークを維持するのに役立ちます。 これにより、切断面の直線性が向上し、面取り角度も小さくなります。切断後よりも高い精度で部品を加工する必要がある場合に有効で、研磨作業も少なくて済みます。
水噴射プラズマ切断
水注入プラズマでは、切断アークの近傍に水が注入される。水は切断領域の温度を制御し、プラズマアークの形状に影響を与えることができる。 これにより、切断幅が狭くなり、周囲の材料への熱拡散も抑制されます。熱による歪みをより細かく制御する必要がある用途において有効です。
水中プラズマ切断
水中プラズマ切断とは、加工対象物を水中で切断する方法である。水が熱の一部を吸収するため、切断時の騒音も低減される。 この方法は、煙や騒音をより適切に制御する必要がある生産現場において有益となる可能性がある。ただし、切断装置には水中での操作が可能な設備が必要となる。
精密プラズマ切断
精密プラズマ切断では、トーチの動きと切断パラメータを慎重に制御する必要があります。トーチは通常、CNC装置を用いたコンピュータプログラムによって制御されます。 これは、寸法の均一性と滑らかな形状が求められる部品に適した方法です。最終的な切断結果は、トーチの高さ、ガス流量、切断速度、および消耗品の状態によって影響を受けます。
エアプラズマ切断
圧縮空気システムでは、プラズマアークは圧縮空気によって生成されます。設置は比較的容易で、簡単な切断であれば特別なプラズマガス源は必要ありません。 これらは、修理、製造、メンテナンス、および一般的な金属切断に広く使用されています。水分や汚染物質はトーチの消耗品や切断品質に影響を与えるため、清潔で乾燥した圧縮空気が不可欠です。
デュアルガスプラズマ切断
二元ガスプラズマシステムは、切断に2種類のガスを使用します。これらのガスは、プラズマの生成や切断領域周辺の遮蔽など、さまざまな目的に使用されます。 ガスの種類は、切断面の品質、消耗品の寿命、および切断性能に影響を与えます。したがって、ガスの混合比は、切断する材料と目的とする切断形状に適合している必要があります。
プラズマ切断自動化方法
機械化プラズマ切断
機械式プラズマ切断とは、プラズマ切断の一種で、通常はCNCテーブルなどの機械を用いてトーチをワークピース上で移動させる方法です。オペレーターは切断プログラムを設計し、必要なパラメータを設定し、切断プロセスを監視します。 この構成は、同じ部品を大量生産する場合に役立ちます。また、トーチを繰り返し動かすことで、穴、スロット、プロファイル、その他の複雑な形状を作成する際にも有効です。
アーク始動およびトーチ制御技術
プラズマ切断システムでは、アークの発生やトーチの位置決めにも様々な方法が用いられます。これらの機能は、主要な切断手順の一部ではありません。
高周波アーク始動
高周波始動では、高電圧信号を用いてトーチ内部でプラズマアークを発生させる。その後、アークは加工対象物に伝達され、切断が開始される。 この方式では、トーチが金属に接触する前にアークを発生させることができます。高周波システムは隣接する電子機器に干渉する可能性があるため、適切な設置が非常に重要です。
パイロット版開始
パイロットアークとは、主切断アークがワークピースに接触する前に発生するアークのことです。トーチは金属に接触することなく切断を開始できます。 パイロットアークシステムは、CNC工作機械や、起動と停止を繰り返す作業に使用できます。また、塗装面、コーティング面、粗面などにも適用可能です。
バネ仕掛けの懐中電灯ヘッド
溶接対象物にトーチが誤ってぶつかった場合、バネ仕掛けのトーチヘッドによって機械的な動きが生じます。衝撃は完全には伝わらず、バネ機構によって吸収される可能性があります。 これにより、トーチとマウントが意図しない接触から保護されます。プレート表面が完全に水平ではない可能性のある機械装置での使用に有効です。
今すぐプロリアンをお試しください!
プラズマ切断のメリットとデメリット
プラズマ切断は、導電性金属を切断したい場合や、よりコストのかかる切断プロセスに移行する時間や手間を省きたい場合に有効です。特に軟鋼、ステンレス鋼、アルミニウムの切断に広く用いられています。ただし、加熱方法、切断面の仕上げ、非常に厚い材料の切断に関しては、柔軟性に欠ける場合があります。
プラズマ切断の利点
- さまざまな種類の金属を切断できます。 プラズマ切断は、軟鋼、ステンレス鋼、アルミニウム、銅、その他の導電性金属を切断できます。これにより、加工工場は、作業内容に応じて材料が変わる場合でも、より柔軟に対応できるようになります。
- 中厚板の加工に優れている。 板厚が厚すぎてレーザー切断が費用対効果の高い解決策とならない場合、プラズマ切断が理想的な選択肢となる可能性があります。プラズマ切断システムは、機械の種類、材料、出力レベルに応じて、薄い材料から厚い板材まで切断可能です。
- 切断は速い: プラズマは、中厚鋼板に対して酸素燃料溶接よりもはるかに速く移動できます。これは、加工対象に多くの形状がある場合や、切断経路が長い場合に有効です。
- ステンレス鋼やアルミニウムは切断しやすい。酸素燃料切断は主に鉄系材料に使用されるが、プラズマ切断にはそのような制約がないため、ステンレス鋼やアルミニウムの切断にはプラズマ切断の方が適している。
- CNC切削に適しています: CNCプラズマ切断機は、図面に基づいてプログラムを実行し、複数の部品に同じ形状を切り出すことができます。これは、ブラケット、プレート、フレームなど、製作される様々な部品に適用可能です。
- 比較的狭い切り込み幅: 一般的な酸素燃料切断と比較すると、プラズマ切断では除去される材料が少ない。そのため、適切なネスティング(配置)を行うことで、プレートの無駄を最小限に抑えることができる。
- 水中での使用が可能システムによっては、加工対象物を水中に浸漬させる場合があります。これにより、騒音を最小限に抑え、切削領域周辺からの熱放散を低減することができます。
- 中厚の作業の一部でコスト削減が可能: プラズマは、主に中厚の導電性金属を切断する場合で、ハイエンドのレーザー加工機やウォータージェット加工機に投資することなく生産性を向上させたい場合に適した選択肢です。
プラズマ切断のデメリット
- 導電性材料にのみ有効です。 プラズマは、以下のような非導電性材料には使用できません。 木材、プラスチック、ガラスなど
- 熱影響部を残す: プラズマアーク切断工程では、金属が溶融するため、切断箇所の周囲も高温になります。薄い部品は曲がったり、歪んだりする可能性があり、熱に敏感な部品は追加の加工が必要になる場合があります。
- レーザーよりも精度が低い: 一般的に、レーザー切断は、薄板や、小さな穴や微細な形状を持つ部品の切断において、より精密なエッジ制御を可能にする。
- 薄いシートに高品質の滴を切り出す: プラズマ切断には最適な切断速度があり、それは電源のサイズとプラズマトーチの種類によって異なります。その範囲を超えると、酸素燃料切断やウォータージェット切断の方が適している場合があります。
- レーザーよりも広い切断幅: これは、切削幅が仕上がり形状に影響を与えるような、小さなスロット、小さな穴、および複雑な形状において顕著に現れます。
- 下端にドロスが発生する可能性: 不適切な工具、トーチの角度の誤り、工具の摩耗、または設定の誤りなどが原因で、切断面の底に材料が残ってしまうことがあります。そうなると、研削や清掃作業が必要になります。
- 製造工程において、消耗品は摩耗します。ノズルや電極は永久に使用できるものではありません。摩耗によって変形したり、切断精度が低下したりする可能性があります。そのため、定期的な点検はプラズマ切断作業において不可欠な要素です。
- プラズマ切断では、熱の影響を受けた領域が残ります。ウォータージェットとは異なり、水は熱を利用した切断プロセスを行わないため、切断箇所周辺に熱耐性がない場合には、より好ましい選択肢となります。
最終的な判断は、加工内容によって異なります。プラズマ切断は、導電性の中厚金属を非常に高速に切断するのに適しています。一方、部品に非常に微細な形状、厳密な寸法精度、または熱への曝露が不要な場合は、別の切断プロセスの方が適しているかもしれません。
プラズマ切断で切断できる一般的な材料
プラズマ切断は、電流を流せる金属に作用します。製造工場では、 軟鋼、ステンレス鋼、およびプラズマ切断アルミニウム これらが主な材料です。銅、真鍮、鋳鉄、チタンなどの他の金属も切断できますが、出力、ガス、切断速度にはより注意が必要です。
鋼のプラズマ切断
切断に関しては、鋼と プラズマ切断ステンレス鋼 これらは最も切断しやすい材料です。この加工方法は軟鋼や炭素鋼によく適用でき、様々な厚さの鋼板の切断に使用できます。
プラズマ切断はステンレス鋼の切断にも使用できます。唯一の違いは、ガスとパラメータの設定です。トーチの高さや切断速度が正しくない場合、切断面に余分な面取りやドロスが発生するのを防ぐため、メーカーの切断チャートを確認することが不可欠です。
アルミニウムのプラズマ切断
アルミニウムのプラズマ切断は、板材、ブラケット、フレーム、加工部品などの製造によく用いられます。アルミニウムは熱伝導性に優れているため、切断条件は板材の厚さに合わせて調整する必要があります。 レーザー加工では必要な厚さが得られない場合、特に厚いアルミニウムの加工にはプラズマ加工が有効な選択肢となります。プレートに合わせて規定のガスと電流値を使用し、プレートを清潔に保ってください。
銅のプラズマ切断
銅は熱伝導性と電気伝導性に優れているため、プラズマ切断が難しい。そのため、切断領域から比較的短時間で熱を除去する必要がある。 機械が必要な厚みを実現できるのであれば、プラズマ切断も可能です。さらに、微細な形状を持つ薄い銅部品の加工において、より優れた制御性を提供する代替切断プロセスも存在します。
プラズマ切断真鍮
プラズマ切断は真鍮にも適用可能ですが、合金の種類や厚みによって大きく左右されます。切断後には、多少の清掃が必要になる場合があります。 プラズマは、単純な形状や厚みのある部分の加工に適しています。小さな装飾や細かいディテール加工の場合は、レーザー加工などの精密加工方法を用いる方が望ましいでしょう。
鋳鉄のプラズマ切断
修理、改造、解体作業において、プラズマは鋳鉄の切断に有効です。ただし、表面にスケール、錆、その他の物質が付着している場合、アークに影響を与える可能性があります。 切断箇所を清掃し、切断する箇所に適した電流値を使用してください。また、加工方法を選択する前に、鋳造状況も考慮する必要があります。
チタンのプラズマ切断
チタンはプラズマ切断が可能な材料ですが、適切な機械設定と制御された切断条件が必要です。チタンは高温下では周囲環境と反応しやすい性質があります。 そのため、ガスとトーチの種類を選択することが非常に重要です。チタンの厚みのある部品にはプラズマ切断が適していますが、高精度な部品には別の切断方法が必要となる場合があります。
今すぐプロリアンをお試しください!
プラズマ切断による金属加工:ガス選定基準
ガスは切断に直接的な影響を与えます。アーク、切断面の状態、切断速度、消耗品の寿命に影響を及ぼします。適切なガスの選択は、プラズマシステムの種類や材料の厚さにも左右されます。
|
材料 |
一般的なガス |
実用 |
|
軟鋼 |
空気または酸素 |
一般的な加工には空気が適している。酸素を使用すれば、適切な鋼材に対してより速い切断速度とよりきれいな切断面が得られる。 |
|
ステンレス鋼 |
空気または窒素 |
窒素は、より良好なエッジコンディションと消耗品の寿命が求められる場合によく使用されます。 |
|
アルミ |
空気または窒素 |
どちらも、機械が対応していれば、一般的な切断作業に使用できます。 |
|
ステンレス鋼、厚板 |
アルゴン/水素 |
厚みのある材料を切断する際には、適切なプラズマ切断機で使用します。 |
|
アルミニウム、厚板 |
アルゴン/水素 |
適切な機器を使用すれば、厚手のアルミニウムにも良好な結果が得られます。 |
プラズマ切断およびレーザー切断の代替手段
プラズマ切断やレーザー切断はプロファイル切断に使用できますが、必ずしも最も実用的な選択肢とは限りません。鋼板が厚い場合、硬化処理された部品、または切断熱に耐えられない硬い部品の場合は、別の加工方法が必要になることがあります。代替方法を選択する際の要因としては、通常、材料の選択、部品の形状、厚さ、および切断後の希望する仕上がりなどが挙げられます。
ウォータージェット切断
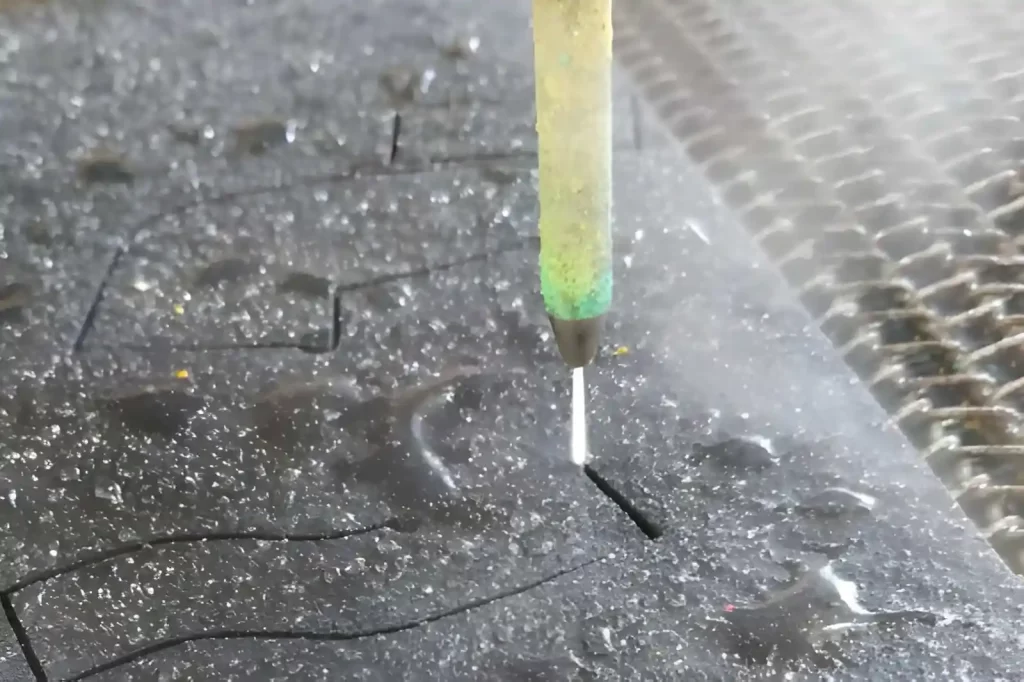
水切断
プラズマやレーザーの熱が加工対象物に影響を与える可能性がある場合、ウォータージェット加工を用いる設計が検討される。この加工法では、高圧の水流を用い、金属などの硬質材料を加工する際には、必要に応じて水流に研磨剤を添加する。 厚鋼板、アルミニウム、ステンレス鋼、石材、複合材など、様々な材料を切断できます。切断時にアークが発生しないため、熱影響部は発生しません。
ただ一つ問題があります。それは製造に時間がかかることです。単純な鋼鉄部品の場合、ウォータージェット加工はプラズマ加工機よりもはるかに時間がかかる可能性があります。その他の運用コストとしては、研磨材の消費量などが挙げられます。
研磨切断
棒材、パイプ、ロッド、構造部材などは、研磨切断が比較的容易な材料であることが多い。回転する研磨ホイールによって、切断線に沿って材料が除去される。 作業内容がほぼ直線的な切断で、部品に複雑な形状が必要ない場合は、この方法には利点があります。この方法は、加工や製造の前に材料を短くするために工場で使用できます。 切断面にはバリ取りや研削が必要になる場合があります。また、切断箇所が加熱されるため、熱に弱い部品には適さない場合があります。
放電加工(EDM)
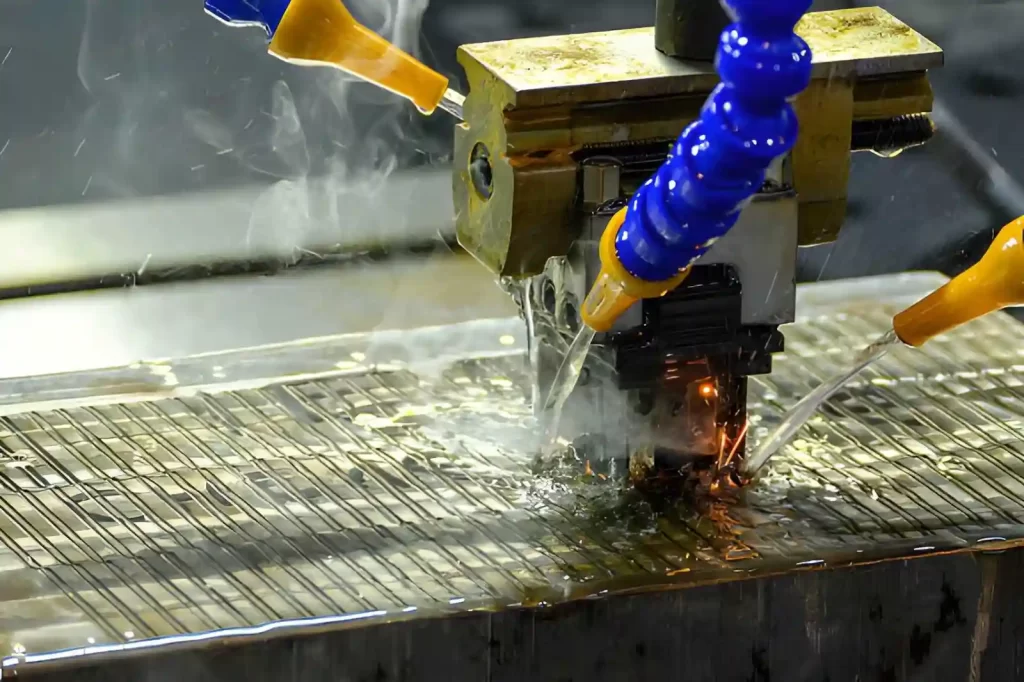
EDM加工
放電加工(EDM)は、硬い材料や複雑な形状の部品の加工に用いられます。この加工法では、物理的な刃先ではなく、放電を利用して導電性材料を除去します。 ワイヤ放電加工は、硬質材料の狭い溝や複雑な形状の加工、および高精度なプロファイル加工に適しています。通常のフライス加工では対応できない作業を金型加工で行わなければならない場合に、ワイヤ放電加工は広く用いられています。 放電加工は、大型板材の高速切削には通常適していません。その強みは、硬い部品や複雑な形状の部品において、材料除去量を制御できる点にあります。
酸素燃料切断
酸素燃料切断は、厚手の炭素鋼板にも依然として適用可能です。これは、鋼材を燃料ガスと酸素で加熱し、その後切断するプロセスです。 プラズマシステムでは必要な切断能力が得られない場合、非常に厚い鋼材の切断にはプラズマシステムよりも実用的である可能性があります。また、構造用鋼材、スクラップ処理、現場切断など、携帯性が求められる用途にも適しています。
このプロセスは、鉄系材料など、所望の酸化反応を起こせる材料に主に適用可能です。また、切断面の精度はレーザー加工によるものほど高くないため、必要な寸法精度が重要な場合は、追加の機械加工が必要になる場合があります。
CNCフライス
プラズマ切断やレーザー切断とは異なり、CNCフライス加工は、材料を溶融させるのではなく、切削工具を用いて材料を除去する加工方法です。これは、部品の形状加工だけでなく、より複雑な加工が必要な場合に有効です。 同一のセットアップで加工された部品には、ポケット、スロット、段差、穴、機械加工面などがすべて存在する可能性があります。そのため、切削面自体を仕上げ加工面とするのがより良い選択肢となります。 しかし、大型の板材や単純な形状の場合、フライス加工は時間と工具を大量に消費するプロセスとなる。そのような場合は、プラズマやレーザーを用いて大部分の材料を除去し、フライス加工は寸法精度を高めるためだけに必要となる。
Boda TECHは最適な切断方法の選択をお手伝いします。ぜひご連絡ください。
At プロリアンテック切断工程は、部品、材質、厚さ、および必要な仕上がりに合わせて行う必要があることを私たちは理解しています。 プラズマ切断サービス ある部品には最適な選択肢かもしれないが、別の部品にはレーザー加工、ウォータージェット加工、CNC加工、あるいは別の加工方法の方が適しているかもしれない。
図面と材料仕様書をご提供いただければ、部品の形状と製造要件を検討した上で、最適な切削方法を決定いたします。これにより、不要な仕上げ加工が発生したり、希望のサイズが得られなかったりする加工方法を採用することを防ぐことができます。
材料グレード、板厚、公差、エッジ要件、部品数量などについて、当社のエンジニアにご相談いただくことも可能です。どの切断方法がお客様の部品に適しているかご不明な場合は、Boda TECHが生産開始前に利用可能なオプションを比較検討するお手伝いをいたします。
よくある質問
プラズマカッターはどのくらいの厚さまで切断できますか?
最大切断厚さは、機械の電流値、トーチ、消耗品、材料、および切断の種類によって異なります。機械の切断能力は、クリーンな生産切断能力よりも大きい場合があります。機械をエンジニアリング用途で使用する場合は、機械が押し通せる最大厚さではなく、メーカーが定格した最大厚さを使用してください。
プラズマ切断でなぜドロス(切断屑)が残るのか?
一般的に、ドロスは切断速度、トーチの高さ、電流、ガスの状態、および/または消耗品の摩耗に関連しています。切断速度が遅いほど、下端にドロスが多く発生し、その逆もまた然りです。必ず機械の切断チャートを確認し、一度に1つの切断設定のみを変更してください。
プラズマでステンレス鋼やアルミニウムを切断できますか?
はい、プラズマはステンレス鋼とアルミニウムの切断に使用できます。どちらも電気伝導体です。ただし、材料と厚さに応じて、設定とガスを調整する必要があります。軟鋼で発生する切断面の品質低下や過剰なドロスといった問題は、ステンレス鋼でも同様に発生する可能性があります。
プラズマ切断にはどのようなガスが使用されますか?
材料や切断システムに応じて、空気、酸素、窒素、アルゴン・水素混合ガスなどが使用されます。 プラズマ切断によく用いられるガスは空気である。軟鋼には酸素がよく用いられ、ステンレス鋼やアルミニウムの特定の用途には窒素またはアルゴン・水素混合ガスが用いられる。 プラズマ製造作業においては、プラズマ製造業者から提供されるガスおよびパラメータチャートを基準とすべきである。