
板金部品を曲げると、厚みが増したり、寸法が異なった値になったりします。曲げを考慮しないと、最終的なサイズは図面の外寸を超えてしまいます。これを材料の伸びと表現する人もいますが、実際には伸びが生じます。意図した伸びは、中立軸が金属の内側に移動することで発生します。
曲げ中立軸は、曲げ加工中に変化しない位置です。中立軸の外側にある材料は張力を受け、断面の内側は圧縮されます。この平行線では変化はありません。つまり、線に沿った伸長や凝縮はありません。中立軸が内側にシフトすると、内側に押し込まれるよりも外側に移動する材料が多くなり、スプリングバックが発生します。この記事では、板金曲げの計算、公式、および技術的側面について説明します。さらに、効果的な曲げのための一般的な設計のヒントについても説明します。
板金曲げ計算: 曲げ代 (BA)
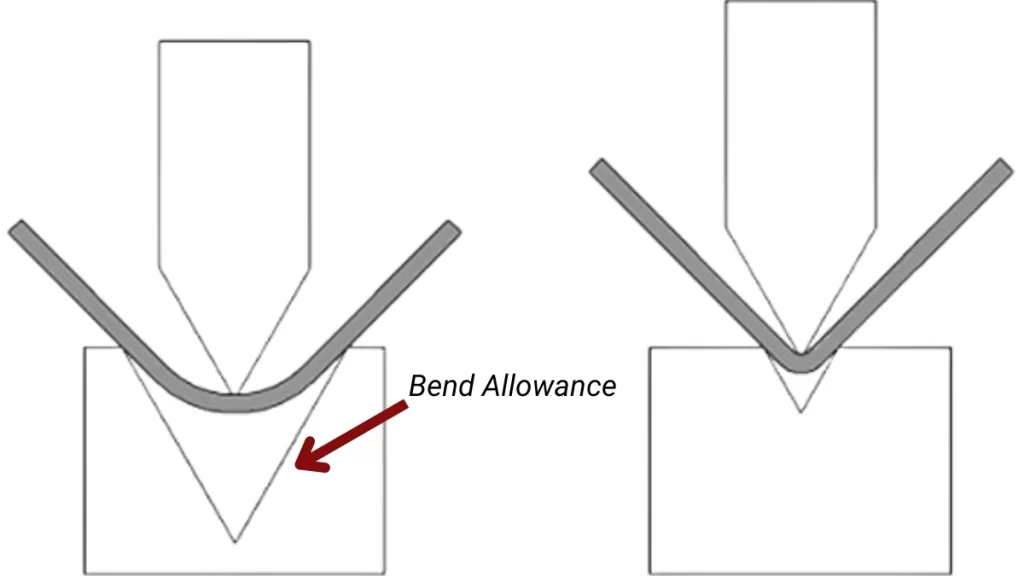
曲げ代
板金曲げ計算では、曲げ代 (BA) は同一の測定係数です。曲げ代は、曲げ中の材料プロファイルの変化を考慮して、部品の平面パターンを作成するために必要な追加の長さを提供します。適切な基準に従って曲げ代を計算すると、完成した部品の位置ずれやフィット不良などの一般的な問題を回避するのに役立ちます。
曲げ許容量の計算式
使用される典型的な式は 曲げ許容量計算機 次のとおりです。
BA=π/180×R×(A+B)
どこ:
- BA = 曲げ許容値(インチまたは mm)
- R = 曲げ半径(インチまたは mm)
- A = 曲げ角度(度)
- B = 材料の厚さ(インチまたはmm)
今すぐプロリアンをお試しください!
板金曲げ計算における曲げ控除(BD)
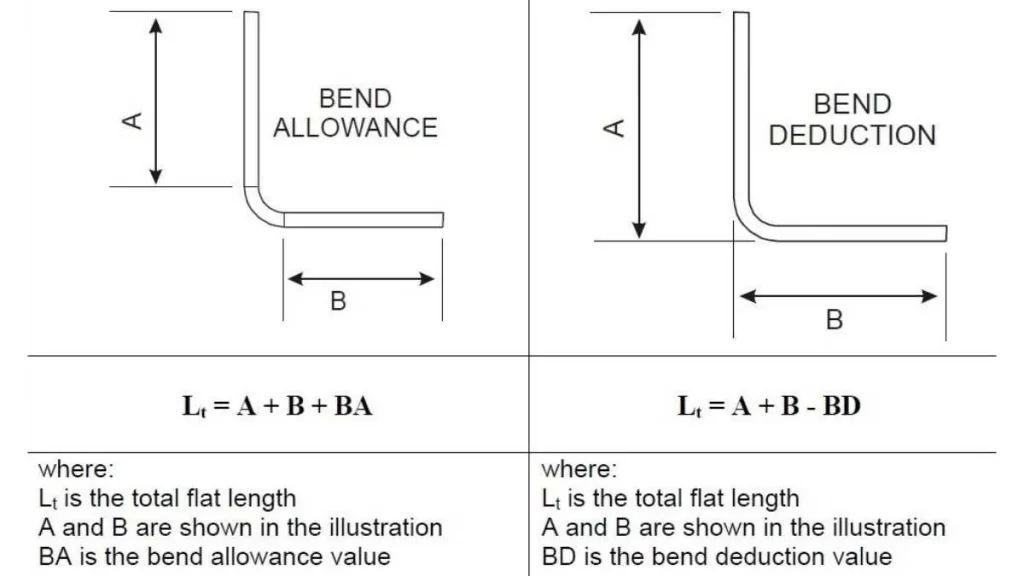
曲げ許容値と曲げ減算
曲げ許容量に加えて、材料の平らな長さと曲げられた部分の全長の差を考慮した曲げ補正 (BD) を計算することも重要です。
曲げ控除の計算式は次のとおりです。
BD=(A×B)+(BA×2)
どこ:
- BD = 曲げ控除
- A = 曲げ角度
- B = 材料の厚さ
- BA = 曲げ許容値
曲げ許容量計算表
| 曲げ半径 (R) | 曲げ角度(A) | 材料の厚さ(B) | 曲げ代(BA) |
| 0.25インチ | 30度 | 0.062インチ | 0.058インチ |
| 0.5インチ | 45度 | 0.125インチ | 0.174インチ |
| 0.75インチ | 60度 | 0.187インチ | 0.234インチ |
| 1.0インチ | 90度 | 0.25インチ | 0.364インチ |
外側セットバック曲げ(OSSB)
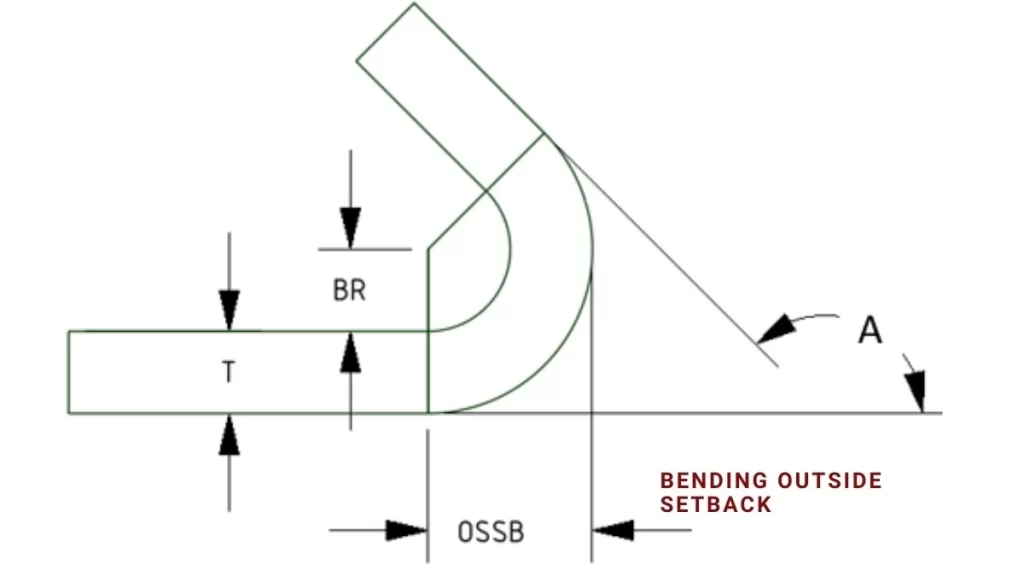
外側セットバック曲げ(OSSB)
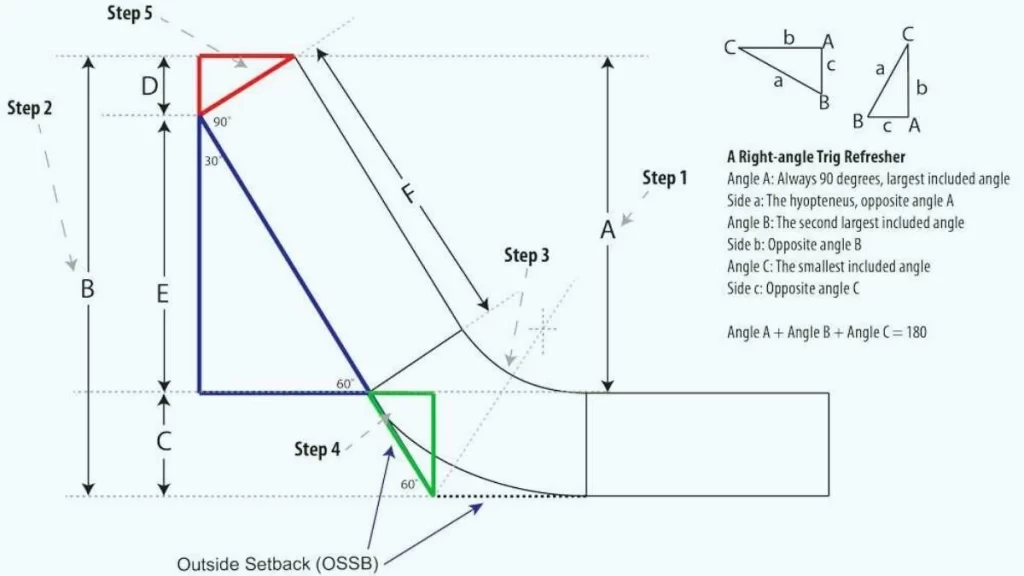
外側セットバック (OSSB) は、板金曲げ計算における重要な要素です。これは、材料の外縁から曲げ軸までの測定距離を決定します。曲げ外側セットバック (OSSB) の測定により、最適な部品が適切なサイズであることが保証されます。さらに、計算は、新製品の製造プロセスにおけるミスを排除するために不可欠です。
OSSB を計算するプロセスは、建設プロジェクトで使用される材料の量を削減するのに役立ちます。さらに、フラットレイアウトを改善する可能性が生まれ、材料の使用を最適化することにつながります。
外側セットバックの計算式
外側セットバックを計算するには、次の式を使用します。
OSSB=R+T⋅cos(A/2)
どこ:
- OSSB = 外側セットバック(インチまたは mm)
- R = 曲げ半径(インチまたは mm)
- T = 材料の厚さ(インチまたはmm)
- A = 曲げ角度(度)
外側セットバック計算表
| 曲げ半径 (R) | 材料の厚さ(T) | 曲げ角度(A) | OSSB |
| 0.25インチ | 0.062インチ | 30度 | 0.265インチ |
| 0.5インチ | 0.125インチ | 45度 | 0.375インチ |
| 0.75インチ | 0.187インチ | 60度 | 0.485インチ |
| 1.0インチ | 0.25インチ | 90度 | 0.600インチ |
フラットブランクレイアウトの開発
板金曲げ計算でフラット ブランク レイアウトを開発するには、主に 2 つのアプローチが使用されます。選択する方法は、使用可能な寸法に基づきます。最初のアプローチでは、脚の寸法に関する知識が重要です。各脚は平らなピースで、少なくとも 1 つの側面は別の脚のエッジまたは曲げ、または脚自体です。2 番目のアプローチでは、エッジから曲げ頂点までの測定値が必要です。曲げ頂点は、2 つの要素が平行な外部平面に沿って交わる点です。
- フラットブランク = 第1脚の寸法 + 第2脚の寸法 + 曲げ許容差
- フラットブランク = 内側曲げの上部から外側曲げの上部までの距離 + 内側曲げの上部から外側曲げの上部までの距離 – 曲げ許容量。
90 番目の方法は、位置の方法で曲げ控除を扱います。これはプラスまたはマイナスのいずれかになります。OSSB の場合、10 – (-5) = 15 の例のように、内角が XNUMX 度未満の場合は曲げ控除がマイナスになることがあります。曲げ許容差計算機は、計算中にこれらの符号を自動的に処理するため、追加の指示は必要ありません。手動で計算する場合は、符号の変化を追跡する必要があるため、マイナスの控除が重要です。(詳細については、 ステンレス鋼管を曲げる)
K係数計算 板金曲げ
k係数の計算曲げ
In 板金曲げK 係数は、曲げに必要な材料の量を計算するために使用される定数です。これは、中立軸と材料の作業厚さの間の距離を表し、曲げラインの領域で材料がどの程度伸びたり押しつぶされたりするかを理解します。K 係数について理解することで、エンジニアは曲げ許容量を正しく評価し、適切な部品寸法を取得できます。
K係数の計算式
数学的に言えば、K 係数は次のように表されます。
K係数=中立軸からの距離/材料の厚さ
ここで、
- 中立軸: 曲げの際に圧縮や伸張を受けない材料内部の領域。
- 材料の厚さ: 曲げられる板金の全体の厚さ。
K 係数の値は通常、0 から 0.5 の範囲です。たとえば、K 係数が 0.5 の場合、中立軸は厚さの半分に位置します。値が低いほど、中立軸は内側の曲げに近くなり、伸びが少なくなります。
表: 材料の一般的なK係数
| 材料 | 典型的なK係数 |
| アルミ | 0.33 – 0.4 |
| 軟鋼 | 0.35 – 0.4 |
| ステンレス鋼 | 0.4 – 0.5 |
| 銅 | 0.35 – 0.45 |
K 係数は、材料の種類、厚さ、曲げ半径、および使用するツールによって異なります。CAD ソフトウェアで使用するには、正確な K 係数値が必要です。これらの値は、最終的な部品のサイズを見積もるのに役立ちます。さらに、これらの値により、製造される部品の一貫性が確保されます。
K ファクターに関する事実
- K 係数は、曲げの際に金属材料が横方向にどれだけ伸びるかを示します。
- これは、中立軸から材料の最外部繊維までの距離を材料の厚さで割って測定されます。
- K 係数の値は通常、0 ~ 0.5 の範囲内です。
- K 係数が 0.5 の場合、中立軸は中央または 50% の位置にあることを意味します。
- K 係数が低い部品では、中立軸が曲げの内側に近くなります。
- 材料の厚さが増加すると、K 係数は減少します。
- 一般的なKファクター: アルミニウムの曲げ (0.33–0.4)、 ステンレス鋼の曲げ (0.35-0.4)。
- CAD ソフトウェアは K 係数値を使用して曲げ許容量を推定します。
- K 係数により、曲げ部品の正しい寸法を実現できます。
今すぐプロリアンをお試しください!
板金曲げにおけるスプリングバック計算
曲げ時のスプリングバック
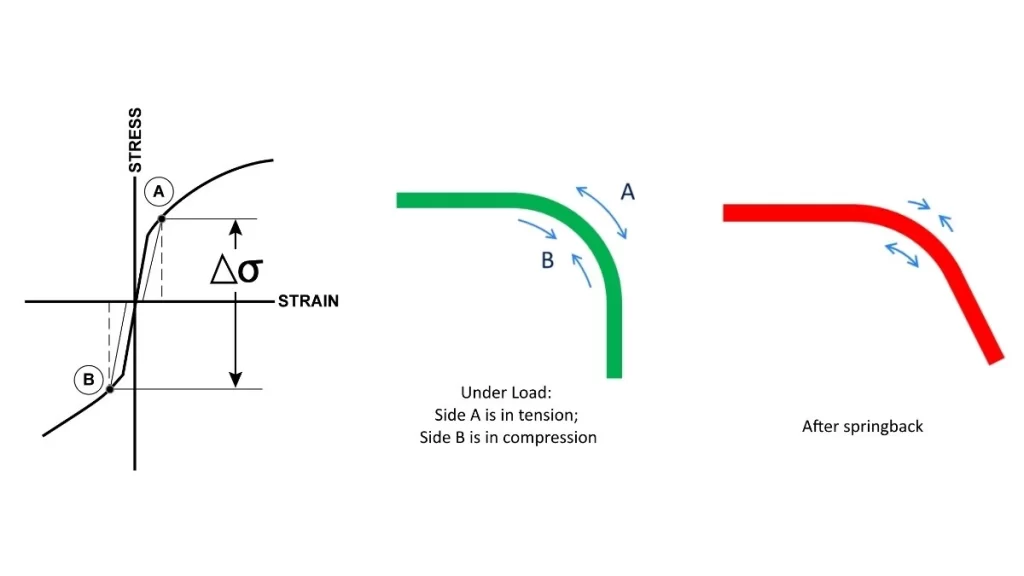
スプリングバックとは、金属板を曲げたときに、わずかに元の形状に戻ることです。材料の弾性特性により、次のような反応が起こります。曲げる際、材料は内側が薄くなり、外側が厚くなります。つまり、一方向に短くなり、他の方向に長くなります。
さらに、圧力が解放されると、金属が元の位置に戻るスプリングバック効果が発生します。スプリングバックの程度は、最終的な希望の寸法と計算値を達成するため、厳密に管理する必要があります。これは、曲げ角度を調整して四角形にすることで実現できます。または、特定の曲げにさらに力を加えることもできます。
板金曲げ設計のヒント
以下は、採用時に考慮すべき、シンプルだが重要なポイントです。 板金曲げ技術これらのヒントでは、問題を回避するための曲げの方法について説明します。さらに、それらの問題の解決策についても説明します。
最小フランジ長さ
曲げ時のフランジ長さ
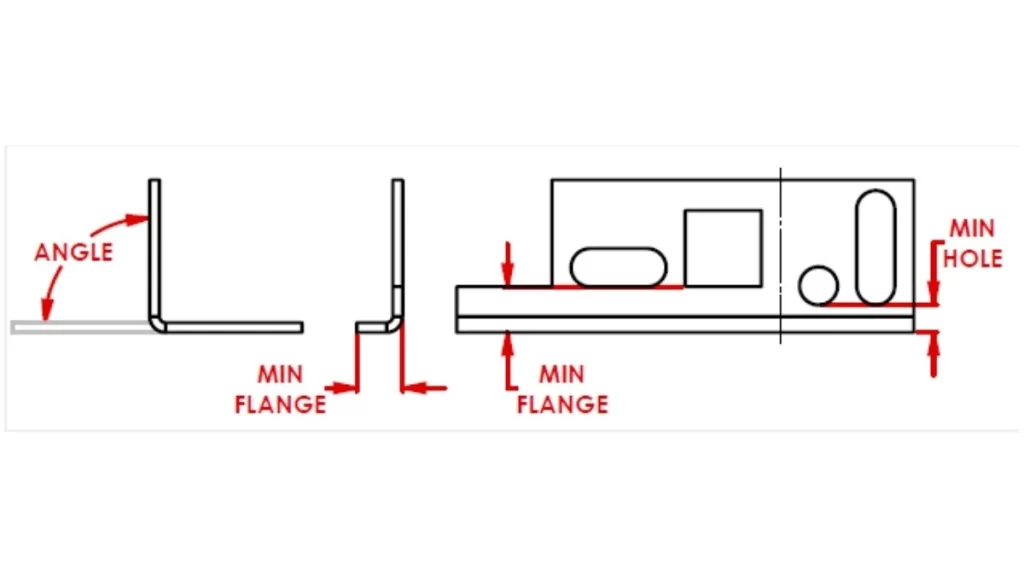
すべてのフランジには、厚さに基づいた最小長さの要件があります。適切なダイ幅を選択するための正しいガイダンスについては、曲げ許容範囲表を参照してください。定義された標準よりも短いフランジは、所定の位置に収まらず、曲げ品質が低下する可能性があるため、設計しないでください。
面取りエッジ
面取りフランジを設計する際は、曲げ角度が維持されるように面取りの近くに十分な材料を残してください。変形を防ぐため、面取りを曲げ線まで延長しないでください。さらに、フランジの長さを最小にすると、正確な曲げが得られます。
曲げに対する穴の位置
穴の位置 曲げ加工
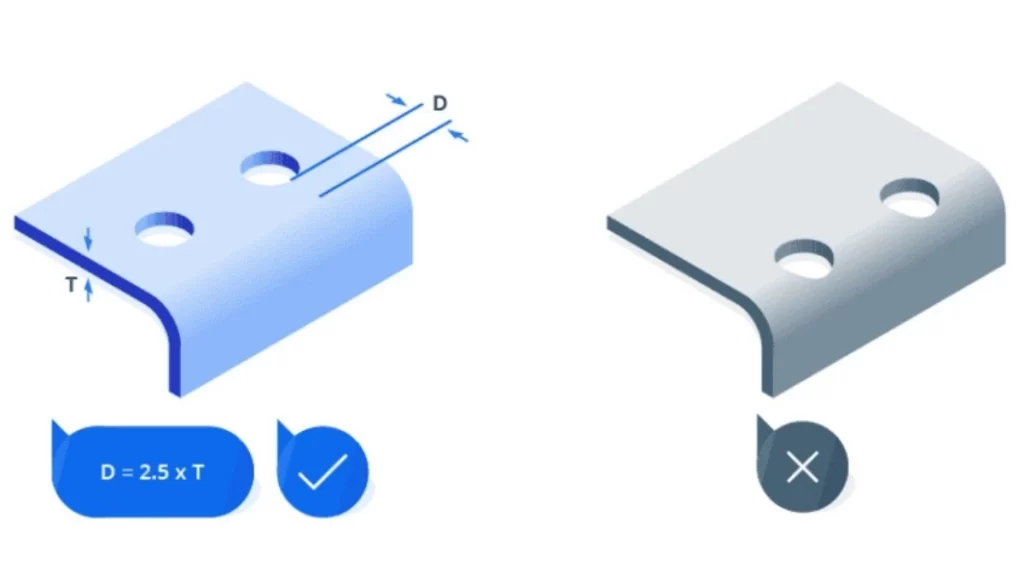
穴が曲げ部分の近くに配置されている場合、特に非円形の穴の場合、ボルト継手の歪みや位置ずれが発生する可能性があります。これを回避するには、標準曲げ力チャートに示されている最小フランジ測定値を超えて穴を配置します。
デザインの対称性
対称的な部品を設計するのはそれほど難しくありません。可能であれば、対称的なレイアウトを設計して、オペレーターのエラーや誤った曲げを最小限に抑えるようにしてください。ただし、非対称性により、オペレーターが曲げ方向を誤って判断する可能性があります。完全な対称性を実現できない場合は、期待される結果が得られるように曲げプロセスを指示する明確な信号を提供することに細心の注意を払ってください。
リベットナットの位置決め
曲げ線に近いリベットナットは適切に配置する必要があります。穴の変形を防ぐために、曲げる前にリベットナットを取り付けることをお勧めします。
大型部品の小さなフランジ
大きなコンポーネントに小さなフランジを取り付けるのは、製造が困難です。このようなセットアップは、取り扱いが難しく、手で持ち上げる必要があり、コストが高くなる可能性があるため、避ける必要があります。製造プロセスの複雑さを軽減する別の方法をできる限り見つけるようにしてください。
連続ベンド
曲げが連続的である場合は、慎重に計画する必要があります。部品が金型に収まるかどうかを、作成後および作成中の各段階ごとに必ず確認してください。U 字曲げを形成する場合、U 字曲げの中央部分は側面のフランジよりも長く作られ、金型の正しい位置決めを容易にし、困難によって損なわれることを防ぎます。
1 本の線に沿って曲げを揃える
曲げを 1 つのラインで導入すると、生産に関わる手順が減るため、コスト効率が高くなります。曲げをライン内で維持すると、部品を再配置する回数が減り、必要な時間と費用が削減されます。曲げが孤立している場合は、それぞれを個別に修正する必要があります。このプロセスには時間がかかり、コストもかかります。
エッジに沿った平坦化ライン
曲げ線を片側に平行にすると、部品が簡単に所定の位置に収まります。隣接する側は、機械を適切な位置に配置するのに役立ちます。このような位置合わせが行われていない場合、保持精度が難しくなり、差異が生じる可能性があります。
ベンドレリーフ
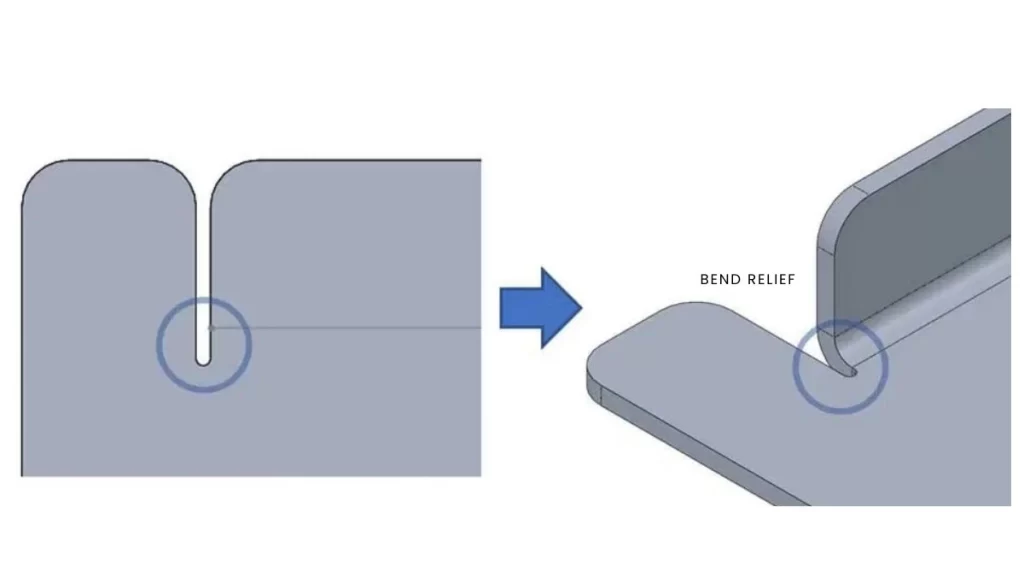
ベンドリリーフ
曲げリリーフは、曲げや必要に応じて構造サポートを提供するためにも使用する必要があります。フランジの端にスリットや切り込みを入れると、裂け目や応力による破損を防ぐことができます。これらの切り込みは材料の厚さよりわずかに大きく設計し、小さなフィレットを付けて材料にかかる応力を最小限に抑えることをお勧めします。
箱を曲げる
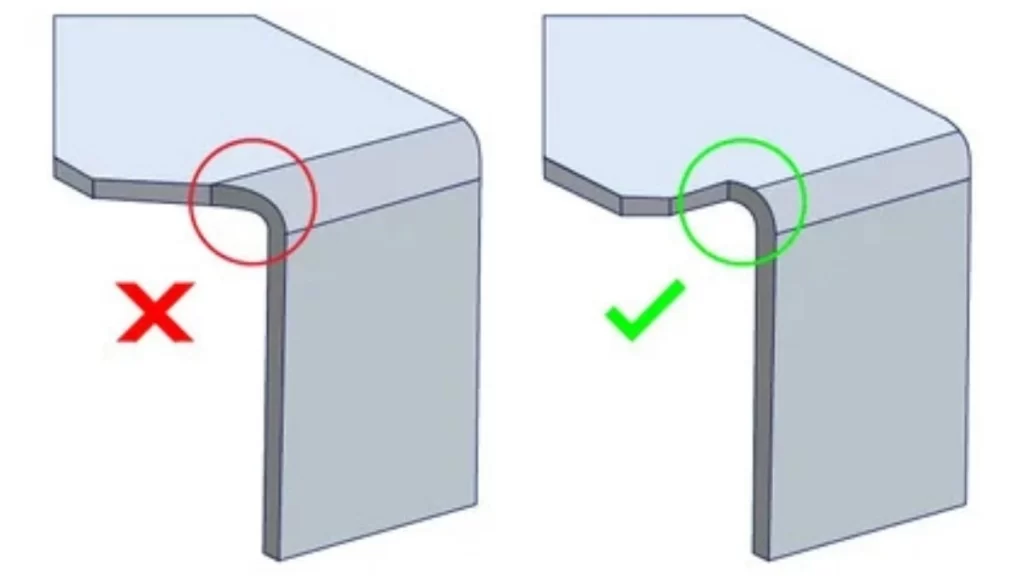
干渉を防ぐために、ボックス フランジ間に小さな隙間を残します。この隙間がないと、最終的な曲げが以前の曲げと干渉し、構造上の欠陥を引き起こす可能性があります。小さな余裕があれば、曲げを制御し、ボックスの形状を維持できます。
フラットパターンを確認する
CAD のフラット パターン ビューを頻繁に使用します。定期的なチェックは、フラット フォームでは確認できない設計上の欠陥を防ぐのに役立ちます。過剰な材料の使用を避け、モデルの複数の部分を 1 枚のシートに印刷できるように、ピースにぴったり合うように配置します。
最小曲げ半径
曲げ半径ガイド
曲げ半径は、曲げる材料の厚さ以上を選択してください。これにより、曲げプロセスが容易になり、間違った曲げが発生する可能性が最小限に抑えられます。半径が大きいほど計算量が増える可能性がありますが、半径が小さいと材料の問題が発生する可能性があります。
曲げに関する繊維の流れの方向
圧延断面の平面にある曲げは、整列曲げと呼ばれます。整列曲げは、圧延材料の木目に対して垂直にあります。たとえば、アルミニウムや特定の種類の鋼は、木目方向に沿って曲げると割れることが知られています。木目に対して材料を曲げると、結果として得られる表面はより強くなり、より均一になります。
ヘミングテクニック
ヘムはエッジを強化するのに役立ちますが、内側の半径は小さくしないようにしてください。半径を完全に平らにするには、より大きな圧力が必要になり、ひび割れの原因となる可能性があります。材料の一貫性を確保するために、正確な板金曲げ半径計算機を使用すると、このリスクは最小限に抑えられます。
素材の選定
通常の鋼板の場合、鋼板の厚さが標準の 3mm までであれば、ほとんどの曲げ加工が可能です。より厚い材料や特殊な材料の場合は、特定の取り扱い手順に従う必要があります。
今すぐプロリアンをお試しください!
金属曲げオンラインサービス – Boda Tech
プロリアンのオンライン 板金曲げ加工サービス あらゆるニーズに正確かつ迅速に対応します。オンライン見積システムを使用すると、デザインを簡単にアップロードし、材料を選択し、期待値を設定できます。当社の精密機械と経験豊富なオペレーターは、あらゆる金属部品を最適な精度で曲げることを保証します。
当社では、鋼鉄、アルミニウム、チタンなどの材料を使用して、堅牢でありながら正確に形成された部品を開発しています。当社の効率的な構造により、見積りの作成が迅速になり、納期も短くなるため、コストを節約し、納期に間に合わせることができます。
品質は当社の最優先事項です。すべての部品は厳格な検査を受け、必要な市場基準を満たしていることを確認します。これにより、コンポーネントが意図したとおりに機能することが保証されます。
最高の金属曲げソリューションを探る準備はできていますか? 金属曲げのあらゆるニーズに Boda Tech をお選びください。見積もりを依頼したり、当社の専門家と話をしたりするには、お気軽にお問い合わせください。