
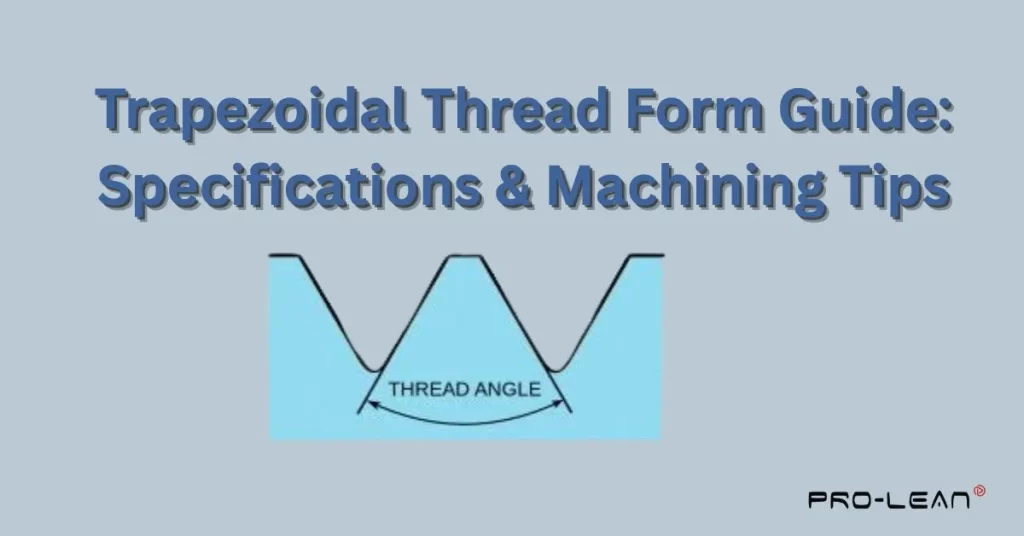
台形ねじ山形成
あなたが作る必要があります 台形ねじ形状台形ねじは、機械システムの主力部品です。工作機械や昇降装置にスムーズな動力伝達を実現します。
平らな頂部と根元を持つ、30度の角度のねじ山は、標準的なVねじよりも優れています。 ねじやボルトのV字型よりも優れているのは、優れた耐荷重性と直線運動時の低摩擦性を提供するからです。ねじ切り加工の設定や使用するかどうかの決定には、基本を理解することが重要です。 ねじ加工 代わりに。
包括的な カスタム加工 とプロ ねじ切り でのソリューション プロリアンテック当社チームは、あらゆる標準サイズと材質を含む、台形形状のねじの製造において長年の経験を有しています。
台形ねじ山形状とは何ですか?
台形ねじの形状は独特で、他のねじとは一線を画しています。これらのねじは、動力伝達や直線運動用途に最適です。台形ねじは機械システムに不可欠です。それでは、その基本的な特性を見ていきましょう。
ねじ山形状特性
台形ねじは、山と根元が平らで、側面が傾斜しています。この形状は、ファスナーによく見られる標準的なVねじとは異なります。台形ねじは、角ねじよりも製造が容易で、耐荷重能力も高くなっています。そのため、重荷重下で制御された直線運動が必要な用途に最適です。
ISO規格では、メートルねじの台形ねじのねじ山角度は30度と規定されています。この角度によって、これらのねじ山の台形形状が形成されます。各辺は内側に15度傾斜しています。この形状は、強度、製造性、および運用効率のバランスにおいて、角ねじよりも優れています。
スレッド指定システム
ねじの表記形式は標準化されています。「Tr」という記号に続いて公称直径とピッチを記すと、メートルねじの台形ねじを表します。例えば、「Tr 60 x 9」は、公称直径60mm、ピッチ9mmのねじを表します。この明確な表記システムにより、製造業者やエンジニアは、プロジェクトや業界を超えて仕様を円滑に共有できます。
一般的なアプリケーション
多くの産業や機械システムで台形ねじが使用されています。旋盤の送りねじでは、主軸の動きをキャリッジの動きに変換するために台形ねじが用いられます。万力では、効率的に締め付け力を発生させるために台形ねじが使用されます。これらのねじは工作機械の位置決めシステムにも使用されています。ジャッキ、バルブステム、調整機構なども台形ねじに依存しています。これらのねじの汎用性と信頼性の高さが、機械工学における幅広い採用理由となっています。
台形ねじとメートルねじ(アクロメねじ)の比較
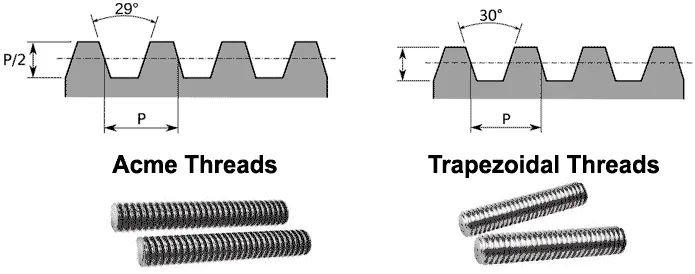
台形ねじとメートルねじ(アクロメねじ)の比較
メートルねじのアクロメねじと台形ねじのサイズ表記の違いを理解することで、高額な製造ミスを回避できます。これらのねじの種類は、しばしば誤解されがちですが、それぞれ明確に区別されます。これらのねじの種類とその実用的な用途の違いを明確に説明しましょう。
ねじ山角度の違い
実際には、 メートルねじの台形ねじとアクロねじ 互換性はありません。 厳密に言えば、「メートルねじACME」という用語は不正確です。ACMEねじは29度の角度を持ち、インチ規格に基づいています。メートルねじの台形ねじは30度の角度を持ちます。
標準仕様
ISO 2904とDIN 103は、 メートルねじこれらの規格は、寸法、公差、および表記方法を規定しています。ヨーロッパのメーカーは主にメートル法の台形六角ねじを使用しています。ISO規格では直径ごとに異なるピッチが認められていますが、DIN 103規格では特定のピッチと直径の組み合わせが規定されています。どちらの規格も互換性と適切な機能性を保証します。
その違いは重要である
実際には、角度の1度の差でも大きな影響があります。ACMEねじと台形ねじを嵌合させると、嵌合不良や早期摩耗の原因となります。ねじ山の面が適切に整列せず、高応力点が生じるためです。製造業者は、それぞれのねじの種類に適したインサートと工具を使用する必要があります。規格の異なるねじを混用すると、ねじの強度と信頼性が損なわれ、機械的な故障につながる可能性があります。
台形ねじのCNCねじ切り加工方法
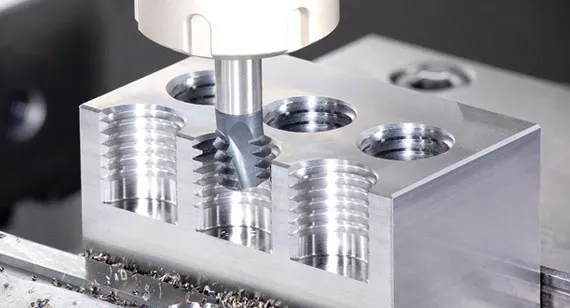
CNCねじ切り加工
シングルポイントねじ切り
台形ねじは、単点ねじ切り加工を用いることで最大限の柔軟性をもって製造できます。適切な形状の切削工具を使用することで、複数回の切削工程を経て材料を除去します。工具の形状はねじの形状と完全に一致している必要があります。CNC旋盤は、工具の位置とワークピースの回転を精密に制御することで、正確なねじ形状を実現します。この方法は、内ねじと外ねじの両方に適用可能です。
適切なインサートを選択することが最初のステップです。台形形状の超硬インサートは、標準サイズで入手可能です。30度の角度はメートル法で同等である必要があります。工具の高さは、切削刃がワークピースの中心線に合うように調整されます。適切なセットアップにより、加工プロセス全体を通して、ねじの深さが正しく、側面角が正確であることが保証されます。
ねじ切り加工の利点
ねじ切り 台形ねじの製造において、明確な利点を提供します。ねじは、らせん状の経路をたどる回転カッターによって形成されます。この方法は、高硬度材料や大径ねじの加工に最適です。ねじ切り機は、1つの工具でさまざまなサイズのねじを製造できるため、効率が向上します。多くの用途において、このプロセスは一点ねじ切りよりも振動が少なくなります。
フライス加工は、台形内ねじの加工に特に有効です。この加工方法は、切りくずの排出効率の点でタッピングよりも優れています。ねじ切りフライスは、チタンやステンレス鋼など、加工が難しい材料からでも、きれいなねじ山を作り出すことができます。
交互側面送り
台形ねじを切削する際、交互側面送りを用いることで工具寿命を延ばすことができます。この手法では、連続する切削パスにおいて左右の側面を交互に切削します。これにより、切削刃全体に工具摩耗が均等に分散されます。この方法は、特にピッチの大きい台形ねじに有効です。プログラミングはやや複雑になりますが、より優れた表面仕上げが得られます。
交互送り方式では、放射状送り方式に比べて工具のたわみが軽減されます。また、切削ごとに片側から除去される材料の量が少なくなるため、切削力が低減されます。これにより、長尺ねじの寸法精度が向上します。
旋盤でねじ山を切る方法
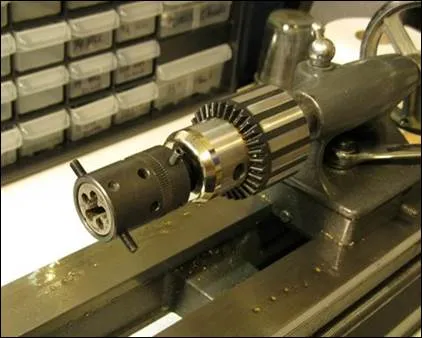
旋盤でのねじ切り
手動旋盤セットアップ
手動旋盤でのねじ切り加工には、綿密な調整とセットアップが必要です。クイックチェンジ式のギア接続部が主軸の動きと送りねじを接続します。ギアの組み合わせによってねじピッチが決まります。ギアの選択は、旋盤の主軸台にあるチャートを参考にします。メートルねじの台形ねじには、主軸と送りねじの回転比が特定の比率でなければなりません。
ツールポストは正しい高さに配置する必要があります。センターゲージを使用して、ツールをワーク軸に対して垂直に位置合わせします。ツールの先端は、ワークピースの中心線上に正確に位置合わせする必要があります。高さの誤差は、ねじの深さの誤りや側面のかみ合い不良につながる可能性があります。セットアップに時間をかけることで、ねじ切りの問題や材料の無駄を防止できます。
ねじ切り工具セレクター
ねじ切り加工には、適切な工具形状が不可欠です。HSS工具は、台形ねじ用に成形された形状のものが用意されています。超硬インサートを使用すると、より優れた性能と安定性が得られます。インサートは、メートルねじに対応するために、正しい30度の角度で角度付けする必要があります。工具メーカーは、台形形状専用に設計されたさまざまなサイズのインサートを提供しています。
振動を低減するためには、工具の突き出し量も最小限に抑える必要があります。工具をしっかりと固定することで、切削時のビビリ振動を防ぐことができます。切れ味の良い刃先は、より優れた表面仕上げを実現します。切れ味の悪い工具は、過剰な発熱とねじの品質低下を引き起こします。工具を定期的に点検し、必要に応じて交換することで、生産工程全体を通して安定した結果が得られます。
旋盤で台形ねじを切削する手順:
- 旋盤で台形ねじを切削する手順
- 必要なピッチに合わせて、適切なギアトレインを設定してください。
- 軽くタッチオフして、ねじゲージでピッチを確認するために軽くスクラッチパスをしてください。
- コンパウンドレストを使用して、深さを少しずつ(例えば0.002~0.005インチずつ)増やしてください。
- 工具を保護するため、各加工工程の終了時にはクロススライドを後退させてください。
- 毎回、ハーフナットを同じねじ込み目盛りの位置で再度かみ合わせてください。
- 切削液を塗布し、深さ約0.001インチの仕上げ加工に切り替えます。
メートルねじ台形規格(ISO 2904およびDIN 103)
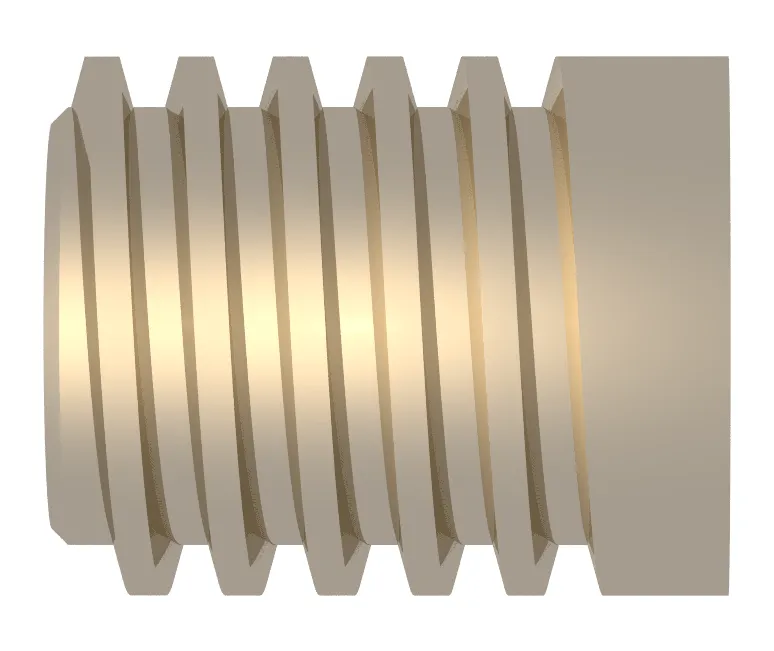
台形ねじ形状
エンジニアは通常、DIN 103またはISO 2904に従ってメートルねじの台形ねじを指定します。これらの規格は、Trねじの標準寸法、公差、および名称を定義しています。
ISO 2904標準
ISO 2904-1977は、汎用メートルねじシステムを規定しています。この規格は、機構や構造物に使用されるねじに適用されます。規格では、ねじ山の形状、公差、および表示方法が規定されています。この規格では、公称直径ごとに異なるピッチオプションが認められています。この柔軟性により、多様な産業ニーズに対応できます。
公差等級の範囲は、粗精度から精密精度まで多岐にわたります。選定は、用途と製造能力に基づいて行われます。公差が厳しいほどコストは高くなりますが、性能は向上します。
DIN 103の要件
DIN 103は、台形メートルねじスプラインの詳細な仕様を規定しています。このドイツ規格はISO規格よりも古いものですが、現在でも広く参照されています。DIN 103では、特定の直径に対するピッチが規定されています。また、小径と大径で異なるクリアランスが規定されています。小径のクリアランスは通常、大径のクリアランスの2~3倍です。
ねじのサイズは8mmから300mmまで対応可能です。推奨ピッチ値は、それぞれの直径範囲に基づいて決定されます。
許容差クラス
台形ねじの精度を示すために、文字と数字の組み合わせが使用されます。ピッチ径の公差は、ねじの嵌合とバックラッシュに影響します。ピッチ径の公差を厳しくすると、機構の遊びが減少します。大公差と小公差については、内ねじの場合は「H」(外ねじの場合は「h」)を使用して、基本偏差がゼロであることを示します。
多条ねじの公差計算は修正されます。ピッチ径の公差値は、条数に応じた係数で乗算されます。条数が2条のねじの場合は1.12、3条の場合は1.25、4条の場合は1.4となります。これらの調整は、ねじのリードが長くなることを考慮に入れ、ねじが正しく機能するようにするために行われます。
今すぐプロリアンをお試しください!
ねじ加工のベストプラクティス
重要な考慮事項
加工条件は材料によって異なります。アルミニウムは高速かつ低送りで容易に切削できます。鋼は中程度の速度と適切な冷却が必要です。ステンレス鋼は低速かつ高圧クーラントが必要です。材料の硬度は工具寿命と仕上げ品質に直接影響します。
ステンレス鋼のような加工硬化しやすい材料は、特別な課題を伴います。複数回に分けて軽く切削することで、切削間の過剰な加工硬化を防ぐことができます。切れ味の良い工具と適切な切削速度を用いることで、加工硬化を軽減できます。非常に硬い材料の場合は、ねじ切り加工が必要になる場合があります。材料特性を理解することで、最適な切削方法を選択するのに役立ちます。
送り速度の最適化
切削速度は生産性とねじ切り品質の両方に影響を与えます。一般的に、ねじ切り加工においては低速の方が仕上がりが良くなります。手動ねじ切り加工の大部分は、直径に応じて30~100 RPMで行われます。適切なプログラミングを行えば、CNCマシンはより高速で動作させることができます。最適な速度は、仕上がり品質と生産時間のバランスによって決まります。
CNCねじ切り加工では、送り速度はねじピッチと等しくなります。機械は自動的に主軸回転速度と工具回転速度を調整します。手動ねじ切り加工では、送りねじとギアが適切な送り速度を担います。一定の送り速度を維持することで、ねじの誤差を防ぐことができます。ねじ切り加工中に速度が変化すると、目に見える傷や寸法誤差が生じる可能性があります。
品質管理方法
ねじゲージは、機械加工後の寸法精度を確認するために使用されます。GO/NO-GOゲージは、ねじが許容範囲内にあるかどうかを迅速に判定するために使用されます。GOゲージのねじ山は、全長にわたって滑らかでなければなりません。NO-GOゲージは、最初の回転を超えてねじ山に食い込ませてはなりません。この簡単なテストにより、適切なねじ径とピッチ径を確認できます。
今すぐプロリアンをお試しください!
一般的なスレッド処理の問題のトラブルシューティング
ねじ成形時に発生する可能性のある一般的な問題点を以下に示します。
チャタリングの問題
ビビリは、ねじの仕上がり不良やねじサイズの不正確さにつながる可能性があります。振動の問題は、主に工具の突き出し量によって引き起こされます。工具の突き出し量を減らすと剛性が高まり、ビビリが軽減されます。振動は、ワークピースの支持方法にも影響されます。長くて薄い部品にねじを切る場合は、振れ止め台またはセンター支持が必要です。多くの場合、回転速度を落とすことでビビリを解消できます。回転速度をわずかに増減することで、共振周波数からずれさせることができます。
スレッドフォームエラー
角度のずれは、インサートの不備や工具の研磨不良によって発生する可能性があります。角度の問題は、ねじゲージを使用して特定できます。台形ねじの場合、30度の角度が正確である必要があります。工具の角度誤差があると、標準ナットや相手部品との適切な嵌合が妨げられます。
ねじ山の深さの誤差は、嵌合不良の原因となります。ねじ山が浅すぎると強度が弱くなり、簡単に破損します。逆に深すぎると、嵌合がきつくなったり、組み立てが不可能になったりする可能性があります。
ツール摩耗管理
工具の摩耗に伴い、ねじ径は時間とともに変化します。部品が公差外になる前に摩耗を検出するため、定期的な検査が行われます。摩耗パターンは工具の先端部と側面部に現れます。生産現場では、超硬インサートはハイス鋼よりも長く精度を維持します。
工具の寿命は、切削条件だけでなく、加工対象物にも影響されます。硬い材料の場合、工具寿命は柔らかい材料の場合よりも短くなります。適切な切削速度と送り速度を設定することで、工具寿命を最大限に延ばすことができます。クーラントを塗布することで、刃先の耐久性が向上し、発熱も抑えられます。インデックス可能なインサートを回転させることで、安定した品質を維持できます。
結論
台形ねじは、現代の機械設計および製造設計において重要な要素です。この知識により、製造業者は規格を理解し、加工方法を習得することで、高品質の部品を作成できます。 台形ねじ形状 i手動旋盤でねじを切削する場合でも、CNC マシンで操作をプログラミングする場合でも、数え切れないほどのアプリケーションで成功するために不可欠です。
プロリーンテックは、お客様のあらゆるねじ加工ニーズにお応えする準備ができています。 当社では、試作品から量産まで、鋼、ステンレス鋼、非鉄合金において、ISO規格に準拠したメートル法の台形ねじを加工できます。. お問い合わせ ねじ切り加工のニーズについて話し合い、当社の専門知識がお客様の最も困難な機械加工要件にどのように役立つかをご確認ください。