
 陽極酸化の種類
精密製造において、デザインの真価は表面にあります。CNC加工は部品の形状と強度を決定しますが、陽極酸化処理は実際の使用環境における性能を左右します。これは、材料が摩耗、腐食、および環境条件にどのように反応するかに直接影響を与えます。
エンジニアリングマネージャーにとって、適切な選択をすることは 陽極酸化 陽極酸化処理は単なる技術的な工程ではありません。それは極めて重要な決定事項です。寸法精度、表面硬度、そして長期耐久性を、基材の品質を損なうことなくバランスよく考慮する必要があります。これらの懸念は全く正当なものです。陽極酸化処理が適切に管理されない場合、材料の品質を向上させるどころか、品質を低下させ、望ましくない結果を招く可能性があります。
このガイドでは、さまざまな種類の陽極酸化処理、特定の状況で最適な処理方法、合金に悪影響を与える可能性のある要因、および処理中に管理する必要のある要素について理解を深めることができます。
陽極酸化処理の3種類の簡単な分類
技術的な側面に入る前に、まず陽極酸化処理の主な3つの種類と、それぞれの目的について説明しておくと良いでしょう。
| 機能 | タイプI(クロム) | タイプ II (硫酸) | タイプIII(ハードコート) |
| 陽極酸化の厚さ | 0.5μm~5.0μm | 5μm~25μm | 2.5μm~100μm以上 |
| 成長率 | 無視できる | 約33%アウト/67%イン | 約50%アウト/50%イン |
| 成長計算 | ほとんどの適合では無視してください | 厚さ1/3倍 | 厚さ1/2倍 |
| 主なリスク | 毒性(CrVI) | 時間の経過とともに色が褪せる | 疲労寿命の短縮 |
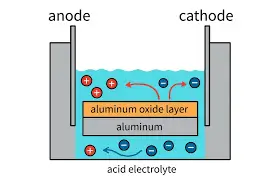
アルミニウム-空気電気化学セル図
陽極酸化処理はどのように機能しますか?
陽極酸化処理は電気化学的なプロセスです。塗料や粉体塗装のように表面に層を追加するのではなく、化成皮膜処理の一種であり、アルミニウム表面自体が酸化アルミニウム(Al₂O₃)の層に変化します。
これは、部品を酸性電解液に浸漬し、電流を流した際に起こります。その結果、酸素イオンが放出され、アルミニウム原子と反応します。この反応により、基材金属よりもはるかに硬く、耐食性に優れた、制御された多孔質の酸化物構造が形成されます。
成長代と寸法公差
設計エンジニアにとって重要なのは、陽極酸化処理が単なる表面コーティングではないことを理解することです。陽極酸化処理は、部品の物理的な寸法も変化させます。めっきのように表面に層を形成するのではなく、陽極酸化処理では、材料内部と外部の両方に酸化層が形成されます。
これを理解するために、簡単に説明しましょう。
-タイプII(硫酸陽極酸化処理): 浸透率67%、積層率33%の比率で塗布される。コーティング全体の厚みのうち、寸法増加に寄与するのは約3分の1程度である。
-タイプIII(ハードコートアルマイト処理): ほぼ50%の浸透率と50%の肉盛り率に相当します。肉厚の半分はアルミニウムに吸収され、残りの半分は外側に成長します。
例えば、50ミクロン(0.050mm)のタイプIIIコーティングを指定した場合、材料は各面に約25ミクロンずつ堆積します。公差の厳しい穴の場合、この堆積によって内径は合計で50ミクロン(両側から25ミクロンずつ)減少します。
このような問題を避けるためには、高精度な穴加工は、最初からわずかに大きめに加工しておくべきである。
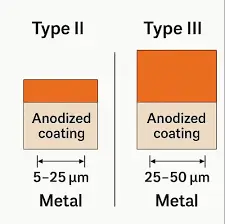
タイプIIとタイプIIIの陽極酸化皮膜の比較
今すぐプロリアンをお試しください!
陽極酸化処理タイプ II とタイプ III
間の選択 陽極酸化処理タイプIIとタイプIIIの比較 それは多くの場合、視覚的な完璧さと機械的な強度との間で選択を迫られるトレードオフである。
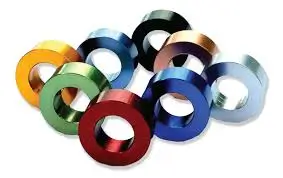
カラフルな陽極酸化アルミニウムリング
タイプII:硫酸陽極酸化処理
タイプII陽極酸化処理は、有機染料を容易に吸収する比較的多孔質の酸化皮膜を生成します。そのため、ブランド表示や色分けによく用いられます。
しかし、留意すべき重要な要素の一つは、色のばらつきのリスクです。電気化学的反応は合金の結晶構造に依存するため、同じ槽で処理されたとしても、異なるロットの材料から作られた部品はわずかな色の違いが生じる可能性があります。
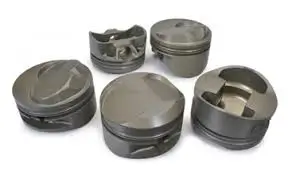
自動車用エンジンピストン
タイプIII:ハードコート陽極酸化処理
設計において滑り摩擦、摩耗環境、または極度の機械的摩耗が伴う場合、タイプIIIの硬質コーティングが実用的な選択肢となります。
このプロセスでは、部品を低温かつ高電圧で処理します。その結果、より緻密でセラミックのような表面が得られます。そして、この表面はロックウェルC硬度60~70という、焼入れ工具鋼に近い硬度を実現できます。
ブラッシュドメタルの表面傷
熱によるひび割れと表面の完全性
エンジニアがハードコートされた部品でよく目にする問題の一つに、熱によるひび割れがあります。これは、表面に発生する小さなクモの巣状の亀裂です。この現象は、ハードコートが脆く、温度が80℃(175°F)を超えると下地のアルミニウムほど速く膨張しないために起こります。この温度差によって、表面に小さな亀裂が生じるのです。
通常、これらの亀裂は表面に発生するだけで、耐食性には影響しません。しかし、航空宇宙分野では、これはより深刻な問題となります。脆い層は応力集中点となり、繰り返し荷重がかかると部品の疲労寿命を低下させる可能性があるからです。
積層アルミニウム板およびプレート
アルミニウム合金との適合性および仕上げ品質
材料調達が適切に行われないと、高性能な設計であっても損なわれる可能性があります。なぜなら、アルミニウムの合金元素は、最終仕上げの品質と信頼性に直接影響を与えるからです。
また、原料自体にばらつきがある場合、どんなに工程管理を徹底してもそれを完全に補うことはできず、最終製品にもばらつきが生じる。
| 合金グレード | 陽極酸化処理等級 | 典型的な結果 |
| 6061 | 素晴らしい | 高密度で均一、かつ高い絶縁耐力を持つ。 |
| 7075 | グッド | やや「泥っぽい」外観。表面硬度が非常に高い。 |
| 2024 | 最低 | 腐食や焼けを起こしやすく、電気絶縁性が低い。 |
構造材として2024アルミニウムを使用する必要がある場合は、供給業者が特別な冷却およびパルス整流技術を使用していることを確認する必要があります。これは、2024アルミニウムが熱や加工条件に非常に敏感であるためです。
一般陽極酸化処理と耐紫外線陽極酸化処理
ロボット工学や再生可能エネルギー分野のマネージャーは、一般的な陽極酸化処理と耐紫外線陽極酸化処理のどちらを選ぶか検討する際に、濃い黒色の部品が数か月後にブロンズ色や紫色に変色してしまうという共通の問題に直面することがよくあります。これは染料自体が原因ではなく、封止処理の不備が原因です。
陽極酸化処理後、酸化皮膜は多孔質であるため、適切に封止することが重要です。これにより、色が定着し、耐食性が向上します。エンジニアにとって、適切な封止材の選択は、部品の寿命が短いか、長年にわたって信頼性の高い性能を発揮するかを左右するため、非常に重要です。
- 一般シール(温水): 毛穴を引き締める効果はあるものの、紫外線に対する保護効果は限定的です。そのため、室内での使用に適しています。
- 紫外線防止シーリング(酢酸ニッケル): これは屋外での使用に最適であり、多くの場合必要不可欠です。ニッケル塩が含まれており、染料分子を安定化させ、酸化物構造内に固定します。そのため、紫外線にさらされても色が褪せません。
陽極酸化処理を成功させるための設計ルール
陽極酸化処理後も部品の性能と外観を良好に保ちたい場合は、次の3つのルールに従ってください。
- 丸みを帯びた角: 陽極酸化処理の過程で、角の部分ではコーティングが不均一に形成され、もろくなるため、鋭利なエッジを避けてください。その結果、エッジが欠ける可能性があります。
- マスキング戦略: ねじ山や高精度な穴を明確に識別し、適切にマスキングできるようにしてください。そうしないと、コーティングの堆積によって嵌合不良が発生する可能性があります。
- ホールに関する考慮事項: タイプIII陽極酸化処理では、止まり穴の排水が適切に行われるようにしてください。排水が適切に行われないと、酸が閉じ込められ、部品内部の腐食につながる可能性があります。
故障モード別陽極酸化処理選択マトリックス
調達プロセスを簡素化するために、この意思決定マトリックスを使用して、仕上げオプションと回避したいエンジニアリング上の不具合の種類を照合してください。
| もしあなたの主な懸念事項が…であれば… | 推奨仕上げ | エンジニアリングのトレードオフ |
| 摩耗と研磨摩擦 | タイプIIIハードコート | 80℃以上では熱ひび割れが発生するリスクが高い。 |
| カラーコーディングとブランディング | タイプII + 有機染料 | 硬度は中程度。耐摩耗性は低い。 |
| 屋外での紫外線曝露 | 紫外線防止シール(ニッケル) | 温水処理に比べて、処理コストが若干高くなる。 |
| 厳しい公差/穴 | マスキングまたはタイプI | 特定の表面にアルミニウムの地肌が残る。 |
| 塩水噴霧耐性 | タイプII + 二クロム酸塩シール | 緑がかった黄色。美観を目的とした用途には適さない。 |
今すぐプロリアンをお試しください!
結論
陽極酸化処理は、アルミニウム合金部品の性能と信頼性を向上させるための非常に効果的かつ戦略的な方法です。高品質で耐腐食性に優れた表面を作り出すことができ、他のほとんどの仕上げ方法よりも部品の寿命と耐久性を向上させます。
しかし、この性能を実現するには、タイプ I のような陽極酸化タイプに合わせる必要があります。クロム酸アルマイト処理タイプII、II、またはIII、アルミニウムの種類と想定される環境に応じて選択する必要があります。一般的なルールではなく、特定の成長比率を考慮する必要があります。タイプII陽極酸化処理では、浸透率67%、形成率33%の比率が用いられますが、タイプIII硬質皮膜では、ほぼ50/50の比率となります。
Boda Techのチームは高品質の カスタム陽極酸化処理サービス 航空宇宙、ロボット工学、医療機器向け部品を製造しています。高精度CNC加工技術と幅広いカスタム仕上げサービスを兼ね備えています。Boda Techは、お客様のプロジェクトニーズに対応し、部品の形状や材質に関する詳細な見積もりを提供いたします。
よくある質問
化学エッチングは部品の最終寸法にどのような影響を与えるのでしょうか?
陽極酸化処理を行う前に、部品はアルカリエッチング工程を経て表面を洗浄し、汚染物質を除去します。しかし、この工程では少量の材料(通常は2.5μm~10μm程度のアルミニウム)も除去されます。
標準部品であれば、これはあまり問題にならないかもしれない。しかし、高精度部品の場合は、加工時にこの材料損失を考慮する必要がある。
既存の塗装の上に陽極酸化処理を施すことは可能ですか?
はい、ただし「既存の表面仕上げ」がどのようなものかによります。陽極酸化処理は、酸化層を形成するために基材金属と直接接触する必要があるため、未処理のアルミニウムにのみ有効です。
電気絶縁にはどのタイプが最適ですか?
電気絶縁に関しては、一般的にタイプII陽極酸化処理(硫酸陽極酸化処理)が最もよく用いられる方法です。これは、アルミニウム表面に非導電性の酸化皮膜を形成し、既に優れた電気絶縁性を備えているためです。
しかし、絶縁性に加えてより高い耐摩耗性が必要な場合は、タイプIII陽極酸化処理(硬質アルマイト処理)も使用されます。これは、より厚く、耐久性が高いためです。