
バリ取りとは何ですか?
機械加工された部品は、切削、穴あけ、フライス加工のいずれかの工程を経て製造されます。そして、これらの工程のほぼすべてにおいて、バリという望ましくないものが残ります。バリ取りは、精密で安全、かつ組み立てやすい部品を求めるエンジニアや製造業者にとって非常に重要な工程です。バリ取りとは、機械加工された部品の表面やエッジにある、鋭利で不要な突起を取り除く工程であり、完成品の品質に大きく影響します。
Boda Techは バリ取りサービス CNC加工部品、板金部品、および加工済み部品に対応いたします。加工後のバリ取り、コーティングや組み立て前のエッジ仕上げなど、少量注文から大量生産まで、あらゆるニーズに一貫した品質で対応いたします。
この記事では、バリ取りとその様々な技術、そして必要な工具について解説します。
バリ取りとは?
バリ取りは、製造工程における後加工工程です。加工物の表面や端に生じる、小さな突起や材料の突出部であるバリを除去するために行われます。 ほとんどの製造工程において、こうした欠陥は自然な副産物です。レーザー切断やCNC旋盤加工を行った場合でも、何らかの残留材料は必ず残ります。バリ取り工程は、加工物の形状と表面品質を回復するために用いられます。
バリ取りの重要性
精密製造においては、バリ取りを省略することは許されません。バリがあると、部品が正しく嵌合しなくなったり、取り扱い時に安全上の危険が生じたり、応力集中を引き起こして早期故障につながる可能性があります。 金属のバリ取り 不要なエッジを取り除くことで、部品を意図どおりに組み立て、検査、使用できるようになります。
バリ取り工程は、部品が品質検査に合格し、スムーズに組み立てられるようにするために役立ちます。金属部品の品質と耐用年数を向上させ、航空宇宙産業や医療機器製造業などの業界ではしばしば必須要件となっています。
さまざまなバリ取り方法
製造業では、さまざまなバリ取り方法が使用されています。
手作業によるバリ取り
バリを優しく取り除くには、小さなやすり、サンドペーパー、またはその他の手工具が使用されます。
ブラストバリ取り
バリを除去するために、酸化アルミニウムやガラスビーズなどの材料を高圧で加熱する。
自動バリ取り
部品のバリ取りを迅速に行うために、ロボット、ブラシ式、またはベルト駆動式の機械が使用されます。これにより、生産効率が向上します。
バリとは何か、そしてバリは機械加工にどのような影響を与えるのか?
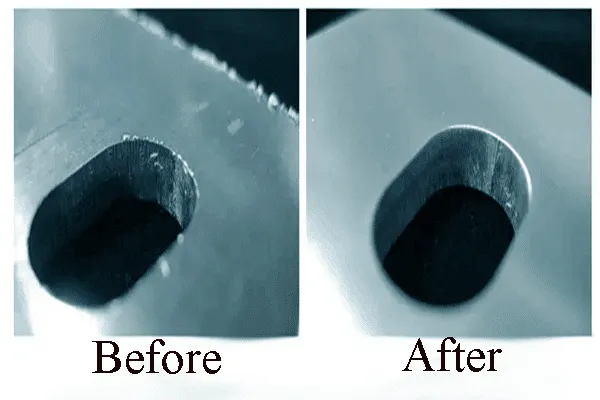
バリ取りの効果
バリとは、材料に生じる不要な突起のことです。機械加工や切削加工の後、ワークピースに付着したまま残る薄い突起です。バリは、エッジ、穴、平面など、様々な場所に発生する可能性があります。その大きさや形状は、材料や加工方法によって大きく異なります。
ステンレス鋼やアルミニウムのバリ取りにおいて、たとえごくわずかなバリであっても、製品の品質を損なう可能性があります。こうした欠陥は寸法変化を引き起こし、怪我の原因となることもあります。
バリの種類
製造工程では、さまざまな種類のバリが発生します。バリの種類を理解することで、適切なバリ取り方法を選択するのに役立ちます。
ポアソンバー
これは切削領域における圧縮力によって形成されます。加工物の端部では、材料の横方向への膨張を引き起こします。旋削加工やフライス加工で最もよく見られます。
ロールオーバーバー
これは、材料がきれいに切断されずに端から曲がってしまう場合に発生します。ロールオーバーバリは、フライス加工や穴あけ加工で最もよく見られます。
ティアバー
引き裂きバリは、加工物がきれいに切断されるのではなく、引き裂かれたときに発生します。これにより、ギザギザの縁が生じる可能性があります。
バリ取り
加工対象物が素材から分離される際に、切断バリが形成される。
サーマルバー
これは、溶融した材料が端部で再凝固する際に形成される。レーザー切断やプラズマ切断など、高温を伴う加工プロセスが原因で発生する。
機械加工時にバリが発生する原因は何ですか?
原材料加工において、バリの発生はほぼ避けられない。バリの発生は、実施される加工の種類によって異なる。
加工工程
機械加工工程中に形成されるバリは、
- 掘削: 穴あけ加工の際、ドリルビットがワークピースを外側に押し出すため、出口側に典型的なロールオーバーバリが発生します。切れ味の悪いドリルビットを使用すると、この問題はさらに悪化します。
- 彫刻: 切削経路が狭くなると、特に軟質金属やプラスチックの場合、刻まれた線に沿って微細なバリが残る。
- 製粉: バリは通常、工具の出口部分に発生します。特に、フライス加工の方向転換時、特にポケットの角や縁の部分で発生しやすくなります。
- 旋回: 切削終了時に、横方向の切削力が工作物を外側へ押し出す。円筒面に沿ってポアソンバリが発生する。
切断工程
切断工程中に発生するバリは、
- ブランキング: 金属板から形状を打ち抜く際、ブランク材に切断面が形成されます。金型出口側では、残った金属板にバリが発生します。
- パンチング: 打ち抜き加工では、ブランキング加工と同様に、穴の周囲にバリが発生します。このバリは、シートの金型出口側に最もよく発生します。
- レーザー切断: 熱によって金属が溶ける。溶けた加工物は、縁に沿ってドロスや熱バリとして再凝固することがある。
- プラズマ切断: プラズマ切断では、極めて高い温度が用いられます。そのため、特に厚い金属片の場合、大きな熱バリが発生する可能性があります。
- 剪断: 板金を直線状に切断する際に、ロールオーバーバリやティアバリが発生する。
バリ取り工程の手順
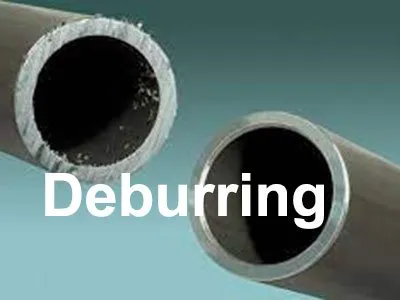
金属棒のバリ取り
バリ取りは体系的な方法で行われます。これは、工程の一貫性を確保し、作業中に部品が損傷しないようにするためです。
バーの検査
まず最初に行うのは、バリの状態を確認することです。加工対象物を検査し、バリの位置、種類、および程度を特定します。バリ取りの手順はこの検査結果に基づいて決定されます。
部品の準備
部品は洗浄済みです。バリ取り作業を開始する前に、コーティング、油分、切削屑をすべて除去してください。そうすることで、汚染やさらなる損傷を防ぐことができます。
バリ取り方法の選択
バリの種類、材質、部品の形状、生産量に応じて、最適なバリ取り技術が選択されます。
エッジバリ取りプロセス
この方法は、ワークピースの前述のすべてのエッジと表面からバリを除去するために使用されます。
仕上げ検査
バリ取り工程後、すべてのバリが除去されていることを確認するために、部品の再検査が行われます。また、この工程中に表面が損傷していないことも確認できます。
最終仕上げ
部品にはさらに表面仕上げ加工を施すことも可能ですが、それは用途のニーズに基づきます。仕上げ加工には、研磨、コーティング、不動態化処理などが含まれます。
CNCバリ取りツールの使い方
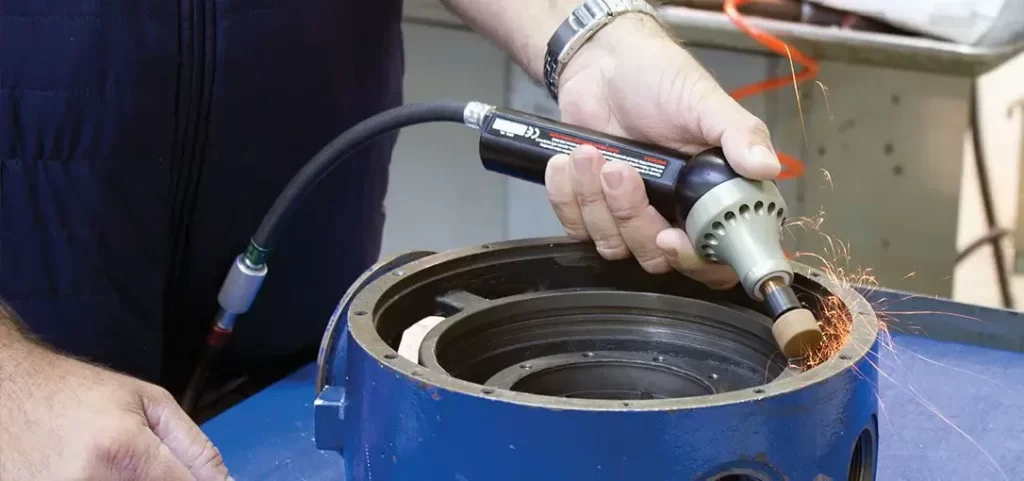
工具を使用したバリ取り工程
CNCバリ取りは、大量生産における部品のバリ取りにおいて、再現性の高いプロセスを提供します。以下に、CNCバリ取りツールを使用した手順をステップごとに説明します。
ステップ1:適切なツールの選択
バリ取り工具の選定は、材質と刃先の形状によって異なります。硬質合金には超硬工具が適しています。軟質材料には高速度鋼(HSS)が適しています。クロスホールや内縁を効果的に処理するには、バック面取り工具が最適です。
ステップ2:Z深度とオフセットの設定
工具がバリを確実に除去し、正確なZ軸深さを設定してください。プログラムを実行する前に、工具の長さオフセットを確認する必要があります。わずかな誤差でも、バリ取り不足や表面損傷の原因となる可能性があります。
ステップ3:送り速度、切削速度、および傾斜切削の最適化
工具と材料については、必ずメーカー推奨の速度を使用してください。バリ取り作業においては、一般的にアップカット加工は従来のフライス加工よりもきれいな切断面が得られます。送り速度を低くすることで、欠けや二次バリの発生リスクを低減できます。
ステップ4:均一な面取りを実現するための適切なワーク保持方法
ワークの保持方法が一定でないと、面取り深さも一定になりません。部品を常に同じ位置に保持するためには、専用の治具を必ず使用して問題を回避してください。特に小型部品のバリ取り作業では、再現性が非常に重要です。
今すぐプロリアンをお試しください!
さまざまなバリ取り技術
これらは、さまざまな種類のバリ取り技術です。
手動バリ取り
手作業によるバリ取りでは、やすり、スクレーパー、バリ取り刃などの手工具が使用されます。少量生産や複雑な形状の加工には適していますが、この方法は手間がかかり、仕上がりのばらつきが生じやすいという欠点があります。
機械的バリ取り
機械式バリ取り機では、タンブラー、振動研磨機、またはブラシシステムが使用されます。バリは研磨材との接触によって除去されます。このプロセスは、少量の部品のバリ取りをバッチ処理する場合に非常に効果的です。なぜなら、大量生産においても高い一貫性が得られるからです。
熱バリ取り
これは熱エネルギー法(TEM)とも呼ばれます。この技術では、加圧チャンバー内で制御された燃焼反応を利用します。複雑な内部形状の場合、自動車および航空宇宙分野におけるステンレス鋼やその他の金属のバリ取りに最適です。最も一般的に使用されている方法です。
電気化学的バリ取り(ECD)
ECDは電解液を使用します。バリを溶解するために、制御された電流が用いられます。硬化材にも効果的です。この方法は、機械加工では届きにくい内縁部や交差穴の加工に最適です。
レーザーバリ取り
レーザーバリ取りでは、余分な材料を蒸発させるために、その卓越した精度からレーザー光が使用されます。これは、電子機器や医療機器製造におけるマイクロ部品の加工に最適です。
バリ取りの利点
バリ取りの利点は以下のとおりです。
安全性の向上
バリのない部品は鋭利なエッジをなくします。これにより、作業員が取り扱いや組み立て中に怪我をするのを防ぐことができます。
美学の向上
すっきりとしたエッジは、よりプロフェッショナルな印象を与えます。消費者向け製品においては、優れた美観が重要な役割を果たします。
より良い組み立て
部品にバリがないと、接合時の精度が向上します。これにより、組み立て作業の負担とミスを減らすことができます。
寿命の延長
バリ取り工程では応力集中点が生じます。バリを除去することで、疲労寿命と部品の耐久性が向上します。
接着力の向上
加工対象物の表面が滑らかでバリがない場合、コーティング剤、接着剤、塗料がより均一に付着する。
下流への被害を軽減
運転中に剥がれ落ちたバリは、油圧システム、エンジン、または電子機器を汚染する可能性があります。これにより、早期故障の原因となることがあります。
オペレーション効率向上
自動バリ取り機のおかげで、部品の加工は手作業よりも速くなりました。例えば、手作業では54時間かかっていた作業が9時間に短縮されました。生産速度の向上は、サイクルタイムの短縮にもつながります。
バリ取りのデメリット
バリ取りには様々な方法が用いられます。それぞれに長所と短所があります。以下に、一般的な方法とその短所について説明します。
|
方法 |
デメリット |
|
手動バリ取り |
時間がかかり、手間がかかり、結果が不安定で、作業者の疲労や部品の損傷リスクがある。 |
|
機械式/自動バリ取り |
設備コストが高い、複雑な形状には適さない、部品の寸法が変わる可能性がある |
|
化学/電解バリ取り |
有害化学物質、厳格な廃棄物処理要件、導電性材料に限定 |
|
タンブリング/マスフィニッシング |
繊細な部品には適していません。サイクル時間が長く、部品同士の損傷を引き起こす可能性があります。 |
今すぐプロリアンをお試しください!
バリ取りに使用される工具
適切な工具を選ぶことで、バリ取り作業をより速く、より安全に、より均一に行うことができます。工具の選択は、加工対象物、形状、および求められる仕上がりによって異なります。
手動バリ取りツール
手動バリ取り工具には以下が含まれます
- 手やすり: これは最も基本的なバリ取り工具です。形状は平型、丸型、半丸型など様々です。単純な形状の外縁部のバリ取りに最適です。
- バリ取りブレード: エッジのバリ取り用に設計されたブレードを備えています。これらのブレードは交換可能で、曲面に沿って回転します。金属部品のバリ取りに広く使用されています。
- 研磨工具: これらは、軟金属の軽度のバリ取りや表面仕上げに使用されます。研磨石、サンドペーパー、研磨パッドなどが含まれます。
自動バリ取りツール
自動バリ取りツールは、加工プロセスの効率を向上させます。これには以下が含まれます。
- 回転工具: 高速回転工具が使用されます。これらの工具には、超硬バー、研削ビット、またはワイヤーブラシが取り付けられます。手動加工とCNC制御加工の両方で使用されます。
- 特殊なバリ取り工具: 交差穴バリ取り工具とオービタルバリ取りヘッドは、交差する穴や内部溝など、特定の形状に合わせて設計されています。これらの工具は、高い精度、再現性、およびサイクルタイムの短縮を実現します。
バリ取り機の種類
さまざまな生産工程において、専用のバリ取り機が使用されます。より精密な結果を得るために。
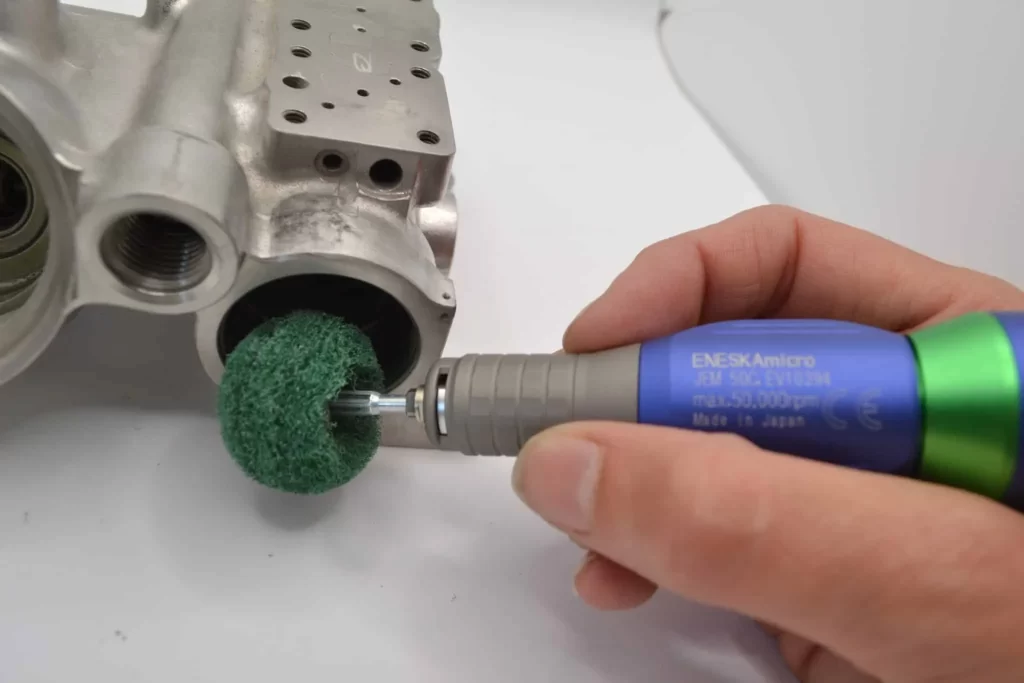
バリ取りの種類
これらは、製造業で使用されるさまざまな種類のバリ取り機です。
タンブリングマシン
ドラムタンブラーは、研磨材とともに部品を回転させる円筒形の研磨機です。研磨材と部品が常に接触することで、表面のバリが除去され、徐々に滑らかになります。小型部品や大型部品のバリ取りに最適です。
振動式バリ取り機
部品と研磨材を振動槽または振動ボウルに入れます。振動運動によってすべての表面に均一な接触が生まれます。この方法は、タンブリングよりも穏やかで、繊細な部品に適しています。
レーザーバリ取り機
これらの機械は、CNC制御のレーザーヘッドを使用してバリを正確に除去します。これらの機械は、最小限の材料除去とマイクロ部品の加工を必要とする用途に最適です。
CNCバリ取り機
バリ取りと面取りを自動的に行うツールを搭載した多軸CNCバリ取り機は、事前にプログラムされた経路に沿って加工を行います。これらの機械は、部品形状が均一な多品種少量生産に最適です。
適切なマシンの選び方
適切な機械の選定は、部品のサイズ、形状の複雑さ、材料、生産量、および予算によって決まります。 振動加工システムは、壊れやすい部品や複雑な形状の部品に最適です。頑丈な部品を大量に加工する場合は、タンブラー加工が効率的です。公差が厳しい精密部品の場合は、CNC加工が最も柔軟性に優れています。
バリ取りの一般的な用途
バリ取りは、さまざまな製造工程で使用される仕上げ工程です。バリ取りは、金属、複合材、プラスチックの加工を扱う業界で使用されています。一般的な用途は次のとおりです。
- 航空宇宙: 安全性を確保し、飛行安全要件を満たすため、エッジにはバリがあってはなりません。タービンブレードや構造ブラケットに使用されます。
- 自動車: 自動車業界では、部品が正しく組み立てられていることを確認するためにバリ取りが行われます。バリ取りは、エンジンブロック、トランスミッションハウジング、ブレーキ部品などに使用されます。
- エレクトロニクス: 電子産業において、電気伝導性を確保し、ワークピースに適合させるために使用されます。電気化学的手法において、高精度な公差を実現するために使用されます。これには、プリント基板コネクタ、センサーハウジング、その他の部品が含まれます。
- 医療: 医療業界では、手術器具の鋭利なバリを除去するために用いられます。インプラントや診断機器などがその例です。電気化学的バリ取りは、ステンレス鋼製の医療機器部品のバリ取りに最適です。
- 家電機器: バリ取りは、安全性と外観を向上させるために行われます。バリ取りは、ブラケットや筐体などの家電製品に広く用いられています。
- 配管およびパイプ継手: 配管の端部や継手からの漏れを防ぐためには、バリ取りが必要です。これにより、バリの破片による配管の汚染を防ぐことができます。
結論
バリ取りとは何でしょうか?バリ取りは、単純な定義にとどまりません。バリ取りには、検査、工具、方法の選択が含まれます。バリ取りは、製造された部品が安全で機能的であり、生産準備が整っているかどうかを判断するために使用されます。今日の技術は、より高度な制御と効率性を可能にしています。手作業によるヤスリからレーザーやCNCバリ取りまで、多くの選択肢があります。航空宇宙分野や大量生産される自動車部品における金属合金のバリ取りは、品質、コスト、リードタイムに大きな影響を与える可能性があります。
Boda Techは、現代の産業ニーズに応える包括的な製造および表面処理サービスを提供しています。電気化学式、機械式、レーザー式など、主要なバリ取り方法をすべて網羅しており、小型部品から複雑な生産契約まで、あらゆるニーズに迅速かつ正確に対応します。 ご相談はご連絡ください バリ取りや仕上げ作業の必要性。