
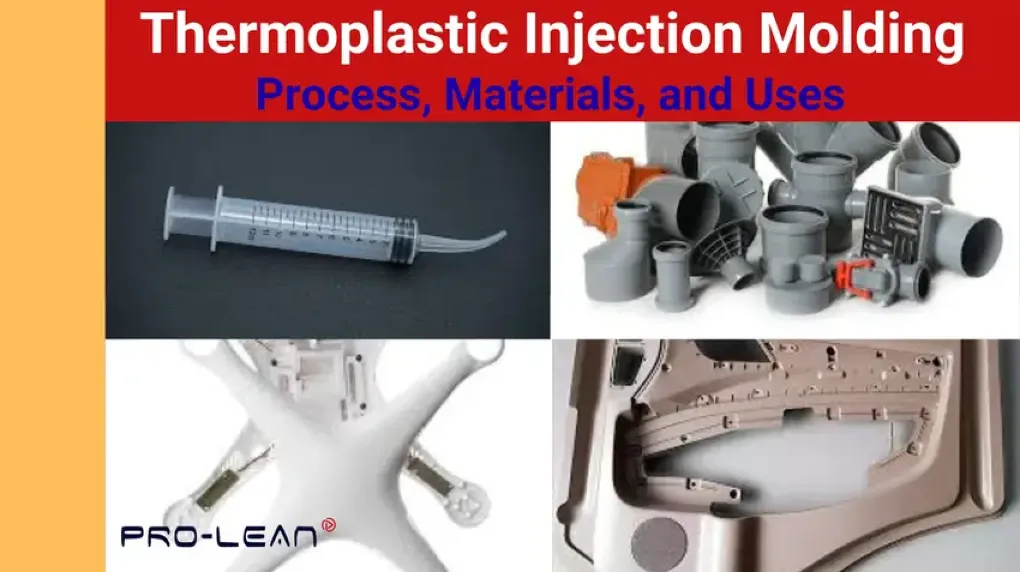
 熱可塑性射出成形
熱可塑性樹脂射出成形は、さまざまな産業向けに、材料から複雑で適応性の高いデザインを作り出すための、最も一般的な熱可塑性樹脂成形プロセスの1つです。 射出成形 複雑な機械設備を必要とし、大量生産に適している。 一般的なエンジニアリングプロセスと同様に、このプラスチック射出成形プロセスは、材料の準備から始まり、様々な製造工程を経て、最終的に後処理で完了します。
メーカーが利用できる熱可塑性樹脂には、ABS、PC、PE、PP、PSなどがあります。それぞれに独自の特性があり、プロジェクトにおける部品の性能に影響を与える可能性があります。しかし、射出成形の専門サービス会社を利用すれば、一見複雑に見えるプロセスも簡単に実現できます。
この記事では、熱可塑性樹脂の射出成形について包括的に解説します。適用可能な熱可塑性樹脂、成形工程、他の成形方法との比較、そして産業用途について、以下で詳しく説明します。
熱可塑性樹脂射出成形とは何ですか?
熱可塑性射出成形加工は、このプラスチック分野における主要な製造プロセスであり、材料を加熱して可塑状態にした後、圧力を加えて金型キャビティに射出する工程を含む。
金型キャビティは、目的の製品の形状に成形されます。冷却・固化後、金型キャビティ内の材料が除去されます。製品はそのまま使用することも、美観や機能性を向上させるための後処理を施すことも可能です。
熱可塑性樹脂射出成形プロセス
熱可塑性樹脂射出成形プロセスは、材料準備、溶融、射出、冷却/固化、排出、および後処理から構成される。
材料の準備
プラスチックペレットが準備され、ホッパーに入れられる。加熱されたバレルがペレットの加熱を開始する。
融解
バレル内部には往復運動するスクリューが内蔵されており、これにより材料への加熱力とせん断力が強化されます。この作用により、溶融プロセスが均一に行われます。
注射
溶融した材料を金型キャビティに加圧注入することで、極めて微細な設計形状まで確実に成形する。
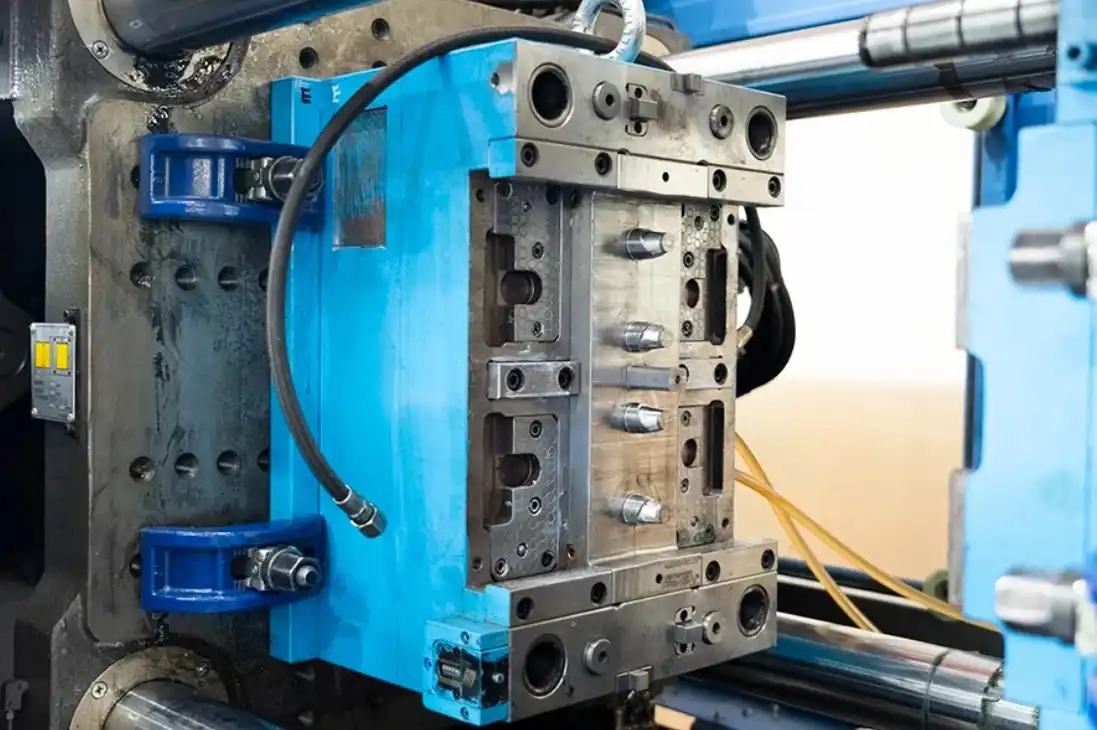 射出成形機
冷却/凝固
射出成形が完了すると、溶融材料は制御された条件下で冷却されます。凝固するにつれて、材料は金型の形状になります。金型には、サイクルタイムの短縮と不良品の低減のために、温度制御冷却システムが備えられています。
排出
成形工程は、成形品が固まった時点で終了します。エジェクタピンは、成形品を金型から取り出す際に役立ちます。ランナーやスプルーなどの余分な材料は、成形品から切り取られます。
後処理
この最終段階では、部品の美観と使いやすさを向上させるための工程が行われます。最も一般的なのは、パッド印刷、レーザーマーキング、印刷です。
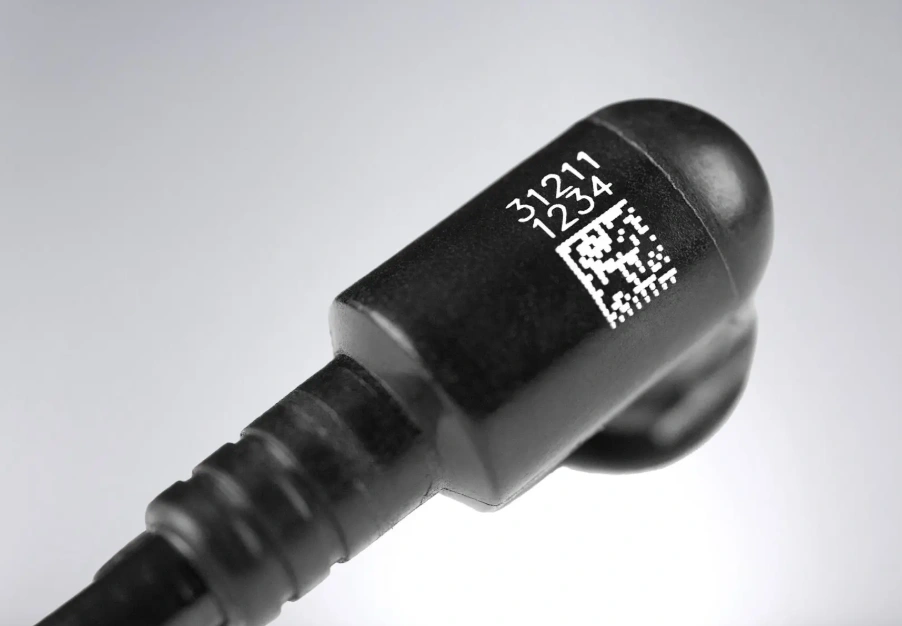 レーザーマーキングされたプラスチック部品
熱可塑性樹脂射出成形表面仕上げ
射出成形された熱可塑性樹脂部品は、表面仕上げがなければ不完全です。製造業者には、直接テクスチャリングと成形後の表面仕上げという2つの選択肢があります。
直接テクスチャリング この場合、成形金型には必要な表面仕上げが施されています。仕上げの種類は、マット、テクスチャード、グロス、セミグロスです。このテクスチャリングは、VDI 3400仕上げとSPI仕上げという2つの規格に基づいて行われます。
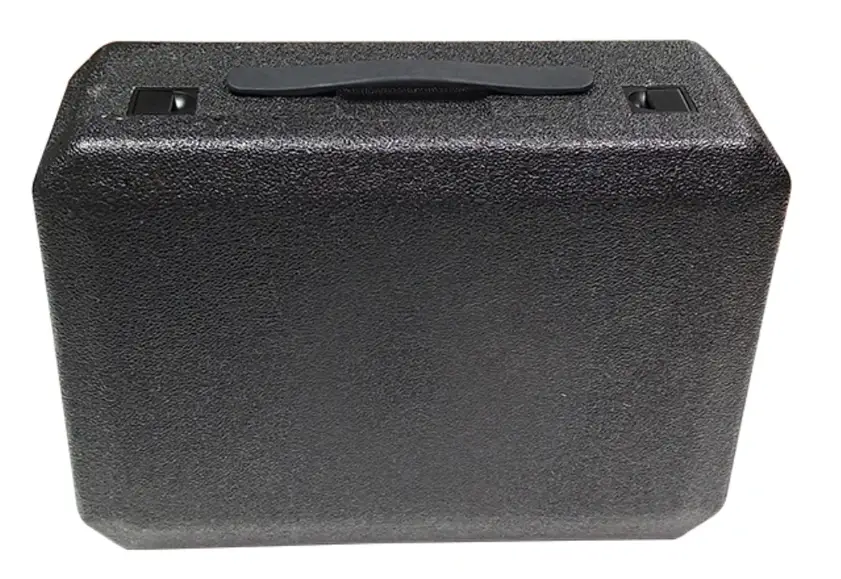 プラスチック製の箱に直接テクスチャ加工を施す
成形後のテクスチャリング ― メーカーは成形後にテクスチャを施すことも可能です。この場合の一般的な方法としては、電気めっき、レーザーエッチング、スプレー塗装、パッド印刷などがあります。
射出成形に用いられる一般的な熱可塑性樹脂の種類
射出成形可能なプラスチックとして最も一般的なものには、アクリロニトリルブタジエンスチレン(ABS)、エチレン酢酸ビニル(EVA)、高耐衝撃性ポリスチレン(HIPS)、ポリカーボネート(PC)などがある。ポリエチレン(PE)、ポリエチレンテレフタレート(PET)、ポリプロピレン(PP)、ポリスチレン(PS)、ポリ塩化ビニル(PVC)、熱可塑性エラストマー(TPE)、熱可塑性ポリウレタン(TPU)などがある。
アクリロニトリルブタジエンスチレン(ABS)
この三元共重合体は、アクリロニトリル、ブタジエン、スチレンから構成される。これらのモノマーはそれぞれ、材料に特有の特性を与える。それらの分子構造を以下に示す。
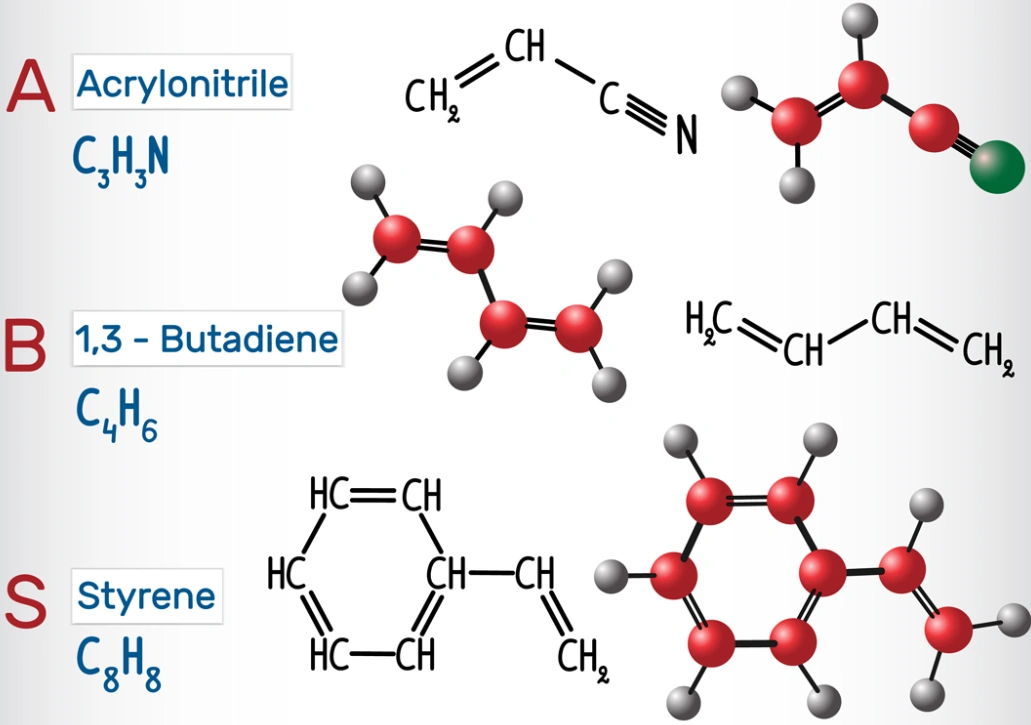 ABSモノマー
ABS樹脂は、美観、剛性、強度のバランスに優れていることで知られています。射出成形された部品は、玩具、家電製品、医療機器などに広く用いられています。
エチレンビニルアセテート(EVA)
この熱可塑性樹脂は、エチレンと酢酸ビニルのモノマーから作られています。靴底をはじめとするスポーツ用品の製造に優れた素材です。柔軟性と衝撃吸収性がこの素材の主な特長です。
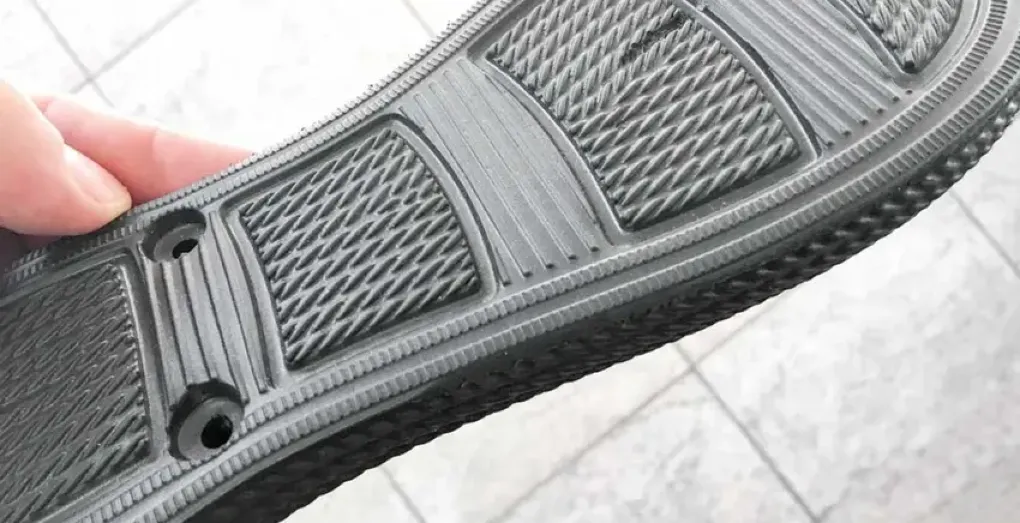 EVA製靴底
耐衝撃性ポリスチレン(HIPS)
コスト効率に加えて、HIPSは耐衝撃性、耐久性、汎用性にも優れています。HIPS 7055からHIPS 7240まで、さまざまなグレードが用意されています。この素材を使用した製品には、化粧品ケース、自動車のダッシュボード部品、医療診断用トレイなどがあります。
ポリカーボネート(PC)
優れた耐久性、透明度、耐衝撃性を備えたポリカーボネート(PC)は、射出成形プロセスにおいて最も人気のある熱可塑性樹脂の一つです。
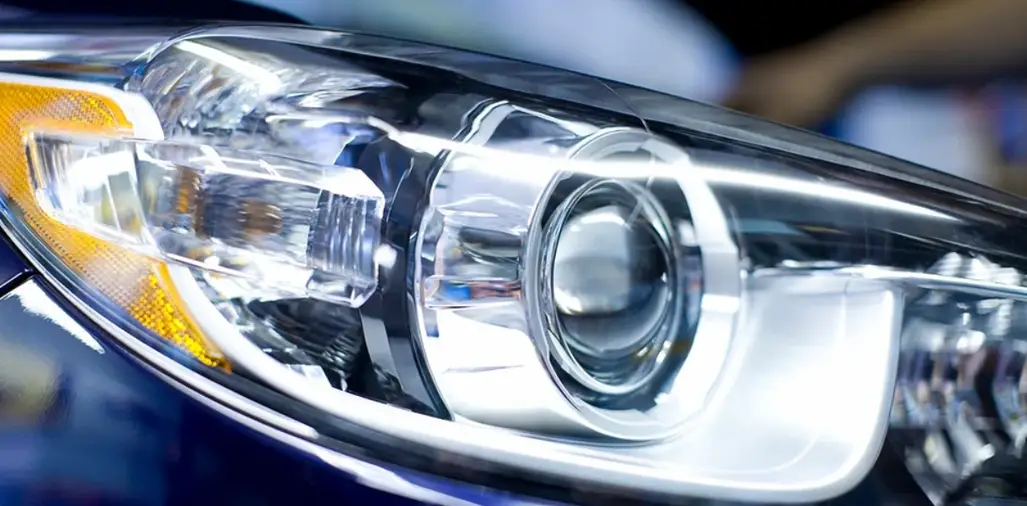 射出成形PC製自動車用ヘッドライト
ポリエチレン(PE)
これもまた広く使われているプラスチックの一つです。精密な熱可塑性樹脂部品は、コスト効率、強度、耐薬品性、耐候性、そして設計の柔軟性といった点で好まれています。
ポリエチレンテレフタレート(PET)
PETの寸法安定性、食品安全性、強度、透明性は、様々な部品にとって重要な特性です。射出成形による用途としては、飲料ボトル、自動車部品、食品容器などが挙げられます。
ポリプロピレン(PP)
PPはコスト効率が良く、加工も容易です。自動車のバンパー、乗馬用ヘルメット、工具の柄、手術器具など、耐久性のある部品の製造に使用されています。
ポリスチレン(PS)
ポリスチレンは加工の容易さ、剛性、透明性といった特性から、多くの産業ユーザーに好まれています。メーカーは、台所用品、包装材、玩具、建築用断熱材など、さまざまな精密熱可塑性部品の製造にこのプラスチックを射出成形しています。
ポリ塩化ビニル(PVC)
PVC射出成形は、耐候性、耐薬品性に優れ、汎用性の高い幅広い部品の製造を可能にします。このプラスチックは、配管部品、自動車部品、家電製品、医療機器の製造において好んで使用されています。
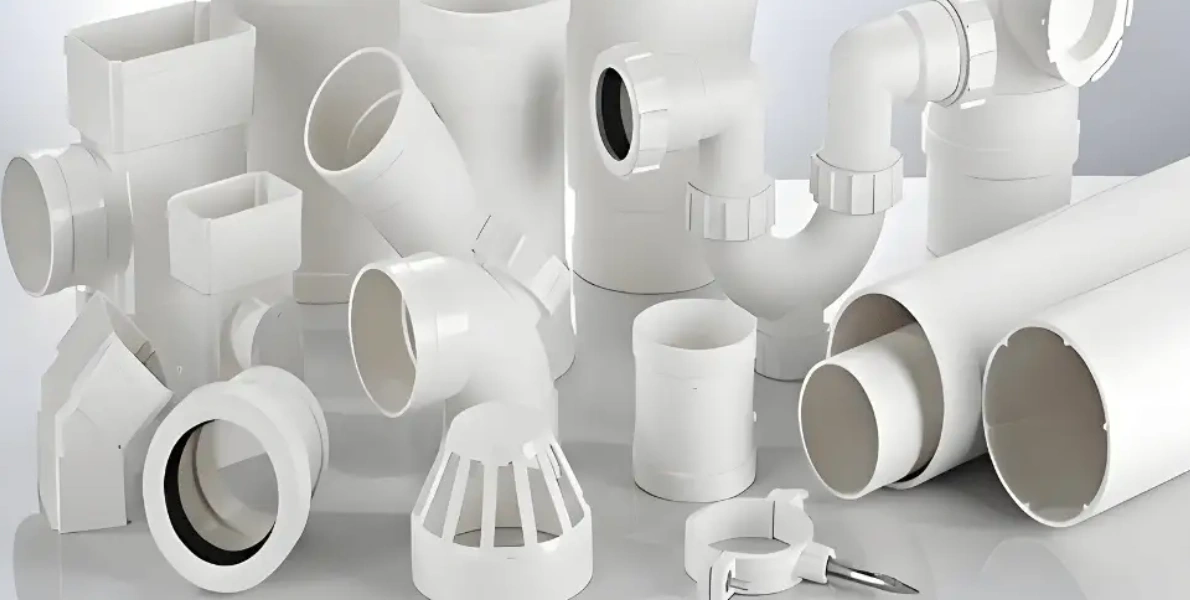 PVC配管継手
熱可塑性エラストマー(TPE)
熱可塑性エラストマー(TPE)は、熱可塑性樹脂の加工性とエラストマーの柔軟性を兼ね備えています。TPEは、医療製品、履物、電気プラグのハウジング、自動車の内装材など、様々な用途で広く使用されています。
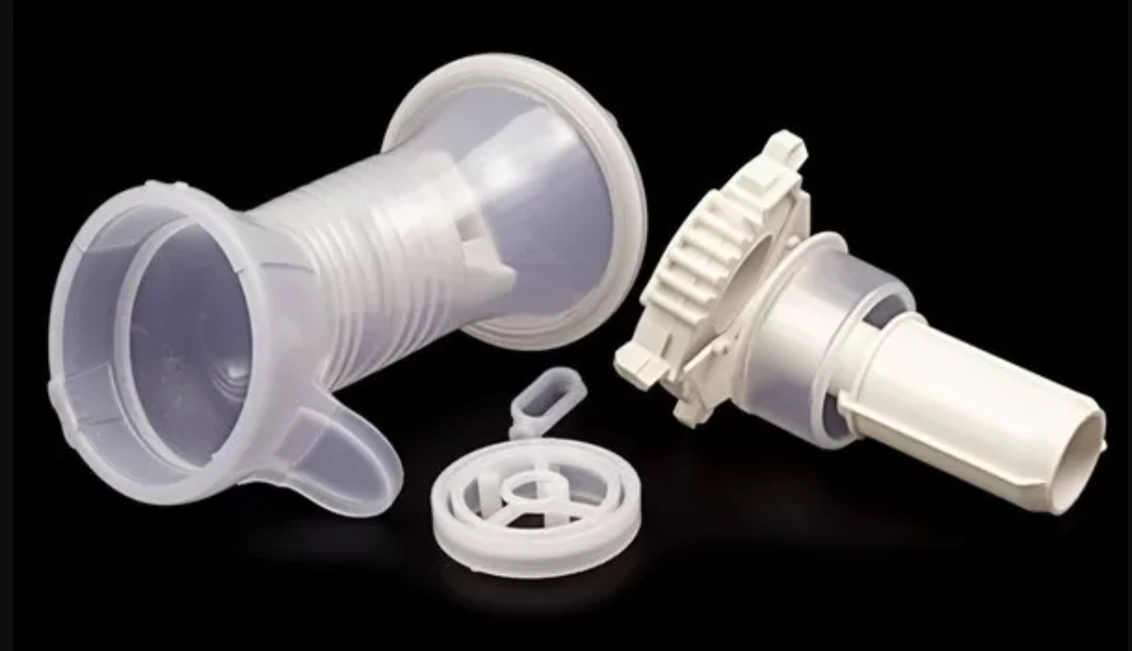 TPE医療製品
熱可塑性ポリウレタン (TPU)
熱可塑性ポリウレタン射出成形が広く普及している主な理由は、その高い柔軟性にある。加えて、この熱可塑性樹脂は耐摩耗性、強度、耐薬品性にも優れている。TPU製の熱可塑性エラストマー射出成形部品は、ステアリングホイールカバー、医療用カテーテル、時計バンド、スマートフォンケースなどの用途で一般的に使用されている。
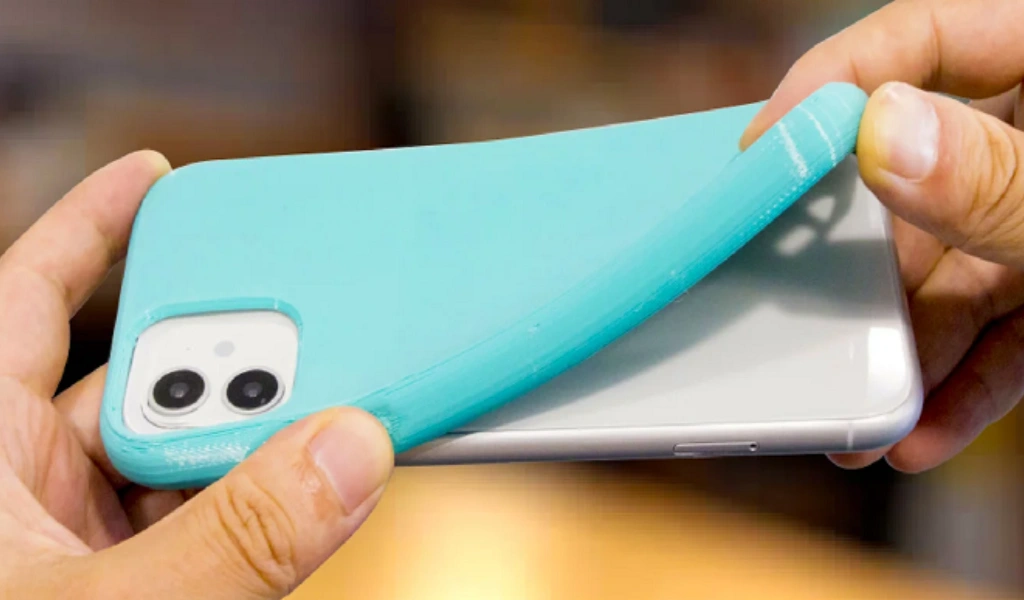 TPU製携帯電話カバー
熱可塑性樹脂が射出成形に適している理由 ― 特性がプロセスに及ぼす影響
熱可塑性樹脂は、強度、精度、耐熱性、リサイクル性、材料の汎用性など、射出成形プラスチック部品の製造に理想的な特性をいくつか備えています。 射出成形部品は3Dプリント部品よりも強度が高い。それは、射出成形部品が均質な構造を持ち、優れた機械的特性を備えているためである。
射出成形における熱可塑性樹脂のもう一つの重要な利点は、その精度の高さです。この高い精度は大量生産において非常に役立ちます。また、この効率性は材料の無駄を最小限に抑える上でも不可欠です。 PAI(ポリアミドイミド)とPEEK(ポリエーテルエーテルケトン)は、射出成形部品によく用いられる耐熱性熱可塑性樹脂の例です。耐熱性とは、これらのプラスチックが260℃までの高温で連続使用できることを意味します。
射出成形プラスチックのリサイクルは近年注目を集めている。リサイクルプラスチックには多少のばらつきがあるものの、多くの企業にとって依然として魅力的な技術である。さらに、成形時の圧力監視システムを用いることで、ばらつきを低減することも可能だ。
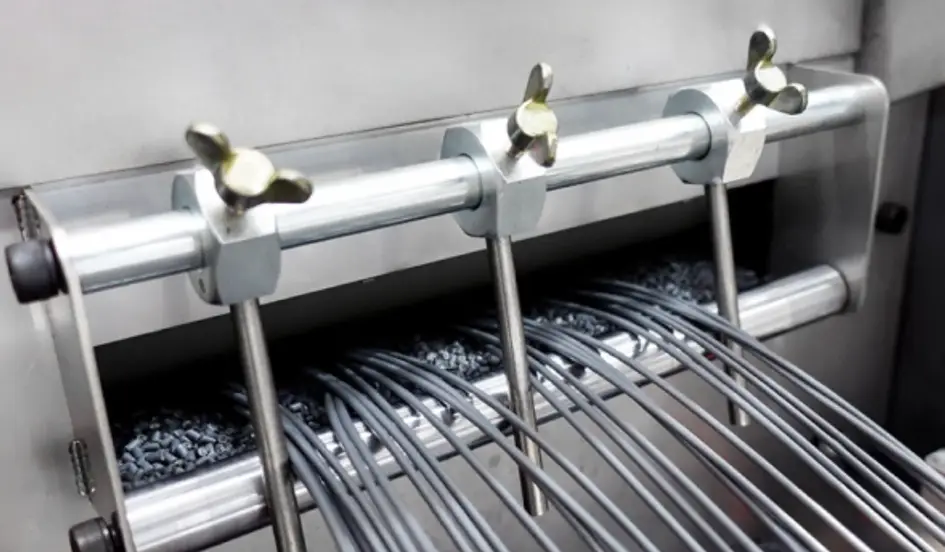 プラスチックリサイクル – ペレット化工程
射出成形用熱可塑性樹脂の材料の多様性も魅力の一つです。この方法では、前述の成形可能な熱可塑性樹脂のリストが示すように、幅広い材料を使用できます。
熱可塑性樹脂射出成形の限界
熱可塑性樹脂射出成形における最も顕著な潜在的な制約は、製造工程の初期費用が高いことである。これは短期的な視点での話だ。しかし、長期的に見ると、いくつかの要素が作用し、特に大量生産においては、このプロセスが採算に見合うものとなる。
彼らが含まれます。
- 高精度
- 費用対効果
- 最小限の材料廃棄物
射出成形部品が設計どおりに製造されることを保証するために、メーカーがどのような手法を用いているかを尋ねてください。
射出成形に適した熱可塑性樹脂の選び方
各熱可塑性樹脂は熱可塑性加工において異なる挙動を示し、最終製品に使用されます。適切な熱可塑性樹脂を選択する際に考慮すべき要素は以下のとおりです。 射出成形材料 プロジェクト要件、射出成形プロセス、コスト、および持続可能性を含めます。
プロジェクト要件 – ここで、「射出成形部品の主な機能は何ですか?美観ですか、それとも強度ですか?化学薬品が必要ですか、それとも 耐熱ポリマー?
あらゆる質問への回答は、特定の種類の精密熱可塑性材料を指し示す可能性がある。
射出成形プロセス 次に考慮すべき点は、射出成形プロセスそのものです。温度、冷却時間、表面状態といった細部は、材料ごとに重要になります。材料の特性をプロセス要件に合わせることは、プロセス全体の効率性にとって極めて重要です。
費用 他の製造工程と同様に、予算は加工可能な材料の種類に影響を与えます。射出成形可能なプラスチックは、高価格帯のものから手頃な価格帯のものまで、さまざまな価格帯に分類されます。
サスティナビリティ ―近年、急速に人気が高まっているもう一つの要素は、持続可能性です。環境に配慮した取り組みは、多くの企業において事業運営の中心となりつつあります。リサイクル可能な熱可塑性樹脂や、再生可能エネルギー源を利用した素材は、場合によっては優先的に採用されることもあります。
熱可塑性樹脂と熱硬化性樹脂の射出成形
最大の違いは、これら2種類のプラスチックが加熱・冷却された際にどのように振る舞うかという点にある。熱可塑性樹脂には化学的な硬化反応は必要なく、材料は単に冷却されて硬化する。熱可塑性樹脂は、機能性を損なうことなく、複数回加熱・冷却を繰り返すことができる。 それとは対照的に、射出成形における熱硬化性樹脂は化学硬化または架橋反応を起こします。この反応は不可逆的であり、プラスチックは永久的に硬化します。
熱可塑性樹脂射出成形とその他の成形技術の比較
熱可塑性樹脂の射出成形は、圧縮成形、ブロー成形、回転成形と比較することで、より広い視野で捉えることができる。
圧縮成形 圧縮成形は主に熱硬化性樹脂を用いて行われます。これは、圧力と熱を組み合わせてプラスチックを成形する工程です。一方、熱可塑性樹脂射出成形は、より複雑で精密な部品の製造に適しています。
中空成形、吹込み成形 射出成形は主に固体製品の製造に用いられるのに対し、ブロー成形は中空製品の製造に用いられる。また、射出成形の方が精度が高い。
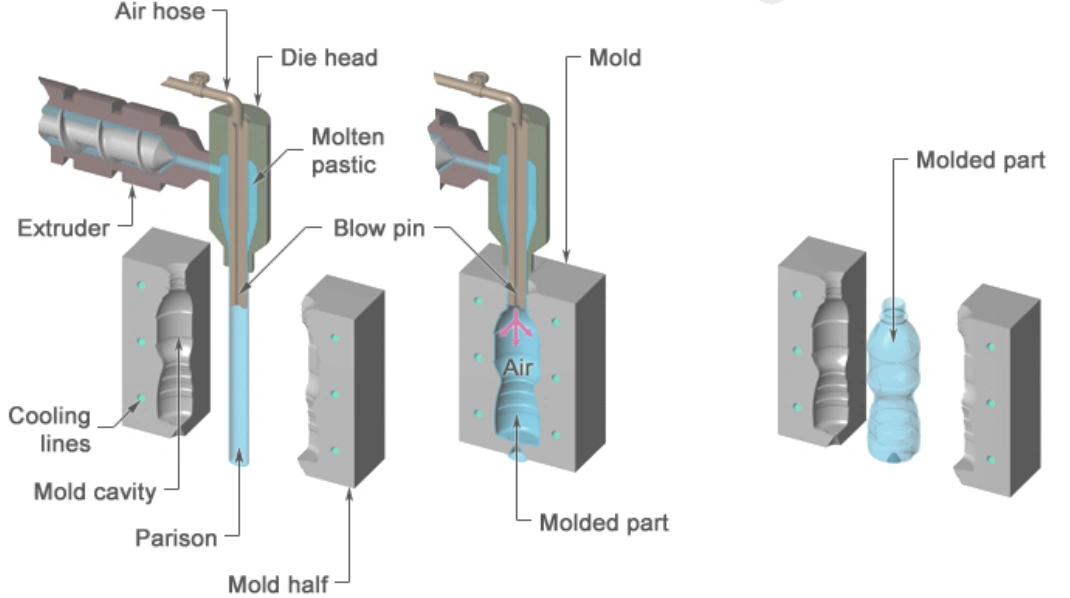 プラスチックブロー成形
回転成形 回転成形は、大型の中空部品を製造できる。射出成形に比べて複雑な工程は少ないが、量産品には適していない。
熱可塑性樹脂部品は一般的にどのような用途に使用されていますか?
熱可塑性樹脂射出成形部品の用途としては、自動車、玩具、医療機器、家電製品、包装などが挙げられます。精密な熱可塑性樹脂部品は、園芸工具や建設資材など、他の分野でも広く使用されています。
自動車 – ハウジング、リザーバー、バンパー、ダッシュボード部品
ゲームおよび関連部品 パズル、おもちゃ、ドローン
医療 診断用ハウジング、手術用部品、使い捨て注射器
家電 – バッテリーコネクタ、コンピュータおよびスマートフォン用カバー
パッケージング 食品容器、飲料ボトルキャップ、化粧品パッケージ
構築 配管部品・継手、窓枠、断熱材部品
熱可塑性樹脂射出成形に使用される金型の種類と工具
熱可塑性樹脂の成形プロセスにおいて、メーカーは様々な種類の金型や工具を使用します。これらのプロセスでは、以下の種類の工具や金型が常に用いられています。
ポリマー射出成形機部品
成形機の主要構成部品は、型締めユニット、ノズルとスクリュー、バレルとホッパー、金型と排出ユニットです。
クランプユニット ―成形時に強い圧力が加わる際に、金型が閉じた状態を維持する。
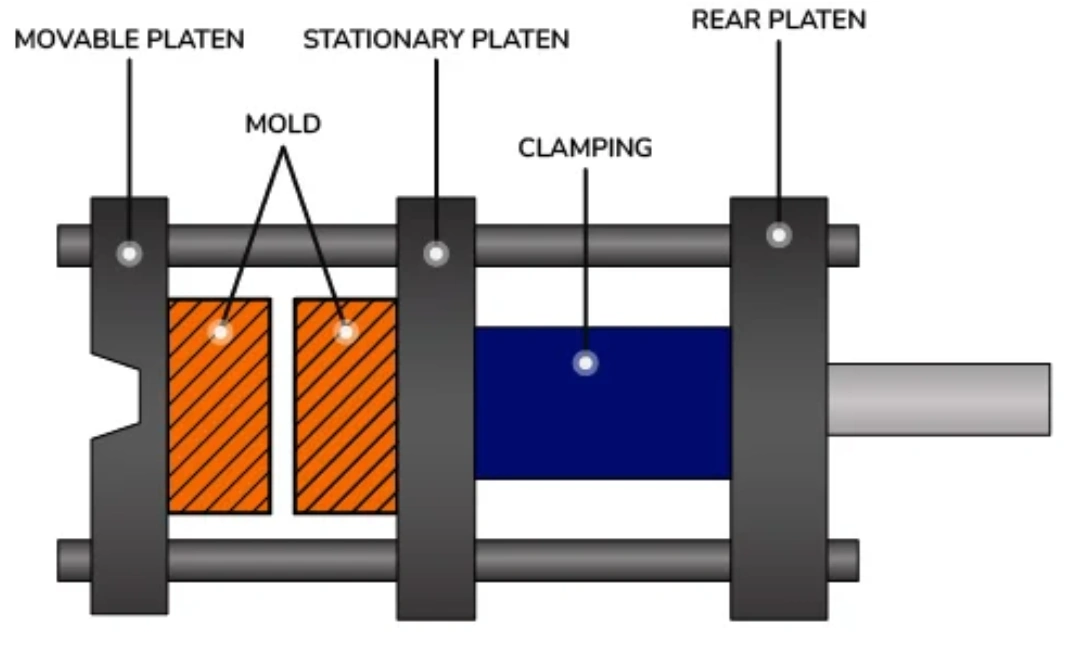 クランプユニット
ノズルとネジ このシステムは、溶融した熱可塑性材料を金型に注入し、均一な溶融状態を維持するのに役立ちます。
樽とホッパー ―この2つの成分が組み合わさって、ペレットをシステム内に導入し、溶融させる。
金型および排出ユニット 金型は部品の形状を決定し、エジェクターは冷却・固化後に完成した製品を排出する。
射出成形可能なプラスチック用金型の種類
プラスチック部品の射出成形工程で想定される金型の種類をいくつかご紹介します。
- 単一キャビティ金型 – これらは最も基本的で一般的な金型です。1サイクルで1つの部品しか成形できないため、精密部品や少量生産に最適です。
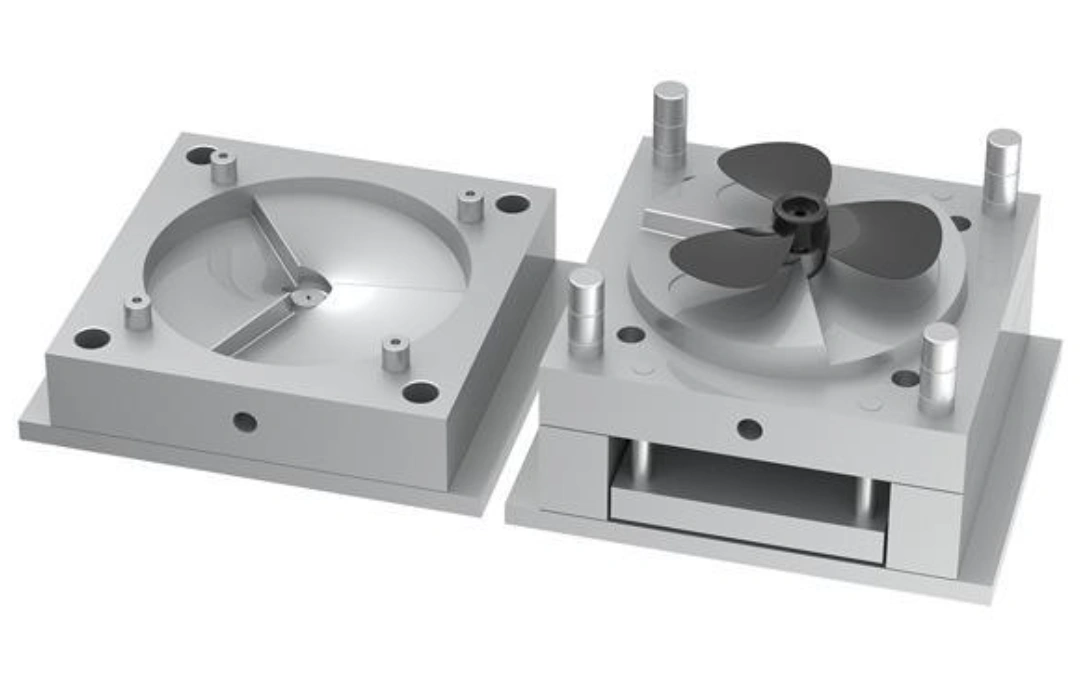 単一キャビティ金型
- マルチキャビティ金型 多キャビティ金型も非常に人気があり、その主な理由は、1回の成形サイクルで複数の部品を生産できるためです。コスト効率も非常に優れています。
- コールド ランナー金型 ―これらのタイプの金型は、特に少量から中量生産において広く用いられています。
- ホットランナー金型 これらの金型は、中量から大量生産に適しています。ランナーの無駄をなくし、サイクルタイムを短縮できるという利点があります。
- 家族のカビ 広く使われているわけではありませんが、これらの金型は1回の成形サイクルで複数の異なる部品を生産することも可能です。組み立て部品の製造に最適です。
- インサート金型 これは特殊な金型の一種です。あらかじめ配置された部品を組み合わせることで、工程を短縮します。
- 試作金型 これらの金型は少量生産や試験用であるため、通常はアルミニウムなどのより安価な材料で作られています。
- ツーショット(マルチショット)金型 二色成形金型は、異なる種類の材料や様々な色の材料を射出成形できます。一体成形部品に最適です。
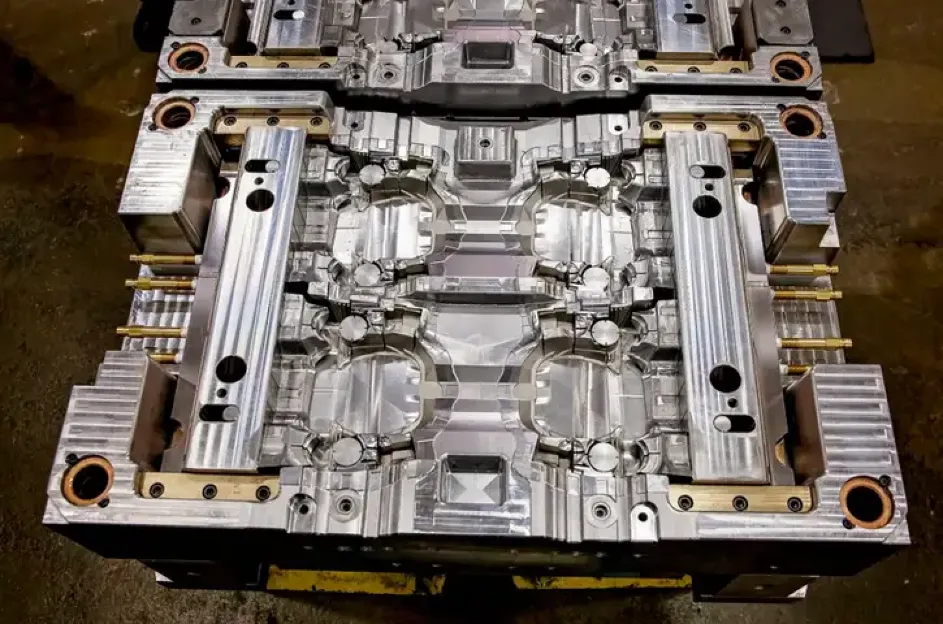 2色射出成形金型
- 金型の取り外し これは特殊な金型の一種です。製造業者は、キャップやその他のねじ付き部品を製造するためにこれらの金型を必要とします。
- スタックモールド この金型技術は珍しいものですが、複数のパーティングラインを垂直に積み重ねる必要がある場合には不可欠です。高い生産性を実現できますが、高コストと複雑さが課題となる場合があります。
熱可塑性樹脂射出成形における一般的な問題のトラブルシューティング
熱可塑性樹脂射出成形における、焼け跡、材料の過剰、歪み、ヒケ、充填不足などの一般的な問題点と、それらのトラブルシューティングおよび解決方法についてご紹介します。
| 射出成形の問題 | 説明/原因 | 救済策 |
| 焼き跡 | 高温や空気の閉じ込めにより部品が劣化する | 溶融温度の低下と通気機能の向上 |
| 余剰材料 | パーティングラインから溶融物質が放出される | 位置合わせと締め付けが改善。摩耗を最小限に抑える。 |
| Distortion | 内部応力と不均一な冷却 | 壁厚のばらつきを最小限に抑え、冷却チャネルを最適化する |
| ヒケ | 厚みのある部分に沿って不均一な収縮が見られる | 均一な壁面設計と適切な充填圧力 |
| 不完全な記入 | 低温成形、射出圧力の低下、または溶融不足が原因です | 圧力と温度の適切な調整 |
熱可塑性樹脂射出成形における主要パラメータ
熱可塑性樹脂射出成形加工における主なパラメータを以下に概説する。
溶融温度 これは溶融した熱可塑性樹脂の温度です。
金型温度 金型の温度は、収縮率、サイクルタイム、冷却速度に影響を与えます。
射出圧力 射出圧力によって溶融した熱可塑性樹脂が金型内に押し込まれる。
保圧 – この圧力は射出成形後に加えられ、部品の寸法を維持し、収縮を補償するのに役立ちます。
冷却時間 冷却時間とは、部品が凝固するのにかかる時間のことです。
射出速度 これは熱可塑性樹脂の射出速度です。
背圧 これは、熱可塑性樹脂がバレル内で受ける圧力です。
スクリュー速度 ―これは、ネジが回転する速度を指します。
クランプ力 ―これが、型を閉じた状態に保つ力です。
ショットサイズ これは射出される熱可塑性樹脂の量です。金型のサイズと一致させる必要があります。
ノズル温度 ノズル温度は金型入口で測定されます。
射出速度と射出力 ―これらの2つのパラメータは、金型から部品を取り出すのに役立ちます。
滞在時間 これは、熱可塑性樹脂が加熱されたバレル内で過ごす時間です。
結論する
この記事で示したように、熱可塑性樹脂射出成形は重要な工業製造方法です。特定の材料とプロセスが用いられ、最終製品は様々な産業向けの高品質な製品となります。 しかし、このプロセスの汎用性、費用対効果、そして精度は、適切なアプローチがあってこそ実現できることを忘れてはなりません。この戦略の鍵となるのは、射出成形プロジェクトをサポートできる専門チームと提携することです。
射出成形サービス 消費財、産業機器、電気・電子機器、医療機器などの企業向けに設計されています。今すぐお問い合わせください。
FAQ
プラスチックと熱可塑性樹脂、どちらが良いか?
熱可塑性樹脂は幅広い種類のプラスチックを指すため、この比較は必ずしも適切ではないかもしれません。しかし、熱可塑性樹脂は容易に溶融・成形できるため、射出成形において広く用いられています。