
Laseretsen van roestvrij staal
Als het correct wordt gedaan, is roestvrij staal een van de meest uitdagende materialen om nauwkeurig te markeren. De kwaliteit van de oppervlaktemarkering heeft direct invloed op de duurzaamheid en leesbaarheid gedurende de gehele levensduur van het onderdeel, of u nu industriële componenten, medische apparatuur, gepersonaliseerde producten of merkproducten produceert. Als het proces niet goed wordt uitgevoerd, kan dit leiden tot vervaagde markeringen, beschadigde oppervlakken of problemen bij conformiteitscontroles.
RVS laser etsen Lasermarkering is de meest populaire methode in de productie, lucht- en ruimtevaart en de consumentengoederenindustrie. Het produceert permanente, contrastrijke markeringen zonder chemicaliën of fysiek contact. De wereldwijde markt voor lasermarkering zal naar verwachting in 2028 een waarde van 4.5 miljard dollar bereiken, volgens schattingen uit de sector. Metaalmarkering, met name roestvrij staal, zal een groot deel van deze groei voor zijn rekening nemen. Dit proces is nu de standaard voor traceerbaarheid van onderdelen, branding en decoratieve toepassingen.
Boda is een goed uitgangspunt om te bepalen wat het beste bij u past. Als u geïnteresseerd bent in hoe markeringen passen in een grotere productieworkflow, dan is onze oplossing wellicht iets voor u. diensten voor oppervlakteafwerking En begeleiding geeft u een compleet beeld.
Wat is laseretsen op roestvrij staal?
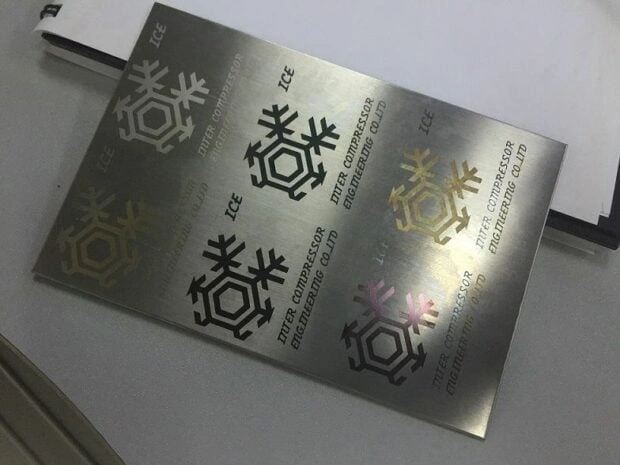
Laseretsen op een roestvrijstalen plaat
Laseretsen maakt gebruik van een thermisch proces waarbij een laserstraal het roestvrijstalen oppervlak verwarmt, wat een microscopische uitzetting veroorzaakt. Hierdoor ontstaat een zichtbare markering die boven het basismateriaal uitsteekt. In tegenstelling tot graveren wordt er weinig tot geen materiaal verwijderd. De markering wordt gecreëerd door oppervlaktevervorming, niet door snijden. Het resultaat is een extreem contrastrijke, permanente markering die zich op moleculair niveau aan het materiaal hecht, in plaats van er alleen maar bovenop te liggen zoals inkt of verf.
Het proces
De laserpuls verhit het oppervlak van het roestvrij staal tot een temperatuur waarbij thermische uitzetting een contrastrijke markering veroorzaakt. Door de hitte reageert de chroomoxidelaag, wat leidt tot kleurveranderingen variërend van diepzwart tot lichtgrijs. Deze reactie is permanent, bestand tegen slijtage en corrosie en wordt niet beïnvloed door reinigingsmiddelen of andere factoren.
Omdat de diepte van een geëtste markering doorgaans minder dan 0.001 inch bedraagt, is de structurele integriteit blijft behouden. Het etsen van roestvrij staal is de beste optie wanneer nauwe maattoleranties vereist zijn, zoals bij medische implantaten en precisie-mechanische componenten. Dit proces is zeer efficiënt, omdat er geen verbruiksmaterialen of nabewerkingschemicaliën nodig zijn en er geen gereedschap hoeft te worden verwisseld tussen verschillende opdrachten.
Veelgebruikte lasertypen
Sommige lasers zijn beter geschikt voor het bewerken van roestvrij staal dan andere. Het piekvermogen, de pulsduur en de golflengte van de laser bepalen de efficiëntie van de energieabsorptie door metalen oppervlakken. Hier zijn drie van de meest voorkomende:
- Vezellasers (1064 nm) zijn de industriestandaard voor roestvrij staal. Snelle cyclustijden en hoog contrast. Ideaal voor omgevingen met hoge productievolumes waar snelheid en consistentie belangrijk zijn.
- CO2-lasers zijn minder efficiënt dan een CO2-brander voor metaal, maar kunnen wel worden gebruikt met bepaalde coatings en voor gloeien. In de meeste gevallen zijn ze beter geschikt voor niet-metalen, hoewel sommige gebruikers metaalmarkeersprays gebruiken.
- Nd:YAG-lasers: Een krachtige gepulseerde laseroptie voor het markeren van roestvrij staal met een zwarte oxidelaag en diepgloeien. Veel gebruikt in de lucht- en ruimtevaart en de medische industrie, waar permanente markering en een hoog contrast essentieel zijn.
Lasergraveren versus laseretsen op roestvrij staal
Lasergraveren versus laseretsenBeide termen worden door elkaar gebruikt, maar beschrijven processen met fundamenteel verschillende uitkomsten, kosten en toepassingen. Een verkeerde keuze kan leiden tot voortijdige slijtage van markeringen of fouten bij dimensionale inspectie. Inzicht in het verschil voordat een proces wordt gespecificeerd, kan u tijd, geld en herwerk besparen.
De verschillen in belangrijke termen
| Factor | Laser etsen | (Laser)gravering |
| Materiaal verwijderen | Minimaal (oppervlaktevervorming) | Belangrijk (materiaal verwijderd) |
| Markeer diepte | Beneden 0.001″ | 0.002 ″ - 0.005 ″ |
| Versnellen | Sneller | Vertragen |
| Gedeeltelijke spanning | Goedkoop | Gemiddeld |
| Ideaal voor | Medische toepassingen, lucht- en ruimtevaart en nauwe toleranties. | Industriële identificatie, diepe permanente markeringen |
| Kosten | Lager per onderdeel | Hoog per onderdeel |
Waarom u voor etsen in plaats van graveren zou moeten kiezen
Laseretsen is de beste keuze wanneer u snelle cyclustijden en minimale materiaalverstoring wilt bereiken. Het is de ideale oplossing voor toepassingen die een hoog contrast vereisen, maar geen diepte. Denk hierbij aan barcodes, serienummers en decoratieve afwerkingen. Etsen kan ook worden gebruikt wanneer het onderdeel een dunne wand heeft of wanneer het verwijderen van materiaal de dwarsdoorsnede zou verzwakken.
Lasergraveren is een betere keuze wanneer een markering bestand moet zijn tegen extreem corrosieve omstandigheden of duurzaam moet zijn. Het is ook aan te raden wanneer een voelbare diepte voor identificatie nodig is in omgevingen met beperkt zicht. Graveren is duurzamer dan etsen als het gaat om diepgegraveerde markeringen, zoals die op zware industriële componenten, gereedschappen en mallen.
Etsen is de voorkeursmethode voor medische implantaten en ruimtevaartonderdelen, omdat er weinig materiaal wordt verwijderd, waardoor het onderdeel binnen de nauwe maattoleranties blijft. Graveren is geschikter voor zware industriële componenten, gereedschappen en buitenapparatuur, waar de markering bestand moet zijn tegen zware omstandigheden, herhaaldelijk hanteren of agressieve reiniging gedurende een lange periode. Door het juiste proces te kiezen op basis van het uiteindelijke gebruik van het onderdeel, worden kostbare herstelwerkzaamheden voorkomen en blijft de markering leesbaar gedurende de gehele levensduur van het product.
Laseretsen van roestvrij staal
Laseretsingsproces
De juiste machine-instellingen zijn cruciaal voor het verkrijgen van schone, consistente markeringen in roestvrij staal. Een kleine aanpassing in snelheid, vermogen of frequentie kan het verschil maken tussen een scherpe markering met hoog contrast en een verbrand of vervaagd resultaat. Geen enkele instelling is universeel effectief voor alle afwerkingen en kwaliteiten roestvrij staal. Daarom is parametertesten een essentieel onderdeel van professionele marketingworkflows.
Kernparameters van de besturing
- Vermogen (Watt): Een hoger vermogen kan het contrast verhogen, maar ook oppervlakteschade veroorzaken. Een fiberlaser wordt doorgaans gebruikt om roestvrij staal te etsen met een vermogen van 20-50 W. Een te hoog vermogen zal het oppervlak verschroeien, wat resulteert in een ongelijkmatige oxidelaag.
- Snelheid (mm/s): Hogere snelheden verminderen de warmte-inbreng en resulteren in lichtere markeringen. Lagere snelheden produceren meer warmte, waardoor de markering donkerder wordt. Vermogen en snelheid zijn nauw met elkaar verbonden, dus het aanpassen van de ene heeft meestal ook invloed op de andere.
- De pulsfrequentie (kHz): Dit beïnvloedt de overlapping van laserpulsen. Een lagere frequentie produceert scherpere stippen; een hogere frequentie zorgt voor een vloeiendere markering.
- Focus afstand: Een nauwkeurige scherpstelling is cruciaal. Zelfs een onscherpte van 0.5 mm kan al leiden tot onscherpte aan de randen van fijne tekst en barcodes.
- Aantal geslaagden: Eén doorgang voor etsen; meerdere doorgangen voor diepere gloeiing of zwartoxide-effecten.
Aanbevolen startparameters (vezellaser 20W)
Dit zijn slechts algemene richtlijnen. Testmarkeringen moeten altijd op monsters worden aangebracht voordat de productie-instellingen worden vastgelegd. De materiaalkwaliteit, de oppervlakteafwerking en de coating hebben allemaal invloed op uw eindproduct. Gebruik deze cijfers alleen als richtlijn, niet als definitieve specificatie.
- Vermogen: 70 – 80%
- Snelheid: 800 – 1200 mm/s
- Frequentie: tussen 20 en 30 kHz
- Vultype: Lijnvulling met een tussenruimte van 0.05 tot 0.10 mm
- Defocus: van 0 mm tot +1 mm, afhankelijk van het gewenste effect
Probeer Boda nu!
Toepassingen van laseretsen op roestvrij staal
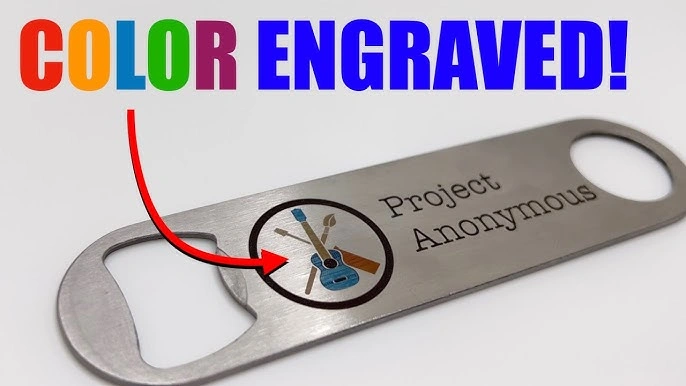
Toepassing van laseretsen op roestvrij staal
Laseretsen van roestvrij staal is geen nichetechnologie. Het proces wordt gebruikt in een breed scala aan industrieën en toepassingen met uiteenlopende eisen, maar ze hebben allemaal één ding gemeen: een permanente, precieze en schone markering. De veelzijdigheid is een van de vele redenen waarom het oudere methoden zoals stempelen, elektrochemische markering en inktmarkering heeft vervangen.
Medisch en gezondheidszorg
Chirurgische instrumenten, implantaten en medische hulpmiddelen vereisen UDI-markeringen (Unique Device Identification) die biocompatibel, sterilisatiebestendig en leesbaar zijn voor zowel mensen als scanners. Laseretsen voldoet aan de FDA- en ISO 13485-normen omdat er geen chemicaliën of coatings worden gebruikt die de steriliteit in gevaar kunnen brengen. Lasergeëtste markeringen worden niet aangetast door autoclaveren, gammastraling of chemische desinfectiecycli, die anders gedrukte labels zouden vernietigen.
Lucht- en ruimtevaart en defensie
Het markeren van onderdelen voor de lucht- en ruimtevaart voldoet aan de AS9102-normen en AMS-standaarden. Deze normen vereisen dat de markeringen bestand zijn tegen extreme temperatuurschommelingen, blootstelling aan chemicaliën en trillingen. Veel bedrijven hebben de lasergeëtste serienummers op roestvrijstalen componenten laten certificeren om aan deze normen te voldoen. Laseretsen is contactloos, waardoor er tijdens het markeren geen mechanische spanningen op het onderdeel worden uitgeoefend. Dit is belangrijk voor lucht- en ruimtevaartconstructies die gevoelig zijn voor vermoeiing.
Industrieel en productie
Laseretsen wordt veelvuldig gebruikt voor het markeren van klephuizen, fittingen en bevestigingsmiddelen, evenals apparatuurpanelen, met als doel het traceren van activa, het bijhouden van onderhoudsgegevens en het waarborgen van naleving van regelgeving. Fiberlasersystemen zijn snel genoeg om grote hoeveelheden onderdelen in korte tijd te markeren. Lasermarkering kan worden geïntegreerd in geautomatiseerde productielijnen, zodat fabrikanten elk onderdeel kunnen registreren, markeren en verifiëren zonder de productie te onderbreken.
Consumenten- en decoratieve artikelen
Laseretsen wordt steeds vaker gebruikt voor het personaliseren en branden van bestek, promotieartikelen, bouwbeslag en horloges. Moderne fiberlasers kunnen afbeeldingen van fotografische kwaliteit produceren, inclusief fijne typografie, op gepolijste of geborstelde roestvrijstalen oppervlakken. Laseretsen is een uitstekende optie voor consumentenmerken, omdat het hen in staat stelt identieke producten in grote aantallen te produceren. Dit draagt bij aan een premium imago.
Overwegingen bij de oppervlakteafwerking van roestvrij staal
De oppervlakteafwerking van het roestvrij staal, zoals spiegelglad, geborsteld, gestraald of onbewerkt, heeft direct invloed op hoe uw geëtste markering eruitziet en op de parameters die u moet aanpassen. Oppervlakteafwerkingen kunnen een groot verschil maken in de geëtste markering van twee onderdelen die van roestvrij staal zijn gemaakt.
Spiegelgladde oppervlakken bieden het beste contrast omdat de door laser aangebrachte oxidelaag afsteekt tegen het reflecterende oppervlak. Geborstelde of satijnen afwerkingen zorgen voor subtielere markeringen die beter samensmelten met het basismateriaal. Matte of gestraalde oppervlakken absorberen meer energie van de laser, waardoor het nodig is het vermogen te verlagen om oververhitting te voorkomen.
Het is belangrijk om de oppervlakteafwerking en de markeringseisen aan het begin van het project te specificeren voor toepassingen waarbij het uiterlijk van de markering net zo belangrijk is als de functie. Voorbeelden hiervan zijn merkproducten voor consumenten of decoratieve architectonische elementen. Een wijziging van de afwerking tijdens de ontwikkeling kan vaak betekenen dat de laserparameters opnieuw moeten worden gekwalificeerd, wat extra kosten en tijd met zich meebrengt.
Plan om een aantal parameters te testen vóór de productie als uw toepassing een specifieke afwerking na het etsen vereist, zoals een zwart gegloeide markering op een geborsteld oppervlak. Testen met proefstukken kan u tijd en geld besparen door de noodzaak tot herwerk te verminderen.
Een gepolijst oppervlak biedt een beter contrast voor diep etsen, omdat de door de laser gecreëerde oxidelaag donker en goed zichtbaar is tegen de glanzende achtergrond. Een mat of gestraald oppervlak heeft daarentegen al een doffe textuur, waardoor de geëtste markering minder opgaat in de achtergrond en minder contrast vertoont. Dit betekent dat gepolijste oppervlakken over het algemeen de voorkeur genieten wanneer een scherpe, goed zichtbare markering nodig is, terwijl matte oppervlakken een zorgvuldige afstelling van de parameters vereisen om een leesbaar resultaat te bereiken.
Probeer Boda nu!
Het etsen van roestvrij staal: veelvoorkomende fouten
Lasergeëtst roestvrij staal
Zelfs ervaren operators kunnen fouten maken bij het etsen van roestvrij staal. Hieronder vindt u de meest voorkomende fouten en hoe u ze kunt vermijden.
Gebruik van onjuiste scherpstelinstellingen
Bij sommige gloeiprocessen wordt onscherpte opzettelijk toegepast, maar onjuiste scherpstelling tijdens standaard etsen resulteert in wazige markeringen met weinig contrast die de barcodecontrole niet doorstaan. Controleer vóór de productie altijd de scherpstelafstand met een testkaart. Dynamische scherpstelling of een gekanteld werkstuk kan ervoor zorgen dat het scherpstelvlak afwijkt bij onderdelen met een gebogen oppervlak. Controleer daarom altijd meerdere punten over het oppervlak.
De verschillen in materiaalkwaliteit
Roestvast staal bestaat niet als één enkel materiaal. Door hun verschillende legeringssamenstelling reageren de kwaliteiten 304 en 316 verschillend op exact dezelfde laserinstellingen. Het molybdeen in kwaliteit 316 beïnvloedt de thermische geleidbaarheid van het materiaal en hoe het oppervlak reageert op laserbestraling. Controleer vóór het definitief instellen van een nieuw onderdeel de materiaalkwaliteit en vraag een certificaat aan. Dit is met name belangrijk in medische en ruimtevaarttoepassingen waar traceerbaarheid vereist is.
Sla Post-Mark Cleaning over
Laseretsen laat een dunne oxidefilm achter rond de markering. Dit residu wordt van medische onderdelen of onderdelen die met voedsel in contact komen verwijderd met behulp van een passiveringsprocedure of een reinigingsmiddel. Deze stap is belangrijk, omdat het overslaan ervan de corrosiebestendigheid kan verminderen en problemen kan veroorzaken in gereguleerde sectoren. Residu op de gepolijste oppervlakken van decoratieve consumentenproducten kan een waas veroorzaken die onder bepaalde lichtomstandigheden zichtbaar is.
De kwaliteitsaanduiding is niet gevalideerd aan de hand van de specificaties.
De meeste operators markeren de onderdelen alleen en voeren geen formele verificatie uit. ISO 15415-kwaliteitscontrole zou onderdeel moeten zijn van de standaard kwaliteitscontroleprocedure voor barcodes, Data Matrix en QR-codes. Dezelfde markering die zichtbaar is op een handscanner bij goede verlichting, kan een lijnscanner onder productieomstandigheden afkeuren. Verificatie moet vanaf het begin in het proces worden geïntegreerd, in plaats van te wachten tot de eindinspectie.
Wat beïnvloedt de kosten van laseretsen van roestvrij staal?
De prijzen voor laseretsen variëren sterk, afhankelijk van verschillende factoren. Inzicht in deze factoren stelt u in staat om nauwkeurige offertes te ontvangen en verrassingen te voorkomen naarmate een project van prototypes naar productievolumes vordert.
- Bericht soort: Eenvoudige tekst en barcodes (2D) zijn gemakkelijk te verwerken. De verwerkingstijd voor complexe logo's, foto's en patronen die een volledig oppervlak beslaan, is aanzienlijk hoger.
- Gedeeltelijke geometrie: Platte onderdelen kunnen eenvoudig worden gemodelleerd. Onderdelen met onregelmatige, gebogen of cilindrische oppervlakken vereisen mogelijk roterende mallen, op maat gemaakte opspaninrichtingen of ander gereedschap, wat de kosten per opdracht verhoogt.
- Volume: De instelkosten zijn vast, ongeacht de hoeveelheid. Volume: Bij hogere volumes worden de kosten over meer onderdelen verdeeld, waardoor de prijs per stuk daalt. In sommige gevallen kan een verhoging van 50 naar 500 stuks de kosten per stuk met wel 70% verlagen. Spoedbestellingen zijn onderhevig aan een toeslag. De standaard levertijd voor etswerk in opdracht bedraagt 3 tot 7 werkdagen. Certificeringseisen voor materialen. Onderdelen voor de lucht- en ruimtevaart en de medische sector vereisen vaak materiaalcertificaten, procesdocumentatie en inspectierapporten van het eerste exemplaar. Dit alles verhoogt de projectkosten.
- Nabewerking: Neem de kosten voor passivering, reiniging of inspectie mee in uw totale offerte, in plaats van ze als optionele extra's te beschouwen.
Conclusie
Laseretsen van roestvrij staal biedt iets wat andere markeerprocessen niet kunnen: een permanente markering die schoon en chemisch bestendig is, terwijl de structurele integriteit van het materiaal intact blijft. De basisprincipes blijven hetzelfde, of het nu gaat om een chirurgisch instrument, een ruimtevaartonderdeel, een industrieel onderdeel of een gepersonaliseerd consumentenproduct.
Het is belangrijk om de juiste laser te kiezen, de instellingen correct in te stellen, het oppervlak goed voor te bereiden en te bepalen of graveren of etsen de beste methode is. Deze beslissingen worden van tevoren genomen om herwerk te voorkomen en conformiteit te garanderen. Bovendien zorgen ze voor markeringen die de levensduur van het onderdeel meegaan.
Boda biedt oppervlaktebehandelingen aan, waaronder lasergraveren en etsen op roestvrij staal en andere materialen. lasergraveerservice Helpt bij het creëren van duidelijke, permanente markeringen voor logo's, serienummers en aangepaste ontwerpen. Neem contact op met ons team om uw projectspecificaties, volumevereisten en levertijd te bespreken.
Veelgestelde vragen
Verzwakt laseretsen roestvrij staal?
Nee. De structurele eigenschappen van een onderdeel worden niet beïnvloed door etsen, omdat er zeer weinig materiaal wordt verwijderd en er op zeer geringe diepte wordt gewerkt (minder dan 25 micron). In toepassingen waar spanning een rol speelt, is dit een groot voordeel ten opzichte van mechanisch stempelen en diepgraveren. Laseretsen van roestvrij staal voor medische implantaten heeft bewezen de vermoeiingssterkte niet te verminderen.
Kan roestvrij staal met een coating of galvanische laag worden geëtst met een laser?
Maar wees voorzichtig. Coatings zoals PVD, poedercoating of anodiseren reageren anders dan roestvrij staal. Lasers moeten mogelijk eerst de coating verwijderen of doordringen voordat ze het substraat kunnen markeren. Test daarom eerst op gecoate monsters voordat u met de productie begint. Sommige coatings kunnen selectief worden verwijderd om het metaal eronder te onthullen, wat een populaire tweekleurige esthetiek oplevert.
Is laseretsen permanent?
Ja. De markering wordt aangebracht door een metallurgische oppervlaktebehandeling. Het is geen inkt of verf. De markering slijt niet weg en is bestand tegen de meeste industriële reinigingsmiddelen en oplosmiddelen, evenals tegen hoge temperaturen. Lasergeëtste markeringen op roestvrij staal zijn duurzamer dan het onderdeel zelf, met name in buiten- en maritieme omgevingen.
Welke bestandsformaten zijn vereist voor lasergegraveerde afbeeldingen?
Het is het beste om vectorformaten te gebruiken: DXF en DWG zijn beide goede opties. Rasterafbeeldingen kunnen worden gebruikt om grijsschaal-foto-etsen te maken, maar conversie is vereist en de precisie is mogelijk minder goed. Het artwork moet op de juiste schaal en met de juiste oriëntatie worden aangeleverd. Genereer barcodes en Data Matrix-codes altijd op het uiteindelijke uitvoerformaat, in plaats van ze te vergroten vanuit een kleiner origineel. Vergroting introduceert vervormingen die de betrouwbaarheid van de scan kunnen beïnvloeden.