
A comparação entre alodina e anodização surge frequentemente quando se trabalha com peças de alumínio e se busca tratamentos de superfície. Tanto o revestimento de alodina quanto o de anodização protegem o alumínio principalmente contra a corrosão e podem substituir a pintura. Apesar de oferecerem benefícios semelhantes, ambos os revestimentos são inerentemente diferentes.
Alodine é um revestimento de conversão de cromato (químico), e a anodização é um processo eletroquímico. Ao decidir entre um acabamento anodizado ou um revestimento de alodina, a decisão deve ser baseada na funcionalidade, condutividade e condições de aplicação da peça.
O que é Alodine? Revestimento de conversão de cromato explicado.
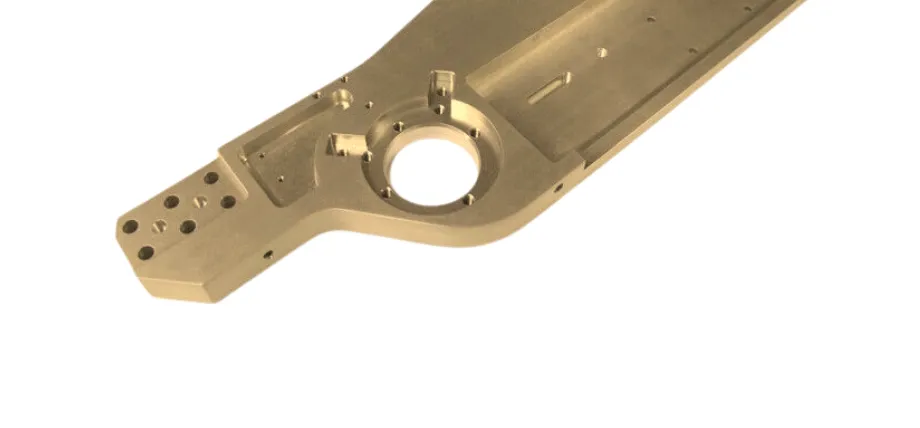
Peça usinada com precisão por CNC
Alodine é simplesmente uma marca registrada para revestimento de conversão de cromato. O revestimento de conversão de cromato tem muitos nomes, como filme químico, iridite e bonderite. Ao contrário da galvanoplastia, o alodine não deposita um material separado sobre a superfície do alumínio. É o resultado de uma reação química que converte a camada externa de alumínio em um composto de cromato.
Esse é o resultado que você vê como uma fina película protetora que permanece parte do metal em vez de ficar sobre ela, e é por isso que o processo químico é importante. O Alodine Tipo I utiliza cromo hexavalente, que possui a melhor resistência à corrosão, mas seu uso é limitado por algumas normas ambientais e regulamentações de segurança, como a RoHS.
O Alodine Tipo II utiliza cromo trivalente (Cr3+), que é mais adequado às normas ambientais e uma opção preferível para aplicações aeroespaciais quando estas são exigidas por regulamentações.
Como funciona o processo Alodine em superfícies de alumínio
- Limpe e remova qualquer graxa, metal ou óleo usando um desengraxante. Após a usinagem, as peças de alumínio podem conter fluido de corte e óleo, que devem ser limpos com um limpador à base de solvente, seguido de enxágue com água.
- A corrosão do alumínio expõe o material removendo a camada de óxido que se forma naturalmente sobre ele. Isso é importante para que o revestimento adira à superfície de alumínio exposta.
- Enxaguar a peça após a aplicação é importante para interromper a reação química e remover qualquer resíduo.
- Após a lavagem, as peças são secas ao ar ou em estufa de baixa temperatura, o que permite a cura do revestimento de alodina.
Benefícios do revestimento de alodina
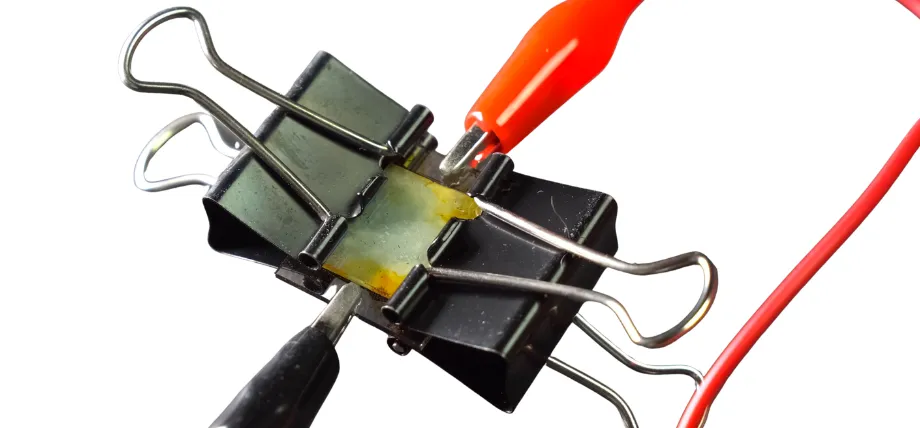
Configuração para teste de condutividade elétrica
- Resistência à corrosão: A aldina oferece até 20 vezes mais resistência à corrosão do que o alumínio sem tratamento. Isso geralmente é suficiente para a maioria dos ambientes internos e externos com condições climáticas amenas.
- Condutividade elétrica: Se você estiver usando sua peça de alumínio para uma aplicação elétrica, preservar a condutividade elétrica por meio de um revestimento de alodina é benéfico, pois a resistividade da superfície não se altera significativamente. Isso torna a alodina adequada para quaisquer invólucros de blindagem EMI e pontos de ligação.
- Pintura: Se você deseja pintar sua peça de alumínio após a usinagem, aplicar uma camada de alodina antes da pintura pode melhorar a aderência da tinta, e o revestimento pode funcionar como um primer. Em componentes de alumínio para a indústria aeroespacial, o revestimento de alodina é comumente utilizado antes da pintura.
- Sem alteração dimensional: A espessura do revestimento de alodina varia abaixo de mícrons e não há diferença mensurável nas dimensões da peça. Esses revestimentos podem ser usados com tolerâncias padrão de peças e podem ser aplicados em furos roscados, encaixes por interferência e superfícies de vedação.
- Baixo custo: Como o revestimento por alodina é um processo químico, não são necessários equipamentos elétricos especializados como os da anodização. Isso reduz o custo e torna o processo de revestimento mais rápido e simples. É possível escalar facilmente o revestimento por alodina para milhares de peças sem se preocupar com detalhes técnicos elétricos e configurações de voltagem.
Desvantagens do revestimento de alodina
- Resistência ao desgaste limitada: O revestimento de alodina é fino e oferece pouca resistência ao desgaste. Portanto, se a sua peça estiver envolvida em movimento e contato com alguma coisa, você pode esperar que o revestimento lasque e que qualquer contato deslizante desgaste o alumínio mais rapidamente do que as camadas anodizadas.
- Ambientes severos: Alodine não é adequado para ambientes marinhos, úmidos ou agressivos. Alodine não oferece proteção a longo prazo, mas a aplicação de uma camada de acabamento pode prolongar sua vida útil.
- Riscos ambientais: Os revestimentos do tipo I contêm CR6+, uma substância regulamentada pelas diretivas RoHS e REACH.
O que é anodização? Processo eletroquímico
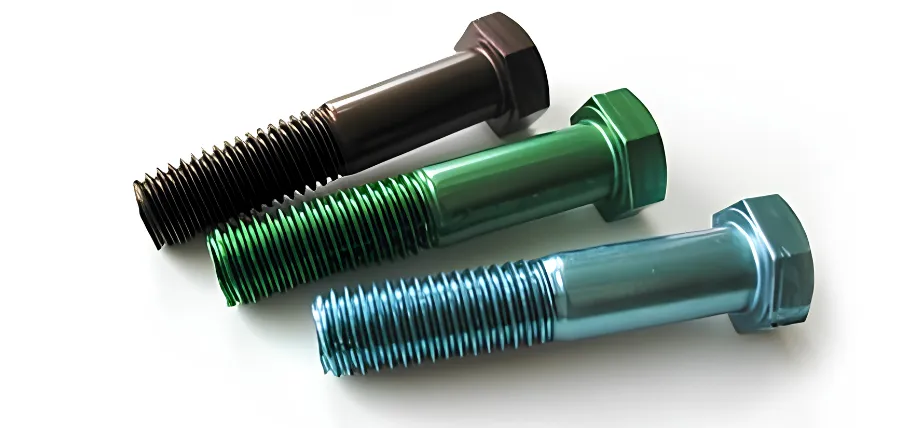
Parafusos industriais coloridos anodizados
A anodização é um processo eletroquímico que cria uma espessa camada de óxido de alumínio (Al2O3) na superfície do alumínio. Ela não cresce para dentro, mas para fora, aumentando a espessura da peça. O acabamento anodizado difere do alodine porque utiliza uma corrente elétrica para induzir a oxidação (a camada superficial) de forma a torná-la parte integrante do alumínio, em vez de ser apenas um revestimento sobre ele.
O acabamento anodizado é semelhante a uma superfície cerâmica e é significativamente mais duro do que o alumínio puro subjacente. Outro fator importante sobre alodina versus anodização é que o acabamento anodizado é poroso, o que significa que pode absorver corantes em minúsculos microfuros antes da selagem, fazendo com que a cor dure mais tempo.
Processo de anodização passo a passo
- Pré-tratamento: Na primeira etapa do processo de anodização, é necessário limpar, desengordurar e gravar a peça de alumínio usando uma solução alcalina ou ácida para remover a camada de óxido e obter uma espessura de superfície uniforme.
- Banho Eletrolítico: Para iniciar o processo eletrolítico, a peça de alumínio é submersa em uma solução eletrolítica. Pode-se usar ácido crômico para anodização do Tipo I e ácido sulfúrico para anodização do Tipo II.
- Camada de Óxido: Quando a parte submersa do ânodo é submetida a uma corrente elétrica, os íons de oxigênio do eletrólito líquido movem-se para a superfície do alumínio, reagindo e formando óxido de alumínio. O óxido cresce para dentro do metal e para fora da superfície original.
- Tingimento (se necessário): É possível colorir o acabamento anodizado com corantes que penetram nos poros do óxido e são posteriormente selados.
- Vedação: O processo de selagem envolve o uso de água deionizada quente ou uma solução de acetato de níquel. A selagem converte a fina camada sobre o óxido de alumínio em...
Tipos de anodização: Tipo I, II e III
| Formato | Eletrólito | Espessura | Dureza: | Uso primário |
| Tipo I (Crômico) | Ácido crômico | 0.5 - 2.5 mícrons | Moderado | Componentes aeroespaciais sensíveis à fadiga; alteração dimensional mínima |
| Tipo II (ácido sulfúrico) | Ácido sulfúrico a 68-70°F | 5 - 25 mícrons | Moderado | Uso geral: arquitetura, eletrônicos de consumo, acabamento automotivo |
| Tipo III (Anodização Dura) | Ácido sulfúrico a 34-36°F, corrente mais alta | 25 - 100 mícrons | 60-70 HRC | Desgaste intenso: componentes hidráulicos, pistões, ferramentas industriais, peças militares |
Experimente o Boda agora!
9 diferenças entre Alodine e Anodize
1. Processo
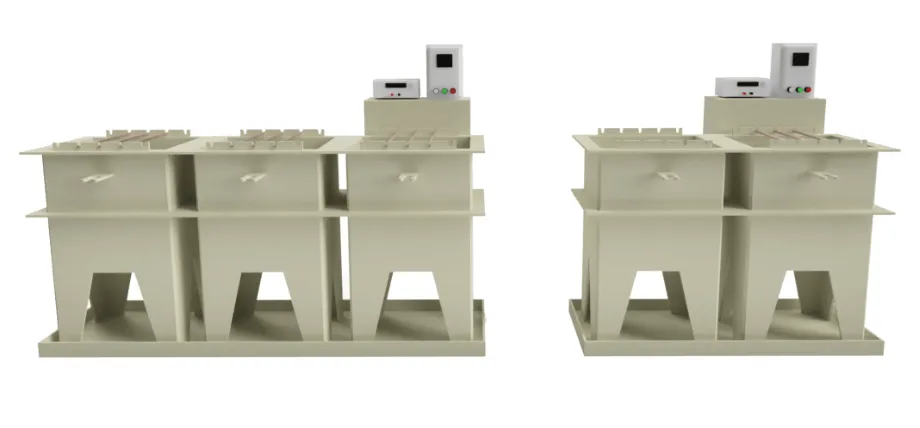 Tanques industriais de imersão química
A alodina é um processo químico no qual a peça é revestida com uma solução de cromato que reage com a superfície do alumínio. Não há corrente elétrica nem tanque de eletrólito. A anodização, por sua vez, é um processo eletroquímico no qual a peça de alumínio é conectada como ânodo em um circuito de corrente contínua, submersa em um eletrólito ácido, e o revestimento cresce sobre o substrato devido à passagem de uma corrente elétrica.
2. Espessura do revestimento
A alodina produz uma película com espessura entre 0.025 e 0.1 micrômetros. Isso não altera o comprimento ou as dimensões da peça, portanto, as roscas permanecem inalteradas. O revestimento de alodina pode ser usado para furos com folga e ajustes por interferência. A anodização, por sua vez, forma uma camada de óxido com espessura que varia de 5 a 100 micrômetros ou até mais, dependendo da corrente e do eletrólito. Portanto, em alguns casos, para características críticas, as roscas e os furos exigem compensação prévia de usinagem.
3. Condutividade Elétrica
Se a sua peça requer funcionalidade elétrica, a anodização com alodina preserva a condutividade elétrica porque a película é muito fina para formar uma barreira isolante contínua. O óxido de alumínio é uma cerâmica e atua como isolante, portanto, para garantir funcionalidade elétrica, pode ser necessário proteger os contatos antes do processo de anodização.
A anodização dura tipo III proporciona isolamento elétrico com uma tensão de ruptura dielétrica de 400 a 600 volts por milésimo de polegada de espessura do revestimento. Essa propriedade a torna útil para isolamento elétrico em componentes usinados.
4. Resistência à corrosão
Tanto a alodina quanto a anodização aumentam a resistência à corrosão. A película é fina e macia em comparação com o acabamento anodizado e pode falhar sob abrasões severas e cargas mecânicas. O revestimento de anodização Tipo III é denso e atua como uma barreira de óxido estável que resiste a condições salinas, umidade, raios UV e produtos químicos. Os benefícios da anodização vão muito além disso. revestimento de alumínio alodina em termos de resistência à corrosão.
Em testes de aspersão térmica neutra, de acordo com a norma MIL-DTL05541 Classe 1A, os revestimentos de aldina devem suportar um mínimo de 168 horas, e algumas ligas forjadas cuidadosamente revestidas podem ultrapassar 336 horas em condições controladas.
A anodização do tipo II exige aprovação em 336 horas de teste de névoa salina, conforme as normas ASTM, e a do tipo III deve exceder o limite de 336 horas de névoa salina.
5. Resistência ao desgaste
O revestimento Alodine oferece pouca ou nenhuma resistência ao desgaste. A anodização pode atingir até 70 HRC em termos de dureza, o que é comparável a algumas ligas de aço, e a anodização dura é a escolha padrão para componentes de alumínio sujeitos a atrito, como ferramentas industriais.
O alumínio não tratado apresenta uma dureza de aproximadamente 15 HRC na escala Rockwell C. A anodização tipo III pode elevar essa dureza para 70 HRC, o que representa um aumento de quatro vezes na dureza superficial. Isso torna a anodização um tratamento de resistência ao desgaste com excelente custo-benefício.
6. Aderência da tinta
O revestimento de alodina é um acabamento popular devido à sua aderência à tinta. A superfície cromada proporciona uma ligação química para as camadas de acabamento. Em aplicações aeroespaciais, o revestimento de alodina é comumente aplicado porque melhora a durabilidade de todo o sistema de pintura no alumínio. A anodização também proporciona uma superfície aderente, mas, após a selagem, os benefícios da anodização para a aderência da tinta são mínimos.
7. Custo
A alodina é uma opção mais econômica considerando preço, equipamentos necessários, consumo de energia e tempo de processamento. Não há necessidade de estabilizadores de tensão, grandes tanques eletrolíticos e o processo de alodina pode ser feito por pulverização. Em comparação com a anodização, esta última exige um investimento maior em tanques dedicados, fluidos com temperatura controlada e custos de energia mais elevados para produção em larga escala.
A anodização tipo II pode custar entre US$ 0.5 e US$ 2.00 por pé quadrado para um acabamento padrão, e ambos os tratamentos de superfície são feitos em lotes com requisitos mínimos de área para torná-los economicamente viáveis. A anodização tipo III pode custar significativamente mais devido aos tempos de processamento mais longos e à necessidade de eletrólitos.
8. Aparência
O acabamento Alodine apresenta uma tonalidade que varia do transparente ao dourado. Não há opções de cores, e a aparência depende em grande parte do tipo de liga de alumínio. A anodização oferece uma superfície fosca a acetinada, que é porosa, e os poros permitem a aplicação de corantes, ampliando a gama de cores da anodização.
9. Alteração da dimensão da peça
O revestimento de alodina não altera significativamente as dimensões da peça. Seus componentes podem ser revestidos após a usinagem final, o que simplifica o processo de fabricação. A anodização, por outro lado, pode adicionar até 100 mícrons, pois o óxido cresce a partir da superfície original. Se optar pela anodização, será necessário refazer as dimensões da peça para compensar o aumento da espessura.
Diferenças entre aplicações
Seção rebitada da fuselagem da aeronave
|
Expertise |
Alodina |
Anodizar |
|
Indústria aeroespacial |
Painéis estruturais e suportes onde a condutividade e a adesão à tinta são importantes. Em conformidade com a norma MIL-DTL05541. |
Conexões hidráulicas e alojamentos não estruturais para resistência ao desgaste |
|
Militar |
Invólucros de blindagem RFI para contato elétrico |
Suportes e equipamentos para óticas que exigem resistência à abrasão e durabilidade. |
|
Expositores e Eletrónica |
As placas de montagem de PCB são utilizadas quando são necessários aterramento e continuidade elétrica. |
Eletrônicos de consumo, quando a superfície isolante pode prevenir curtos-circuitos. |
|
Marítimo |
Proteção contra corrosão muito curta |
Acessórios, ferragens de convés e componentes com vedação contra umidade utilizando acabamento anodizado Tipo II. |
Serviço de Anodização Personalizado
A Boda oferece serviços personalizados de anodização e profissionais. serviço alodinaSeja anodização dura Tipo II ou Tipo III para aplicações que exigem alta resistência ao desgaste e à abrasão, a anodização personalizada da Boda é fabricada de acordo com suas especificações exatas, atendendo aos requisitos de liga, espessura, cor e normas militares desde a primeira peça.
Obtenha prazos de entrega rápidos, orçamentos ágeis e, o mais importante, qualidade consistente em cada lote, com documentação de rastreabilidade.
Solicitar uma orçamento grátis hoje!
Conclusão
A decisão entre alodina e anodização se resume a três fatores: funcionalidade da peça, condutividade elétrica e orçamento para peças de alto volume. O revestimento de alodina é a opção preferida quando a condutividade elétrica precisa ser preservada, enquanto a anodização é a escolha certa para resistência à corrosão, resistência ao desgaste e durabilidade da cor a longo prazo.