
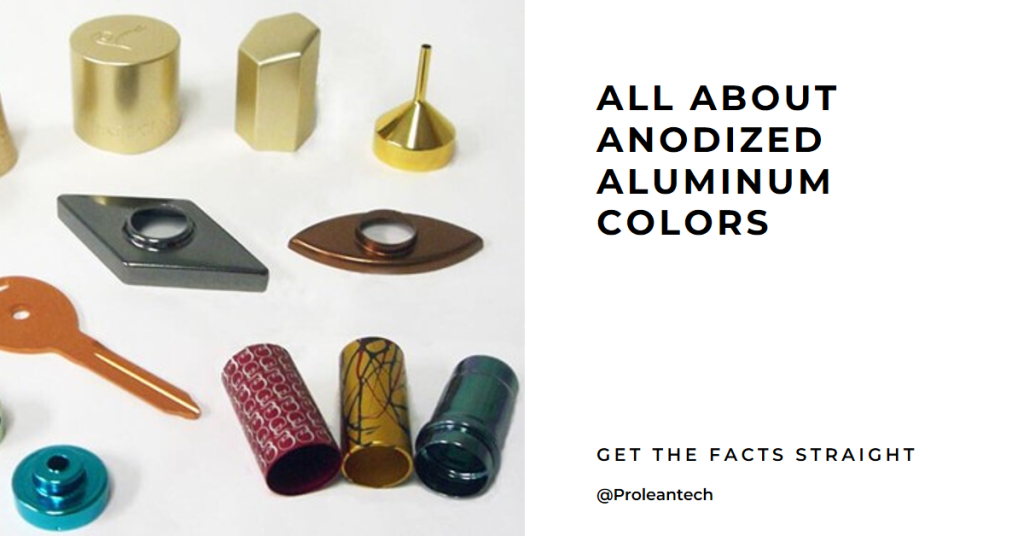
Devido ao seu peso leve e alta resistência, o alumínio e seus vários tipos de ligas são materiais de construção frequentemente usados em vários setores, incluindo médico, automotivo e aeroespacial. Não importa qual processo de fabricação é usado para fabricar essas peças. Revestimento de superfície é essencial para melhorar as propriedades mecânicas e a beleza estética dessas peças.
Porque a ampla gama de cores pode ser revestida na superfície por anodização, é o método de acabamento superficial mais popular usado na fabricação global. As peças de alumínio são feitas para serem duráveis e excelentes resistentes à exposição ambiental adversa, graças à cor anodizada. Além disso, a capacidade de resistir à abrasão pode ser alcançada pela anodização da cor. Este artigo terá uma visão geral O processo de anodização do alumínio, diversas abordagens de coloração, correspondência de cores e processos relacionados..
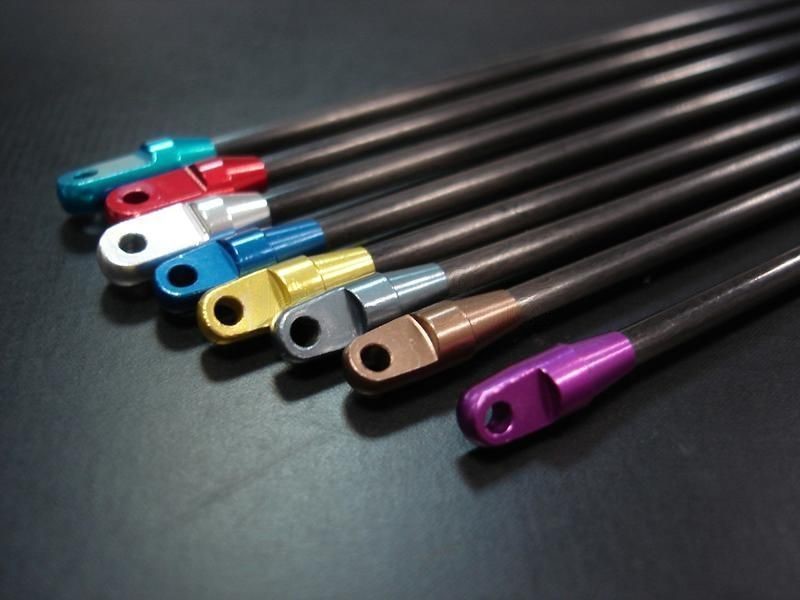
Peças em alumínio anodizado com diversas cores
Processo de anodização de alumínio
A limpeza das peças fabricadas é o primeiro passo na anodização do alumínio, e o alcalino de gravação é o melhor agente de limpeza para o trabalho. Todos os óleos leves e outras substâncias que possam dificultar o processo de anodização são removidos durante este processo de limpeza. O ataque alcalino deve ser realizado após a limpeza para eliminar quaisquer óxidos naturais remanescentes da superfície. A melhor opção são os hidróxidos de sódio.
O próximo passo é expulsar as peças de alumínio limpas e gravadas em uma solução de ácido nítrico para suavizar a superfície e prepará-la para a anodização.
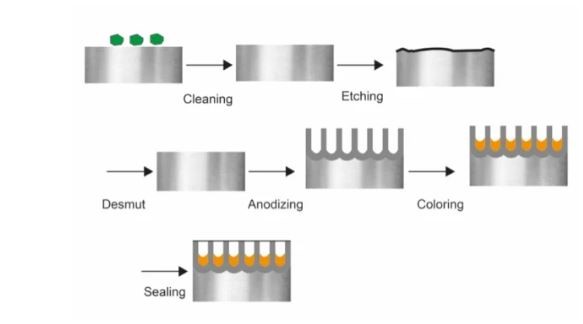
Vários estágios para coloração anodizada de alumínio
Finalmente, os componentes de alumínio são mergulhados em um eletrólito de ácido sulfúrico para anodização. O cátodo está localizado fora do tanque de eletrólito. Os componentes de alumínio que precisam ser revestidos servem como ânodo. Em seguida, uma corrente elétrica é aplicada ao eletrodo (terminal “+” para o ânodo e terminal “-” para o cátodo). Agora, a corrente elétrica se move através da solução eletrolítica e libera os íons de óxido, que vão para o substrato de alumínio para formar a camada de óxido integrada na superfície.
Cores em peças anodizadas de alumínio
Geralmente, as peças de alumínio anodizado são coloridas usando os quatro métodos a seguir: coloração de interferência, coloração por corante, coloração elétrica e coloração integral. Vamos dar uma olhada em cada um deles agora.
Eletro coloração
Várias cores são facilmente obtidas na superfície das peças de alumínio anodizado com o coloração eletrolítica. A coloração eletrolítica utiliza diferentes sais metálicos como agente corante, onde os íons metálicos do sal utilizado são depositados nos poros das peças de alumínio anodizado. Portanto, a cor depende do metal utilizado na solução salina.
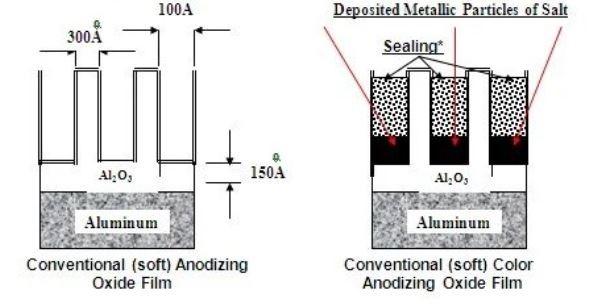
Processo de eletrocoloração
Como parte do processo de eletrólise, a superfície anodizada é submersa em soluções concentradas de sais metálicos até que seja precipitado pigmento suficiente para criar a cor desejada. Assim, a cor depende do metal utilizado no sal, e a intensidade da coloração depende do tempo de tratamento (30 segundos a 20 minutos).
Alguns sais metálicos e cores comuns usados na coloração de alumínio anodizado
| SN | sal | Cor |
| 1 | nitrato de chumbo | Amarelo |
| 2 | Acetato com dicromato de potássio | Amarelo |
| 3 | Acetato com permanganato de potássio | Vermelho |
| 4 | Sulfato de cobre com sulfeto de amônio. | Verde |
| 5 | Sulfato férrico com ferrocianeto de potássio | Azul |
| 6 | Acetato de cobalto com sulfeto de amônio | Preto |
Coloração de tintura
Outra abordagem para colorir a peça de alumínio anodizado é a coloração. Este processo envolve simplesmente mergulhar os componentes a serem coloridos no tanque que contém a solução corante. A intensidade da cor nesta abordagem depende de diferentes variáveis, como concentração do corante, tempo de tratamento e temperatura.
Especificações para coloração de corante:
| Material para tanque de matriz |
aço inoxidável, plástico ou fibra de vidro
|
| Faixa de temperatura | 140 a 1600F |
| Configuração adicional | Agitação de ar para evitar a contaminação do tanque de corante |
Dicas para uma coloração perfeita
- A limpeza das peças de alumínio anodizado é crucial porque os ácidos remanescentes na superfície podem interferir no processo de tingimento. Em algumas situações, a presença de ácidos impede o tingimento do alumínio. Por isso, antes de iniciar o banho de tintura, utilize bicarbonato de sódio para dessorver.
- As etapas de anodização e banho de tingimento deverão ser concluídas simultaneamente, sendo as peças colocadas no tanque tingido assim que forem retiradas do tanque de anodização.
- Além disso, mantenha qualquer ácido ou outra contaminação longe do tanque de tintura.
Coloração integral
Os processos de coloração integral combinam duas abordagens diferentes. Primeiro, os componentes de alumínio são anodizados e os componentes anodizados são coloridos com as ligas. Portanto, a função de uma liga específica neste processo é a forma como a cor é desenvolvida. Com base na composição das peças de alumínio e nas condições de operação, a gama de cores pode variar desde um bronze dourado, passando por uma anodização de bronze profundo até anodização preta.
Coloração de interferência
Essa abordagem envolve o alargamento da estrutura dos poros e a deposição de materiais apropriados. metal anodizado com base nas cores necessárias na superfície para obter a cor desejada. Por exemplo, você obteria uma cor cinza-azulada se depositasse uma moeda de níquel. Fundamentalmente, as cores de interferência são produzidas quando a luz incide sobre superfícies de alumínio anodizado e é refratada, refletida ou absorvida.
Experimente o Boda agora!
Processo de selagem
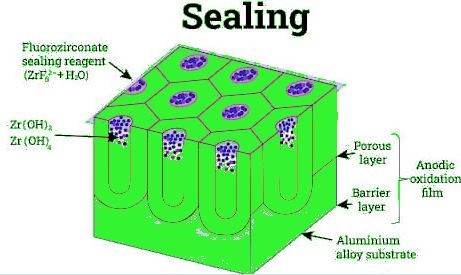
Processo de selagem
O principal objetivo do processo de vedação é impedir que moléculas indesejadas sejam absorvidas pelos poros. Porque lubrificantes ou outras moléculas indesejáveis às vezes ficam retidas nos poros, eventualmente contribuindo para a corrosão superficial. Alguns materiais de vedação comuns são acetato de níquel, dicromato de potássio e água fervente.
1. Método de água quente
Geralmente é usado aço inoxidável ou outro material inerte para fazer o tanque de vedação. Os componentes de alumínio coloridos são primeiro submersos em água quente (200 0F), onde o monohidrato de alumínio se forma na superfície, juntamente com um correspondente aumento de volume. Como resultado, moléculas indesejáveis são eliminadas dos poros.
2. Método de fluoreto de níquel
Este procedimento suaviza os componentes de alumínio anodizado. Neste método, o níquel fluoreto é introduzido no alumínio anodizado. O íon fluoreto agora vai para os poros, onde o íon níquel precipita na superfície e forma hidróxido de níquel ao combinar-se com moléculas de água, bloqueando finalmente os poros.
3. Método do Dicromato de Potássio
Esta técnica utiliza uma solução de dicromato de potássio (5% p/V) para selar componentes de alumínio anodizado. Primeiro, os componentes são imersos durante cerca de 15 minutos num tanque contendo uma solução fervente de dicromato de potássio. Em seguida, a superfície das peças absorve os íons cromato e o revestimento ocorre quando esses íons ficam hidratados. Apesar de ser menos resistente a manchas do que outros métodos de selante, este revestimento ainda oferece uma abordagem simples para vedação.
Combinação de cores
A cor correspondente pode ser diferente de acordo com os vários lotes; no entanto, se você seguir o processo exato de coloração das peças de alumínio anodizado. Por causa disso, o processo e outros elementos como o tipo de alumínio utilizado, o tipo de acabamento, a concentração das matrizes e a estrutura cristalina da superfície devem ser quase idênticos entre os lotes para obter a cor correspondente.
Conclusão
Depois de revisar a anodização e coloração das peças de alumínio, fica claro que o melhor benefício da anodização do alumínio é a capacidade de implantar diferentes cores na superfície, o que não só melhora as propriedades mecânicas e a beleza estética, mas também atende à demanda do mercado. Além disso, o método de eletrocoloração é a melhor das quatro abordagens de coloração porque deposita a cor eletroquimicamente e permite a criação de uma ampla gama de cores simplesmente escolhendo a solução salina adequada.
Sem dúvida, o processo de anodização do alumínio é bastante complexo porque envolve muita química, ciência dos materiais e engenharia de fabricação. No entanto, não haverá qualquer confusão se você selecionar nosso serviço de anodização. Nossos especialistas em ciência de materiais e engenharia mecânica fornecerão anodização de alumínio do mais alto calibre, e você poderá escolher a cor que melhor se adapta ao seu projeto.
Perguntas Frequentes
Qual é o processo de anodização do alumínio?
A anodização do alumínio é um processo eletroquímico que desenvolve camadas resistentes à corrosão e arranhões na parte externa das peças metálicas, oferecendo excelente acabamento em diversas cores.
Quais cores podem ser implantadas na superfície das peças de alumínio anodizado?
Não há uma resposta exata, mas quase todas as cores podem ser aplicadas à superfície com a abordagem de anodização.
Quais são os métodos típicos para colorir componentes de alumínio anodizado?
A eletrocoloração, a coloração por corante, a coloração por interferência e a coloração integral são os métodos mais populares.
A cor da superfície anodizada desbota com o tempo?
Não, é muito durável. No entanto, ele não desliga em um ambiente típico até que uma lavagem ácida seja aplicada à superfície.