
Moldagem por injeção de baixo volume
Ao contrário da moldagem por injeção convencional, projetada para milhares ou até milhões de peças, o processo de baixo volume... moldagem por injeção É destinada a pequenos lotes, normalmente de 50 a 10,000 unidades. Seus principais atrativos são a flexibilidade de design, prazos de entrega curtos e fabricação com custo-benefício.
Sem moldagem por injeção em pequenos lotes e moldagem por injeção de prototipagemIndústrias como a de autopeças, dispositivos médicos, peças aeroespaciais e eletrônicos de consumo enfrentariam dificuldades. Seria um desafio validar projetos, testar as exigências do mercado e reduzir a lacuna entre a prototipagem em plástico e a fabricação.
Para um fabricante dedicado como a Boda, a produção de peças plásticas em baixo volume pode parecer simples. No entanto, é importante compartilhar como tudo é feito e a relevância desse processo. É exatamente sobre isso que trata este guia. Continue lendo para obter informações básicas sobre o processo, benefícios, limitações, custos, aplicações e considerações de projeto.
O que é moldagem por injeção de baixo volume?
A moldagem por injeção de baixo volume é um tipo específico de moldagem por injeção que prioriza a qualidade em detrimento da quantidade. Ela é projetada para lotes de produção limitados e prototipagem. A moldagem por injeção consiste em derreter o plástico e injetá-lo em um molde para produzir uma peça. O plástico derretido precisa de tempo para solidificar e esfriar antes que o molde seja aberto. Na moldagem por injeção em pequenos lotes, o número relativamente pequeno de produtos significa centenas ou milhares. Os processos e as ferramentas são normalmente de baixo custo.
Benefícios da moldagem por injeção de baixo volume
Recomendamos este método de fabricação e prototipagem por razões como ferramentas mais acessíveis, flexibilidade de design, tempo de lançamento no mercado mais rápido e menor risco para os produtos.
Custo acessível de moldagem por injeção em baixo volume – As ferramentas utilizadas na fabricação de plástico em baixo volume são acessíveis. A moldagem por injeção de baixo custo é possível através do uso de bases de moldes básicas, materiais altamente usináveis e cavidades mínimas.
Custo de moldagem por injeção na China É popular em todo o mundo devido ao seu preço acessível.
Flexibilidade de design – O custo da moldagem por injeção em baixo volume é acessível, e os designs são geralmente fáceis de ajustar. As melhores empresas de moldagem por injeção em baixo volume produzem as peças ligeiramente maiores em áreas que possam necessitar de ajustes.
Time-to-market mais rápido – As empresas podem obter peças para lançamento e validação mais rapidamente. As ferramentas estão mais disponíveis devido ao maior custo e facilidade de usinagem.
Menor risco para os produtos – Se você estiver lançando novas peças moldadas por injeção de plástico no mercado, essa estratégia é uma ferramenta eficaz de gerenciamento de riscos. Ela ajuda a determinar o desempenho e a demanda de um produto antes que as empresas possam investir recursos na produção em larga escala.
Limitações da moldagem por injeção de baixo volume
É importante considerar algumas limitações, como baixa durabilidade das ferramentas, custo relativamente alto por peça, automação mínima e limitações de materiais.
Baixa durabilidade das ferramentas – O aço endurecido usado na moldagem por injeção tradicional é mais durável do que os aços macios e os tipos de alumínio encontrados em processos de moldagem por injeção de pequenos lotes. Para a produção de peças na ordem das dezenas de milhares, os materiais de ferramentas mais macios são inadequados.
Custo relativamente alto por peça Outro problema é que peças plásticas produzidas em baixo volume tendem a custar mais por unidade. Algumas razões para isso incluem um menor número de cavidades no molde, automação reduzida e a possibilidade de negligenciar parâmetros cruciais de moldagem.
Automação minimizada – Como a moldagem por injeção de baixo volume se destina principalmente a produções piloto, não se espera uma automação significativa nesta fase. As etapas de manuseio e inspeção são geralmente manuais.
Limitações materiais – As ferramentas flexíveis utilizadas para peças plásticas de baixo volume são compatíveis com muitas matérias-primas comuns. No entanto, a abrasividade e a resistência a altas temperaturas dos polímeros avançados levam o fabricante a optar por ferramentas mais robustas.
Quando usar a moldagem por injeção de baixo volume
A fabricação de plástico em baixo volume é preferível para produção de pequenos lotes, prototipagem rápida e ferramentas de transição. Uma empresa pode alcançar isso sem investir em ferramentas ou maquinário de tamanho normal.
Fabricação de curto prazo
Ferramentas relativamente simples são necessárias quando se deseja produzir apenas centenas ou alguns milhares de peças. Elas podem ser destinadas a um mercado específico, peças de reposição ou para atender a uma demanda de curto prazo. Essa estratégia ajuda os fabricantes a evitar moldes metálicos caros que imobilizam capital desnecessariamente. A qualidade das peças também não fica muito aquém.
Prototipagem Rápida
A prototipagem rápida, com sua dependência de peças plásticas reais de qualidade industrial, é outra importante área de aplicação para a moldagem por injeção de baixo custo. As empresas podem produzir seus protótipos de plástico sem preocupações, graças ao preço acessível. custo de moldagem por injeção e peças de alta qualidade.
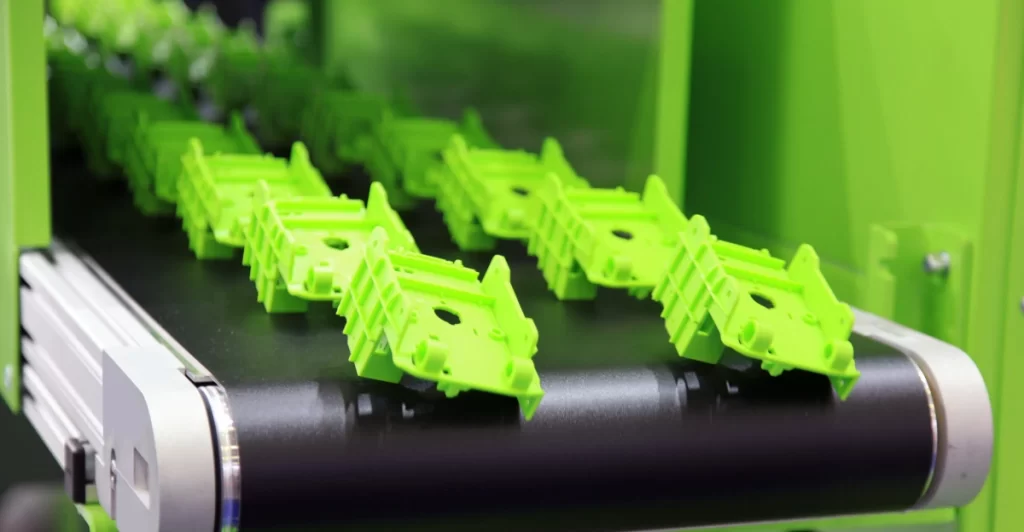
Protótipos
Ferramentas de Ponte
Ferramentas-ponte, protótipos ou ferramentas rápidas permitem a fabricação de peças antes que as ferramentas permanentes estejam disponíveis. É uma estratégia para evitar atrasos no lançamento de produtos. As cadeias de suprimentos podem permanecer intactas e continuar em movimento.
Micro Moldagem por Injeção
Algumas peças de plástico são minúsculas, exigindo extrema precisão. Portanto, a fabricação em baixo volume pode incorporar essa precisão. moldagem por microinjeçãoVocê pode contar com esse serviço para microcomponentes em eletrônicos e dispositivos médicos.
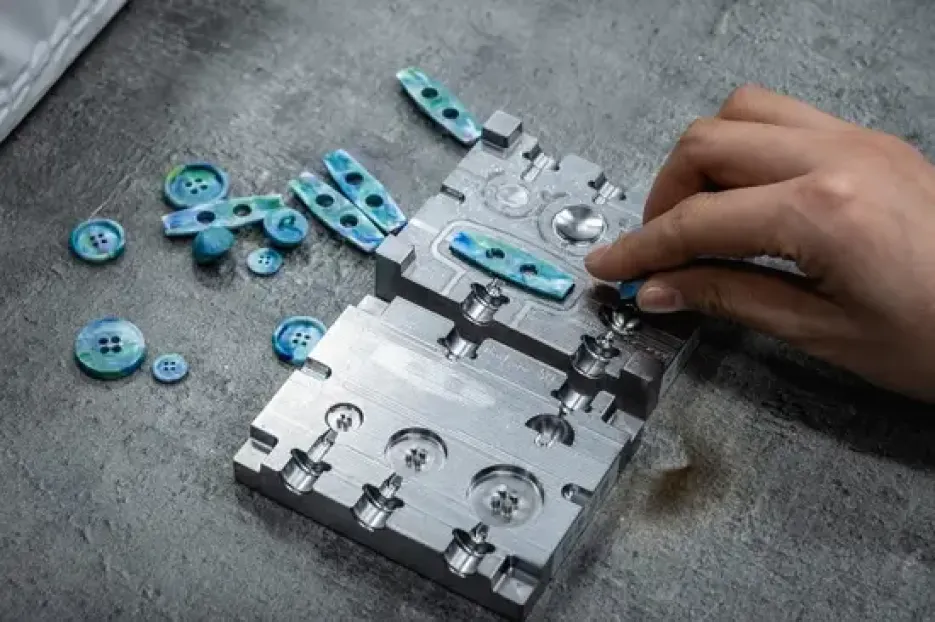
Moldagem por microinjeção
Termoplásticos comuns para moldagem de plástico em baixo volume
A seleção de materiais, sendo uma etapa crítica no processo de moldagem, abrange opções como PC, POM, PMMA, nylon, PEEK, PP e PS. Esses e outros termoplásticos aplicáveis estão listados a seguir.
| Material termoplástico | Propriedades |
| Acrilonitrila butadieno estireno (ABS) | Resistência ao impacto, tenacidade e boa usinabilidade. |
| Náilon (PA) | Autolubrificante, resistente e resistente ao desgaste. |
| Tereftalato de polibutileno (PBT) | Resistência química, baixa absorção de umidade |
| Policarbonato (PC) | Transparência, alto impacto |
| Polietileno (PE) | Resistência química, baixo peso |
| Polieteretercetona (PEEK) | Força, resistência ao calor |
| Polieterimida (PEI) | Boa estabilidade dimensional, alta resistência ao calor |
| Metacrilato de polimetil (PMMA) | Bom acabamento superficial e clareza óptica. |
| Polioximetileno (POM) | Boa precisão dimensional, baixo atrito |
| Polifenilsulfona (PPSU) | Excelente resistência química e ao calor |
| Polipropileno (PP) | Resistente à fadiga, leve, inerte |
| Poliestireno (PS) | Moldável, de baixo custo |
| Elastômero termoplástico (TPE) | Semelhante à borracha, flexível |
| Poliuretano termoplástico (TPU) | Durável, resistente à abrasão, flexível |
Experimente o Boda agora!
Considerações de projeto para moldagem por injeção de baixo volume
A fabricação eficiente de plásticos em baixo volume baseia-se em fatores de projeto como ângulos de inclinação, localização do ponto de injeção, tipo de material, espessura da parede e geometria da peça.
Ângulos de inclinação adequados
A ejeção da peça pode ser suave ou custosa, dependendo do ângulo de saída. Projetos de ângulos de saída excelentes minimizam o desgaste da ferramenta e a aderência da peça, ajudando a evitar custos elevados com redesenhos do molde. Não importa se a ferramenta é macia ou rígida; ângulos de saída adequados são valiosos na moldagem por injeção de baixo volume.
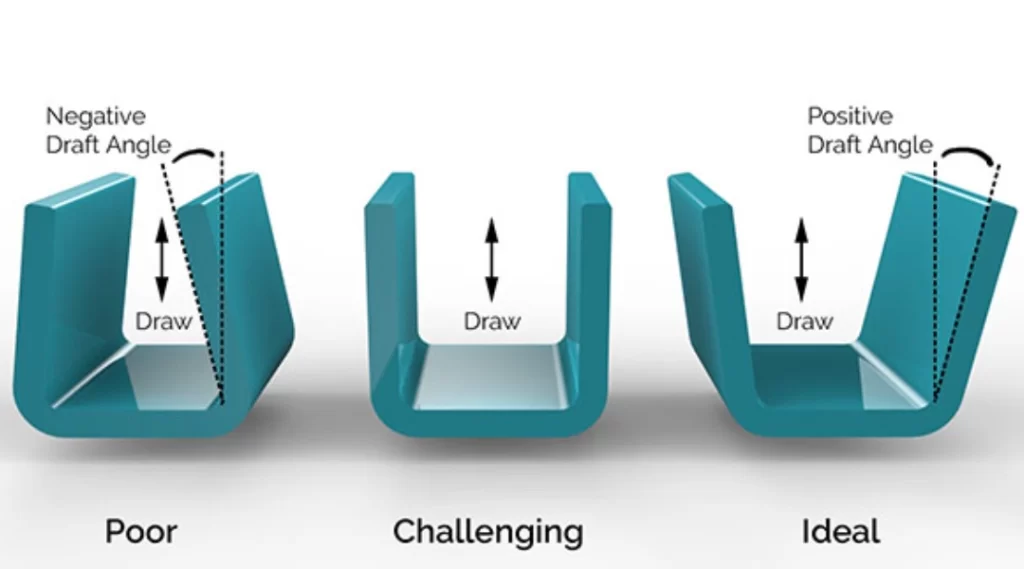
O ângulo de inclinação importa
Localização estratégica do portão
Os pontos de injeção devem ser posicionados de forma a não favorecer a formação de pontos fracos. Como fabricantes experientes, projetamos para um fluxo de material fundido equilibrado e linhas de solda reduzidas. Sabemos que esta é uma das melhores maneiras de prevenir falhas estruturais, que podem atrasar o lançamento de produtos.
Tipo de material correspondente
Se é moldagem por injeção de alumínio Ou qualquer outra opção de molde, a escolha do material da ferramenta adequado ao plástico minimiza o custo da moldagem por injeção em baixos volumes. Com o material de ferramenta correto, o processo evita o superaquecimento e danos à ferramenta.
Espessura de parede otimizada
As paredes das peças moldadas por injeção devem ser consistentes. Essa propriedade garante a suavidade e a estabilidade dimensional da peça. Também melhora o resfriamento, minimizando, em última análise, o desperdício dispendioso.
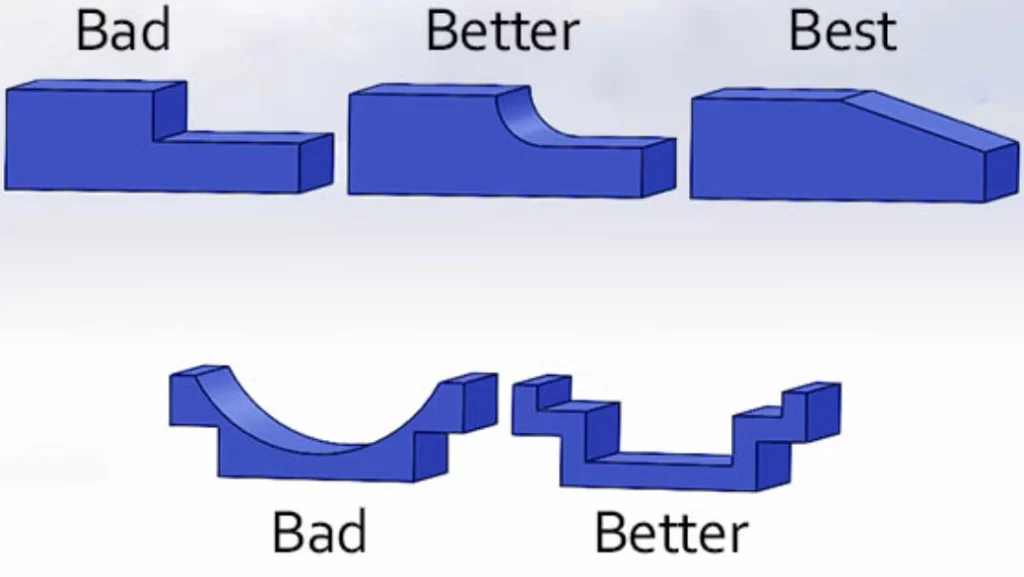
Recomenda-se espessura de parede uniforme.
Geometria simplificada da peça
A geometria simplificada da peça inclui o uso de menos reentrâncias, a incorporação de espessura de parede uniforme (discutida acima) e a eliminação de cantos internos vivos. Essas estratégias não apenas reduzem os prazos de entrega, mas também garantem que as modificações sejam mais simples e rápidas.
Ferramentaria/Fabricação de Moldes para Moldagem de Plástico em Baixo Volume
Em relação às ferramentas para moldagem por injeção de plástico em baixo volume, as principais considerações incluem a tecnologia de usinagem – CNC ou EDM, o molde mais adequado entre opções independentes e insertos de matriz mestra unitária (MUD), e o material ideal para o molde – alumínio ou aço.
Fabricação CNC ou EDM
A relação custo-benefício e a rápida produção da usinagem CNC são ideais para a fabricação de moldes/ferramentas simples. A eletroerosão (EDM) entra em cena onde a usinagem CNC convencional teria dificuldades – na fabricação de ferramentas para geometrias complexas.
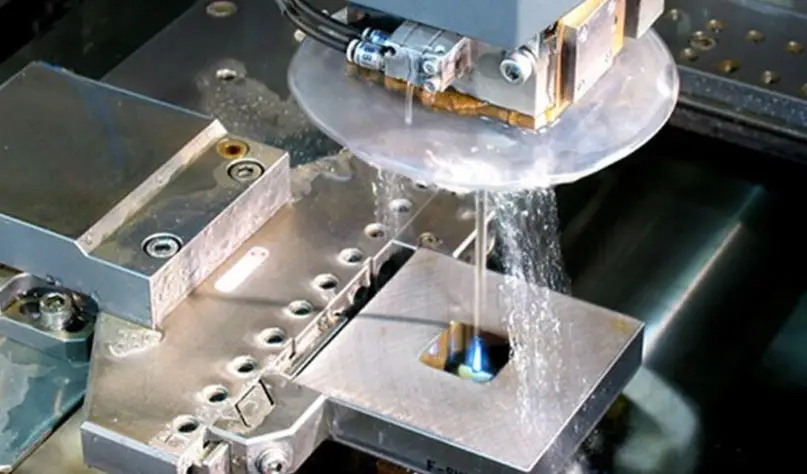
Eletroerosão a fio na fabricação de moldes
Moldes independentes vs. Moldes de barro
Um molde independente é projetado para uma única peça. Um molde MUD (Master Unit Die) possui uma estrutura reutilizável com insertos intercambiáveis. Portanto, o molde MUD consome menos tempo e dinheiro em produções de baixo volume.
Material de molde de alumínio versus aço
Os moldes de alumínio são os mais populares em serviços de moldagem por injeção de baixo volume. O material possui melhor condutividade térmica, é fácil de usinar e tem baixo custo. Isso permite ciclos de produção mais curtos.
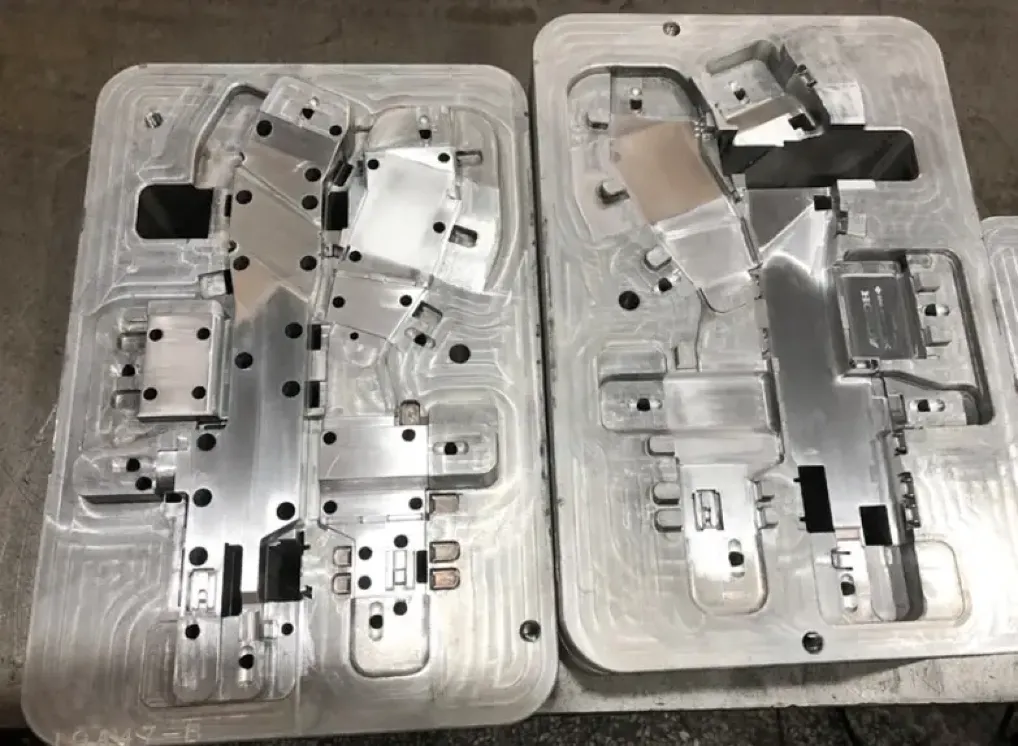
Molde de alumínio
O aço não só é mais difícil de usinar, como também é mais caro. Os fabricantes preferem-no para obter tolerâncias dimensionais mais rigorosas em peças mais permanentes. Muitas vezes, recomendamos o seu uso em peças abrasivas ou para resinas.
Etapas do Processo de Moldagem por Injeção de Baixo Volume
Desde a concepção da ideia até a peça plástica finalizada, o processo de moldagem por injeção de baixo volume envolve o projeto do molde, a configuração do material/máquina, a moldagem por injeção, o resfriamento e a ejeção da peça.
Projeto e produção de moldes
Empresas de moldagem por injeção de baixo volume utilizam inicialmente softwares CAD para produzir o molde. O software auxilia na otimização do projeto em termos de geometria e outros aspectos relacionados. Esta é uma etapa crucial, considerando as diversas partes do componente.
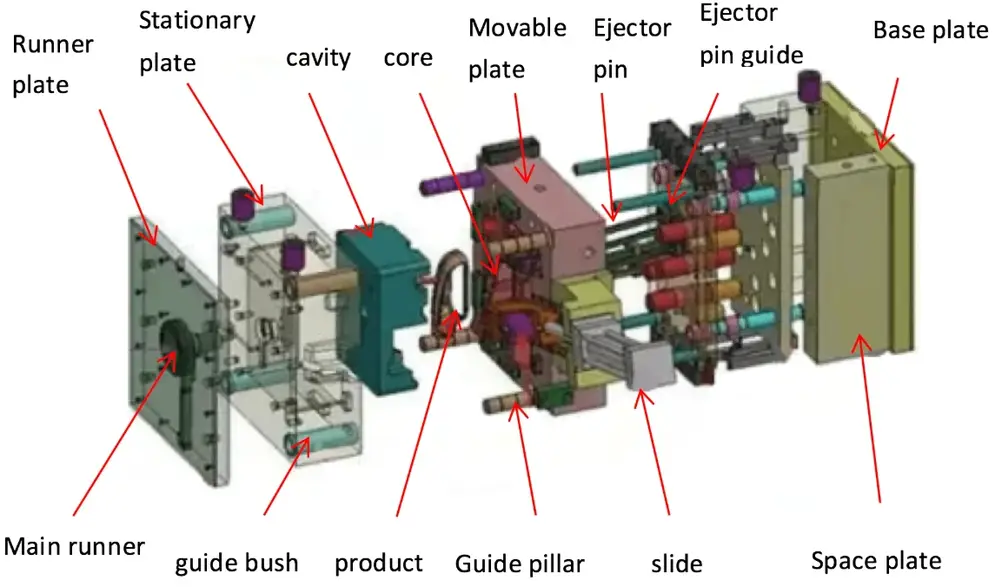
Partes de um molde
A equipe então utiliza técnicas de fabricação como eletroerosão (EDM) e usinagem CNC para produzir o molde. Como já discutimos anteriormente, diferentes materiais para moldes apresentam diferentes perspectivas de projeto e fabricação. Por exemplo, o alumínio é mais acessível e mais rápido de processar do que o aço, sendo, portanto, mais adequado para lotes de produção menores.
Configuração da máquina
A etapa de preparação consiste principalmente em fixar as duas metades do molde juntas. Aplica-se pressão adequada para garantir uma vedação hermética que impeça o vazamento do material fundido.
Moldagem por Injeção
O plástico quente e fundido é injetado sob alta pressão. As condições específicas desta etapa dependem em grande parte do tipo de material e do molde. Um requisito fundamental é que o material fundido preencha todos os espaços do molde.
Resfriamento
A próxima etapa na moldagem de plástico em baixo volume é o resfriamento da peça utilizando canais de refrigeração no molde. O resfriamento é rápido o suficiente para garantir estabilidade dimensional e resultados sem deformação.
Ejeção de peça
A ejeção da peça pronta ocorre após a etapa de resfriamento. O molde possui um mecanismo de ejeção. Em seguida, o fabricante submete a peça a uma inspeção minuciosa e, se necessário, a um pós-processamento. Pinos extratores auxiliam na liberação da peça.
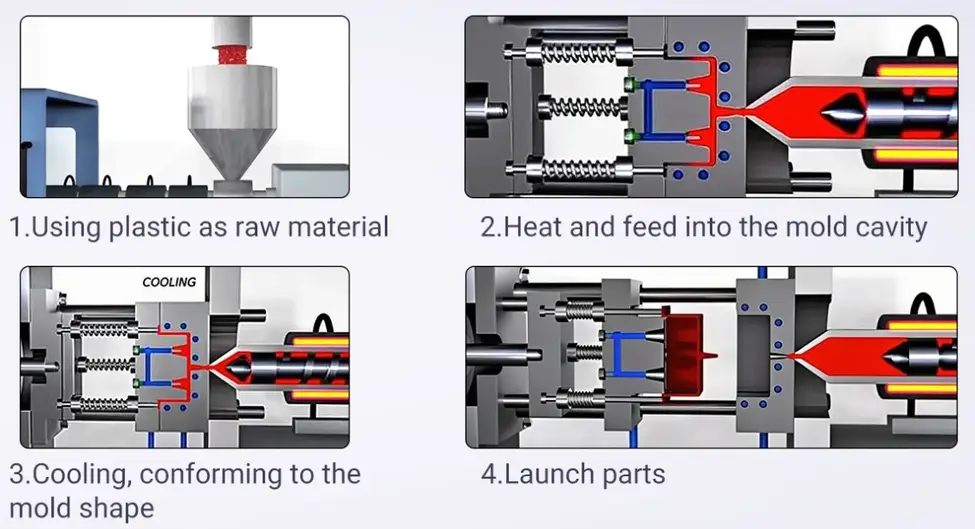
Etapas de moldagem por injeção de plástico
Pós-processamento
Após o pós-processamento, a peça está pronta para entrega ao cliente. Os serviços de moldagem por injeção de baixo volume geralmente incluem uma atividade de pós-processamento, que consiste na remoção do excesso de plástico (rebarba).
Experimente o Boda agora!
Moldagem por Injeção de Baixo Volume vs. Moldagem por Injeção Convencional
A moldagem por injeção convencional, ou moldagem por injeção de alto volume, utiliza moldes de aço resistentes. As ferramentas são projetadas para repetibilidade ilimitada, manutenção mínima, automação avançada e vida útil prolongada. O alumínio é o material mais utilizado nas ferramentas de moldagem por injeção de baixo volume. Outras diferenças notáveis incluem um menor número de componentes de automação, um menor número de cavidades e bases de molde mais simples.
Moldagem por Injeção de Baixo Volume vs. Moldagem por Injeção de Médio e Alto Volume – Tabela Comparativa
Embora os três métodos compartilhem o mesmo processo básico, existem diferenças claras em termos de flexibilidade, volume, ferramentas e custo. Essas diferenças estão descritas na tabela comparativa abaixo.
|
Elemento de comparação |
Volume baixo |
Volume médio |
Volume alto |
|
Faixa de volume |
50 - 10,000 unidades |
10,000-100,000 Unidades |
Mais de 100,000 unidades |
|
Flexibilidade |
Maior flexibilidade |
Flexibilidade média |
Flexibilidade mínima |
|
Ferramentas. |
Moldes de alumínio ou aço macio |
Moldes de alumínio endurecido ou semi-aço |
Moldes de aço endurecido para mais ciclos |
|
Estrutura de custos |
Custo mais elevado por peça |
Custo médio por peça |
Menor custo por peça |
|
Aplicativos comuns |
Testes, prototipagem |
Produtos em crescimento, distribuição regional |
Produtos de consumo de massa |
Alternativas à moldagem por injeção de plástico de baixo volume
Métodos alternativos de fabricação em baixo volume incluem usinagem CNC, impressão 3D, fundição de uretano e termoformagem. Eles podem acelerar o lançamento do produto no mercado de forma acessível.
Usinagem CNC A usinagem CNC é um dos métodos mais versáteis e econômicos para a fabricação de matrizes, moldes e modelos. Também é adequada para fundição. O método é altamente valorizado pela rapidez na produção de baixos volumes.
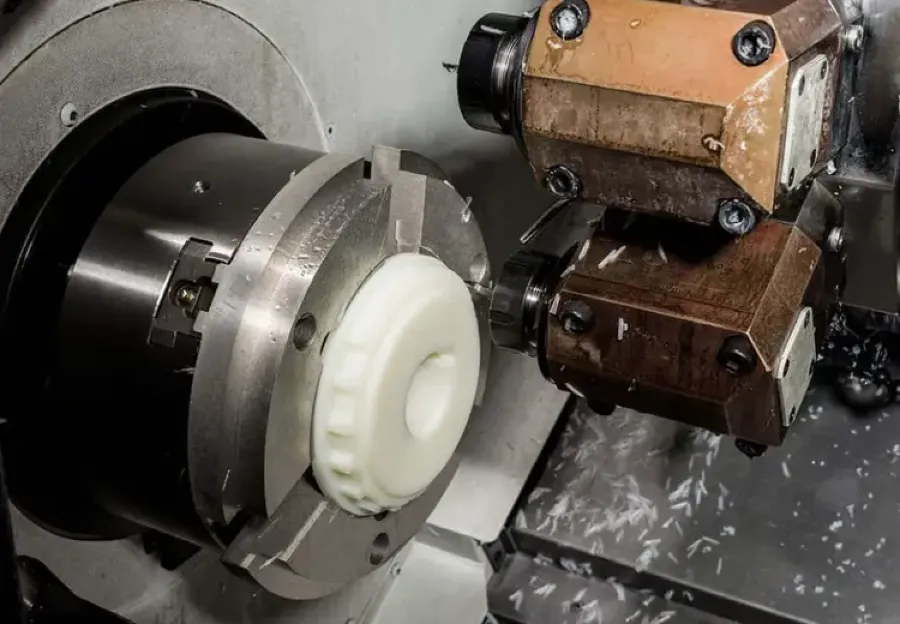
Usinagem CNC de plástico
Impressão 3D – Na impressão 3D, o fabricante não precisa investir em um molde. O método também oferece prazos de entrega rápidos. Recomendamos essa abordagem para iterações rápidas.
Fundição de uretano – A fundição em uretano é outra alternativa que ajuda a evitar o investimento inicial em moldes. Geralmente, é realizada em conjunto com usinagem CNC ou impressão 3D para a produção do modelo mestre.
Termoformagem – Esta é uma técnica alternativa para painéis de portas, bandejas de embalagens e outras peças relativamente simples. É um método simples e de baixo custo, especialmente considerando que requer baixa temperatura e pressão.
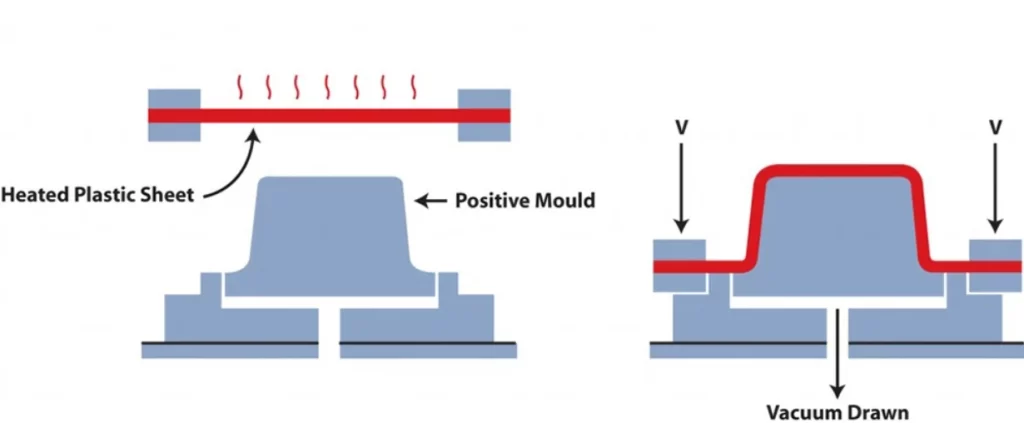
Termoformagem
Conclusão
Para startups e unidades que trabalham com produção de baixo volume, a moldagem por injeção de baixo volume oferece uma solução confiável e acessível. É uma excelente abordagem para obter peças plásticas rapidamente e com custos de ferramental gerenciáveis.
Na Boda, compreendemos a dinâmica e os desafios da produção de peças plásticas em baixo volume. Munidos de ferramentas avançadas e anos de experiência em fabricação, garantimos que o produto final esteja em conformidade com os padrões da indústria e atenda o mercado da melhor forma possível.
Entre em contato hoje mesmo para serviços de moldagem por injeção com resultados comprovados.