
Componentes de aço usinados por CNC
Componentes usinados por CNC são peças produzidas pela remoção de material de uma peça sólida com máquinas-ferramenta controladas por computador. A máquina segue trajetórias de ferramenta programadas para cortar o material no formato e tamanho desejados.
Um componente típico pode começar como um bloco de alumínio, uma barra de aço, um pedaço de latão ou um plástico de engenharia. Uma fresa pode então remover material para formar cavidades, ranhuras, degraus e superfícies planas. Brocas criam furos, enquanto ferramentas de rosqueamento produzem roscas internas.
A geometria do componente determina o tipo de método de usinagem utilizado. Muitas peças prismáticas podem ser fabricadas em uma fresadora de 3 eixos, e uma máquina de 4 eixos pode girar a peça para acessar outras faces. A máquina-ferramenta de 5 eixos pode minimizar o número de trocas de fixação da peça para superfícies complexas e angulares.
Além das peças de produção, as peças fabricadas por CNC também podem ser conjuntos personalizados que incluem características complexas. Uma única face do corpo de uma válvula pode estar sujeita a fabricação sob demanda, como fresagem, furação, mandrilamento e rosqueamento, enquanto um eixo só pode ser torneado e rosqueado.
Um componente típico pode começar como um bloco de alumínio, uma barra de aço, um pedaço de latão ou um plástico de engenharia. Dependendo da geometria da peça, ela pode exigir operações de fresagem, torneamento, furação, mandrilamento, rosqueamento ou outras operações de usinagem.
O que são componentes usinados por CNC?
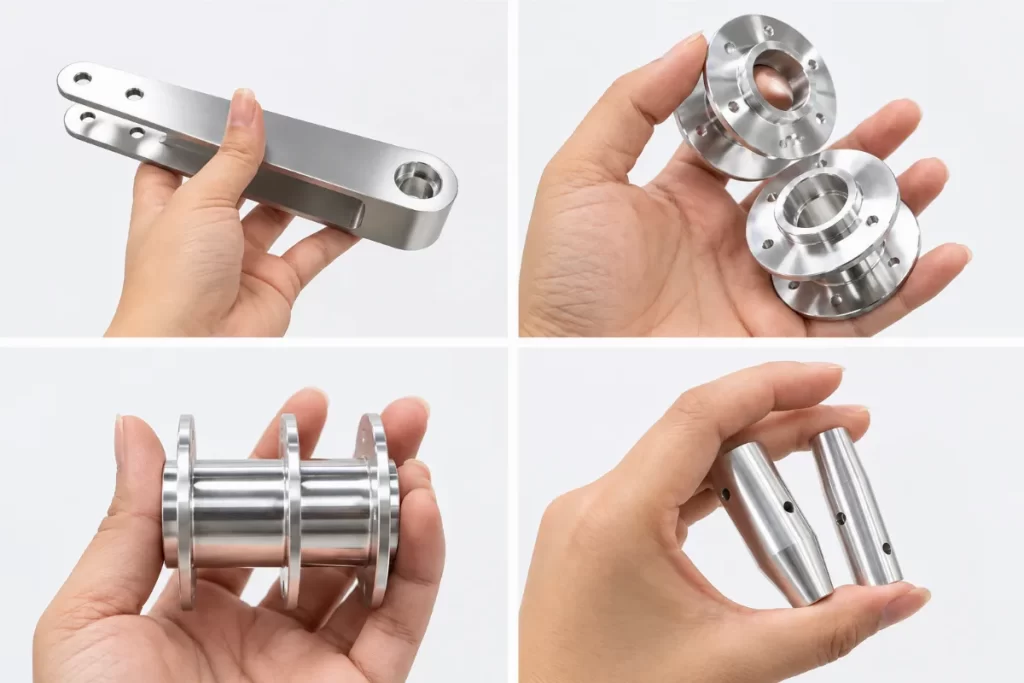
Componentes usinados em CNC
Componentes usinados por CNC são peças produzidas através do processo de remoção de material de um sólido com o auxílio de máquinas-ferramenta controladas por computador. A máquina CNC é programada com a forma e o tamanho desejados e, em seguida, movimenta o material através dela para realizar a operação de corte.
O material utilizado pode ser uma barra de metal, placa, bloco ou peça de plástico. As operações CNC removem material por meio de torneamento, fresagem, furação, mandrilamento e rosqueamento.
Um eixo de aço pode ser, por exemplo, uma barra redonda. A máquina pode ser girada até as extremidades e torneada para vários diâmetros, cortar um sulco, furar um furo e usinar uma rosca. Faceamento, fresamento de cavidades, furação e rosqueamento podem ser necessários para uma carcaça de alumínio.
Experimente o Boda agora!
Como são fabricados os componentes usinados por CNC?
Desenho da Peça
O processo começa com um modelo CAD e um desenho técnico. O projetista especifica a geometria, as dimensões, o material, o acabamento da superfície, etc., do componente.
O projeto também deve levar em consideração como a peça será fixada e usinada. A profundidade dos rebaixos, ranhuras estreitas, detalhes internos e superfícies de difícil acesso podem influenciar a seleção e a configuração das ferramentas.
Uma ferramenta de corte longa, por exemplo, pode ser necessária para um rebaixo profundo. O projetista pode providenciar um acesso adequado ou reduzir a profundidade do detalhe caso não seja necessário atingir a profundidade total.
Planejamento de trajetória de ferramenta
Após a conclusão do projeto, um programador CNC irá escrever a sequência de usinagem em um software CAM. O programador seleciona as ferramentas adequadas e determina o corte para cada detalhe.
Normalmente, o percurso da ferramenta começa com operações que removem quantidades significativas de material. As operações de acabamento finalizam a forma básica.
Caso a carcaça precise ser usinada, o programador pode ter que começar com o material bruto e, em seguida, desbastar o perfil externo e os encaixes. As operações seguintes, conforme o desenho, podem ser realizadas após a furação, rosqueamento e acabamento.
Configuração da máquina
O operador configura a CNC de acordo com o processo planejado. As ferramentas de corte são inseridas na máquina e a peça é fixada em uma morsa ou mandril, montada em um dispositivo de fixação ou em outro dispositivo de fixação apropriado.
Em seguida, são determinadas as coordenadas de trabalho e os deslocamentos da ferramenta. Essas posições indicam a localização das ferramentas e da peça de trabalho na máquina.
O operador também monitora o movimento da ferramenta durante os primeiros golpes, antes do primeiro golpe de corte. Isso ajuda a detectar offsets incorretos, posições da ferramenta e problemas de configuração antes que afetem o componente.
Usinagem e Inspeção
A máquina CNC executa então os procedimentos desejados. O operador observa o processo de corte e verifica o componente durante a produção.
A inspeção pode ser feita após operações-chave, em vez de ao final da fabricação do componente. Por exemplo, após a mandrilamento, um furo crítico pode ser medido e a próxima operação pode ser realizada.
As peças fabricadas são inspecionadas para verificar a conformidade com o desenho técnico, utilizando ferramentas de medição apropriadas. As peças inspecionadas podem incluir desde paquímetros, micrômetros, medidores de diâmetro interno e medidores de altura até máquinas de medição por coordenadas.
Melhores práticas de projeto para componentes usinados por CNC
A produção de um componente usinado por CNC é mais fácil quando o desenho corresponde às capacidades da máquina e das ferramentas. Pequenas alterações no projeto podem adicionar uma configuração extra, exigir uma fresa menor ou gerar trabalho adicional de inspeção.
Aplique tolerâncias rigorosas apenas em elementos funcionais.
Comece pelas dimensões que afetam a função do componente. Estas podem ser furos, locais para a colocação de furos, encaixes de eixos e superfícies de contato. As outras dimensões podem normalmente ser desenhadas com a tolerância geral encontrada no desenho.
Por exemplo, se uma peça de hardware não for usada em uma dimensão externa, uma tolerância estreita não é benéfica para o componente. Ela ainda pode exigir inspeção e pode necessitar de acabamento adicional.
Verifique as dimensões do componente em relação à máquina.
Um componente grande requer espaço adequado para a fixação, a fresa, o eixo e o movimento da ferramenta. Outro problema de altura pode surgir quando se utiliza uma ferramenta longa para acessar um detalhe profundo.
Certifique-se de que o desenho não seja muito grande ou que a parte mais profunda a ser usinada não seja. Uma fresa mais curta e de mais fácil manutenção pode ser possível com uma pequena alteração na profundidade do rebaixo.
Escolha um material adequado para a tarefa.
Nunca escolha um material apenas pela sua resistência. Considere a que o componente será submetido. Leve em conta a dureza, a rigidez, a exposição a produtos químicos, a temperatura de operação, a movimentação térmica e as condições da superfície.
Se for adicionada resistência desnecessária ao material, isso aumentará o tempo de usinagem e o desgaste da ferramenta. Se as dimensões do componente forem próximas, isso também poderá causar problemas caso o material não seja termicamente estável.
Dê ao cortador acesso suficiente.
A ferramenta de corte deve estar em contato direto com a peça. Ferramentas de curto ou longo alcance podem ser necessárias em cavidades profundas e estreitas, áreas com raios internos muito pequenos e espaços confinados.
Utilize aberturas mais largas e raios de curvatura maiores nos cantos internos, sempre que possível. Uma fresa maior geralmente é mais fácil de operar do que uma fresa pequena que precisa ser forçada em um furo.
Reduzir configurações extras
Inspecione a peça em que o operador de máquinas trabalhou. Menos reposicionamento e menos trabalho de alinhamento quando a configuração da máquina pode produzir múltiplas características relacionadas.
Evite posicionar elementos críticos em lados opostos. Forneça uma superfície livre ou um elemento de referência para a segunda montagem, caso o componente precise ser virado.
Deixe estoque suficiente para usinagem.
Deve haver material suficiente na peça bruta para permitir o acabamento das superfícies acabadas. Essa tolerância varia dependendo da condição da peça, do tamanho dos componentes, do material utilizado e do tipo de processo de usinagem.
Não se deve usar uma tolerância genérica para todas as peças fabricadas na máquina CNC. Se for utilizada pouca margem de corte, a superfície ficará inacabada; se for utilizada margem de corte em excesso, será necessário remover mais material.
Para componentes usinados por CNC, alterações fáceis e econômicas normalmente incluem tolerâncias funcionais, recursos disponíveis, seleção adequada de materiais, menos configurações e tamanhos de estoque razoáveis.
Experimente o Boda agora!
Regras práticas de projeto para componentes usinados por CNC
Essas regras abordam características que afetam diretamente a forma como uma fresa entra, se move através e sai da peça.
Raio do canto interno
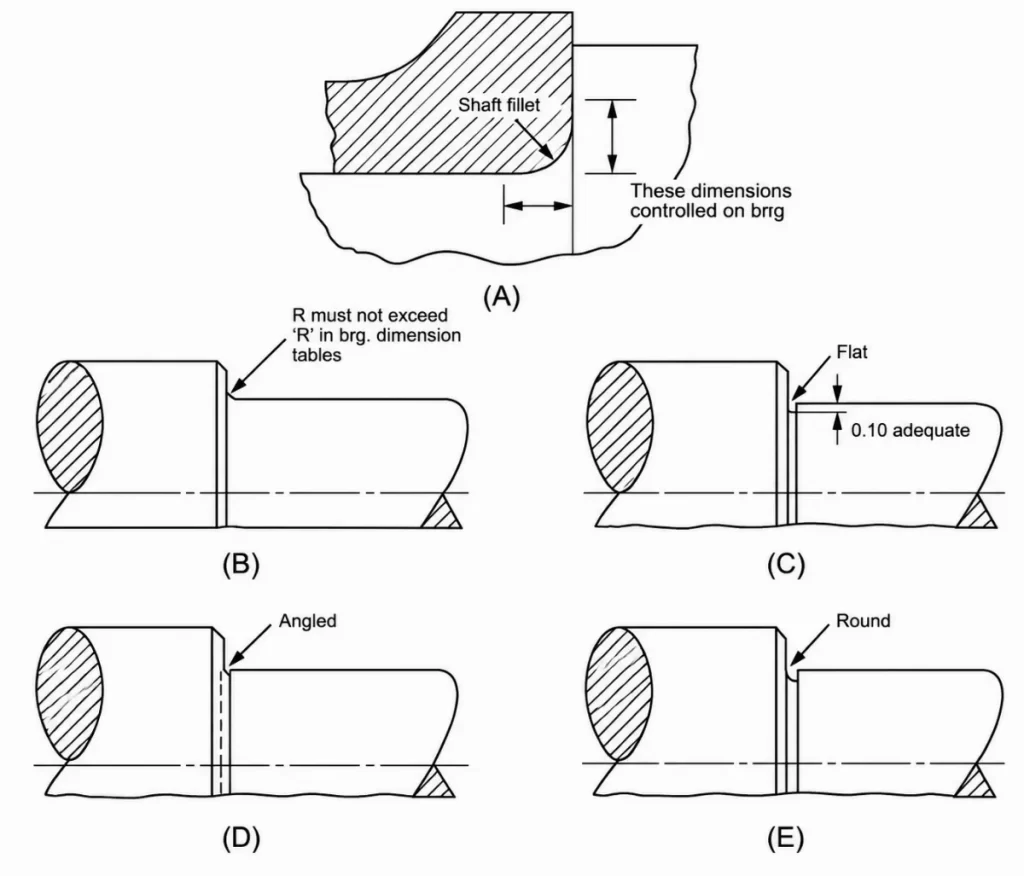
Peça com raio de canto interno
Não é possível obter um canto interno reto usando uma fresa comum. Ela sempre apresenta um raio arredondado na aresta de corte.
Use o raio máximo que se ajuste à peça de encaixe. Se for necessário um canto menor, a operação de usinagem pode exigir uma fresa menor e operações adicionais no percurso da ferramenta.
Paredes finas e altas
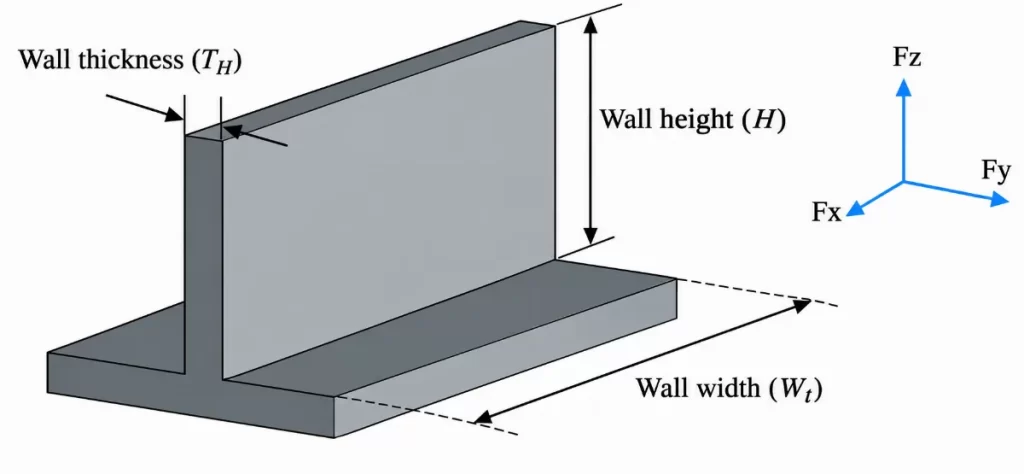
Estrutura geométrica de um componente de paredes espessas
Uma parede alta e esbelta pode ser movimentada sob a pressão do corte. Isso pode causar deflexão da parede, vibração ou alteração dimensional após o corte.
Aumente a espessura da parede e/ou diminua a altura das paredes sem suporte, sempre que possível. Outra opção é utilizar uma nervura de reforço para aumentar a rigidez sem aumentar a espessura de todo o componente.
Cavidades Profundas
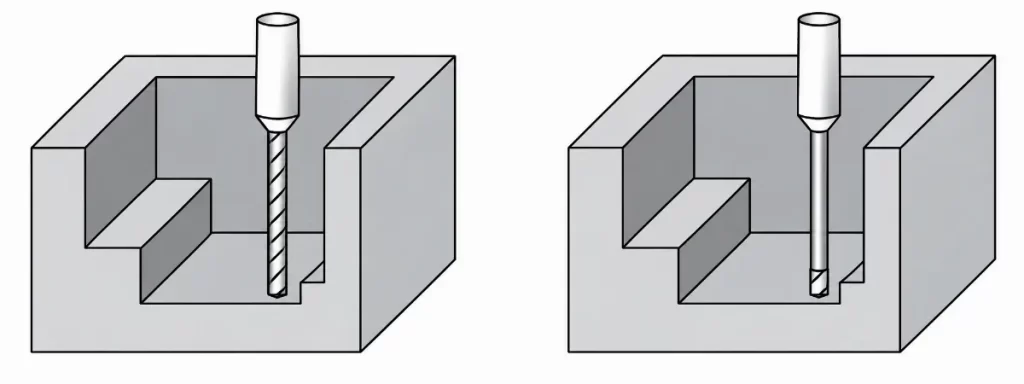
Fresagem de cavidade profunda
Em cavidades profundas, são necessárias ferramentas de corte mais longas. Quanto mais longa a ferramenta, mais difícil é controlar a deflexão.
Para a maioria das peças usinadas em CNC, mantenha a profundidade da cavidade em torno de quatro vezes a largura da cavidadeCavidades mais profundas exigem ferramentas mais longas, que podem entortar e vibrar mais durante o corte. Além disso, os cavacos são mais difíceis de remover de cavidades profundas. Aumentar a largura da cavidade pode proporcionar melhor acesso à ferramenta de corte e mais espaço para a remoção dos cavacos.
Texto gerado por máquina
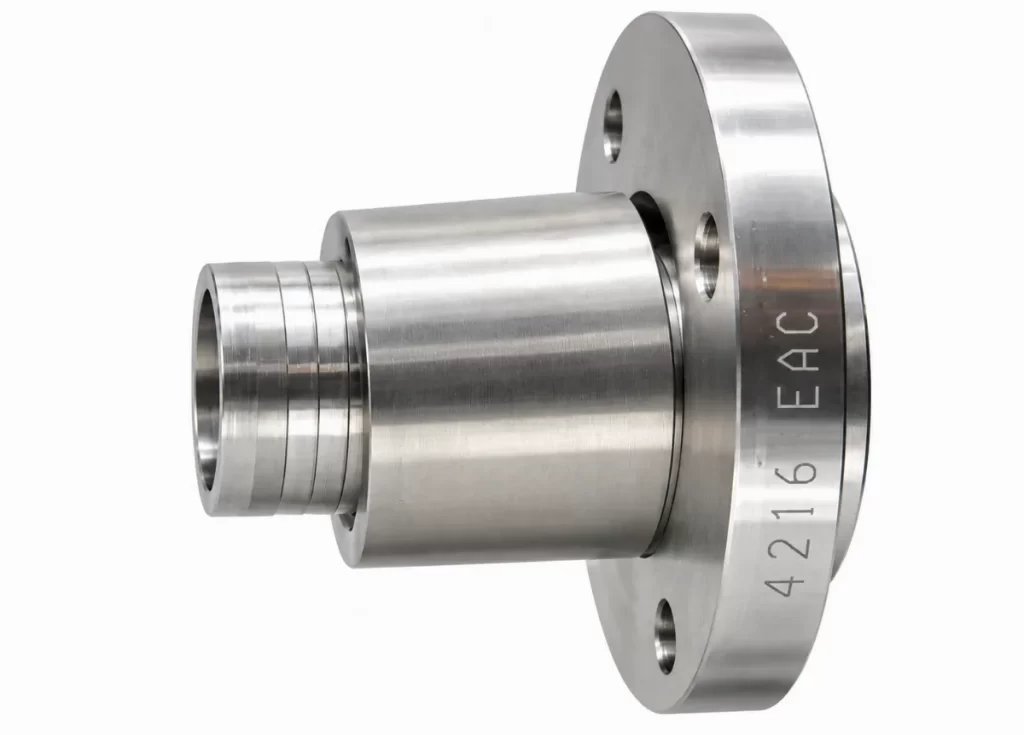
Texto gravado na peça
Adiciona operações de corte que não contribuem para a forma principal da peça. Simplifique a tipografia, se necessário, para facilitar a identificação.
Letras em relevo ou gravadas exigem mais usinagem porque a ferramenta de corte precisa remover material ao redor das letras. Textos gravados geralmente são mais fáceis e rápidos de gravar, pois a ferramenta apenas corta as letras na superfície.
Ao projetar uma peça para usinagem CNC, é necessário considerar algumas restrições. Certas formas não podem ser fabricadas de forma eficiente usando ferramentas CNC padrão. Essas limitações devem ser avaliadas antes da produção do componente.
Geometria do cortador
A superfície produzida depende do formato da fresa. Uma fresa de topo plana é adequada para cavidades com fundo plano, enquanto uma fresa de topo esférica é usada para cavidades curvas.
Os cantos internos do objeto também são arredondados, utilizando o mesmo raio. Ter características projetadas para tamanhos de fresa padrão oferece ao operador de máquinas uma maior variedade de designs de fresa.
Acesso ao cortador
A ferramenta deve ter acesso livre à superfície. Áreas fechadas, saliências laterais profundas ou reentrâncias podem bloquear esse caminho.
Se a funcionalidade não for acessível por nenhuma das direções existentes, poderá ser necessária uma ferramenta, técnica de montagem ou processo de fabricação diferente.
Deflexão da ferramenta
Quanto menor o diâmetro e maior o comprimento, mais fácil será a dobra durante o corte. Isso pode afetar o produto final e aumentar o risco de falha da ferramenta. Se possível, utilize uma fresa maior com o menor alcance possível.
Deflexão da peça
O componente também pode vibrar durante o corte. Isso é típico de paredes finas, nervuras estreitas e áreas onde resta pouca parte da parede após a área de corte.
Forneça suporte adequado nessas seções para as forças de corte. A fixação da peça deve permitir o acesso às características a serem usinadas sem bloqueá-las.
Quais são os tipos mais comuns de componentes usinados por CNC?
Os componentes usinados por CNC são geralmente agrupados pelo tipo de trabalho necessário para produzi-los. A peça pode ser principalmente fresada, torneada, furada ou produzida por eletroerosão (EDM). Alguns componentes necessitam de mais de um processo antes de serem concluídos.
Componentes de Fresagem CNC
As peças com faces planas, cavidades, ranhuras, furos, degraus e perfis não circulares são geralmente componentes fresados. A peça permanece estável enquanto a ferramenta de corte percorre várias áreas da peça.
Normalmente, placas de montagem, suportes, alojamentos, dispositivos de fixação, tampas e bases de máquinas.
Por exemplo, uma placa de montagem com um rebaixo, vários furos roscados e um padrão de furos para parafusos é normalmente feita por fresagem e furação dos furos. Se os detalhes também precisarem ser colocados em outras faces, o plano de usinagem pode especificar posições adicionais para a peça.
Componentes de torneamento CNC
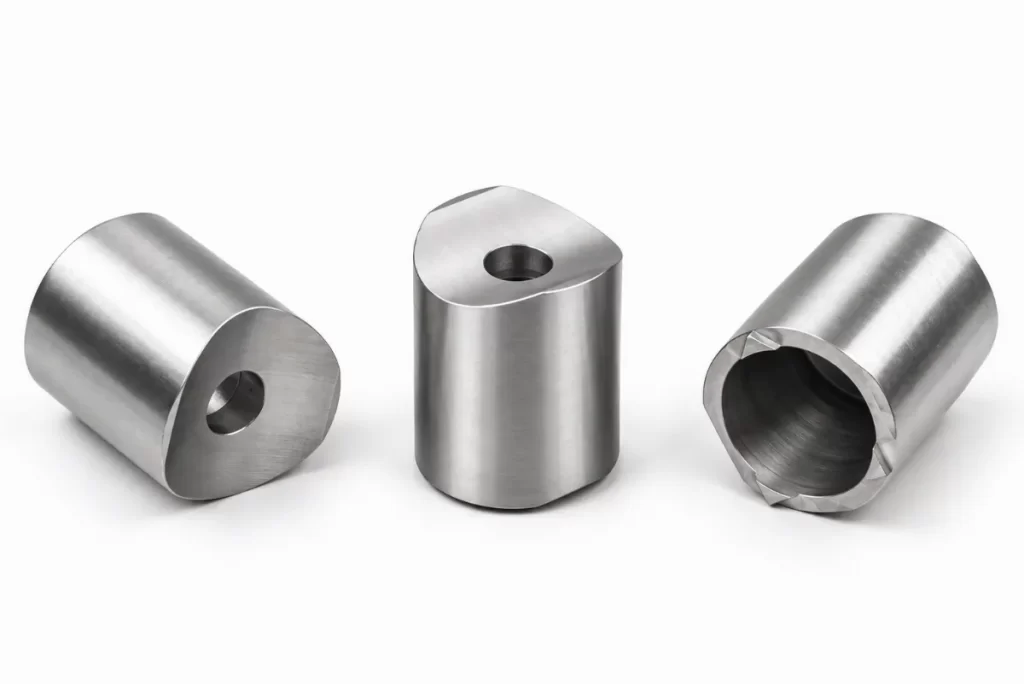
Componentes Torneados CNC
As peças torneadas são principalmente redondas e fabricadas à medida que o material gira contra a ferramenta. Peças típicas incluem eixos, pinos, buchas, mangas, espaçadores, colares, fabricação de troféus de precisãoe conexões roscadas.
O torneamento é um processo ideal para peças que apresentam múltiplas características ao longo de um único eixo central. Por exemplo, um eixo pode ter diâmetros externos variáveis, ranhuras ou roscas, e um furo central. Tais características podem ser criadas na mesma operação de torneamento.
Peças perfuradas e alargadas
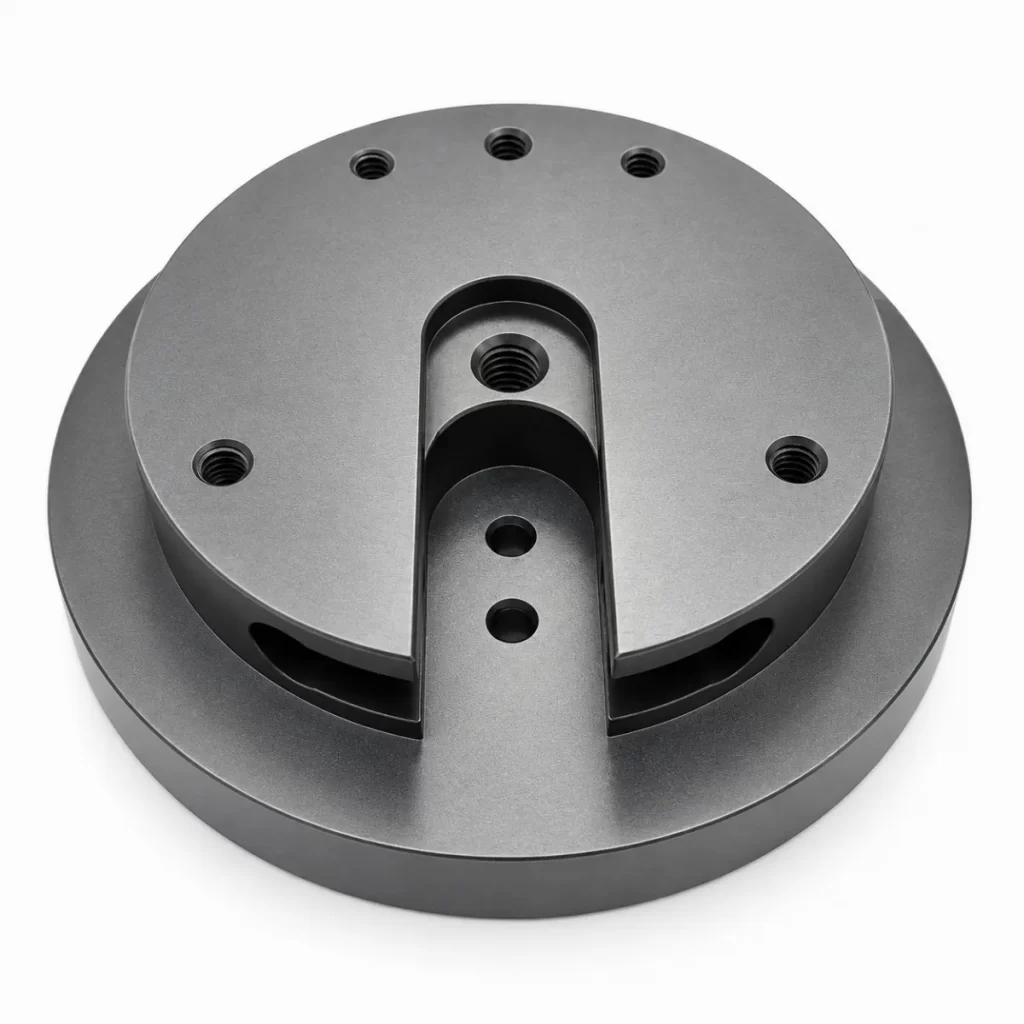
Peça perfurada por CNC
A diferença entre furar e alargar um furo é que o alargamento é usado para usinar um furo existente, conferindo-lhe um diâmetro e geometria mais controlados, enquanto a furação é usada para criar um furo.
Quando o furo faz parte integrante da peça de acoplamento, a diferença é importante. Às vezes, um furo de folga exigirá apenas perfuração; outras vezes, pode ser necessário estender o furo de precisão ou adicionar um assento de rolamento.
As aplicações comuns incluem carcaças de máquinas, peças de motores, corpos de válvulas, peças hidráulicas e alojamentos de rolamentos.
Componentes usinados por eletroerosão
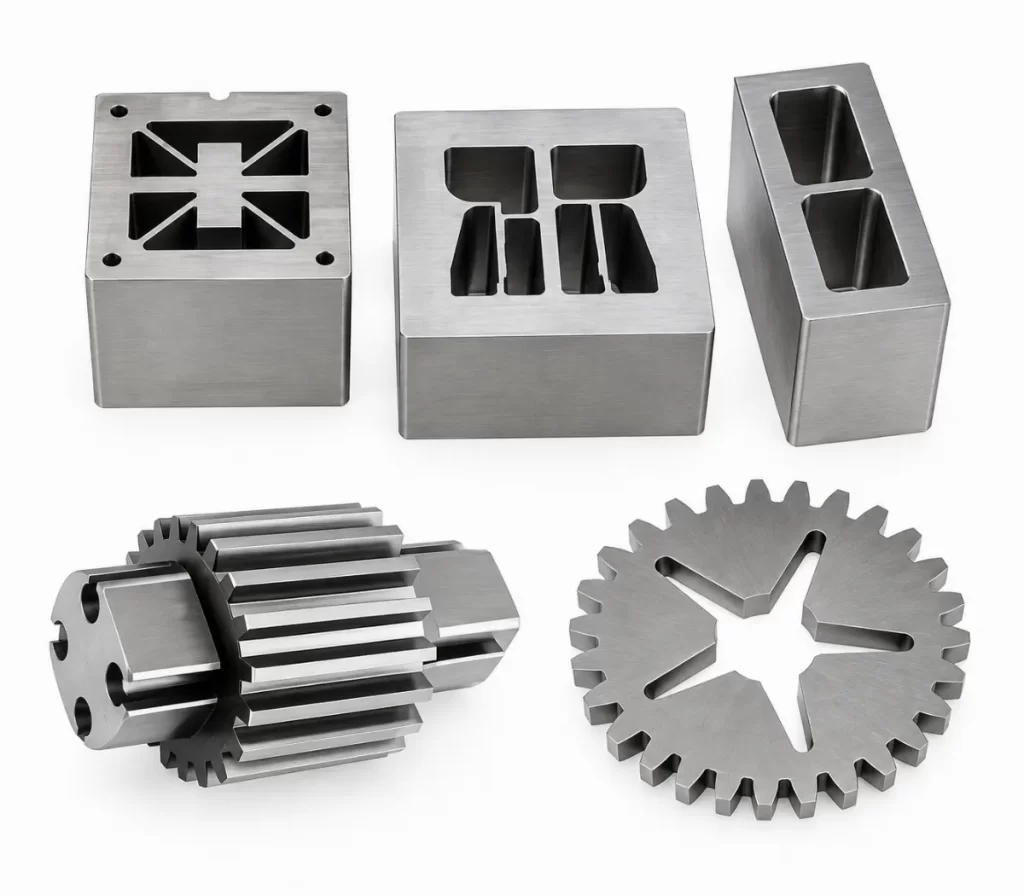
Componentes usinados por eletroerosão
Quando a peça é difícil de ser moldada com uma ferramenta de corte convencional, utiliza-se a eletroerosão (EDM). O processo usa descargas elétricas para remover material condutor.
É apropriado para detalhes internos pequenos, ranhuras estreitas, cavidades detalhadas e componentes de ferramentas endurecidas. Por exemplo, detalhes internos estreitos podem ser difíceis de usinar se uma fresa adequada não conseguir alcançá-los. Nesses casos, o detalhe pode exigir uma alteração no projeto para melhorar o acesso da ferramenta. A eletroerosão (EDM) pode resolver isso sem forçar uma pequena ferramenta de corte em uma situação de usinagem inadequada.
Componentes cortados a laser
O corte a laser é empregado principalmente em componentes de chapas e placas planas que precisam apenas ser cortados em um perfil, furo ou ranhura.
Os componentes comuns incluem painéis, suportes, tampas, placas e invólucros.
A peça bruta cortada a laser também pode ser processada para a fabricação de outros produtos CNC. Uma placa, por exemplo, pode ser cortada a laser em seu formato externo e, em seguida, usinada para criar cavidades, furos roscados ou faces com acabamento preciso.
Componentes de precisão personalizados
Os componentes personalizados são fabricados a partir de um desenho, e não de um projeto de componente de catálogo. O formato e as propriedades necessárias ditam os processos de usinagem requeridos.
Um componente pode ser submetido a operações de torneamento, fresagem, furação, rosqueamento, mandrilamento, eletroerosão e acabamento. Por exemplo, uma carcaça cilíndrica pode ser rotacionada para obter o diâmetro principal e o furo antes de ser fresada para criar superfícies planas de montagem e furada para a formação dos furos.
O aspecto fundamental desse tipo de trabalho é associar cada característica a um processo apropriado. Nem sempre é viável usar processos distintos para cada característica, principalmente quando o componente apresenta formas arredondadas, planas, internas e detalhadas.
Quais materiais são comumente usados para componentes usinados por CNC?
O material adequado depende das funções que o componente precisa desempenhar. Resistência, peso, resistência à corrosão, resistência ao desgaste, temperatura, propriedades elétricas e requisitos de usinagem influenciam a escolha.
|
Material |
Recomendação prática |
|
Alumínio: |
• Ideal para estruturas leves, suportes, placas, peças estruturais e componentes agrícolas usinados. |
|
Aço inoxidável |
• Utilize em componentes expostos à umidade, agentes de limpeza ou condições corrosivas. |
|
Aço |
• Utilizado em eixos, engrenagens, ferramentas e peças de máquinas que suportam carga. |
|
Titânio |
• Utilize em componentes onde a redução de peso sem perda de resistência seja uma prioridade. |
|
Plásticos de Engenharia |
• POM: peças deslizantes, buchas, engrenagens |
|
Composites |
• Utilize quando forem necessários baixo peso e alta rigidez. |
Experimente o Boda agora!
Quais são os principais benefícios dos componentes usinados por CNC?
A usinagem CNC oferece vantagens práticas para a produção de componentes precisos, consistentes e específicos para cada aplicação.
- Alta precisão
- Alta Repetibilidade
- Produção Mais Rápida
- Flexibilidade de design
- Ampla seleção de materiais
- Requisitos de ferramental reduzidos
- Prototipagem Fácil
- Adequado para diferentes volumes de produção.
Como escolher um fornecedor confiável de componentes usinados por CNC?
Um fornecedor de CNC satisfatório deve ser capaz de demonstrar sua metodologia de trabalho em relação à usinagem, inspeção, materiais e entrega, desde a concepção do projeto até o produto final. Não se baseie apenas no preço ou no prazo de entrega; observe o processo real do fornecedor.
Experiência em Usinagem
Verifique se o fornecedor tem experiência na produção do mesmo material, geometria e tolerâncias. Por exemplo, o processo de usinagem do alumínio 6061 é bastante diferente do processo de fabricação de uma peça pequena com cavidades profundas e tolerâncias posicionais rigorosas, como o Ti-6Al-4V.
Um fornecedor eficiente precisa estar familiarizado com a seleção de ferramentas, fixação da peça, sequência de usinagem e condições de corte. Discuta com eles seus planos para lidar com detalhes complexos antes de iniciar a produção, em vez de quando o detalhe já estiver aparecendo na máquina.
Verificações de qualidade
O controle de qualidade deve ser equivalente ao exigido no seu desenho. O diâmetro crítico pode ser medido com micrômetros, a localização da característica com medidores de altura, o furo roscado com calibradores de rosca e as dimensões complexas e tolerâncias posicionais com inspeção por CMM (Máquina de Medição por Coordenadas).
Se for um componente de precisão, pergunte sobre os procedimentos realizados antes do envio. As verificações típicas incluem:
- Dimensões críticas
- O diâmetro e a localização dos furos.
- O tamanho e a profundidade da rosca.
- Planicidade e perpendicularidade
- Rigidez da superfície
- Dimensões da peça em relação ao desenho
- Certificação de material
- Tratamento da superfície
- Defeitos mecânicos – marcas visuais e de usinagem
Se o pedido de produção for grande, relatórios de inspeção ou relatórios CMM podem ser usados para registrar as dimensões das características críticas.
Capacidade do Material
Certifique-se de que o fornecedor utiliza regularmente o material especificado e pode fornecer rastreabilidade do material, se necessário. Avalie o efeito de diferentes materiais no desgaste da ferramenta, velocidade de corte, fluido de corte, formação de rebarbas e acabamento superficial.
Por exemplo, o aço inoxidável pode ser usinado de forma diferente do alumínio, e o titânio produz muito mais calor durante o corte. O planejamento do processo deve levar em consideração essas diferenças.
Capacidade de Produção
Certifique-se de que o fornecedor possa atender às suas necessidades em relação ao volume de produção e ao prazo de entrega. Um fornecedor pode ser bom em protótipos, mas não tão bom em trabalhos com 5,000 peças.
Informe-se sobre a disponibilidade da máquina, o tempo de preparação, inspeção e produção. O tempo de usinagem não é o único componente do prazo de entrega prático; ele deve ser estendido para incluir operações secundárias, inspeção e acabamento.
Suporte de Engenharia
Idealmente, o desenho deve ser revisado por um fornecedor qualificado antes do início do corte para garantir que o processo de fabricação adequado seja utilizado. Ele deve ser capaz de identificar problemas como tolerâncias desnecessariamente apertadas, cavidades profundas e estreitas, cantos internos difíceis, acesso inadequado à ferramenta ou características de usinagem indesejáveis que exigem múltiplas configurações.
Por exemplo, se a tolerância for de ±0.01 mm e for alterada para ±0.05 mm, o tempo de usinagem e os requisitos de inspeção podem, por vezes, ser reduzidos sem afetar a função do componente.
Lista de verificação do fornecedor
Ao procurar um fornecedor de componentes usinados por CNC, considere:
- Experiência similar em peças e materiais
- A possibilidade de possuir uma máquina CNC e as ferramentas necessárias.
- Inspeção de dimensões críticas
- A disponibilidade da CMM para peças complexas.
- Inspeção de acabamento superficial
- Inspecionando roscas e furos.
- Os materiais são certificados e rastreáveis.
- Capacidade de inspeção do primeiro artigo
- Capacidade de produção
- O suporte de engenharia e DFM é fornecido em ambas as direções.
- Cumpre as recomendações dos relatórios de inspeção, conforme necessário.
- Tempos de produção realistas
Experimente o Boda agora!
Conclusão
Os componentes usinados por CNC podem variar desde um pequeno pino ou bucha até uma carcaça completa com furos, cavidades, roscas e superfícies usinadas. O que muda de um projeto para outro é a combinação de material, geometria, dimensões necessárias, acabamento superficial, quantidade de produção e a forma como a peça será utilizada.
Uma boa peça usinada em CNC começa com um desenho que define claramente as características a serem controladas. A seleção do material afeta o corte e a peça final. A geometria afeta o acesso da ferramenta e o número de setups. As tolerâncias e os requisitos de acabamento superficial afetam a forma como a peça é usinada e inspecionada. A quantidade de produção também influencia qual abordagem de usinagem faz mais sentido.
É importante verificar esses pontos antes da produção, e não depois que a peça já foi usinada. Uma característica de difícil acesso, uma tolerância desnecessariamente pequena ou um material inadequado para a aplicação podem aumentar o trabalho sem melhorar o componente.
Para custom CNC serviço de usinagemTecnologia Boda Oferecemos serviços de usinagem para diferentes materiais, tamanhos de peças, geometrias e requisitos de produção. Você pode enviar seu desenho CAD e detalhes do projeto para discutirmos as necessidades de usinagem da sua peça.
Perguntas Frequentes
Que peças podem ser produzidas com usinagem CNC?
A usinagem CNC é utilizada para uma ampla gama de peças, desde pinos e placas simples até eixos, carcaças, suportes, buchas, conexões e componentes de máquinas. O mesmo processo também é utilizado para componentes encontrados em equipamentos automotivos, médicos, eletrônicos e industriais.
Como escolher o material para uma peça usinada em CNC?
Comece pela função que o componente deve desempenhar. O alumínio é adequado para componentes leves, e o aço para componentes de alta resistência. Peças expostas à corrosão devem ser feitas de aço inoxidável; se for necessária alta resistência aliada a baixo peso, o titânio é uma boa opção. Peças plásticas estão disponíveis em diversos materiais, como POM, nylon, PTFE e PEEK, dependendo da fricção, isolamento, peso ou resistência química necessários.
Qual o grau de precisão que uma peça usinada por CNC pode atingir?
No entanto, como a tolerância depende das condições de usinagem, é difícil encontrar um único valor de tolerância que se aplique a todas as peças CNC. Todos os seguintes fatores podem afetar a máquina: condição, material, geometria, configuração e inspeção. Uma tolerância dimensional extremamente pequena pode exigir usinagem mais controlada e inspeção mais rigorosa da máquina, aumentando assim o tempo de produção e o custo.
A usinagem CNC é uma boa opção para peças protótipo?
Uma máquina CNC é uma ótima solução para a produção de protótipos, pois a peça pode ser cortada diretamente do projeto CAD sem a necessidade de um molde de produção. A amostra usinada permite que os engenheiros verifiquem as dimensões, a montagem, o encaixe e a funcionalidade antes de iniciar a produção em larga escala.