
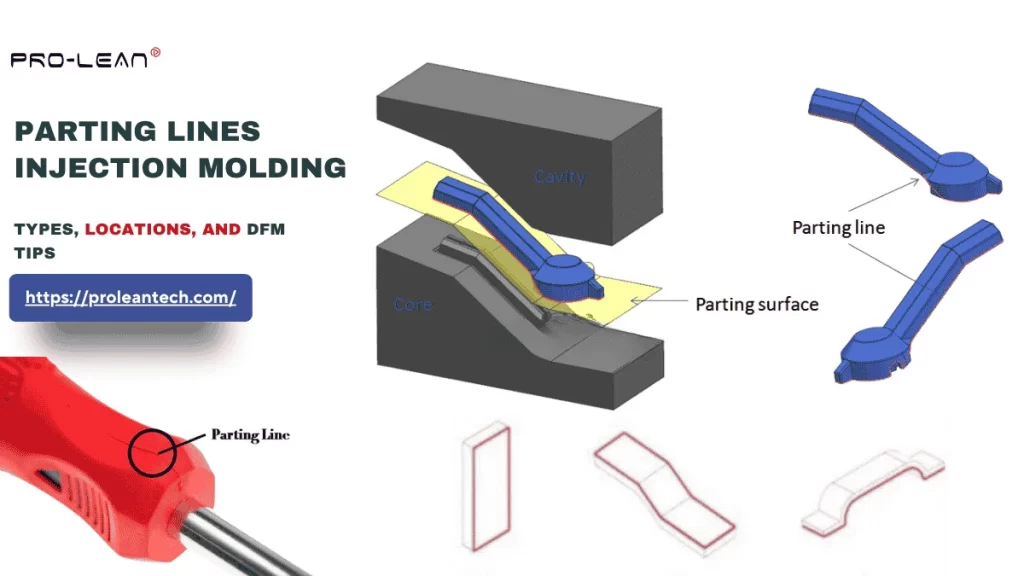
Moldagem por injeção com linhas de separação
Uma linha de separação é a linha em moldagem por injeção A linha de junção é onde duas metades do molde se encontram. Ela é frequentemente visível na superfície de peças plásticas moldadas. Essa linha afeta a estética da peça e até mesmo sua funcionalidade. A moldagem por injeção com linha de junção visa minimizar essa junção inevitável.
Se a linha de junção estiver posicionada incorretamente, isso leva a vazamentos de plástico (rebarbas) durante o processo e forma um defeito visível.
Se você está enfrentando desafios no projeto de moldes em relação a onde e como fixar a linha de partição durante projeto de moldagem por injeção Ao desenvolver estratégias de DFM (Design for Manufacturing), este artigo irá guiá-lo desde as ferramentas básicas de moldagem até as regras de projeto e as melhores práticas.
Vamos começar.
O que é a linha de partição na moldagem por injeção?
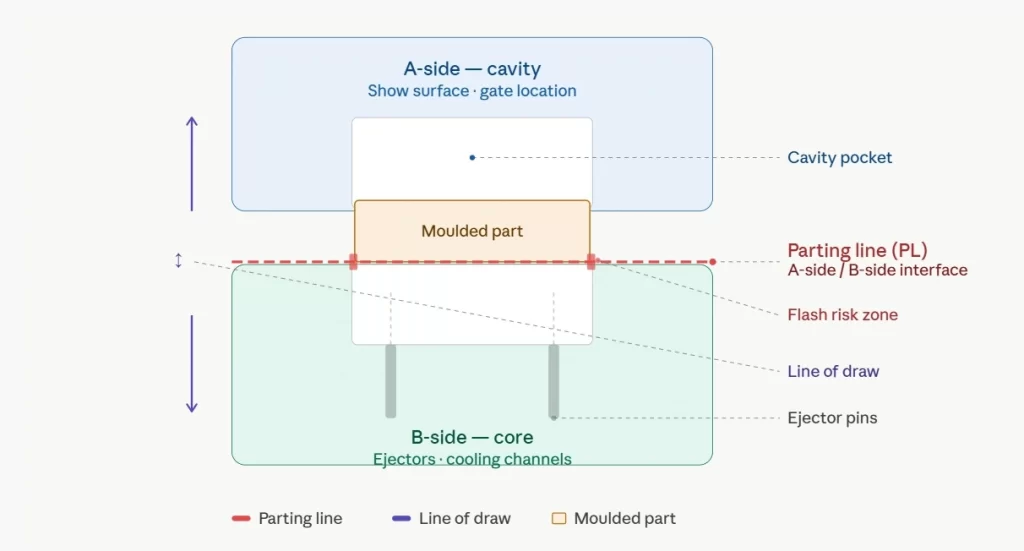
Conceito de linha de partição na moldagem
A linha de partição é uma característica geométrica inevitável na moldagem por injeção. Ela pode ser identificada por inspeção visual das peças moldadas; é possível notar uma linha de junção na parte externa onde as duas metades do molde se separam.núcleo e cavidade) se encontram durante o fechamento e são separados durante a abertura.
Uma linha de partição não danifica a peça, mas pode ser um defeito se o molde de injeção não for projetado corretamente e o processo de moldagem for realizado com erros técnicos.
Embora a linha de partição pareça um elemento simples, seu projeto deve levar em consideração a localização, o tipo de linha de partição adequado, a incorporação do ângulo de saída e outros fatores. ASME Y14.8 A norma define isso como uma linha (ou superfície) de separação entre duas seções de um molde ou matriz.
Tipos de linhas de partição em moldagem por injeção
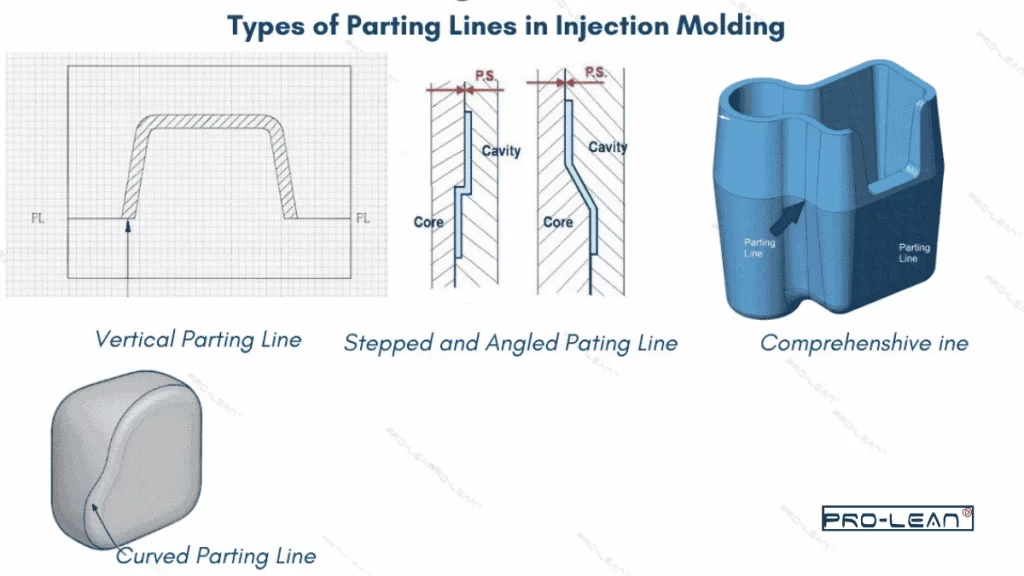
Tipos de linhas de separação
Existem diferentes tipos de linhas de partição, classificadas com base na geometria e no caminho que seguem. Incluem linhas de partição verticais, chanfradas, curvas, escalonadas e abrangentes.
Linhas de separação verticais
As linhas de partição verticais caracterizam-se pela sua posição em relação à linha de abertura do molde; elas sempre se encontram em ângulo reto com essa linha. São as mais simples e reduzem os custos de usinagem do molde.
Melhor para: Geometrias de peças simples, como peças de LEGO, tampas planas, coberturas de gabinetes, etc.
Linhas de separação em bisel
Como o nome sugere, as linhas de partição chanfradas incluem bordas inclinadas para reduzir o aprisionamento de ar. Em vez de um simples corte vertical, as bordas são chanfradas em um ângulo de aproximadamente 3 a 15°. Esses tipos de linhas de partição são adequados para moldes complexos, como quando a abertura se encontra nas extrusões ou nervuras.
Deixe duas faces planas para que a linha chanfrada possa ser usinada facilmente.
Melhor para: Peças com paredes laterais afiladas, transições de ângulo de inclinação, etc.
Linhas de separação curvas
A linha segue um caminho curvo em vez de um plano reto. Não é utilizada para peças com geometria simples, pois requer máquinas CNC de 5 eixos (ou superior) e um sistema EDM avançado para usinagem de moldes. Um ponto de referência de forma livre acompanha a geometria, e uma linha de partição é colocada sobre uma superfície não estética.
Melhor para: Quando a parte externa das peças possui uma superfície curva, ou para evitar a linha que atravessa a zona estética visível.
Linhas de separação escalonadas
As linhas de separação escalonadas são definidas em planos diferentes em elevações discretas, permitindo que uma linha acompanhe as características exteriores complexas em diferentes alturas.
Um bloco de calcanhar ou uma cunha é colocada no lado do molde que sofre maior pressão para evitar o risco de desalinhamento do molde, já que o degrau está sujeito a forças laterais mais elevadas.
Melhor para: Componentes com características/planos em diferentes elevações, como painéis com nervuras, e invólucros com elementos de encaixe.
Linhas de partição abrangentes
As linhas de partição abrangentes não se distinguem exclusivamente de outros tipos, mas sim combinam dois ou mais tipos de linhas de partição. Incluem qualquer combinação de linhas de partição verticais, chanfradas, curvas e escalonadas, dependendo da complexidade da peça desejada.
Melhor para: Componentes altamente complexos com diversas características geométricas, onde um único tipo de PL não é eficiente, como por exemplo, invólucros de dispositivos médicos.
Tabela comparativa de tipos de linhas de partição em moldagem por injeção
| Critérios | Linha de partição vertical | Linha de separação chanfrada | Linha de partição curva | Linha de partição escalonada |
| Complexidade do Molde | Plano plano e estrutura de molde simples | Complexidade moderada, superfícies de fechamento angular | alta complexidade | Moderado a Alto, e envolve deslocamentos em múltiplos planos. |
| Custo de fabricação de moldes | Baixo Custo | Baixo–Médio | 20–40% mais alto que as linhas verticais | Médio a alto |
| Método de Usinagem | Fresagem CNC de 2/3 eixos | Fresagem CNC de 3 eixos | Usinagem CNC de 5 eixos e eletroerosão | Máquinas CNC de 3/4 eixos |
| Risco Flash | Área de vedação uniforme e menor risco de flashes | A inclinação baixa reduz a entrada de ar e proporciona uma vedação hermética. | Moderado | Alto nos elevadores |
| Exemplos | Produtos estilo LEGO, tampas de garrafa, painéis de fechamento |
Plugue cônico, alojamento do conector, e concha de funil cônico. |
Carcaça da ferramenta elétrica, empunhadura e painel da porta do carro | Aro eletrônico, suporte de lente escalonado e invólucros multiníveis. |
Localização da linha de separação
A localização da linha de partição deve ser definida para a viabilidade de fabricação, pois está diretamente relacionada ao núcleo e à cavidade do molde. A linha de partição também está relacionada a outras características do molde, como o ângulo de saída, a localização do ponto de injeção e os pinos extratores.
- Defina a linha de partição na maior seção transversal da peça projetada, pois isso ajuda na redução de custos de ferramental, no ângulo de saída e no DFM (Design for Manufacturing).
- Garanta uma alta retenção da peça no lado do núcleo através de ângulos de saída; a peça moldada permanece no lado do núcleo do molde após a separação.
- Se a geometria da peça permitir, opte sempre por linhas de partição planas nos processos de moldagem por injeção.
- Posicione a linha de junção em uma linha de molde externa não estética, como a borda inferior e a aba de junção.
A localização da linha de junção pode influenciar o custo de produção?
A localização da linha de partição influencia os custos de fabricação do molde e da moldagem por injeção. Linhas de partição em áreas de difícil usinagem, como na interseção de múltiplas características, aumentam o tempo e o custo de usinagem do molde.
Se as linhas de partição forem colocadas em seções de alta pressão do molde, aumenta o risco de formação de rebarbas e a necessidade de pós-processamento, elevando assim os custos de produção. A localização correta da linha de partição reduz os custos de usinagem do molde e agiliza a produção de moldagem por injeção.
Experimente o Boda agora!
A localização da linha de junção pode influenciar o custo de produção?
A localização da linha de partição influencia os custos de fabricação do molde e da moldagem por injeção. Linhas de partição em áreas de difícil usinagem, como na interseção de múltiplas características, aumentam o tempo e o custo de usinagem do molde.
Se as linhas de partição forem colocadas em seções de alta pressão do molde, aumenta o risco de formação de rebarbas e a necessidade de pós-processamento, elevando assim os custos de produção. A localização correta da linha de partição reduz os custos de usinagem do molde e agiliza a produção de moldagem por injeção.
Regras de projeto da linha de partição para DFM
Remova as reentrâncias reposicionando a lâmina.
O primeiro passo para lidar com uma característica que requer uma ação lateral em projetos de fabricação aditiva (DFM) é determinar se o rebaixamento, ao reposicionar a linha de partição para que cruze a característica, eliminará completamente o rebaixo. Frequentemente, reposicionar a linha de partição de forma que o rebaixo fique dividido entre as duas metades do molde elimina ou atenua o problema sem custos adicionais de ferramental.
Caso o PL não possa ser reposicionado devido à direção do fluxo de ar ou por questões estéticas da peça, deve-se utilizar um núcleo deslizante/elevador/retrátil com pino de came.
Excluir superfícies de classe A e interfaces funcionais
A camada de polipropileno (PL) é parte integrante da peça plástica moldada e deixa uma marca de junção visível que permanece na peça durante a moldagem. O DFM (Design for Manufacturing) determina que a localização da linha de junção deve ser evitada em qualquer superfície de acabamento estético Classe A, superfície de vedação de furo, assento de rolamento ou face de acoplamento de precisão.
A presença de uma marca PL em uma interface funcional pode introduzir micro-degraus que podem interferir nas vedações ou aumentar o atrito nas folgas de funcionamento. A linha de junção deve estar localizada em bordas neutras, como flanges, superfícies secundárias ou áreas ocultas da geometria.
Mantenha a geometria da PL o mais plana possível.
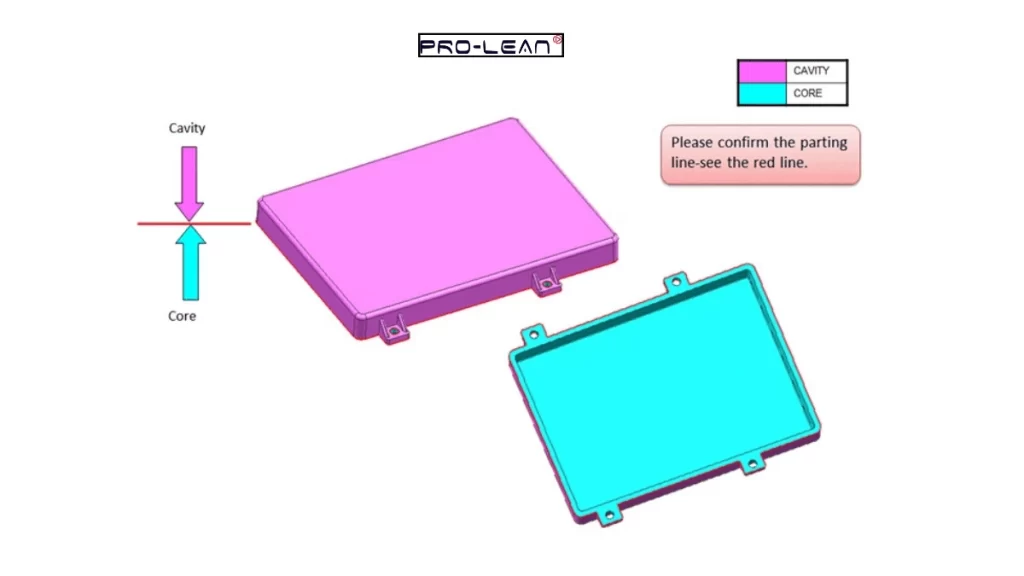
linha de partição da plaina
A geometria (PL) do molde deve ser mantida o mais plana possível para que, quando o plástico for injetado, a força lateral gerada pela entrada do plástico na cavidade não cause nenhum deslocamento do molde superior a 0.05 mm. Ao utilizar um pino guia plano (vertical), a força de fechamento será transmitida uniformemente por toda a base do molde, permitindo usinagem CNC de 3 eixos em vez de usinagem de 5 eixos mais eletroerosão, e reduzindo significativamente o desgaste do pino guia.
Mantenha um ângulo de inclinação mínimo em todas as paredes.
O ângulo de saída não pode ser dissociado do posicionamento da linha de partição; ele deve ser definido com base no tipo de material, na complexidade do molde e nos resultados desejados. textura plásticaConsequentemente, todas as paredes da cavidade devem apresentar um chanfro a partir da linha de partição que se afasta do eixo de trefilação.
- Em todas as superfícies polidas: 0.5 °
- Acabamentos padrão: 1-2°.
- Para superfícies texturizadas: um ângulo de saída adicional de 1.5 graus para cada 0.04 mm de profundidade do grão.
Execute a simulação de fluxo de moldagem para validação de PL
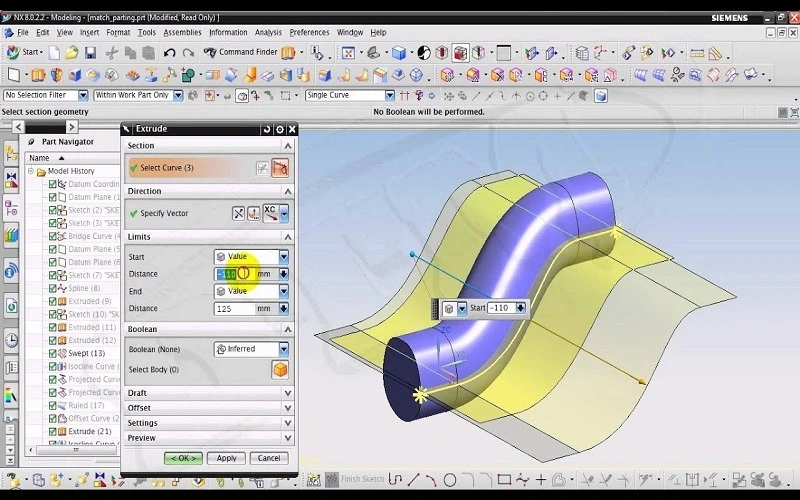
Simulação de linha de partição
A simulação de fluxo de moldagem (Moldflow, Sigmasoft) também pode validar se a linha de partição selecionada não está criando linhas de solda em áreas estruturais ou estéticas. Ela ajuda a identificar locais onde haverá acúmulo de ar no perímetro da linha de partição.
Experimente o Boda agora!
Onde posicionar a linha de partição ao projetar um molde para uma caixa eletrônica?
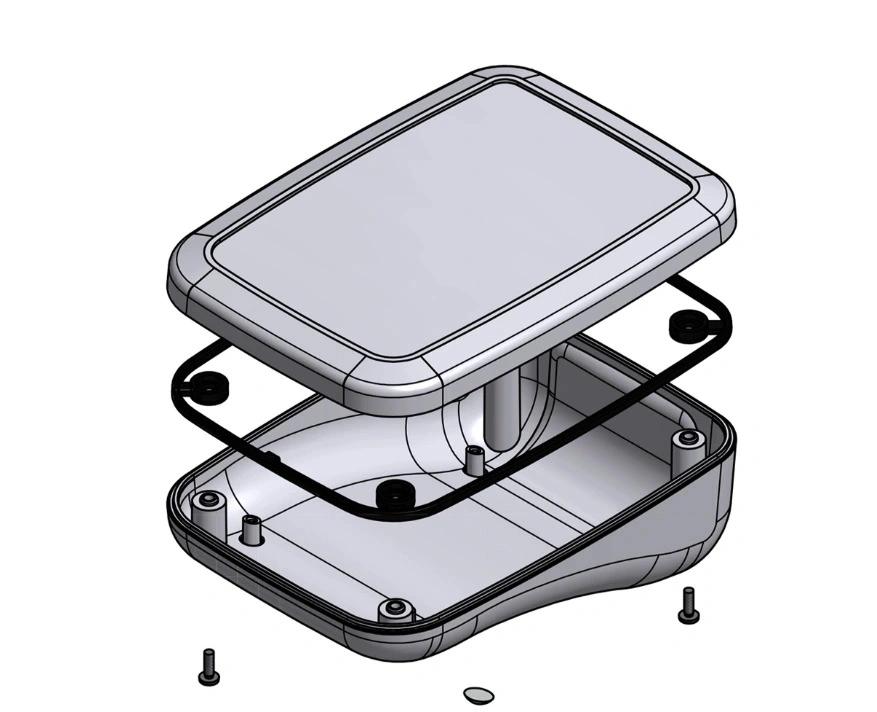
Projeto de moldagem por injeção de invólucro
Digamos que você esteja trabalhando em um projeto de invólucros moldados por injeção para um dispositivo eletrônico. A geometria é um retângulo simples, com uma montagem em duas partes (tampa superior + base inferior). As dimensões da caixa são 200 x 100 x 60 mm, a espessura é de 3 mm, o ângulo de inclinação é de 2° e a tolerância desejada é de ±0.125 nmm.
Caso I: Posicionamento da linha de separação no plano médio
Se você posicionar a linha de partição no plano médio ou na aba perimetral entre as metades superior e inferior, evitará problemas complexos. moldagem por injeção rebaixada e reduzir custos de produção.
Caso II: Posicionar ao longo de um limite não estético para um recinto complexo
Se a caixa precisar de nervuras, saliências, rebaixos, ranhuras e contornos irregulares, posicione as linhas de junção ao longo de superfícies não estéticas, como a borda traseira e ao redor da flange escalonada. Evite as seções da janela de exibição, as interfaces inferiores e as superfícies de vedação.
Linhas de fluxo vs Linhas de junção vs Moldagem por injeção com linhas de fluxo
Quando o plástico fundido flui pela cavidade do molde a uma taxa inconsistente e ocorre um resfriamento irregular, surgem estrias ou linhas onduladas na superfície da peça ao longo da direção do fluxo. Já as linhas de junção na moldagem por injeção referem-se a linhas finas ou costuras causadas pela fusão e resfriamento de dois fluxos de material fundido antes de se misturarem completamente.
As linhas de junção são inevitáveis e podem ser ajustadas de acordo com a estética desejada. Linhas de fluxo e linhas de junção podem ser minimizadas ou eliminadas ajustando-se os parâmetros do processo de moldagem.
- Exemplo de linhas de fluxo: Linhas onduladas em seções finas do painel do automóvel
- Exemplo de linhas de tricô: Correntes na placa frontal da tomada elétrica, entre os orifícios dos parafusos e nas bordas externas.
- Exemplo de linhas de separação: Ao redor da periferia externa da tampa da garrafa de plástico.
Resumindo
As linhas de partição na moldagem por injeção impactam a qualidade e a eficiência das peças moldadas. É possível evitar defeitos como rebarbas, desalinhamento do molde e falhas estéticas aplicando o tipo adequado de linha de partição com o posicionamento correto.
Na Boda, fornecemos diretrizes detalhadas e assistência técnica para ajudá-lo a otimizar o DFM (Design for Manufacturing) para o projeto de moldes antes do processo de usinagem e moldagem. Temos uma década de experiência na produção de moldes de injeção personalizados e na moldagem de peças plásticas em diversos setores.
Os nossos serviço de moldagem por injeção Utilizamos máquinas de moldagem automatizadas capazes de produzir peças a partir de projetos de moldes complexos sem defeitos. Além disso, também oferecemos flexibilidade para rápida produção de ferramentas e podemos criar moldes complexos para peças plásticas. Para obter o relatório de DFM e um orçamento, envie seu arquivo em nossa plataforma online hoje mesmo.
Perguntas Frequentes
Qual a diferença entre linha de partição e rebarba?
A linha de partição é uma linha de junção visível na parte externa de uma peça, onde duas metades do molde se encontram e se separam durante o processo de moldagem. Por outro lado, rebarba é um defeito estético causado por um projeto inadequado da linha de partição e pelo manuseio incorreto do processo. Trata-se de uma fina camada de material em excesso que escapou pelas frestas.
Como encontrar a linha de separação?
Para encontrar a linha de junção, identifique o ponto de encontro das duas metades do molde; ela aparece como uma pequena linha contínua na superfície da peça. Normalmente, as linhas de junção podem ser encontradas no meio do plano, nas bordas naturais, nos cantos e em seções não estéticas.
A posição da linha de partição afeta o tempo de ciclo?
Sim, o posicionamento da linha de partição afeta o tempo de ciclo, pois desempenha um papel significativo na abertura do molde, no preenchimento da cavidade e na ejeção da peça. Uma linha de partição bem projetada reduz o tempo de ciclo e melhora a eficiência.