
Moldagem por injeção com injeção incompleta
A moldagem por injeção com injeção incompleta, ou seja, a formação parcial de peças ou características, é uma das técnicas mais definitivas de moldagem por injeção. moldagem por injeção defeitos. Como suas causas variam desde baixa temperatura até ventilação inadequada, e da viscosidade do material até canais de fluxo congelados, a solução de problemas em moldagem por injeção por profissionais é a resposta mais confiável e econômica.
Trabalhar com um especialista é vantajoso porque garante estratégias como gerenciamento térmico, parâmetros de moldagem otimizados, design de peças aprimorado e manutenção de máquinas. Uma equipe de moldagem experiente também aplica monitoramento, inspeção e análise para obter resultados excelentes.
Para qualquer empresa que trabalhe com peças moldadas por injeção, uma compreensão adequada desse defeito comum, incluindo suas causas, solução de problemas e soluções, ajuda a garantir menos desperdício, melhor qualidade das peças e operações com melhor custo-benefício.
O que é um tiro curto?
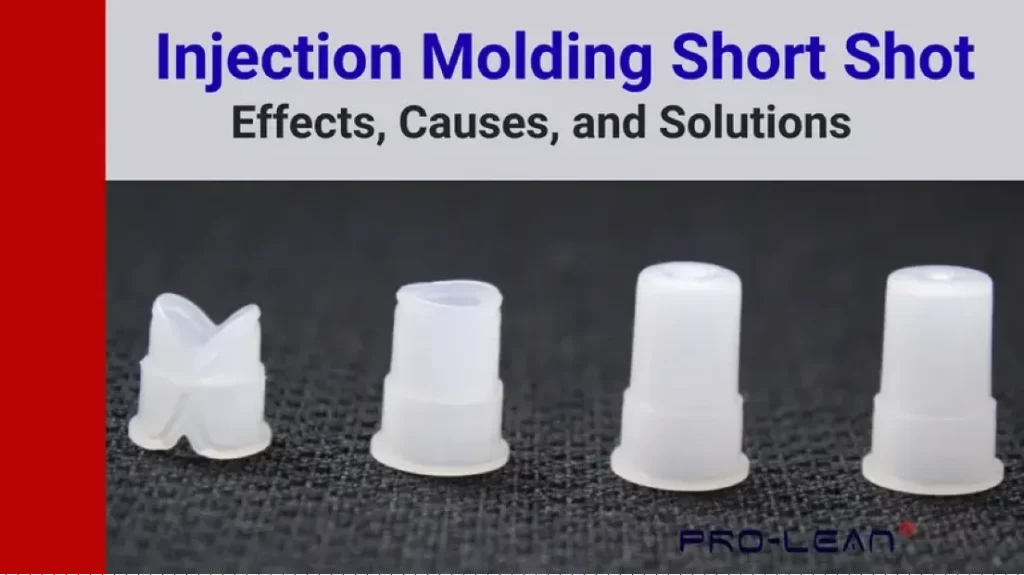
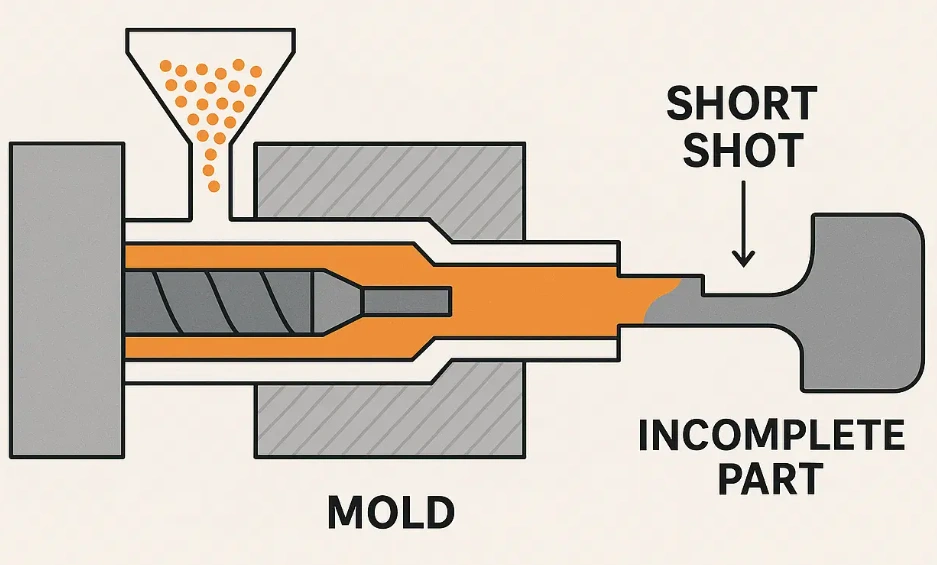
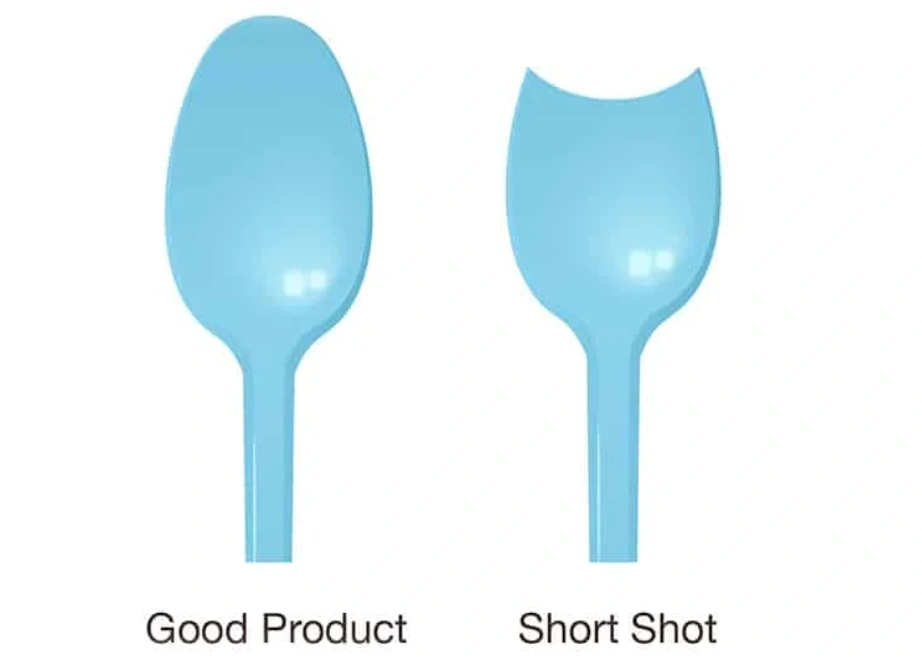
A injeção incompleta é um defeito de moldagem por injeção no qual a resina fundida congela antes de preencher a cavidade. Ela se manifesta como uma geometria incompleta, como mostra a imagem comparativa a seguir.
Moldagem por injeção com injeção incompleta
Pode-se atribuir esse problema à baixa pressão de injeção. Embora essa seja uma das principais causas do defeito, outras causas incluem projeto inadequado da peça e canais de fluxo congelados. A injeção incompleta ressalta a importância do equilíbrio entre pressão, cisalhamento, temperatura, mobilidade do material e liberação de gases de escape.
A gravidade de uma falha de injeção pode variar, mas o ponto principal é que o defeito faz com que a peça não atenda aos requisitos funcionais e dimensionais. Como o defeito sugere um problema subjacente no processo, é fundamental lidar com ele de forma rápida e completa.
Qual é a causa da moldagem incompleta?
Existem várias causas para incompletude na moldagem, incluindo viscosidade do material, ventilação inadequada, baixa temperatura, taxa de preenchimento e canais de fluxo congelados. Outras causas são pressão de injeção inadequada, projeto inadequado da peça e contaminação do material.
Viscosidade do Material
O fluxo do material fundido depende da viscosidade. Materiais com baixo índice de fluidez tendem a solidificar antes de preencher completamente a cavidade. O problema é ainda mais grave nas seções de paredes finas da peça moldada por injeção. Pode-se pensar que aumentar a temperatura sempre resolve o problema da baixa viscosidade. No entanto, uma solução melhor pode ser a adição de um aditivo ou simplesmente a escolha de um tipo diferente de plástico.
Ventilação deficiente
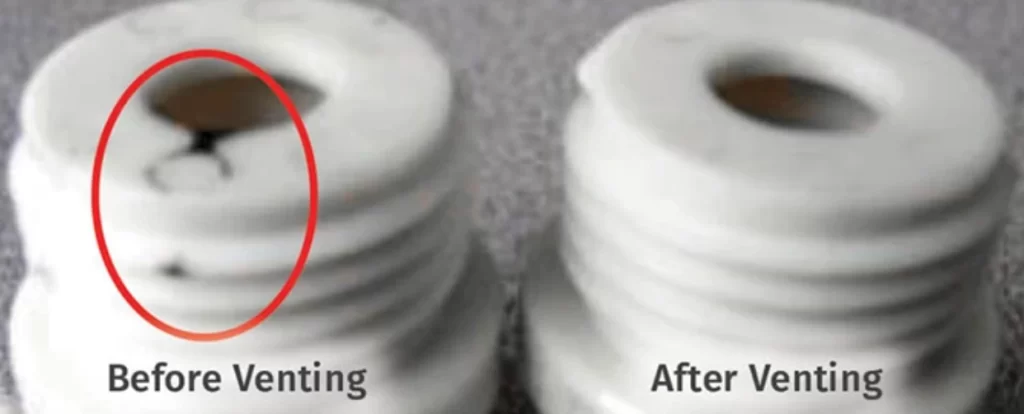
Quando a técnica ou o projeto de moldagem são inadequados, ocorre aprisionamento de ar, o que causa resistência ao fluxo. Por isso, recomenda-se que os orifícios de ventilação sejam posicionados estrategicamente. Um dos parâmetros mais críticos para a ventilação é a profundidade, que não deve ser inferior a 0.025 mm para a maioria dos plásticos.
Efeito de ventilação
Temperatura baixa
A baixa temperatura também é uma causa comum, sendo a temperatura no cilindro, molde ou bico o principal fator a ser considerado. Às vezes, projetistas ou engenheiros ignoram a temperatura na frente de fluxo. Como este é um ponto frio, as chances de ocorrer uma falha na injeção são altas.
Taxa de preenchimento
A taxa de preenchimento, também chamada de velocidade de injeção, determina se o material fundido atinge toda a cavidade antes de perder calor. Essa taxa deve ser suficientemente baixa para evitar resfriamento prematuro e restrição de fluxo.
Canais de fluxo congelados
Outra forma infalível de promover a injeção incompleta de plástico na moldagem por injeção é o aquecimento inadequado ou o dimensionamento insuficiente dos canais de fluxo. portões de moldagem por injeçãoe canais frios. O resultado desse processo de fusão e congelamento ocorre antes da cobertura completa da cavidade. Um fabricante experiente resolve esse problema alinhando o tamanho da peça e a viscosidade do material ao tamanho do canal de fluxo.
Pressão de injeção inadequada
Quando a pressão é inadequada, o material fundido não consegue vencer nem a menor resistência ao fluxo. Alguns operadores reagem aumentando a pressão de compactação. No entanto, a estratégia correta é ajustar a temperatura do material fundido, a pressão de injeção e outros parâmetros da etapa de enchimento.
Projeto de peça deficiente
Os aspectos mais comuns do projeto da peça que podem desencadear a injeção incompleta de plástico incluem cantos vivos e paredes finas. Mudanças abruptas na geometria também são indesejáveis para evitar esse defeito de moldagem. O engenheiro de processos deve considerar diferentes aspectos do projeto para manufatura, incluindo as proporções L/t corretas.
Contaminação no percurso do material
O caminho do material na cavidade do molde fica contaminado por resíduos carbonizados, material solidificado ou resina degradada. Materiais diferentes também podem causar inconsistências na viscosidade quando se contaminam mutuamente.
Com o risco de formação de espuma devido à umidade nas resinas sendo frequente, os engenheiros de processo devem estar atentos para garantir resultados de moldagem precisos. Especificamente, o processo deve incluir testes de materiais completos e cronogramas de purga rigorosos.
Efeitos da Injeção de Material com Pouco Fluxo de Ar na Moldagem por Injeção
Você deve evitar falhas na injeção de peças moldadas por injeção, não apenas pela degradação estética, mas também pelo aumento de custos, redução da integridade do produto e danos à reputação.
Degradação Estética
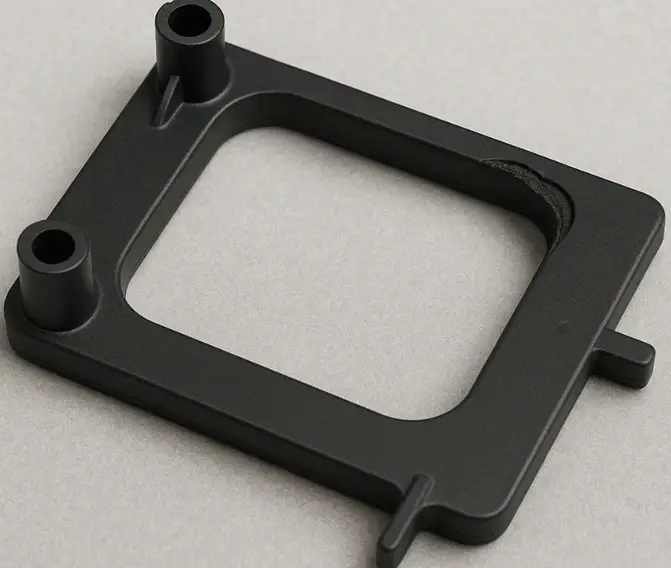
Falhas na injeção de peças são frequentemente visíveis, manifestando-se como bordas mal formadas ou partes faltantes. Muitas vezes, esse é o primeiro sinal de que algo está errado com o processo de moldagem por injeção. Para peças que são imediatamente visíveis ao usuário, isso pode ser um fator negativo.
Efeito estético
Custos aumentados
Uma ou duas injeções curtas podem ter um impacto mínimo no custo. No entanto, se o problema for recorrente, os custos podem aumentar rapidamente. Retrabalhos e paradas de máquinas são custos elevados que não podem ser ignorados. A reação instintiva costuma ser ajustar parâmetros às cegas, uma abordagem que pode aumentar os custos diretos. Para solucionar o defeito, é altamente recomendável identificar a causa raiz do problema.
Integridade do produto reduzida
Como mencionado, os efeitos de uma injeção incompleta vão além da aparência; até mesmo a integridade estrutural fica comprometida.
A integridade do produto é afetada.
Danos à reputação
Os clientes podem facilmente perder a confiança em uma marca devido a problemas de qualidade recorrentes. A falha na injeção de um produto pode nem ser grave, mas a percepção de que o processo de moldagem por injeção é fundamentalmente falho pode prejudicar a reputação da marca.
Experimente o Boda agora!
Solução de problemas e detecção em moldagem por injeção
As principais estratégias para solucionar problemas e detectar falhas de injeção são o monitoramento do processo, a inspeção visual, a análise de defeitos e a análise dimensional.
Monitoramento de processo
É aqui que tudo começa quando se trata de prevenir falhas na moldagem por injeção. Trata-se de uma estratégia eficaz baseada em dados em tempo real do processo. O processo de moldagem pode ser monitorado com precisão se esses dados puderem ser acessados em tempo real: pressão na cavidade do molde, variação do tempo de ciclo, peso da injeção e pressão de injeção. Caso haja um desvio perceptível em relação a qualquer um desses parâmetros, digamos, de ±3σ, uma verificação imediata deve ser iniciada.
Inspeção visual
Assim como o monitoramento, a inspeção visual é um método confiável para evitar disparos fora do alvo. A questão, como no ponto anterior, é que o técnico deve saber exatamente o que procurar.
Alguns dos problemas que apontam para uma falha incluem:
- Falta de bordas afiadas
- Bordas com formatos diferentes dos esperados.
- Paredes incompletas
Os sistemas de visão em linha podem ajudar a identificar falhas de posicionamento, de forma que os potenciais erros resultantes da inspeção puramente humana possam ser compensados.
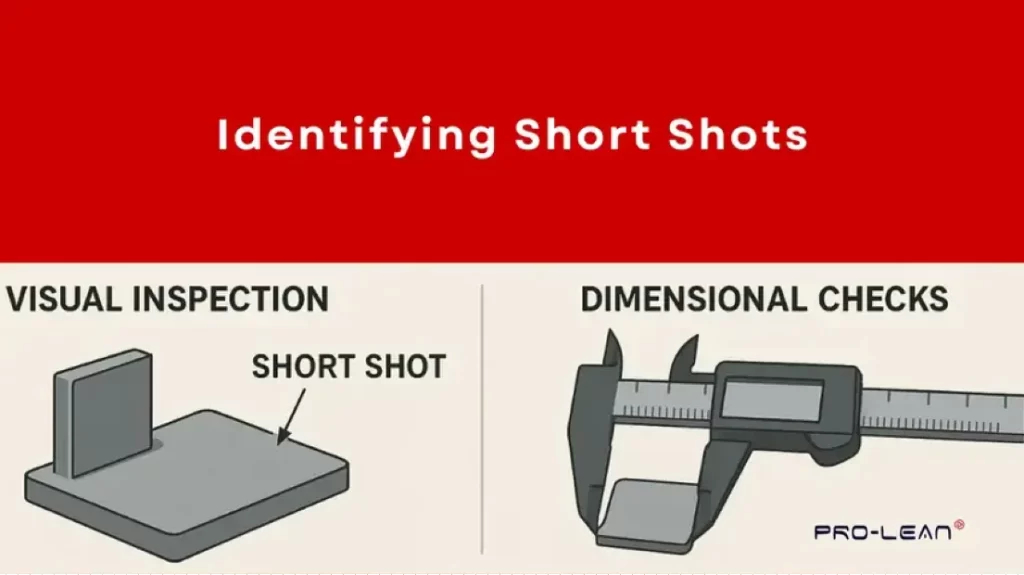
Identificando planos curtos
Análise de Defeito
A análise visa chegar à raiz do problema, ou seja, responder por que o disparo curto está ocorrendo. Algumas respostas ou causas de disparos curtos que podem ser derivadas dessa análise estão destacadas na tabela.
|
Possível causa |
indicação |
|
Problema de temperatura ou viscosidade |
Diversas paredes finas estão cedendo. |
|
Problema de ventilação/gás preso |
Marcas de queimadura |
|
Perda de pressão |
Tomada curta no final do preenchimento |
|
Contaminação, lesma fria |
Tiro curto perto do portão |
Análise dimensional
A análise dimensional supre as necessidades da inspeção visual padrão. As abordagens mais populares nessa estratégia incluem digitalização 3D, corte transversal e uso de CMM (Máquina de Medição por Coordenadas).
Digitalização 3DEste é o melhor método para análise dimensional de peças complexas moldadas por injeção. Envolve a comparação dos detalhes do CAD com os dados de digitalização para verificar se a cavidade está completa.
Secção TransversalSe houver suspeita de falhas de projeto em alguma área, ela é seccionada e examinada ao microscópio. Embora o método seja destrutivo, a vantagem é que ele fornece uma resposta conclusiva sobre o defeito.
CMM (Máquina de Medição por Coordenadas)A máquina possui uma sonda que ajuda a comparar dimensões críticas com o modelo CAD. Os engenheiros de processo utilizam esse método para identificar falhas que podem ser invisíveis a olho nu.
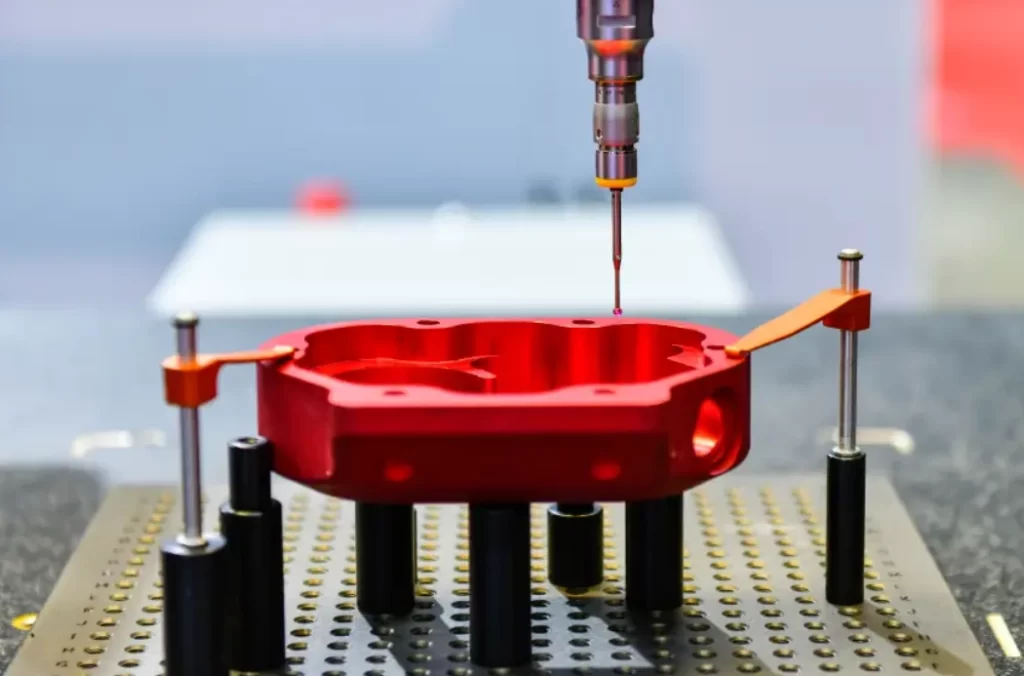
Máquina de medição por coordenadas (CMM)
Experimente o Boda agora!
Como corrigir falhas de injeção na moldagem por injeção?
Uma vez identificadas as causas de falhas na injeção, assim como em outros processos, defeitos de moldagem por injeção, o foco muda para as medidas corretivas. Estas incluem aprimoramento do projeto do molde, gerenciamento térmico, monitoramento do processo, manutenção da máquina e otimização dos parâmetros de moldagem.
Aprimoramento do projeto do molde
Por mais que o processo de moldagem seja aprimorado, o projeto do molde é a solução fundamental. As áreas em que se deve concentrar incluem espessura da parede, ventilação, canais de distribuição e poços de transbordamento.
Espessura da parede – Recomenda-se vivamente uma espessura de parede uniforme.
Saídas de gás: – Geometrias complexas podem exigir ventilação assistida por vácuo. Os locais de enchimento final devem ter aberturas de ventilação mais profundas ou em maior número.
Runners – Os canais de distribuição devem ser nivelados para evitar o preenchimento irregular do molde.
Poços de transbordamento – Estes elementos são cruciais para ampliar o percurso do fluxo em toda a cavidade.
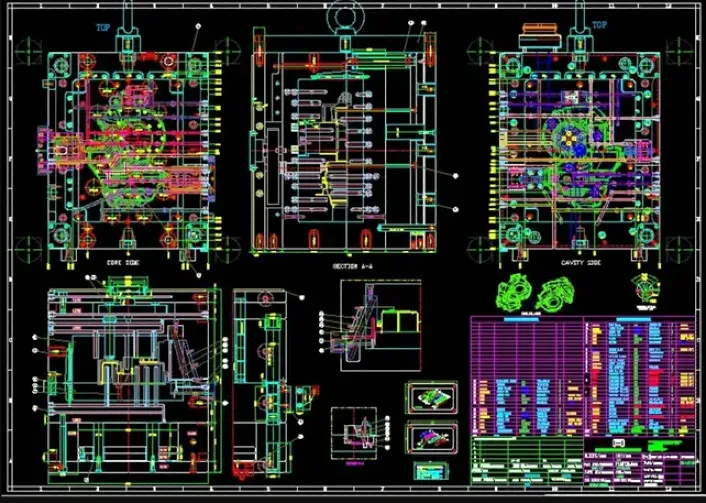
Projeto do molde
Gerenciamento termal
A uniformidade da temperatura é crucial na moldagem por injeção, portanto, um gerenciamento térmico eficaz é imprescindível.
As áreas que devem ser verificadas continuamente são:
- Zona do barril
- Temperatura da superfície do molde
- Temperatura da ponta do bico
- equilíbrio do corredor quente
Manutenção regular da máquina
A manutenção contínua das máquinas, em vez da manutenção reativa, diferencia as operações de moldagem de alto desempenho. Essas estratégias podem ser estruturadas em torno de pilares semanais, mensais e trimestrais. Quando a manutenção é proativa, as falhas de injeção tornam-se raras.
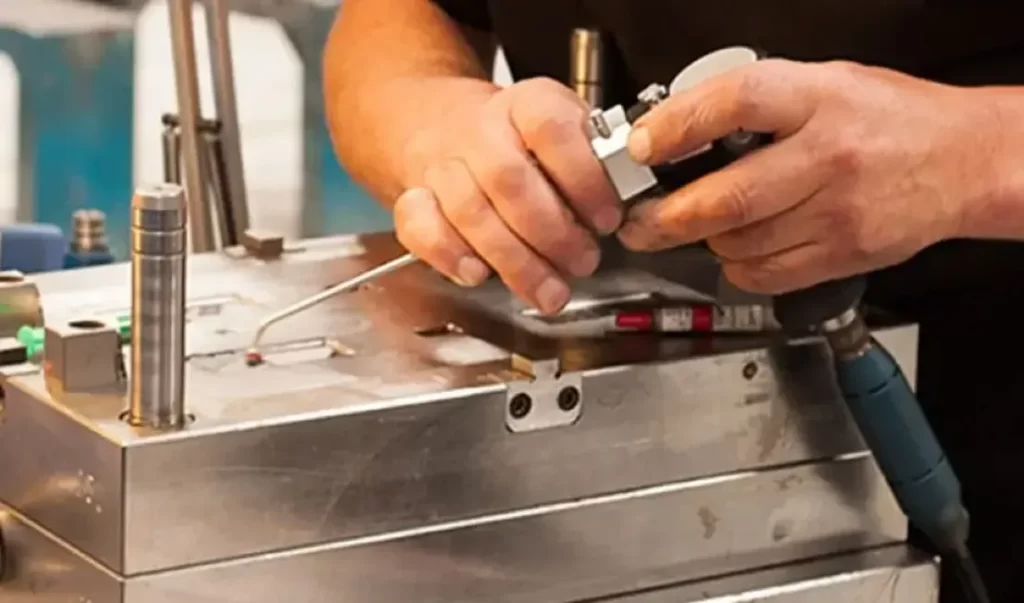
Manutenção do molde
Otimizar parâmetros de moldagem
Os parâmetros em questão são pressão de compactação, contrapressão, pressão de injeção, temperatura de fusão e velocidade de injeção. Um fornecedor de serviços de moldagem por injeção pode ajudá-lo a implementar um método abrangente de Planejamento de Experimentos (DOE) para contramedidas tangíveis contra falhas de injeção.
Conclusão
A moldagem por injeção de plástico com injeção insuficiente é um dos desafios previsíveis. Este artigo aprofundou-se no problema e explicou que ele vai além da simples questão da pressão de injeção insuficiente. Taxa de preenchimento, viscosidade, projeto da peça e temperatura são alguns dos outros fatores envolvidos.
A boa notícia é que, assim como outros problemas de moldagem por injeção, as falhas de injeção podem ser controladas. Este artigo discutiu soluções como otimização de parâmetros, gerenciamento térmico e aprimoramento do projeto do molde. Se você está com dificuldades para moldar arremessos curtos, nosso serviço de moldagem por injeção Essa é a sua melhor opção. Nossa equipe especializada garantirá que suas peças plásticas sejam entregues completas e com qualidade perfeita.