
A retificação interna/externa serve como uma técnica de refinamento de superfície. O processo atende aos requisitos exatos do projeto para cada componente. Ele funciona eficazmente em ângulos e raios detalhados presentes dentro e fora dos componentes usados em soluções de moagem personalizadasAlém disso, atende perfeitamente às necessidades de fabricação de buchas, furos de engrenagens, cames e eixos.
Principalmente, a retificação ID/OD permite que várias operações de retificação sejam executadas a partir de uma configuração de dispositivo. Uma máquina com vários fusos concede a capacidade de retificar diferentes diâmetros, faces e ângulos. A precisão da medição atinge seu nível mais alto, independentemente da configuração baseada no centro ou no mandril. Continue lendo para aprender os fatos essenciais sobre retificação ID/OD.
O que é retificação interna e externa?
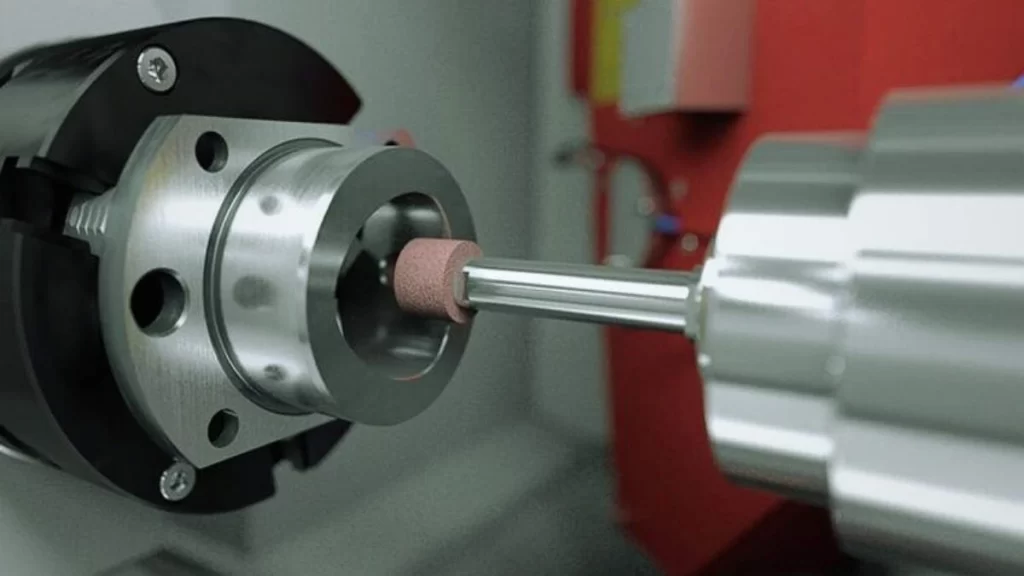
Retificação de identificação CNC
A retificação de precisão ID funciona usinando o diâmetro interno de componentes/peças cilíndricas. O processo usa ferramentas de retificação para moldar furos e furos de peças para requisitos dimensionais precisos e completude de superfície. Além disso, permite a retificação de componentes de tubos, itens de anel e aplicações de bucha.
Por outro lado, a retificação do diâmetro externo ou retificação sem centro A retificação superficial realiza operações de retificação em componentes cilíndricos a partir do exterior. Essa operação serve para produzir superfícies externas precisas e uniformes em eixos, pinos e peças múltiplas com formas geométricas arredondadas. Portanto, de modo geral, ambas as operações de retificação são convenientes para se obter um acabamento de alta qualidade em componentes mecânicos.
Como funciona a retificação de diâmetro interno e externo?
Aqui estão as etapas sequenciais envolvidas na retificação ID/OD:
1. Configuração e fixação
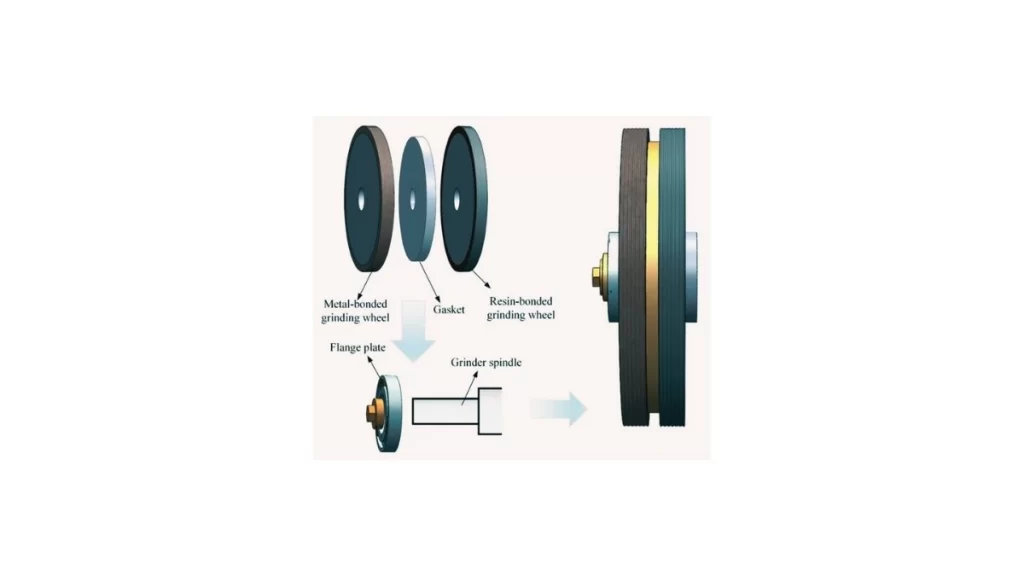
Configuração de fixação da roda de moagem
A instalação do componente na máquina permanece segura para operação. A roda de retificação deve ser sempre menor que a largura da peça de trabalho. A peça de trabalho recebe seu suporte de um fuso e um mandril durante as operações de retificação ID. A estabilidade do processo de retificação para peças OD é obtida por meio de sua instalação entre centros ou em um mandril.
2. Selecionando a roda de moagem
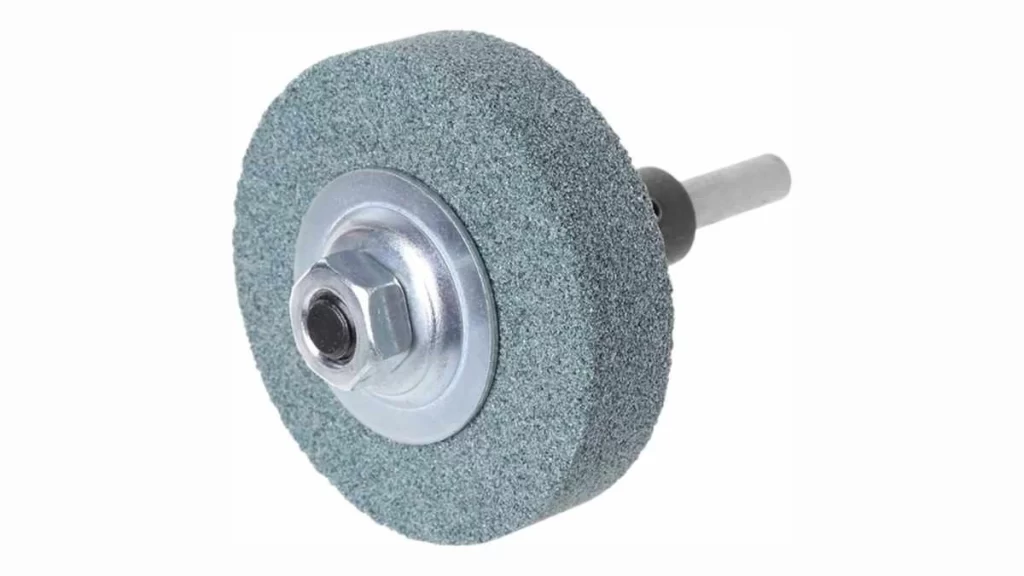
Rebolo Abrasivo
Os operadores de máquinas selecionam uma roda de retificação combinando-a com o material da peça, ao mesmo tempo em que consideram as necessidades de acabamento de superfície necessárias. A remoção precisa do material e a qualidade da superfície dependem da seleção do tamanho de grão da roda apropriado, bem como seu nível de dureza.
3. Posicionando a roda de moagem
O alinhamento da roda de retificação em direção à peça de trabalho cria um posicionamento que foca na área para retificação de diâmetro ou furo. O posicionamento da roda difere entre retificação de ID porque a roda entra pelo furo, mas a roda corre no diâmetro externo durante a retificação de OD.
4. Processo de moagem
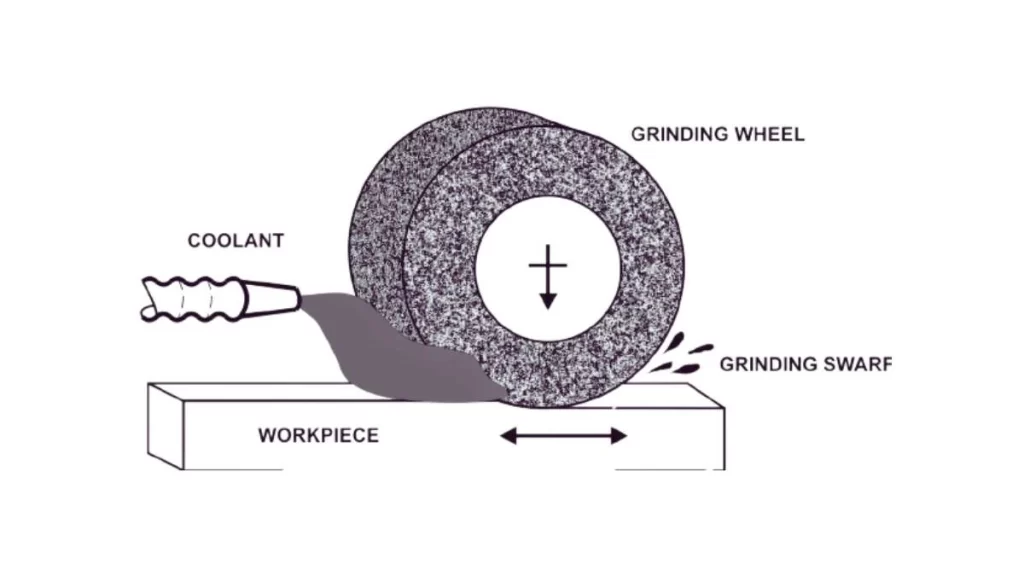
Ilustração do processo de moagem
A máquina de moer ativa o movimento de rotação da roda em sua alta velocidade operacional. Durante Retificação de identificação CNC operações, a roda avança radialmente para moldar áreas internas. Em contraste, o movimento da roda de moagem OD ocorre ao redor da circunferência da parte externa. O corte do material acontece em porções minúsculas medidas.
5. Arrefecimento e Lubrificação
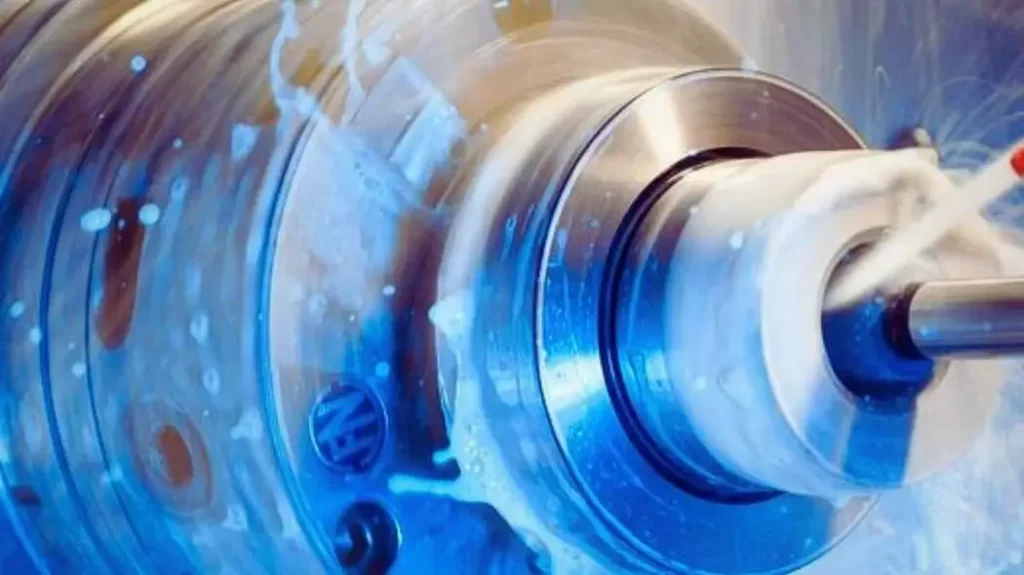
Resfriamento e lubrificação durante o processo de retificação
Durante toda a operação, o sistema aplica refrigerante para gerenciar a temperatura e proteger a peça de trabalho contra danos. Para estender a vida útil da roda, além de produzir um acabamento de superfície superior, o refrigerante desempenha um papel crítico durante o processo de retificação da superfície.
6. Medição e ajuste
A peça passa por verificações periódicas de medição usando micrômetros e algumas ferramentas de medição alternativas. O operador da máquina ajusta o posicionamento e as configurações da roda quando necessário para manter controles dimensionais próximos.
7. Acabamento
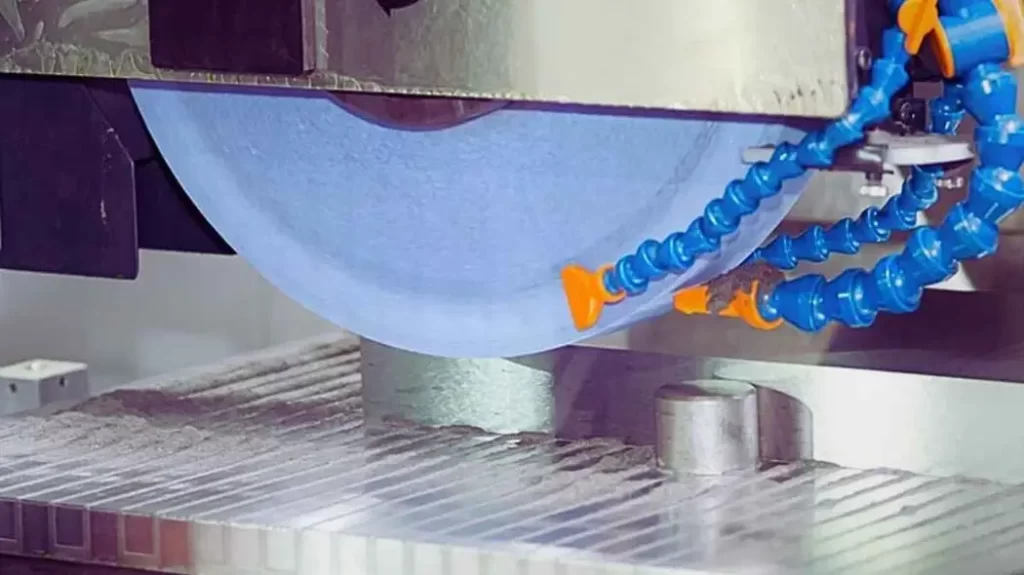
Acabamento de moagem
Após atingir as dimensões e os padrões de acabamento de superfície necessários, a operação de retificação termina. Os operadores extraem a peça com cuidado para evitar quaisquer deformações que possam resultar do processo de resfriamento. Todas as verificações de dimensões e acabamento de superfície são conduzidas para atender aos requisitos declarados na peça concluída.
Experimente o Boda agora!
Diferença entre retificação CNC ID e retificação OD
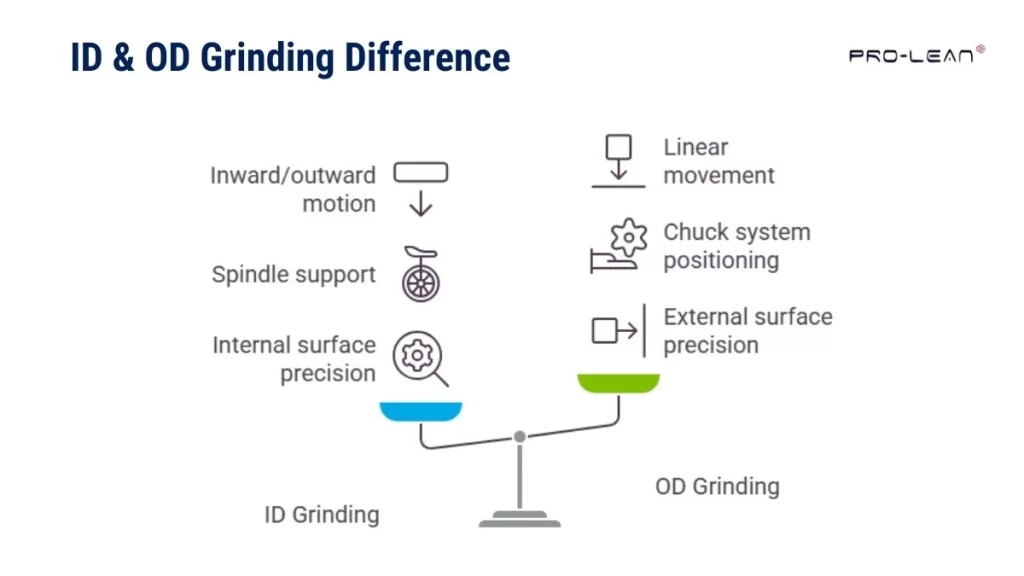
Infográfico: Diferenças entre ID e OD Grinding
Alt Text: Um infográfico comparando a retificação ID e OD. Ele exibe visualmente as principais diferenças, destacando a retificação interna para superfícies internas e a retificação externa para superfícies externas.
Vamos dar uma olhada na principal distinção entre ID e OD moagem personalizada opções:
Superfície Alvo
A retificação cilíndrica interna serve como um processo necessário para obter medições precisas de diâmetro interno. Ela opera para lidar com sucesso com componentes com canais internos pequenos e estreitos. Tolerâncias apertadas são alcançadas em superfícies internas. Em comparação, o objetivo principal da retificação OD é obter dimensões cilíndricas externas perfeitas. Acabamentos de superfície de peças com requisitos de diâmetro apertados são especificamente tratados por este processo.
Fixação e configuração da peça de trabalho
A peça recebe apoio sólido através de um fuso durante Retificação de identificação CNC operações. Um resultado de precisão depende muito do posicionamento apropriado da roda de retificação. O procedimento controla como a roda permanece no meio do furo de instalação.
A peça deve ser posicionada no centro ou em um sistema de fixação para permitir sua rotação durante as operações de retificação externa. Uma configuração adequada garante a preservação da concentricidade durante todo o processo de retificação.
Caminho da roda de moagem
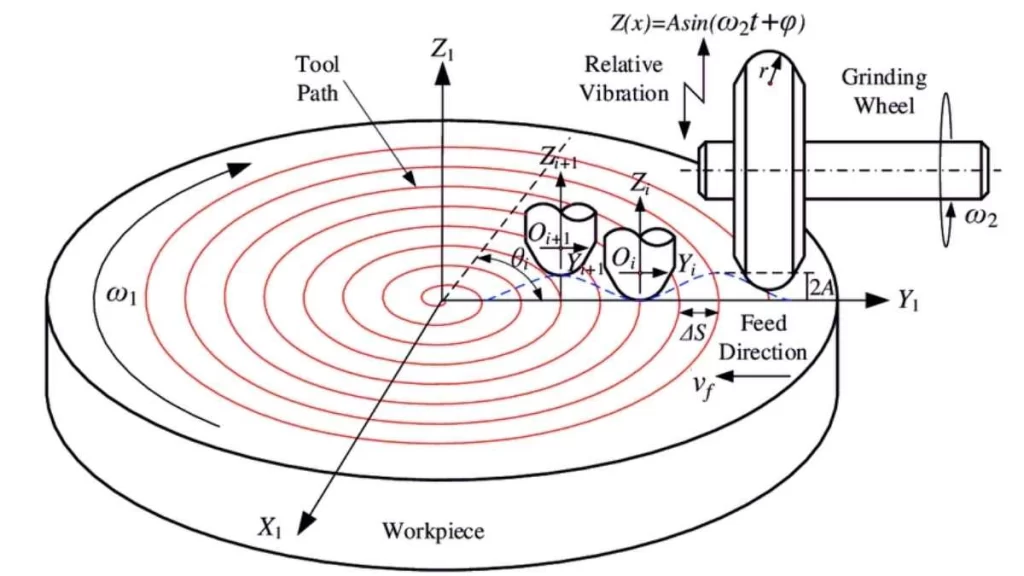
Caminho da roda de moagem
A roda de moagem ID opera por meio de um movimento de movimento para dentro e para fora. O processo gera remoção precisa de material da superfície da parede interna.
Durante a retificação OD, a roda rotativa realiza movimentos lineares ao longo da área externa da peça. Todos os pontos da superfície ao longo do diâmetro externo experimentam moagem precisa durante todo o processo.
Aplicações e tipos de componentes
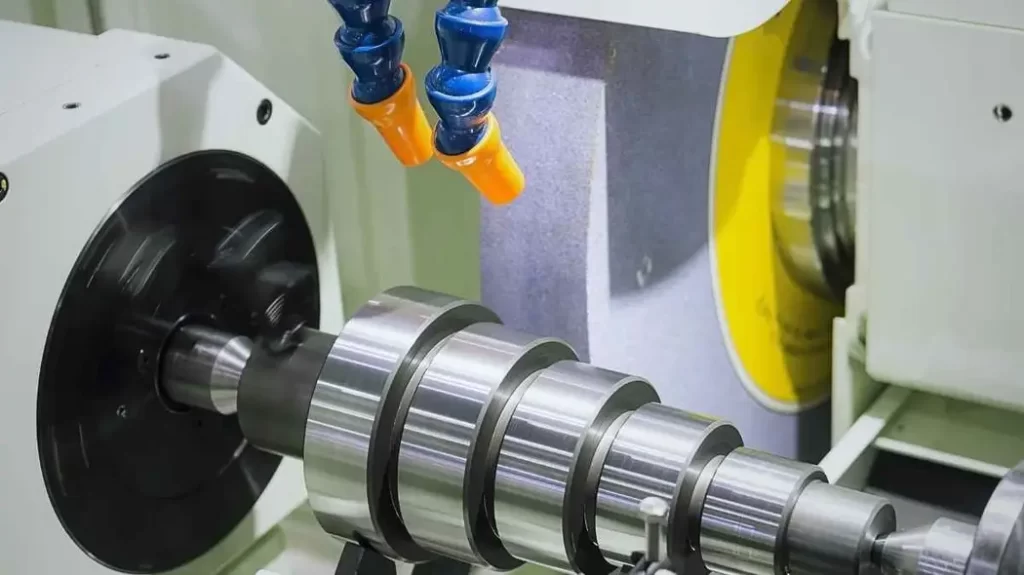
Retificação CNC OD
O processo de retificação de ID aborda especificamente peças cilíndricas contendo furos, que incluem engrenagens e rolamentos. Ele faz com que os recursos internos alcancem precisão dimensional e qualidade de superfície uniforme. A produção de eixos e rolos ocorre por meio de processos de retificação de OD. A superfície lisa com dimensões precisas necessárias para a montagem do equipamento se aplica a esses componentes.
Configuração e ferramental da máquina
Máquinas de retificação de diâmetro interno (ID) incorporam fusos precisos juntamente com pequenas rodas para operação. As rodas são fabricadas especificamente para pequenas dimensões de retificação interna. Por outro lado, a principal característica das retificadoras cilíndricas externas (OD) consiste em grandes rebolos para realizar operações externas. A configuração da máquina, juntamente com sua estrutura rígida, auxilia na obtenção de trabalhos precisos em componentes longos.
Aplicações de retificação de diâmetro interno e externo em indústrias de manufatura
Tabela: Aplicações industriais de retificação ID/OD
| Expertise | Retificação de identificação CNC Peças | Retificação CNC OD Peças | Foco |
| Automotiva |
Rolamentos, Buchas, Virabrequins, Furos de engrenagem |
Eixos, Pistões, Eixos, Árvores de cames |
Precisão tolerâncias, acabamento de superfície, resistência ao desgaste. |
| Indústria aeroespacial |
Carcaças de turbinas, Eixos do motor, Compressor Furos |
Eixos de turbina, Gearbox sim, exterior Componentes |
Força elevada ligas, fadiga resistência, mícron tolerâncias. |
|
Produtos para uso Médico Dispositivos/Instrumentos |
Instrumentos cirúrgicos, Implantes, Brocas ósseas |
Surgical Pinos, Guia Alfinetes, Cateteres |
Dimensional precisão, Liso termina, biocompatibilidade. |
|
Industrial Maquinaria |
Hidráulico Pistões, Buchas, Mangas |
Eixos, Rolos, Mangas, Acoplamentos |
Concentricidade,desgaste resistência, operacional eficiência. |
| Petróleo e Gás |
Corpos de válvulas, Pump Cilindros, hastes de perfuração |
Sedes de válvulas, bomba Eixos, Externos Pump Componentes |
Superfícies de vedação, pressão contenção, durabilidade. |
| Expositores e Eletrónica |
Conectores, Alfinetes, Electrical tubos |
Dissipadores de calor, Externo Conectores, Pinos |
Submicron tolerâncias, dissipação de calor, funcionalidade. |
Experimente o Boda agora!
Escolhendo o serviço de retificação correto: retificação ID vs. OD
Quando escolher retificação interna (retificação ID):
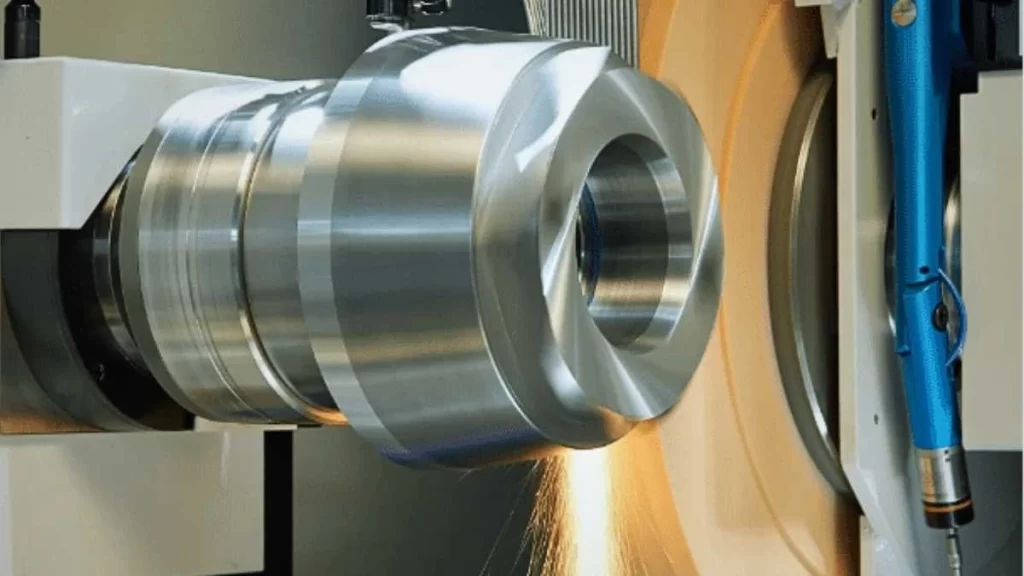
Moagem de ID
- Dimensões internas apertadas: A retificação interna CNC mantém um controle superior sobre os diâmetros internos quando são necessárias tolerâncias de fabricação rigorosas. Ela garante um controle dimensional preciso para rolamentos e caixas de engrenagens. As especificações dimensionais permanecem precisas em escala micrométrica por meio da retificação interna, o que proporciona peças de acoplamento exatas.
- Perfis internos complexos: ID usinagem de retificação torna-se significativo na criação de recursos internos complexos, incluindo cones e raios, bem como furos multi-etapas. O procedimento permite que os fabricantes moldem formas precisas de rosca interna juntamente com perfis angulares que são frequentemente necessários em cilindros hidráulicos e furos de eixo de comando. Ele permanece altamente preciso para formas de produtos internos multidimensionais.
- Cilindros pequenos e estreitos: A retificação interna é o processo de escolha para furos profundos e minúsculos, bem como para furos estreitos. Peças médicas e componentes de válvulas exigem retificação interna, pois a consistência e o acabamento liso no interior do furo são características essenciais. A operação de retificação interna de precisão produz acabamentos excepcionais combinados com dimensões exatas que se mantêm de alta qualidade mesmo em ambientes internos desafiadores.
- Minimizar a deformação: Tubos de precisão e carcaças de pequeno diâmetro são vulneráveis a deformações. Normalmente, quando cortados por processos de usinagem convencionais, o método de retificação interna com remoção controlada de material protege a integridade estrutural da peça. Portanto, o processo se destaca em situações que exigem a prevenção do acúmulo de calor e da deformação da forma.
- Acabamento de superfície interna superior: A retificação interna atende aos requisitos de acabamento impecável de peças internas, como pistões hidráulicos e materiais sensíveis à indústria aeroespacial. Essas qualidades são essenciais para reduzir os efeitos de cisalhamento e evitar a degradação do material. A retificação interna utiliza rebolos de alta velocidade e configurações precisas para produzir superfícies que atendem aos requisitos mais exigentes.
Quando escolher retificação externa (retificação OD):
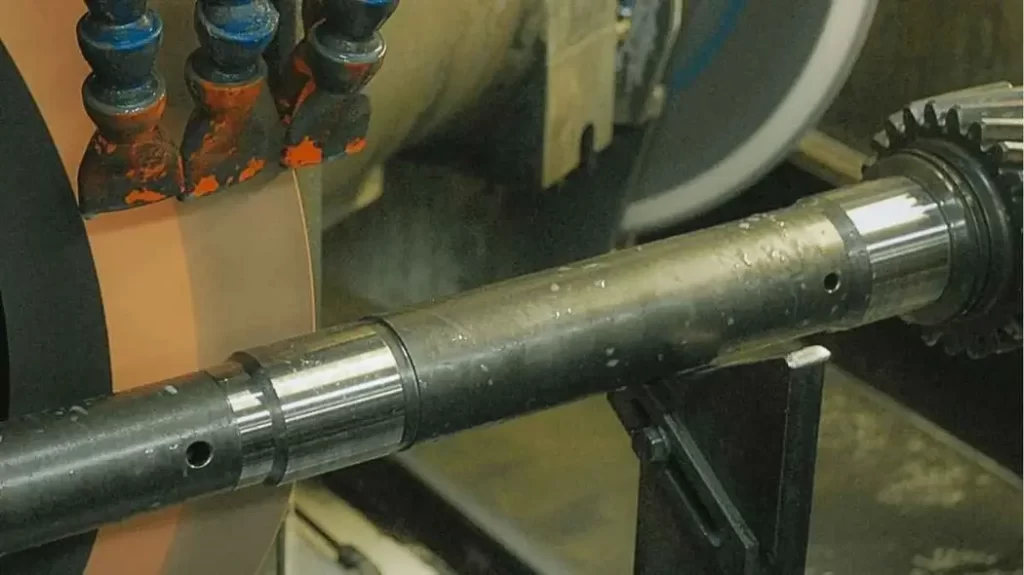
Moagem OD
- Precisão nos diâmetros externos: A retificação CNC de diâmetros externos torna-se essencial para manter a tolerância precisa dos diâmetros externos das peças. O funcionamento correto de eixos, pinos e roletes depende de superfícies precisamente circulares para um encaixe adequado. As limitações de precisão em aplicações críticas tornam-se alcançáveis por meio da retificação de diâmetros externos, pois ela proporciona uma consistência incrível nas medições de diâmetro externo.
- Aprimoramentos externos para resistência ao desgaste: O processo de suavização de retificação cilíndrica produz superfícies resilientes em peças com alto potencial de desgaste, como cames e engrenagens, o que minimiza o atrito e melhora sua capacidade de manutenção.
- Concentricidade nos componentes rotacionais: Os componentes rotativos, como motores de fuso e eixos de turbina, atingem concentricidade completa por meio de processos de retificação externa. Isso garante a estabilidade operacional, evitando movimentos descontrolados e mantendo dimensões externas precisas. Portanto, o aumento da vida útil das peças rotativas depende fortemente da obtenção de concentricidade, pois a retificação externa reduz tanto o desgaste quanto a tensão.
- Peças cilíndricas grandes: A retificação externa garante a uniformidade da superfície externa de eixos longos e rolos grandes em toda a sua extensão, assegurando a integridade estrutural desses componentes.
- Necessidades de produção em alto volume: Quando os fabricantes operam linhas de produção de alto volume, a retificação externa garante que cada componente atenda às especificações exatas de requisitos dimensionais e qualidade de superfície. Ela proporciona a consistência essencial exigida na fabricação de inúmeras peças para operações de montagem de automóveis.
Como os serviços de retificação CNC melhoram a precisão de retificação de ID e OD com a Boda Tech
Serviço de usinagem de retificação Boda Tech
A Boda Tech se dedica a fornecer soluções avançadas serviço de moagem para componentes OEM, como bielas, eixos, camisas de cilindro e outras peças essenciais em todo o país.
Nossa instalação conta com tecnologia de ponta para executar diversos processos de moagem, como moagem fina, moagem OD, moagem de alta velocidade, moagem úmida, moagem de múltiplos diâmetros, moagem escalonada, moagem de precisão, etc.
Nossas capacidades de retificação CNC:
- Nossos sistemas de retificação OD de alta precisão permitem a obtenção de acabamentos de superfície entre 6-8 Ra e alcançam tolerâncias dentro de +0.0002″.
- Podemos moer peças com dimensões que chegam a 59 polegadas de comprimento e 11.8 polegadas de diâmetro.
- Nossa capacidade de produção inclui várias peças de até 100 unidades por vez para atender a demandas de pedidos pequenos e grandes.
Qualidade e Certificações:
Nossa empresa mantém ISO 9001:2015 Padrões para estabelecer processos de controle de qualidade que garantam o desempenho duradouro das peças. Atendemos os setores aeroespacial, de petróleo e gás, agrícola, de transporte, militar, de geração de energia e de fabricação de semicondutores. Portanto, para qualquer solicitação personalizada, entre em contato com nossa equipe de vendas e obtenha serviços de valor agregado para seus projetos.
Perguntas Frequentes
P1: O que é retificação interna e externa?
A retificação de diâmetro interno (DI) retifica a superfície interna de tubos, anéis ou furos. A retificação de diâmetro externo (DE) retifica a superfície externa de objetos cilíndricos. Ambos os processos permitem alcançar tolerâncias e acabamentos superficiais precisos.
P2: Qual é a diferença entre retificação ID e retificação OD?
A retificação interna aplica-se principalmente ao diâmetro interno das peças. A retificação externa visa o diâmetro externo de objetos cilíndricos. Ambas as técnicas requerem configurações e ferramentas diferentes.
Q3: Quais são os benefícios de usar serviços de retificação CNC para retificação interna e externa?
A retificação CNC tem controle e consistência mais precisos. Ela melhora a velocidade de produção minimizando o erro humano. Além disso, ela pode lidar meticulosamente com designs complexos com alta repetibilidade.
Q4: Quando você deve escolher a retificação OD cilíndrica em vez de outros métodos?
Caso necessite de peças cilíndricas com tolerâncias rigorosas, opte pela retificação cilíndrica de diâmetro externo. É ideal para peças com superfícies externas simétricas e mais eficiente para produção em massa.
P5: Quais são os desafios para alcançar precisão na retificação externa e interna?
Alcançar tolerâncias apertadas pode ser difícil devido ao alto desgaste da ferramenta. Flutuações de temperatura também podem afetar a peça de trabalho e a máquina. Portanto, a configuração e o monitoramento adequados são necessários para atingir a precisão.
Q6: Como você garante alta precisão nos processos de retificação de DI e DE?
Use máquinas de alta qualidade e bem conservadas para resultados consistentes. Calibre as ferramentas regularmente para manter resultados precisos durante toda a produção. Além disso, ajuste as configurações e monitore o desempenho das ferramentas.