
“A moldagem por injeção é uma técnica de fabricação inestimável para criar peças rigorosas com controle de qualidade. Ele beneficia os usuários por ser econômico e fornecer produtos de uso final ou pós-venda com recursos de curto prazo.”
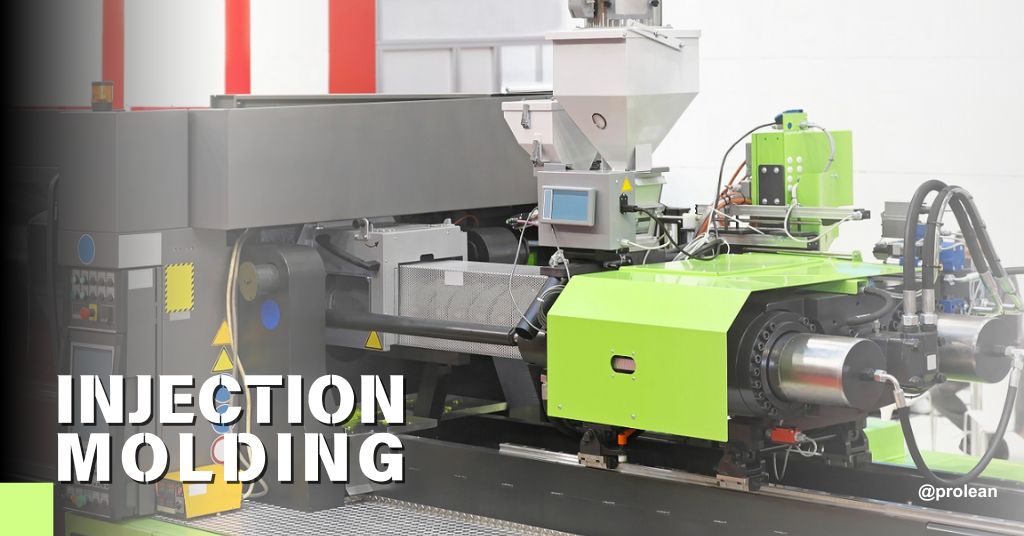
A moldagem por injeção personalizada é um processo indispensável para a produção de peças plásticas de maneira oportuna e econômica. Permite a produção de grandes lotes de peças ou componentes idênticos. Está bem acabamento de superfície de moldagem por injeção geralmente é vantajoso e muitas vezes torna desnecessário o tratamento superficial adicional.
Embora a pré-coloração dos pellets possa reduzir o processo de pintura ou tingimento pós-moldagem, pode surgir a necessidade de diferentes acabamentos superficiais. Esses acabamentos variam desde um simples polimento reto até tipos de tratamento mais complicados. Várias empresas têm seus requisitos e necessidades; alguns se concentram em acabamentos suaves para a aparência de seus produtos, enquanto outros estão interessados em rugosidade ou textura de superfícies para peças ou durabilidade do produto. A Sociedade da Indústria de Plásticos (SPI) delineou muitos graus de acabamento superficial neste contexto.
Eles são específicos para o material e a aplicação pretendida. Existem diversas opções de acabamento superficial para peças customizadas, fabricadas através da injeção de plásticos em moldes. Por outro lado, algumas aplicações são projetadas com acabamentos plásticos brilhantes por razões estéticas, enquanto outras são para acabamentos mais ásperos para robustez mecânica ou perspectivas de custo-benefício. O SPI desenvolveu um conjunto de padrões industriais para acabamentos superficiais de moldagem de plástico. Esses padrões, denominados designações de acabamento SPI, são divididos em quatro grupos de 12 tipos de acabamento superficial, variando de texturas lisas a ásperas. Este artigo demonstra os padrões de acabamento superficial para moldagem por injeção, padrões comuns defeitos de moldagem por injeçãoe medidas de controle de qualidade para produtos moldados.
O que são acabamentos de superfície para moldagem por injeção?
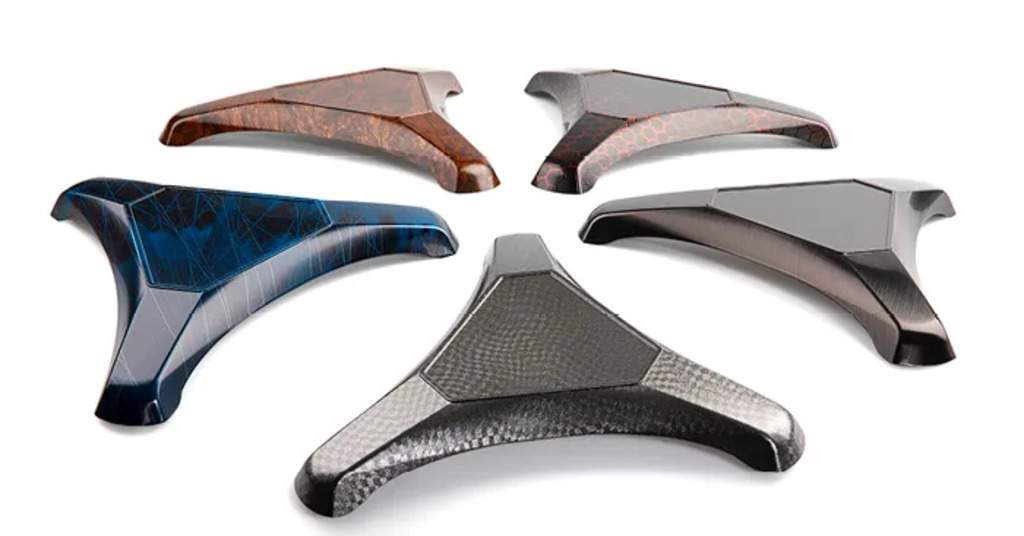
Acabamentos de superfície de moldagem por injeção
No que toca à o que é moldagem por injeção, na atualidade. A resposta está em sua capacidade de produzir rapidamente peças uniformes de qualidade padrão. Os acabamentos superficiais da moldagem por injeção são processos adicionais aplicados às peças plásticas após a moldagem para melhorar sua aparência ou funcionalidade. Esses procedimentos de acabamento incluem texturização de superfície, criada para dar aos objetos moldados injetados uma aparência, textura ou toque específico; portanto, possuem funções estéticas e funcionais.
Diferentes acabamentos superficiais podem ser obtidos pela moldagem de plástico, e cada um deles tem seus benefícios. Por exemplo, um acabamento superficial liso oferecido por uma famosa empresa de moldagem por injeção de plástico pode ser um fator que melhorará o desempenho da peça. Por outro lado, acabamentos texturizados podem causar aumento na aderência e sensação tátil, resultando em uma experiência de usuário satisfatória. Os critérios de seleção para o acabamento superficial adequado são uma etapa crucial na finalização do produto, pois determinam a aparência e a usabilidade do produto final.
Experimente o Boda agora!
Os padrões de acabamento de superfície para moldagem por injeção SPI
Os tipos de acabamento superficial SPI são os seguintes:
Grau A: O acabamento superficial brilhante da moldagem por injeção
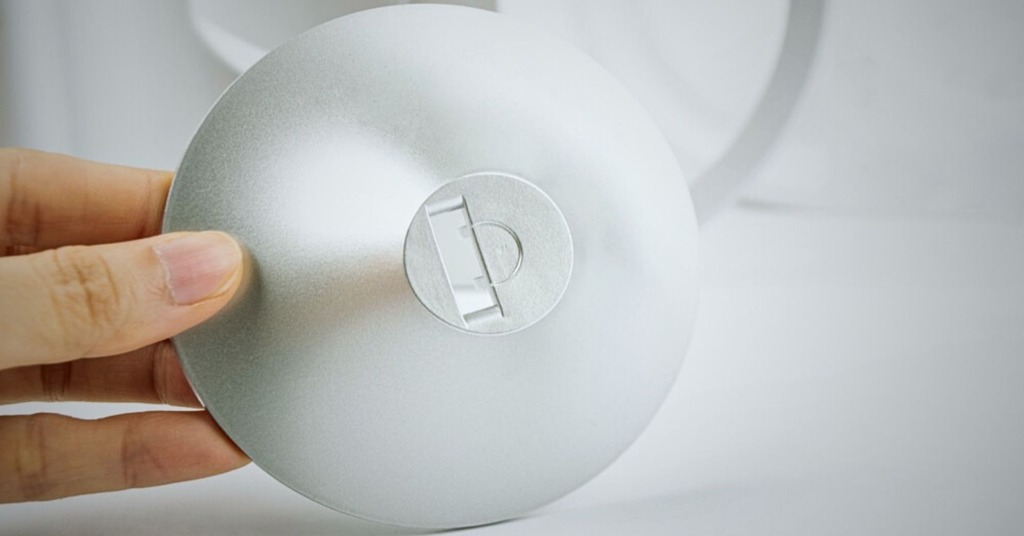
Acabamento de moldagem por injeção brilhante
Rugosidade mínima: 0 μm.
Esta categoria de acabamento é alcançada através de processos especializados como o polimento diamantado, que muitas vezes produz altos níveis de brilho. Os fabricantes podem polir meticulosamente as peças moldadas por injeção até obter um acabamento brilhante, empregando rodas de trabalho com materiais abrasivos soltos. No entanto, Moldagem por injeção de teflon produtos ou materiais como acrílico e PC podem ser facilmente polidos para formar uma superfície lisa; materiais de alta resistência à abrasão, como TPU, apresentam desafios para obter um acabamento tão brilhante.
Grau B: Acabamento superficial de moldagem por injeção semibrilhante.
Rugosidade mínima: 0.05 μm
Geralmente, é adequado para peças que requerem um nível de brilho moderado. As técnicas de lixa de grão de acabamento grau B são empregadas para esse fim. Este método proporciona facilidade de trabalho com uma ampla variedade de plásticos, incluindo plásticos de engenharia usados para moldagem por injeção. Além disso, essas peças são atraentes e adequadas para aplicações de consumo.
Grau C: Acabamento fosco da superfície de moldagem por injeção
Rugosidade mínima: 0 μm
O processo de lixamento geralmente produz acabamentos foscos de alta resolução, removendo marcas de usinagem sem adicionar brilho. Esta opção de acabamento é adequada para peças que não são esteticamente significativas, mas que requerem uma textura superficial consistente. Este processo ajuda a garantir uma textura de superfície de molde de alta qualidade, desprovida de quaisquer marcas ou manchas visíveis. A técnica de polimento de pedra é geralmente adequada para a maioria dos plásticos moldados por injeção.
Grau D: Acabamento de superfície de moldagem por injeção texturizada
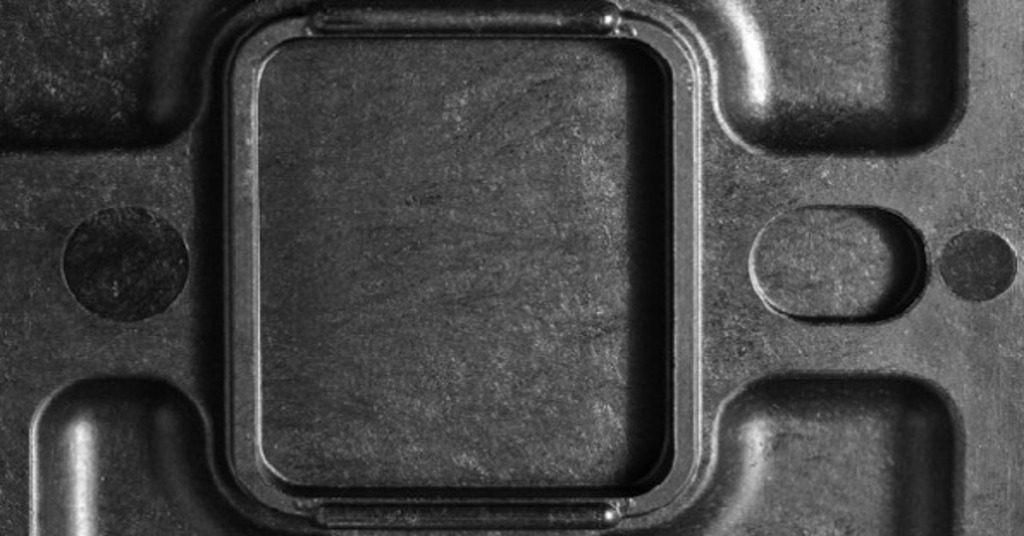
Superfície texturizada de moldagem por injeção
Rugosidade mínima: 0 μm
Algumas aplicações requerem uma rugosidade superficial ou acabamento de textura especificado pelo SPI. Normalmente, essas condições são usadas para aumentar o atrito para fins mecânicos. O jato de areia é considerado ideal para produzir a textura desejada, e a técnica de jato de areia é usada. Utilizando ar comprimido, as partículas abrasivas são direcionadas com força contra a peça, o que faz com que sua superfície rugosa fique alinhada com determinadas necessidades de aplicação.
Fatores que controlam o acabamento superficial em moldagem por injeção
O processo de obtenção da textura fina de uma peça plástica começa muito antes da moldagem. Vários fatores importantes influenciam o acabamento da superfície:
1. Ferramentas
A seleção do material do molde influencia significativamente a qualidade da superfície do molde de injeção. Diferentes metais são usados, mas principalmente aço para ferramentas endurecido e alumínio são usados para a fabricação de peças. Os moldes de aço, em particular, são predominantes para obter os acabamentos mais lisos possíveis, perfeitos para peças que precisam ser esteticamente agradáveis.
2. Seleção correta de materiais
A escolha do material acabamentos de moldagem por injeção produtos. Vários plásticos apresentam vários graus de compatibilidade para obter uma superfície lisa ou texturizada. Além disso, cargas e pigmentos também são utilizados como aditivos, o que pode afetar as propriedades superficiais do material.
3. Variáveis de Processo
A velocidade de injeção e a temperatura do molde são as duas variáveis críticas do processo responsáveis pelos acabamentos superficiais na moldagem por injeção. Velocidades de injeção em temperaturas de fusão mais altas podem produzir acabamentos mais brilhantes com menos linhas de solda. O rápido preenchimento das cavidades do molde elimina a visibilidade da linha de solda, melhorando a aparência geral. Adicionar altas temperaturas de molde e fusão às rápidas velocidades de injeção proporciona à SPI um acabamento superficial mais liso.
4. Considerações Funcionais
A estética não é a única razão para selecionar o acabamento superficial na moldagem por injeção; requisitos funcionais são cruciais. Acabamentos texturizados podem ser usados para melhorar a adesão da tinta ou para evitar que as superfícies lisas descasquem. Os acabamentos texturizados são um tipo de aprimoramento do produto que proporciona uma superfície tátil que fortalece a aderência. Por outro lado, os acabamentos texturizados também aumentam a resistência e a segurança das peças, tornando-as adequadas para aplicações antiderrapantes.
5. Considerações de custo
A moldagem está associada a altos custos iniciais de preparação, que aumentam quando acabamentos de alta qualidade, como o A-1, são utilizados. Quanto mais complexo o acabamento, maior o custo de produção. Além disso, projeto de moldagem por injeção É também um fator essencial no controle de custos. Os designs são simples e podem ser facilmente reproduzidos, portanto, a produção em massa é feita usando um único molde e, consequentemente, o custo é baixo. O processo de fabricação é padronizado por um único molde, reduzindo despesas e acelerando a produção. Por outro lado, as variações de design exigem mais de um molde, o que justifica o alto investimento financeiro no projeto.
6. Acabamento de superfície VDI (STD) para moldagem por injeção
Acabamento superficial VDI 3400, comumente conhecido como acabamento VDI. É padrão definir a textura do molde definida pelo Verein Deutscher Ingenieure (VDI), que é a sociedade dos engenheiros alemães. O acabamento é feito através de usinagem por descarga elétrica (EDM) durante a usinagem do molde. Apesar de terem sido fundados pela Sociedade de Engenheiros Alemães, os padrões de acabamento superficial VDI são agora aplicáveis a fabricantes de ferramentas em todo o mundo, incluindo regiões da América do Norte, Europa e Ásia.
Experimente o Boda agora!
Etapas do controle de qualidade em moldagem por injeção
O controle de qualidade para moldagem por injeção na indústria de fabricação de plásticos geralmente consiste em quatro etapas principais. O processo começa pela fase de projeto, e depois segue para o molde para inspeção de pré-produção. Paralelamente, o controle de qualidade do processo e, por último, a inspeção do produto final. Afinal, passa por licenciamento e certificação para controle de qualidade. Vamos discutir as etapas envolvidas para manter a rigorosa qualidade das peças moldadas.
1. Fase de projeto
Na fase inicial do controle de qualidade, conhecida como revisão do projeto, engenheiros ou projetistas internos e externos se reúnem para examinar a correção de todos os projetos antes da produção. A abordagem de impressão 3D tem muitos benefícios quando se trata desse aspecto. Permite observar a aparência do produto antes da atualização da produção, o que, por sua vez, garante a minimização do gasto de recursos com equipamentos e materiais de fabricação. Além disso, a impressão 3D proporciona um conhecimento preciso da escala dos modelos finais de produção. Essa configuração afeta a velocidade de produção e o uso de material. Para ilustrar, a escolha de materiais que possam formar várias peças simultaneamente pode ajudar a reduzir custos de produção e desperdício de materiais, economizando.
2. Projeto do Molde
Nesta pré-produção, o molde é trabalhado e utilizado na fabricação. O material do molde depende do tipo de produto. Por exemplo, a moldagem de plástico geralmente utiliza moldes feitos de ligas de alumínio ou aço, enquanto outros métodos podem utilizar materiais cerâmicos ou moldes de arenito, dependendo da peça de uso final.
3. Inspeção de pré-produção
A inspeção de pré-produção, ou “inspeção do primeiro artigo”, visualiza as peças feitas através do processo de moldagem por injeção antes do envio. Esta etapa vital permite-nos verificar se cada peça atende às especificações e detectar defeitos antes que o cliente receba o produto. Os inspetores realizam inspeções visuais de cada peça durante a fase de desenvolvimento e utilizam instrumentos de medição para garantir que as dimensões, pesos e tolerâncias estejam em conformidade com os requisitos especificados.
Além disso, são feitos testes funcionais para verificar a compatibilidade das peças na sua montagem e a sua adequação ao fim a que se destinam, sabendo que poderão necessitar de alguns ajustes após a moldagem. Além da inspeção visual e dos testes funcionais, os inspetores podem aplicar exames de raios X ou outros testes não destrutivos para garantir a segurança e funcionalidade das peças.
Na moldagem por injeção de plástico podem surgir vários tipos de imperfeições, incluindo:
- Mudanças de cor e textura fazem com que o produto tenha uma aparência diferente dos demais.
- Furos ausentes ou desalinhados são essenciais para o funcionamento e a aparência do produto.
- O problema é que as dimensões do furo, como tamanho e espessura, não correspondem ao desenho, o que não é o que se pretendia.
- O preenchimento insuficiente da cavidade leva a lacunas, como flash e fotos curtas, que podem afetar a qualidade do produto.
5. Controle de qualidade no processo
A jornada do processo de controle de qualidade envolve um controle rigoroso das matérias-primas, garantindo que elas cumpram as especificações antes de serem integradas ao processo. O foco então se volta para a confirmação das configurações corretas de temperatura e pressão para a máquina de moldagem por injeção e outras peças vitais para uma operação suave. Esta etapa ajuda a evitar problemas como bolhas de ar nas peças acabadas ou produtos com acabamento superficial ruim.
A etapa seguinte é examinar o plástico fundido em busca de quaisquer impurezas (materiais estranhos) que possam causar interrupções durante o processo de moldagem da peça. O próximo passo é quando o plástico já está livre de partículas. Em seguida, é injetado no molde. A última etapa do controle de qualidade é examinar cuidadosamente as peças moldadas em busca de vazios ou outros defeitos, o que significa que cada componente sairá da máquina de moldagem por injeção perfeitamente moldado e livre de imperfeições.
6. Inspeção Final
Cada peça do produto acabado é examinada em busca de defeitos antes de sair da fábrica. A inspeção manual garante que apenas os perfeitos sejam embalados e enviados aos clientes. Este procedimento rigoroso garante que os produtos sejam de alta qualidade e não apresentem imperfeições como arranhões, bolhas ou outros defeitos. Quaisquer problemas identificados são corrigidos antes da embalagem e envio, mantendo a satisfação do cliente.
A verificação é realizada por profissionais experientes na identificação de eventuais desvios nas peças e materiais utilizados na fabricação. Esta aplicação de rigor garante que apenas produtos precisos e perfeitos sejam enviados, mantendo o estrito padrão de superioridade esperado pelos clientes.
7. Embalagem
A embalagem deve ser forte o suficiente para suportar o processo de envio sem ser danificada. Também deve conter instruções precisas para instalação ou uso seguro para evitar problemas. Sempre que possível, substitua os materiais de embalagem não recicláveis por recicláveis para reduzir o impacto ambiental e aumentar a sustentabilidade.
Defeitos comuns de moldagem por injeção e sua prevenção
A moldagem de plástico por injeção tem seus defeitos. Diferentes tipos de erros podem ocorrer durante o processo e eventualmente afetar os produtos finais. Vamos discutir brevemente alguns dos defeitos comuns de moldagem.
Delaminação de superfície
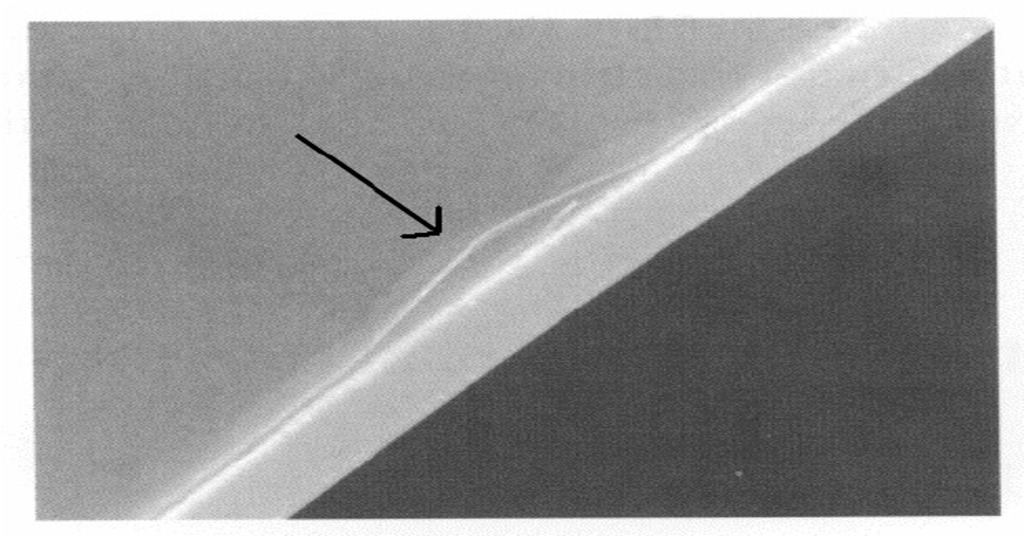
Exemplo de delaminação de superfície
Na delaminação superficial, o defeito de descamação da camada superficial ocorre quando camadas finas na superfície de um componente moldado se separam ou se desprendem facilmente do material subjacente. Por enfraquecer o componente, costuma ser considerado o principal problema do produto acabado. A principal razão para a delaminação é a contaminação dos pellets de resina ou outro material de base com materiais estranhos. Se os dois materiais não conseguirem se unir bem, ocorre uma separação escamosa. Além do material que entra na tremonha, quaisquer agentes desmoldantes extras usados para separar os componentes do molde também podem estar contaminados. A delaminação também pode ser causada pela umidade excessiva do material devido à secagem insuficiente antes do uso.
Marcas de queimadura
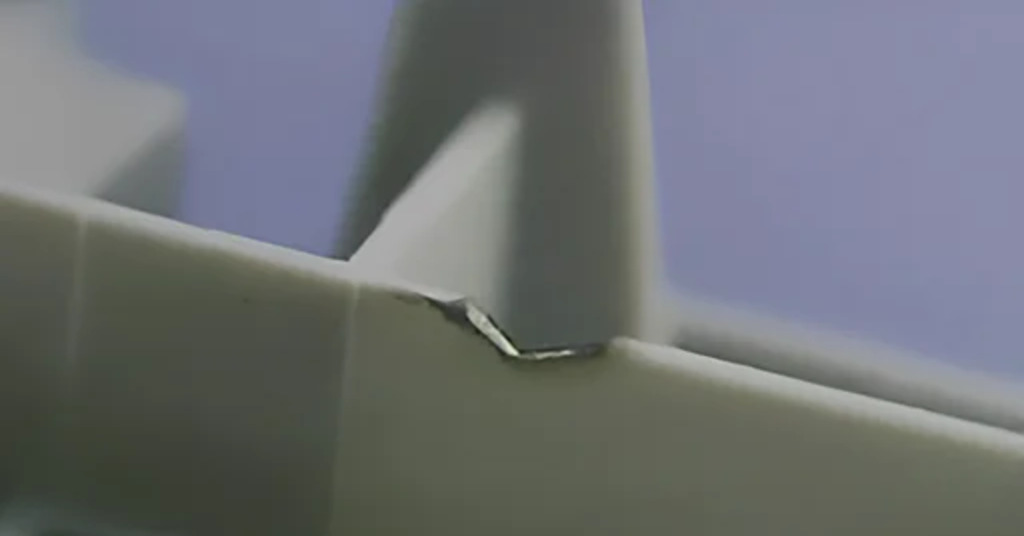
Marca de queimadura na peça moldada por injeção
Marcas de queimadura são marcas pretas ou cor de ferrugem que aparecem na superfície ou nas bordas das peças moldadas por injeção. Essas falhas estão frequentemente ligadas à alta temperatura das bolhas de ar ou resina presas no molde durante a injeção, o que é causado pelas altas taxas de injeção ou pelo aquecimento do material em um grau muito elevado.
A prevenção de marcas de queimadura requer a redução das temperaturas do fundido e do molde e a otimização das velocidades de injeção. Os fabricantes também podem superar esse problema usando sistemas de exaustão e ampliando as saídas de gás para facilitar o escape do ar quente durante a injeção de baixa pressão. Além disso, reduzir o tempo do ciclo de moldagem ajuda a evitar o aprisionamento de ar ou o superaquecimento da resina.
Vazios de vácuo
Vazios de vácuo são um problema frequente no processo de moldagem e geralmente ocorrem devido à falta de material plástico no molde. Geralmente, são causados por um tiro curto, quando o processo de injeção não injeta plástico suficiente para moldar totalmente a peça. À medida que o plástico esfria, ele se contrai, criando espaços vazios no produto moldado.
Além disso, vazios de vácuo podem ser causados pelas bolsas de gás que se formam dentro do material plástico durante o processo. Essas bolsas podem se formar pelos seguintes motivos;
- A falta de ventilação faz com que o ar fique preso no molde em vez de ser deslocado pelo plástico.
- A água vaporiza dentro da resina plástica, o que cria bolsas ao escapar.
- Quando aquecidos durante a moldagem, os compostos voláteis da mistura de resinas podem vaporizar em gás.
- A injeção da resina plástica pode resultar em superaquecimento, o que por sua vez pode causar a degradação da resina plástica e a introdução de gás no material.
Todos esses fatores causam vazios de vácuo, que por sua vez afetam a qualidade do produto moldado.
Descoloração
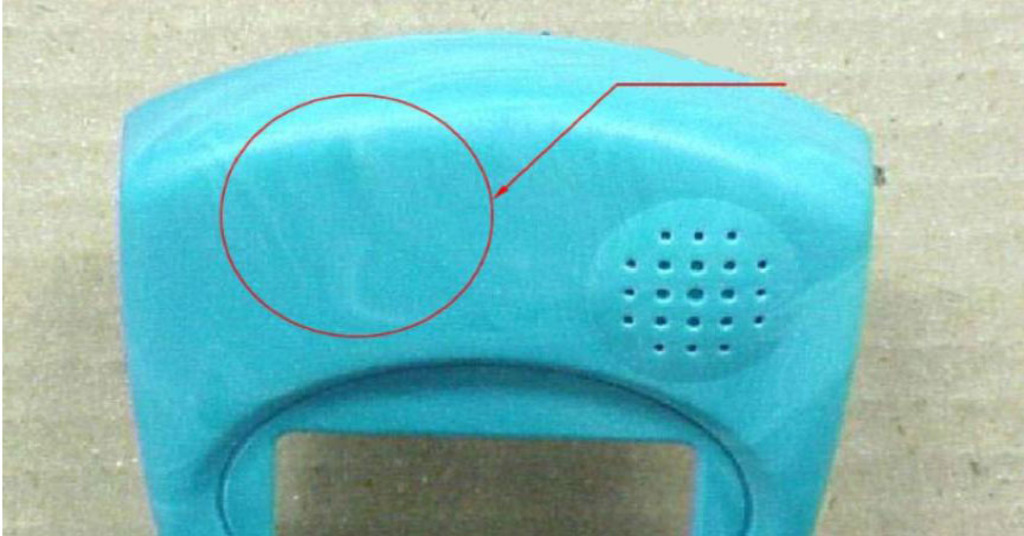
Descoloração da superfície
A descoloração, ou “riscas de cor”, ocorre quando um objeto moldado mostra uma variação de cor inesperada. No entanto, este defeito geralmente afeta apenas listras de cor anormal. Pode arruinar o apelo visual do produto, mesmo que não afete a sua integridade estrutural. As causas comuns de descoloração são resina residual no bico, pellets envelhecidos na tremonha ou sobras de uma produção anterior. Além disso, os outros fatores que podem levar à falha do produto são a baixa condutividade térmica do componente corante ou a mistura incorreta do masterbatch.
Para evitar a descoloração, os fabricantes devem garantir que a máquina, a tremonha, o bico e o molde sejam cuidadosamente limpos entre os ciclos de fabricação para remover quaisquer restos de materiais. Além disso, a escolha de agentes corantes com alta condutividade térmica é fundamental para sobreviver ao processo de moldagem. A mistura adequada do masterbatch também é essencial para garantir a mesma saída de cores em todas as etapas da produção.
Entortar
Empenamento ocorre quando várias partes de um objeto moldado se contraem de forma desigual durante o processo de resfriamento, assim como a madeira pode deformar quando seca de maneira irregular. Assim, o objeto fica torcido, irregular e curvo. A razão mais significativa para o empenamento é o resfriamento precoce ou instantâneo. A alta temperatura ou a baixa condutividade térmica do material também podem ser a causa do empenamento. Além disso, o design do molde também é um fator importante, principalmente quando o encolhimento é maior com a espessura da parede.
A deformação é um processo de resfriamento lento e longo que permitirá que o material esfrie uniformemente ou. A escolha do material também é importante, uma vez que alguns materiais são menos suscetíveis ao encolhimento durante o resfriamento do que outros. Para ilustrar, os termoplásticos cheios de partículas são mais resistentes à deformação do que os materiais semicristalinos ou os tipos não cheios. O redesenho do molde para garantir que a espessura da parede e a simetria sejam consistentes também pode ser o fator que tornará o componente mais estável durante o processo de resfriamento, reduzindo assim o risco de empenamento.
Marcas de pia
As marcas de afundamento são como pequenas marcas ou crateras na superfície plana de uma peça, geralmente encontradas nas regiões mais espessas onde o material encolhe e puxa a superfície para dentro. Normalmente, o tempo de resfriamento não é suficiente porque o mecanismo de resfriamento não é eficaz, razão pela qual ocorrem esses defeitos. Além disso, a fraca pressão na cavidade do molde ou a alta temperatura na comporta podem causar marcas de afundamento, principalmente nas partes espessas onde o resfriamento é lento.
Para evitar marcas de afundamento, várias medidas podem ser tomadas. O tempo de resfriamento pode ser aumentado reduzindo o encolhimento, e a espessura das seções mais espessas pode ser reduzida reduzindo os tempos de resfriamento. Ao diminuir as temperaturas do molde, aumentar a pressão de retenção e prolongar a duração da retenção, os processos de resfriamento e cura tornam-se mais eficientes, diminuindo assim as chances de marcas de afundamento.
Jetting
O jateamento parece um defeito superficial em peças moldadas por injeção, parece serpentina ou linhas onduladas, assim como rastros de vermes. Este problema acontece quando a resina é injetada muito rapidamente no molde através de uma pequena área como uma porta ou corredor. A resina entra na cavidade do molde com um movimento de pulverização, criando um fluxo em forma de cobra que esfria antes que o resto do fundido preencha o molde, fazendo com que o material não se funda o suficiente e a formação de jateamento.
As causas subjacentes do jato podem incluir:
- A dinâmica do fluxo da resina dentro do molde é um fenômeno fascinante que pode ser facilmente explicado pela perspectiva humana.
- A velocidade da injeção de resina é um fator chave que precisa ser levado em consideração ao projetar o processo de moldagem por injeção de resina.
- A temperatura da resina deve ser a ideal para fazer a peça perfeita.
A solução de problemas deve ser centrada na colocação da comporta e no ajuste do diâmetro para que a injeção não fique diretamente no centro da cavidade do molde. Além disso, você também pode verificar e alterar as configurações de velocidade do êmbolo, utilizar câmaras quentes ou moldes aquecidos para evitar resfriamento prematuro e experimentar outras opções de resina que sejam melhores em termos de características e desempenho, principalmente temperatura do molde e taxa de resfriamento.
Explore soluções personalizadas de moldagem por injeção na plataforma Boda
Fornecemos soluções de fabricação personalizadas sob demanda de um amplo espectro. Bodao moldagem por injeção de porcelana A instalação ajuda na fabricação de algumas centenas de peças de protótipo, desde o desenvolvimento até a fabricação de milhares de peças em grandes lotes. Nossa plataforma de usinagem interna está equipada com máquinas de moldagem robótica para trazer suas peças de maneira econômica. A equipe de engenheiros da Bodas ajuda você a fazer uma análise do seu DFM e garante a permanência dos requisitos do seu projeto customizado e personalizado. Contate-nos agora e obtenha um orçamento de engenharia on-line gratuito e instantâneo!
Experimente o Boda agora!
Resumindo
A escolha do acabamento superficial correto para sua peça plástica em moldagem por injeção não é apenas uma questão de estética, mas também de inúmeras vantagens. No entanto, tomar esta decisão no início da fase de projeto é de extrema importância, pois é a base do ferramental, da seleção de materiais e de outros fatores significativos.
Trabalhar com um especialista em moldagem por injeção de plástico é crucial para dominar esse processo. Os especialistas da Boda podem fornecer aconselhamento personalizado e ajudá-lo a tomar decisões bem informadas. Deixe-nos ser seus consultores especializados para obter o melhor da categoria serviço de moldagem por injeção para seus projetos de fabricação de peças pretendidos.
Perguntas Frequentes
Q1. O que é moldagem por injeção personalizada?
Moldagem por injeção personalizada é o processo de produção de peças ou componentes plásticos customizados de acordo com as necessidades do cliente. É um processo de utilização de um molde para injetar material plástico fundido em um determinado formato, possibilitando a produção de peças complexas e precisas com características personalizáveis como tamanho, formato, cor e propriedades do material.
Q2. Quais são os benefícios do uso de acabamento superficial no processo de moldagem por injeção?
Os acabamentos superficiais melhoram a estética, funcionalidade e durabilidade do produto final, tornando-o mais atraente, texturizado e durável.
Q3. Por que o polimento e a lapidação são considerados as melhores opções para acabamento?
Lapidação e polimento são técnicas de precisão usadas para obter um acabamento superficial plano e liso, removendo cuidadosamente uma fina camada de material da superfície. Na moldagem por injeção, isso geralmente é feito com pastilhas abrasivas e compostos de diamante. O procedimento envolve movimentar a peça em movimentos circulares sobre a lixa, o que reduz a rugosidade e o acabamento superficial.
Q4. O que é ataque químico?
A gravação química é o processo de criação de texturas únicas nas superfícies do molde por meio de reação química adequada para o processamento preciso do molde. O procedimento consiste em preparar a superfície do molde, aplicar as tintas resistentes para formar um padrão e gravar as áreas expostas com um ácido forte, que deixa a textura desejada.