
Corte a laser
O processo de corte a laser utiliza um feixe de laser concentrado de alta energia para cortar materiais, fundindo-os ou vaporizando-os, o que resulta em cortes precisos que causam danos mínimos à peça de trabalho, demonstrando a tecnologia avançada de corte a laser.
A Boda oferece serviços de corte a laser de alta qualidade para peças de precisão, peças de chapa metálica e corte de materiais sensíveis à zona afetada pelo calor (ZAC). Utilizando tecnologias como corte a plasma, lasers de fibra e métodos de corte a laser sem contato, você obtém peças precisas e lotes de produção otimizados, com larguras de corte e rebarbas mínimas.
Introdução à tecnologia de corte a laser
O processo de corte a laser utiliza um feixe de luz infravermelha focalizado, que passa por componentes ópticos para criar a separação do material através de densidades de potência que atingem 10⁶ W/cm², demonstrando como a tecnologia de corte a laser funciona em ambos os casos. laser de fibra vs laser de CO2O sistema combina o controle numérico computadorizado (CNC) para o guiamento do percurso, permitindo a produção de formas complexas com larguras de corte estreitas de 0.1 mm e tolerâncias precisas de até ±0.025 mm em aplicações industriais.
O que é corte a laser?
A tecnologia de corte a laser utiliza um feixe de laser potente para aquecer as peças até que atinjam seus pontos de fusão ou vaporização. O jato de gás auxiliar opera no mesmo eixo do feixe para expelir o material fundido e vaporizado, criando a fenda de corte.
O processo inicia-se quando os fótons penetram no material, criando pontos de calor que o transformam através de uma transição de fase. A remoção de material ocorre por meio de quatro modos principais: corte por fusão (gás inerte), corte por fusão reativa (oxigênio), corte por vaporização e fratura/ablação controlada para materiais frágeis ou sensíveis ao calor. O sistema de focalização do feixe produz pontos com diâmetro entre 0.1 mm e 0.5 mm, que geram densidade de potência suficiente para criar vaporização instantânea durante operações pulsadas.
Componentes cortados a laser
Fonte de laser
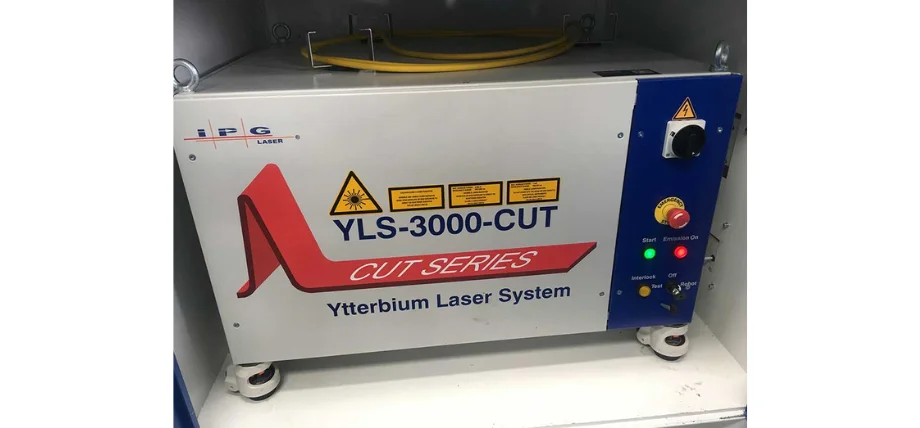
Unidade do sistema laser
O ressonador produz o feixe por meio de emissão estimulada, que ocorre no meio de ganho, constituído por gás, cristal de estado sólido ou materiais de fibra.
Sistema de entrega de feixe
O sistema de transmissão do feixe utiliza espelhos e fibras ópticas para transmitir o feixe, preservando sua qualidade através de valores de fator M² abaixo de 1.3 para operação em modo único.
Óptica de Focagem
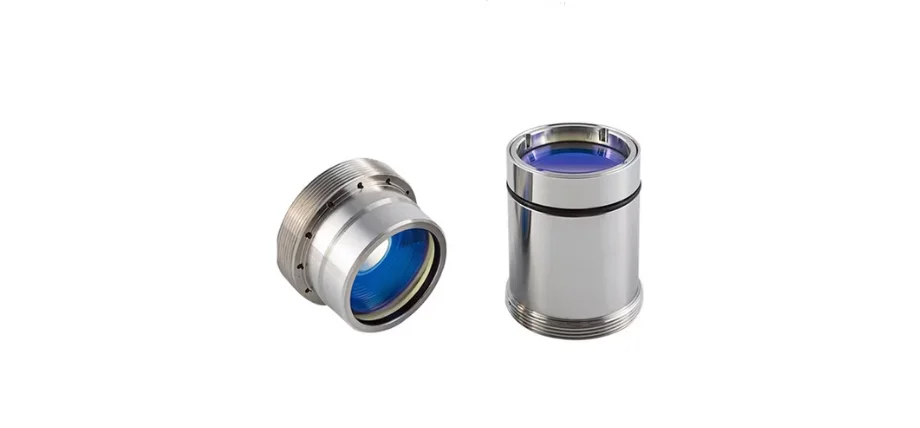
Lentes de foco a laser
O sistema utiliza lentes ou espelhos adaptativos para obter a formação de pontos com difração limitada, operando em distâncias focais que variam de 50 a 200 mm para aplicações em chapas metálicas.
Cabeça de Corte
A cabeça de corte possui um bocal com diâmetro de 0.8 a 3 mm, juntamente com sensores de altura capacitivos ou ópticos para controle de distância com precisão de 10 µm e um ponto de entrada de gás auxiliar.
Sistema de movimento
As configurações de pórtico, híbrida e de óptica móvel permitem aos usuários alcançar uma precisão de posicionamento de 10 µm durante movimentos em áreas de deslocamento de 6 m × 3 m.
Controlador CNC
O sistema lê comandos em código G enquanto controla a modulação de frequência do laser entre os modos CW e pulsado em taxas de MHz e gerencia todas as configurações do processo.
Auxiliar no fornecimento de gás
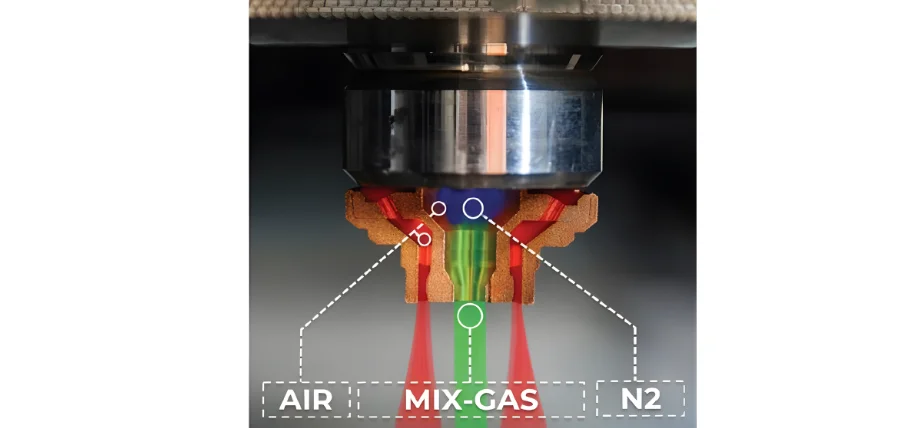
Diagrama do bico de gás auxiliar
O sistema opera com nitrogênio de alta pureza (99.999%), oxigênio e argônio em pressões que variam de 5 a 25 bar.
Resfriador e Exaustor
O sistema mantém a estabilidade da temperatura enquanto extrai todos os fumos e partículas do sistema.
Experimente o Boda agora!
Mecanismo de corte a laser
Os principais processos de remoção ocorrem através de:
- Expulsão do derretimento: O processo de remoção da fase líquida por meio de forças de cisalhamento provenientes de jatos de gás supersônicos é predominante em materiais metálicos.
- Vaporização: O processo requer mais energia do que o calor latente de vaporização para ocorrer, o que o torna adequado para materiais finos e substâncias refratárias.
- Degradação química/ablação: A quebra de ligações químicas e as reações fotoquímicas ocorrem em materiais poliméricos e compósitos durante o processo de degradação.
- Explosão de fase: O processo de explosão de fase ocorre quando a irradiação por pulsos ultracurtos cria líquidos superaquecidos que se transformam explosivamente em estados de vapor e plasma.
Processo de corte a laser
Preparação do projeto e CNC
Corte a laser O processo começa com a conversão de modelos CAD em trajetórias vetoriais 2D ou 2.5D usando software CAM. O sistema utiliza algoritmos de aninhamento para otimizar o uso de material, adicionando seções de entrada e saída, microjuntas e sobrecortes para proteger as áreas de canto contra defeitos e manter a fixação da peça à estrutura.
Fixação da peça
A peça é fixada por meio de vácuo ou grampos mecânicos, que sustentam o material enquanto permitem que reflexos e escória escorram. O espaçamento da cabeça de corte requer calibração antes do início do trabalho, sendo também necessário verificar a condição do bico. A chapa ou placa repousa sobre uma estrutura alveolar, pinos ou ripas, que sustentam o material enquanto o bloqueiam.
perfurante
Um pulso de alta potência de pico controlado ou uma rampa de potência produz um furo passante no ponto inicial. A duração do processo varia de 0.3 segundos para materiais finos a 15 segundos para chapas de aço inoxidável de 25 mm. Padrões de movimento espiral e oscilante ajudam a evitar danos ao bico causados pelo material ejetado. Os parâmetros de perfuração diferem dos parâmetros de corte devido ao maior volume de material fundido. Os parâmetros usados para operações de perfuração diferem daqueles usados para operações de corte porque produzem um volume de material fundido excessivo.
Corte de contorno
O sistema de movimentação atinge as taxas de avanço programadas, que variam de 10 a 150 m/min para o processamento de materiais metálicos finos. A potência do laser se ajusta instantaneamente às mudanças de velocidade para manter um nível de energia constante (J/mm). O sistema mantém a posição focal, a pressão do gás e os parâmetros de pulso ideais para espessuras específicas do material, alcançando larguras de corte entre 0.1 e 0.5 mm e rugosidade superficial inferior a 5 µm.
Auxiliar na aplicação de gás
O bocal direciona gás de alta pressão entre 5 e 25 bar para criar um jato supersônico, que corta o material fundido empurrando-o para baixo. O uso de nitrogênio ou argônio cria bordas sem óxido no corte de aço inoxidável, alumínio e titânio. Em contraste, a reação entre o oxigênio e o aço carbono leva a uma reação exotérmica que aumenta a velocidade de corte em 100 a 300% para cortes mais espessos com níveis de potência constantes.
Tipos de máquinas de corte a laser
|
Parâmetro |
Laser de fibra |
Laser CO₂ |
Nd:YAG / Nd:YAG pulsado |
Laser de Diodo Direto |
|
Wavelength |
1.07 hum |
10.6 hum |
1.064 hum |
0.9–1.0 µm (azul 450 nm) |
|
Ganho Médio |
Fibra dopada com Yb |
Mistura de gases CO₂/N₂/He |
Cristal dopado com Nd |
Diodos semicondutores |
|
Eficiência de tomada de parede |
30-50% |
10-20% |
20–30% (bombeado por diodo) |
40-60% |
|
Qualidade do feixe (M²) |
1.1–2.0 (modo único) |
1.2-1.5 |
1.3-50 |
10-100 |
|
Faixa de potência típica |
500 W - 100 kW+ |
1–30 kW |
50 W–8 kW |
2–30 kW |
|
Materiais Primários |
Metais (incluindo altamente reflexivos) |
Não-metais, aço carbono espesso |
Metais, cerâmica, perfuração |
Metais finos, cobre/latão |
|
Velocidade de corte (1 mm SS) |
Mais alto (>100 m/min) |
Moderado |
Abaixe |
Alto em folhas finas |
|
Manutenção |
Muito baixo (>100,000 h) |
Moderado (gasolina) |
Moderado–alto |
Muito baixo |
|
Custo de capital (6 kW) |
Médio-alto |
Baixo-médio |
Alto |
Suporte: |
Sistemas de laser de fibra
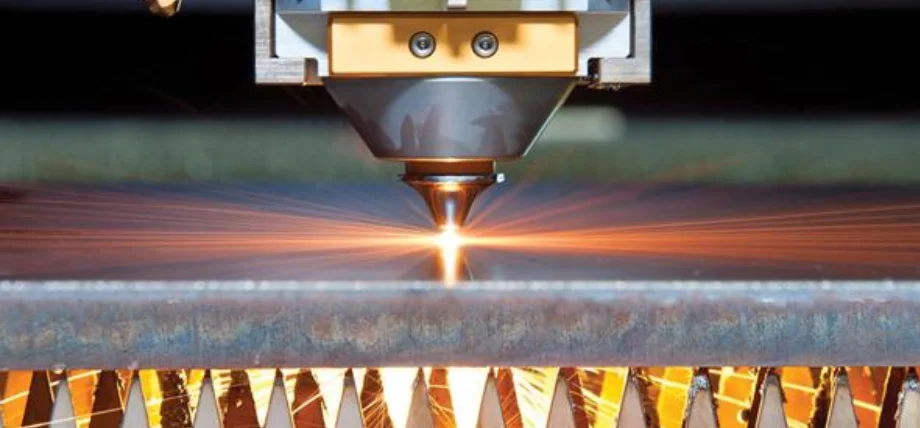
Corte a laser de metal espesso
O meio ativo dos lasers de fibra consiste em fibras de sílica dopadas com itérbio, que geram comprimentos de onda de 1.07 µm, atingindo eficiências de conversão de energia entre 30% e 50%. A transmissão dos feixes ocorre por meio de fibras ópticas flexíveis, o que elimina a necessidade de espelhos móveis em sistemas de óptica móvel. As fibras monomodo produzem valores de M² abaixo de 1.3, o que lhes permite criar pontos menores que 25 µm, alcançando velocidades de corte acima de 100 m/min em aço inoxidável de 1 mm. A absorção de comprimentos de onda no infravermelho próximo por metais reflexivos, como cobre e latão, torna esses lasers a melhor escolha para aplicações modernas de corte em mesa plana, que detêm uma grande parcela do mercado de alta potência.
Sistemas de laser de CO₂
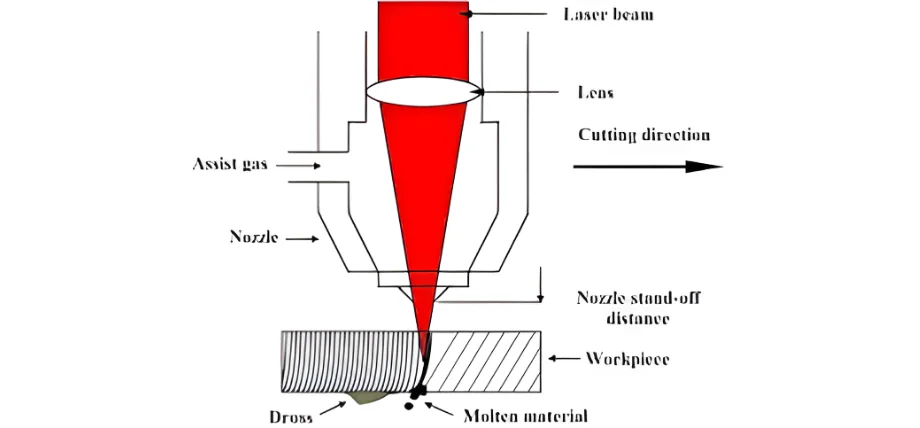
Diagrama do processo de corte a laser
Os lasers de CO₂ operam em 10.6 µm por meio de descarga gasosa em uma mistura de CO₂-N₂-He, que tem sido a escolha tradicional para aplicações de corte industrial. A emissão do feixe requer espelhos articulados, que podem se desalinharem. O sistema produz feixes de alta qualidade (M² ≈ 1) com forte absorção no infravermelho distante e em aço carbono espesso quando se utiliza oxigênio como gás auxiliar. Embora apresente excelentes resultados em materiais não metálicos (acrílico, madeira, têxteis), o sistema opera com eficiência de 10 a 20%, exigindo custos adicionais com o uso de gás e manutenção dos espelhos.
Laser pulsado Nd:YAG e Nd:YAG
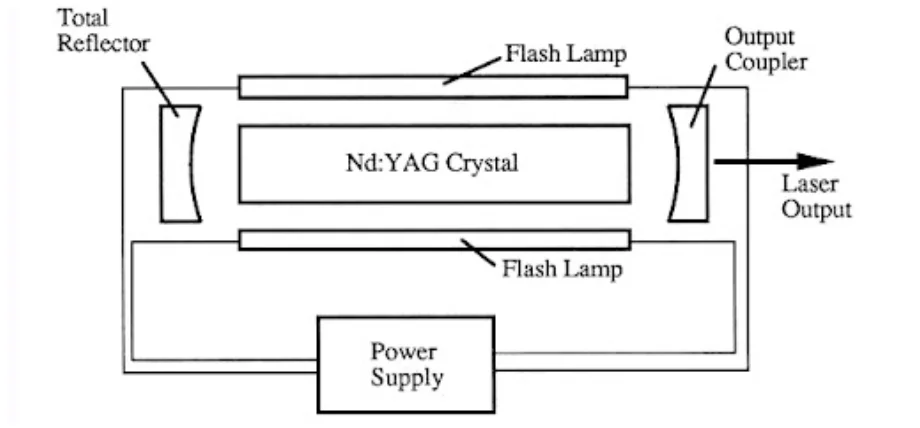
Diagrama do laser Nd:YAG
Os lasers de Nd:YAG em formato de barra ou disco, dopados com neodímio, produzem luz com comprimento de onda de 1.064 µm. O desenvolvimento de lasers bombeados por diodo tornou obsoletas as versões bombeadas por lâmpada. As altas demandas de potência de pico para operações de perfuração e trepanação em metais finos podem ser atendidas por meio de operação pulsada em escalas de tempo de milissegundos. A qualidade do feixe desses lasers varia de M² 1.3 a 20, e a transmissão por fibra óptica permite a operação por braço robótico. A principal aplicação desses lasers envolve soldagem por pontos e corte fino de cerâmicas e ligas refletoras quando a potência da fibra óptica não é suficiente.
Lasers de diodo direto
Os lasers de diodo direto operam unindo múltiplos emissores semicondutores diretamente, sem qualquer estágio de amplificação intermediário, o que resulta em maior eficiência. A qualidade do feixe desses lasers ainda é baixa, pois produzem valores de M² entre 10 e 100, o que restringe sua capacidade de focalização e manutenção de larguras de corte finas. Os lasers de diodo direto operam como uma solução compacta, robusta e acessível para o processamento de alta velocidade de chapas finas com menos de 6 mm de espessura, apresentando bom desempenho em aplicações de corte, revestimento e tratamento térmico. O desenvolvimento de variantes de diodo azul em 450 nm levou a melhorias significativas nas taxas de absorção de cobre.
Experimente o Boda agora!
Corte a laser versus corte a jato de água
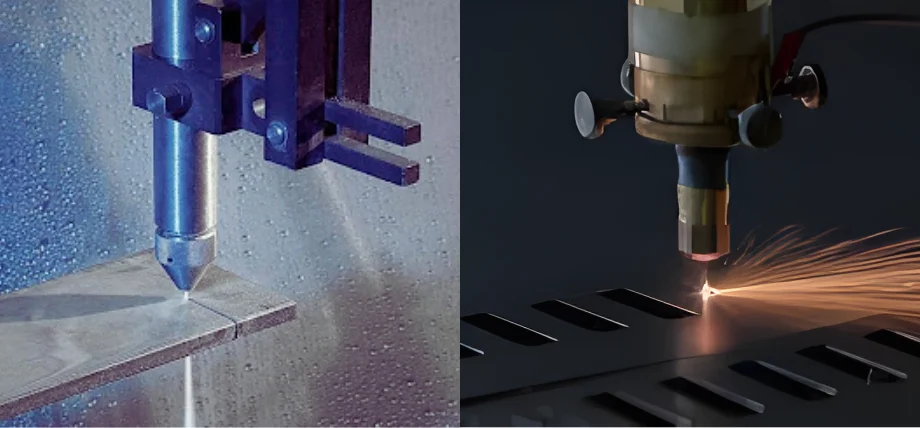
Corte a laser de CO2 versus corte a laser de fibra
O processo de corte por jato de água abrasivo utiliza jatos de água de alta pressão contendo partículas de granada, que se deslocam a 6,200 bar através de bicos de alta precisão para remover materiais por erosão mecânica. A tecnologia de corte a laser oferece processamento mais rápido, tolerâncias mais rigorosas e larguras de corte menores para materiais com menos de 25 mm. No entanto, o corte por jato de água torna-se necessário quando os efeitos térmicos precisam ser completamente eliminados.
- Vantagens do corte a laser: O processo de corte a laser proporciona velocidades de corte de metal de cinco a vinte vezes mais rápidas para materiais com menos de 15 mm de espessura e é ideal para corte a laser de titânio e fibra de carbono cortada a laserO processo produz uma largura de corte de 0.1 a 0.5 mm, inferior à largura de corte de 0.8 a 1.5 mm do corte por jato de água. Além disso, apresenta custos mais baixos para materiais de espessura fina a média, eliminando a necessidade de materiais abrasivos e oferecendo tolerâncias precisas de ±0.025 mm.
- Vantagens do corte a jato de água: O corte a jato de água oferece duas vantagens principais aos usuários: elimina os danos causados pelo calor aos materiais e permite cortar materiais espessos, como titânio, com até 300 mm de espessura, protegendo materiais sensíveis contra queimaduras ou rachaduras.
Corte a laser versus corte mecânico
O processo de corte, realizado por métodos mecânicos, inclui corte a plasma, corte oxiacetilênico e operações de puncionamento e fresagem. Também inclui Eletroerosão a fio versus corte a laserO corte a laser proporciona uma qualidade de borda excepcional, permitindo o processamento de uma ampla gama de materiais, desde chapas finas até chapas grossas, com até 50 mm de espessura, a custos econômicos.
Vantagens do laser:
- Corte estreito (0.1–0.5 mm)
- Alto acabamento superficial (Ra <5 µm)
- Zona de risco halógena pequena (<100 µm em sistemas de fibra)
- Sem desgaste de ferramenta
- Capaz de cortar materiais refletivos e não condutores.
Vantagens dos métodos mecânicos:
- Custo-benefício vantajoso para aço carbono espesso (>50 mm)
- A punção é ideal para a produção rápida de furos em metais dúcteis (<15 mm).
- A fresagem permite a modelagem 3D quando a absorção do laser é baixa.
Aplicações do Corte a Laser
Indústria aeroespacial
A indústria de fabricação aeroespacial depende da tecnologia de corte a laser porque ela permite operações precisas que mantêm a qualidade do material e as dimensões exatas. O processo cria furos de refrigeração entre 0.2 mm e 0.8 mm em superligas de níquel para pás de turbina e gera estruturas de vedação em favo de mel e recortes de revestimento de compósitos. O processo de corte de compósitos se beneficia de lasers UV e de picossegundos porque eles criam cortes limpos sem delaminação.
Automotiva
A indústria automotiva depende da tecnologia de corte a laser para a produção em massa precisa de seus componentes. O processo permite que os fabricantes cortem tubos hidroformados e folhas finas de cobre e alumínio para baterias com espessura de até 50 µm, além de criar componentes da carroceria a partir de aços de alta resistência com distorção reduzida.
Expositores e Eletrónica
A produção de eletrônicos depende de corte a laser de precisão para criar pequenos detalhes. O processo utiliza tecnologia laser para criar estênceis de PCB e circuitos flexíveis, além de separar wafers de silício. A tecnologia atual permite que os usuários alcancem cortes de borda com dimensões inferiores a 5 µm, o que viabiliza o desenvolvimento de dispositivos menores.
Dispositivos Médicos
O processo de corte a laser permite que os fabricantes produzam componentes médicos complexos em pequena escala. Esse processo possibilita a produção de hastes de stent de Nitinol com larguras entre 50 e 200 µm, além da criação de designs intrincados em hipotubos de cateteres e texturas de superfície para implantes ortopédicos, visando melhorar a fixação óssea.
Fatores a considerar para a qualidade do corte a laser
- Potência e modo: Alta potência aumenta a largura do corte/ZTA (Zona Termicamente Afetada); o modo pulsado reduz a carga térmica.
- Para obter resultados ótimos, os operadores devem manter a velocidade correta, pois esse método produz bordas suaves e minimiza a formação de escória.
- A escolha do gás auxiliar, entre nitrogênio e oxigênio, determina a qualidade do fio de corte, enquanto o oxigênio aumenta a velocidade de corte do aço carbono, mas expande a zona afetada pelo calor.
- A posição de foco na superfície produz um afilamento mínimo, enquanto o foco negativo ajuda a diminuir a formação de escória no fundo.
- A distância ideal entre 0.5 mm e 1.5 mm mantém o fluxo de gás na direção correta.
- O corte a laser de ligas refletoras exige lasers de fibra/Nd:YAG devido às suas propriedades, enquanto materiais mais espessos requerem níveis de potência e fluxo de oxigênio mais elevados.
- O corte a laser se beneficia da polarização circular porque produz rugosidade superficial uniforme em todas as direções.
- O processo de corte a laser alcança melhores resultados através de padrões de pulso de alta frequência e baixa energia, que minimizam a formação de camadas refundidas.
Experimente o Boda agora!
Serviço de corte a laser personalizado
Obtenha serviços de corte e usinagem a laser de alta qualidade, com alta precisão, velocidade e produção consistente de peças. Boda Possui equipamentos avançados que permitem o corte a laser personalizado de metais, plásticos e materiais compósitos.
Obtenha um orçamento online Experimente hoje mesmo uma qualidade de corte e de borda excepcional, com distorção mínima do material em suas peças.
Conclusão
A tecnologia de corte a laser proporciona precisão excepcional e operação rápida com ampla compatibilidade de materiais, incluindo fibra de carbono cortada a laser, através de fontes de fibra que alimentam a maioria das aplicações industriais devido à sua alta eficiência e excelente qualidade do feixe. Compreender o funcionamento de uma máquina de corte a laser e selecionar os parâmetros adequados leva à redução da formação da zona afetada pelo calor (ZAC), da geração de escória e da rugosidade superficial, sendo ideal para aplicações que exigem padrões de engenharia rigorosos.
Perguntas frequentes
Como funciona um cortador a laser?
Uma máquina de corte a laser concentra um feixe de alta energia sobre o material para fundi-lo ou vaporizá-lo ao longo de um caminho programado, enquanto um jato de gás coaxial remove os detritos para produzir um corte fino que opera sob orientação CNC.