
Вопрос о том, что лучше — анодирование или алодинирование, часто возникает при работе с алюминиевыми деталями и выборе способа обработки поверхности. И алодинное, и анодное покрытие защищают алюминий в первую очередь от коррозии и могут заменить краску. Несмотря на схожие преимущества, эти два покрытия принципиально отличаются друг от друга.
Алодин — это хроматное конверсионное покрытие (химическое), а анодирование — электрохимический процесс. При выборе между анодированным покрытием и покрытием алодином следует руководствоваться функциональными характеристиками, проводимостью и условиями нанесения на деталь.
Что такое алодин? Объяснение хроматного конверсионного покрытия.
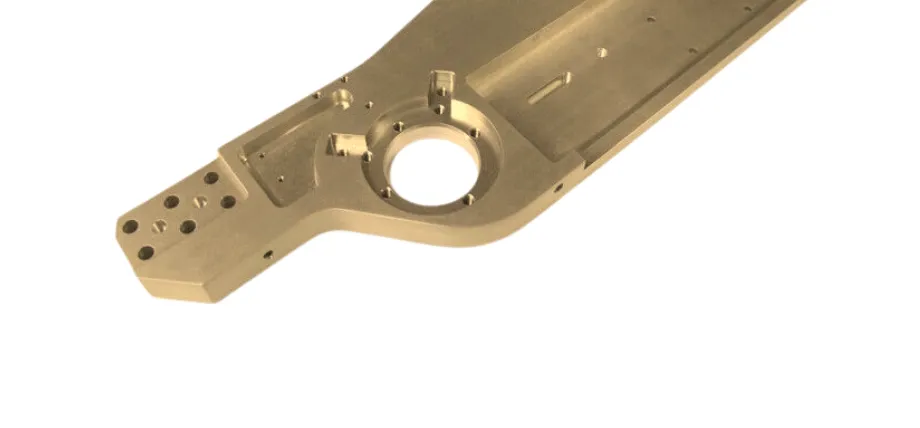
Деталь, изготовленная с помощью высокоточной ЧПУ-обработки.
Алодин — это просто зарегистрированное торговое название хроматного конверсионного покрытия. Хроматное конверсионное покрытие имеет множество названий, таких как химическая пленка, иридит и бондерит. В отличие от гальванического покрытия, алодин не наносит на поверхность алюминия отдельного материала. Это результат химической реакции, которая превращает внешний слой алюминия в хроматное соединение.
В результате образуется тонкая защитная пленка, которая остается частью металла, а не просто лежит сверху, и именно поэтому химический процесс так важен. В составе сплава Alodine типа I используется шестивалентный хром, обладающий наилучшей коррозионной стойкостью, однако его применение ограничено некоторыми экологическими стандартами и правилами безопасности, такими как RoHS.
В составе материала Alodine типа II используется трехвалентный хром (Cr3+), который более экологичен и является более предпочтительным вариантом для применения в аэрокосмической отрасли, когда это требуется в соответствии с нормативными требованиями.
Как работает процесс алодинирования на алюминиевых поверхностях
- Очистите и удалите любую смазку, металл или масло с помощью обезжиривающего средства. После обработки на алюминиевые детали могут попадать охлаждающая жидкость и масло, которые очищаются с помощью чистящего средства на основе растворителя с последующим ополаскиванием водой.
- Травление алюминия обнажает его поверхность, удаляя оксидный слой, который естественным образом образуется на поверхности алюминия. Это важно для того, чтобы покрытие хорошо держалось на голой алюминиевой поверхности.
- После нанесения покрытия важно промыть деталь, чтобы остановить химическую реакцию и удалить остатки.
- После промывки детали сушат на воздухе или в низкотемпературной печи, что дает время для затвердевания покрытия из алодина.
Преимущества покрытия Alodine
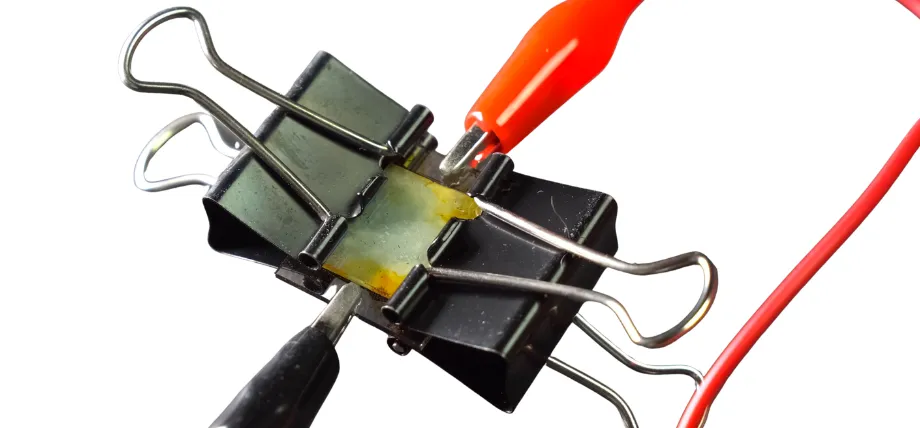
Установка для измерения электропроводности
- Устойчивость к коррозии: Альдин обеспечивает в 20 раз большую коррозионную стойкость, чем необработанный алюминий. Обычно этого достаточно для большинства условий эксплуатации внутри помещений и умеренной влажности на открытом воздухе.
- Электрическая проводимость: Если вы используете алюминиевую деталь в электротехническом применении, сохранение электропроводности с помощью покрытия алодином выгодно, поскольку удельное сопротивление поверхности существенно не изменяется. Это делает алодин подходящим для любых экранирующих корпусов и точек соединения.
- Покраска: Если вы хотите покрасить алюминиевую деталь после механической обработки, нанесение алодинового покрытия перед покраской может улучшить адгезию краски, а само покрытие может действовать как грунтовка. В алюминиевых компонентах аэрокосмической отрасли алодиновое покрытие обычно используется перед покраской.
- Без изменений размеров: Толщина покрытия Alodine составляет менее микрон, и это не оказывает заметного влияния на размеры деталей. Эти покрытия подходят для стандартных допусков деталей и могут использоваться для резьбовых отверстий, запрессовочных соединений и уплотнительных поверхностей.
- Бюджетный: Поскольку алодинирование — это химический процесс, для него не требуется специализированное электрооборудование, как для анодирования. Это снижает стоимость и делает процесс нанесения покрытия быстрее и проще. Можно легко масштабировать алодинирование до тысяч деталей, не вдаваясь в технические подробности и настройки напряжения.
Недостатки покрытия Alodine
- Ограниченная износостойкость: Алодиновое покрытие тонкое и обладает низкой износостойкостью. Поэтому, если ваша деталь находится в движении и контактирует с чем-либо, можно ожидать, что покрытие будет отслаиваться, а любое скользящее воздействие будет приводить к более быстрому износу алюминия, чем анодированные слои.
- Суровые условия: Алодин не подходит для использования в морской среде, а также в условиях высокой влажности и агрессивных сред. Алодин не обеспечивает долговременной защиты, но нанесение верхнего слоя может продлить срок его службы.
- Экологические риски: Покрытия типа I содержат CR6+, вещество, подлежащее регулированию в соответствии с директивами RoHS и REACH.
Что такое анодирование? Электрохимический процесс.
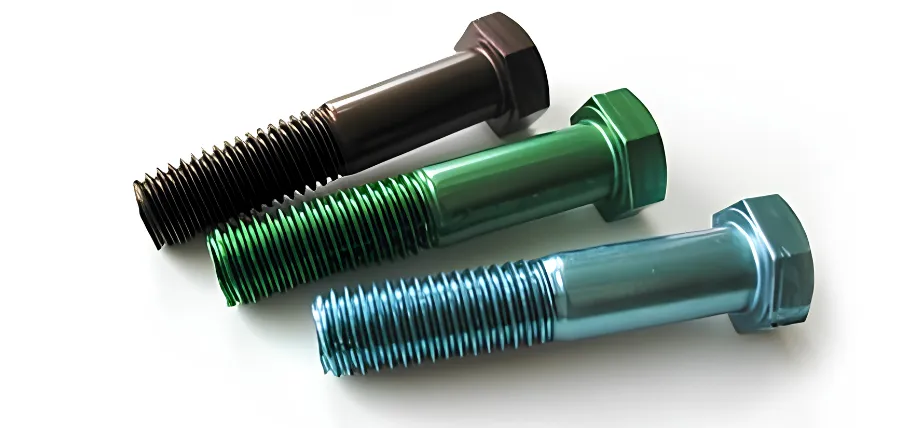
Анодированные цветные промышленные болты
Анодирование — это электрохимический процесс, в результате которого на поверхности алюминия образуется толстый слой оксида алюминия (Al2O3). Слой растет не внутрь, а наружу, увеличивая толщину детали. Анодированное покрытие отличается от алодинирования тем, что при его нанесении используется электрический ток для инициирования окисления (слоя на поверхности), в результате чего окисление становится частью алюминия, а не просто покрытием поверх него.
Анодированное покрытие похоже на керамическую поверхность и значительно тверже, чем чистый алюминий под ним. Еще одно важное отличие анодирования от анодирования заключается в том, что анодированное покрытие пористое, то есть оно может впитывать красители в мельчайшие микроотверстия перед герметизацией, что продлевает срок службы цветного покрытия.
Пошаговый процесс анодирования
- Предварительная обработка: На первом этапе процесса анодирования необходимо очистить, обезжирить и протравить алюминиевую деталь щелочным или кислотным раствором, чтобы удалить оксидный слой и получить равномерную толщину поверхности.
- Электролитическая ванна: Для начала электролитического процесса алюминиевую деталь погружают в электролитный раствор. Для анодирования типа I можно использовать хромовую кислоту, а для анодирования типа II — серную кислоту.
- Оксидный слой: Когда погруженная в жидкость часть анода подвергается воздействию электрического тока, ионы кислорода из жидкого электролита перемещаются к поверхности алюминия, вступают в реакцию и образуют оксид алюминия. Оксид проникает в металл и распространяется наружу по исходной поверхности.
- Окрашивание (при необходимости): Анодированное покрытие можно окрасить с помощью красителей, которые проникают в поры оксида и впоследствии герметизируются.
- Уплотнение: Процесс герметизации включает использование горячей деионизированной воды или раствора ацетата никеля. Герметизация преобразует тонкий слой оксида алюминия в...
Виды анодирования: I, II и III.
| Тип | электролит | Толщина | Твердость | Основное использование |
| Тип I (хромовый) | Хромовая кислота | 0.5 - 2.5 мкм | Средняя | Детали, чувствительные к усталости в аэрокосмической отрасли; минимальное изменение размеров. |
| Тип II (серная кислота) | Серная кислота при температуре 68-70°F | 5 - 25 мкм | Средняя | Общее назначение: архитектура, бытовая электроника, автомобильная отделка. |
| Тип III (твердое анодирование) | Серная кислота при температуре 34-36°F, более высокий ток. | 25 - 100 мкм | 60-70 HRC | Интенсивный износ: гидравлические компоненты, поршни, промышленный инструмент, военная техника. |
Попробуйте Пролеан прямо сейчас!
9 различий между анодированием и анодированием
1. Обработать
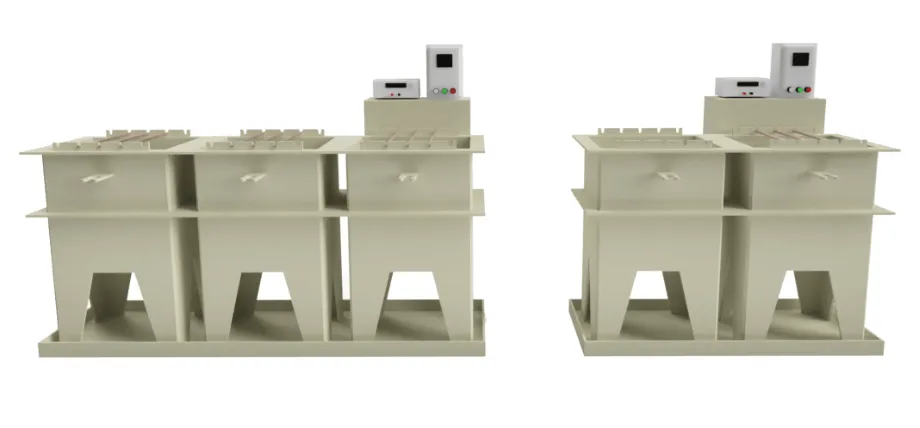 Промышленные резервуары для погружения в химические растворы
Алодинирование — это химический процесс, при котором деталь покрывается раствором хромата, реагирующим с поверхностью алюминия. При этом отсутствует электрический ток и электролитный резервуар. Анодирование — это электрохимический процесс, при котором алюминиевая деталь подключается в качестве анода к цепи постоянного тока, погружается в кислый электролит, и покрытие образуется на подложке под действием электрического тока.
2. Толщина покрытия
Алдоин образует пленку толщиной от 0.025 до 0.1 микрометра. Это не увеличивает длину или размеры детали, поэтому резьбовые элементы остаются неизменными. Алдоиновое покрытие можно использовать для отверстий с зазорами и запрессовочных соединений. Анодирование образует оксидный слой, толщина которого варьируется от 5 до 100 микрон и даже больше, в зависимости от тока и электролита. Поэтому в некоторых случаях для критически важных элементов резьбовые элементы и отверстия требуют предварительной механической обработки для компенсации.
3. Электропроводность
Если ваша деталь требует электрических характеристик, анодирование сохранит электропроводность, поскольку пленка слишком тонкая, чтобы образовать сплошной изолирующий барьер. Оксид алюминия — это керамика, которая действует как изолятор, поэтому для обеспечения электрических характеристик может потребоваться маскировка контактов перед процессом анодирования.
Твердое анодирование типа III обеспечивает электрическую изоляцию с напряжением пробоя диэлектрика от 400 до 600 вольт на мил толщины покрытия. Это свойство делает его полезным для электрической изоляции в обработанных деталях.
4. Устойчивость к коррозии
Как анодирование, так и анодирование повышают коррозионную стойкость. Пленка, образующаяся при анодировании, тонкая и мягкая по сравнению с анодированным покрытием и разрушается при сильном истирании и механических нагрузках. Анодированное покрытие типа III является плотным и действует как стабильный оксидный барьер, способный противостоять воздействию соленой среды, влаги, УФ-излучения и химических веществ. Преимущества анодирования намного шире, чем кажется на первый взгляд. алодиновое алюминиевое покрытие с точки зрения коррозионной стойкости.
В соответствии со стандартом MIL-DTL05541, при испытаниях методом нейтрального напыления льдиновые покрытия класса 1A должны выдерживать не менее 168 часов, а некоторые тщательно обработанные кованые сплавы могут выдерживать более 336 часов в контролируемых условиях.
Согласно стандартам ASTM, анодирование типа II должно пройти 336 часов испытаний в солевом тумане, а анодирование типа III должно превысить пороговое значение в 336 часов.
5. Износостойкость
Алодин практически не обладает износостойкостью. Твердость при анодировании может достигать 70 HRC, что сопоставимо с некоторыми стальными сплавами, и твердое анодирование является стандартным выбором для алюминиевых компонентов, подверженных трению, например, для промышленного инструмента.
Твердость необработанного алюминия составляет приблизительно 15 HRC по шкале Роквелла C. Анодирование типа III может повысить этот показатель до 70 HRC, что в четыре раза увеличивает твердость поверхности. Это делает анодирование экономически выгодным методом повышения износостойкости.
6. Адгезия краски
Алодиновое покрытие — популярный вид отделки благодаря своей адгезии к краске. Хроматная поверхность обеспечивает химическую связь для верхних слоев краски. В аэрокосмической отрасли алодиновое покрытие широко применяется, поскольку оно повышает долговечность всей лакокрасочной системы на алюминии. Анодирование также обеспечивает прочную поверхность, но после герметизации преимущества анодирования для адгезии краски минимальны.
7. Стоить
Алодинирование — более дешевый вариант, если учитывать цену, необходимое оборудование, энергопотребление и время обработки. Нет необходимости в стабилизаторах напряжения, больших электролитических ваннах, а процесс алодинирования можно проводить методом распыления. В отличие от анодирования, последний требует больших инвестиций в специальные ванны, жидкости с регулируемой температурой и больших затрат на электроэнергию для крупномасштабного производства.
Стоимость анодирования типа II может составлять от 0.5 до 2.00 долларов за квадратный фут для стандартной отделки, и оба вида обработки поверхности выполняются партиями с минимальными требованиями к площади поверхности в квадратных футах, что делает их экономически выгодными. Анодирование типа III может стоить значительно дороже из-за более длительного времени обработки и необходимости использования электролита.
8. Внешность
Алодин имеет прозрачное или золотистое покрытие. Вариантов цвета нет, и внешний вид в значительной степени зависит от типа алюминиевого сплава. Анодирование обеспечивает матовую или сатиновую пористую поверхность, поры которой позволяют окрашивать материалы, расширяя цветовую гамму анодирования.
9. Изменение размеров детали
Анодирование не вносит измеримых изменений в размеры деталей. Ваши компоненты могут быть покрыты после окончательной механической обработки, что упрощает производственный процесс. Анодирование, однако, может добавить до 100 микрон, поскольку оксид растет с исходной поверхности. Вам потребуется пересчитать размеры детали, чтобы компенсировать дополнительную толщину, если вы решите использовать анодирование.
Различия в приложениях
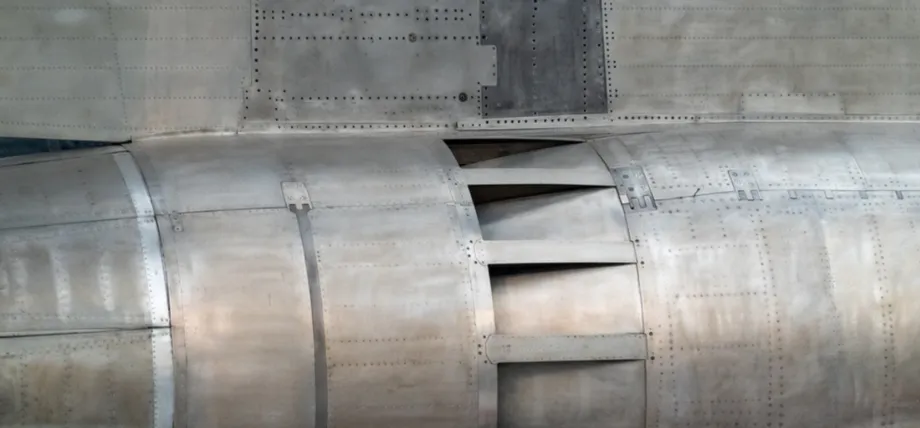
Клепаная секция фюзеляжа самолета
|
Промышленность |
Алодин |
анодировать |
|
Аэрокосмическая индустрия |
Конструкционные панели и кронштейны, где важны проводимость и адгезия. Соответствуют стандарту MIL-DTL05541. |
Гидравлические фитинги и неконструкционные корпуса для повышения износостойкости. |
|
Армия |
Экранирующие корпуса от радиочастотных помех для электрических контактов |
Оптические крепления, оборудование, где необходимы износостойкость и долговечность. |
|
Электроника |
Монтажные пластины для печатных плат используются, когда требуется заземление и электрическая непрерывность. |
В бытовой электронике, когда изоляционная поверхность может предотвратить короткое замыкание. |
|
морской |
Очень короткий период защиты от коррозии |
Фурнитура, палубные элементы и компоненты, герметизированные от влаги с помощью анодирования типа II. |
Индивидуальные услуги анодирования
Компания Boda предоставляет услуги по анодированию на заказ и профессиональное обслуживание. алодин сервисБудь то твердое анодирование типа II или типа III для интенсивных экстремальных условий эксплуатации. Компания Boda предлагает анодирование на заказ, выполняемое в точном соответствии с вашими требованиями, включая требования к сплаву, толщине, цвету и военным стандартам (MIL-spec) с момента изготовления первого изделия.
Получите быструю обработку заказов, оперативное ценообразование и, что самое важное, стабильное качество партий продукции с документацией, обеспечивающей отслеживаемость.
Запросить бесплатная цитата Cегодня!
Заключение
Выбор между анодированием и алодинированием сводится всего к трем факторам: функциональность детали, электропроводность и бюджет для крупносерийного производства. Алодинирование является предпочтительным вариантом, когда необходимо сохранить электропроводность, а анодирование — правильным выбором для обеспечения коррозионной стойкости, износостойкости и длительной стойкости цвета.