
Анодирование хромовой кислотой
Анодирование хромовой кислотой — эффективная современная технология модификации поверхности. Этот электрохимический процесс придает металлическим деталям эстетическую привлекательность, одновременно улучшая их защиту и эксплуатационные характеристики. Контролируемый процесс процесс анодирования Эта процедура обычно выполняется на деталях, изготовленных из алюминия и алюминиевых сплавов.
Этот метод анодирования широко применяется в самых разных отраслях, от аэрокосмической до военной промышленности, особенно если его использует надежная компания. Использование шестивалентного хрома в традиционном анодировании хромовой кислотой представляет опасность для окружающей среды и здоровья, поэтому крайне важно обеспечить профессиональное выполнение процесса.
В процессе анодирования типа 1 с использованием электролита на основе хромовой кислоты и низкого напряжения образуется тонкий слой толщиной от 0.5 до 2.5 микрон, что улучшает адгезию, коррозионную стойкость и усталостную прочность.
Прочитайте остальную часть статьи, чтобы узнать больше о процессе, его преимуществах и промышленном применении.
Что такое анодирование хромовой кислотой?
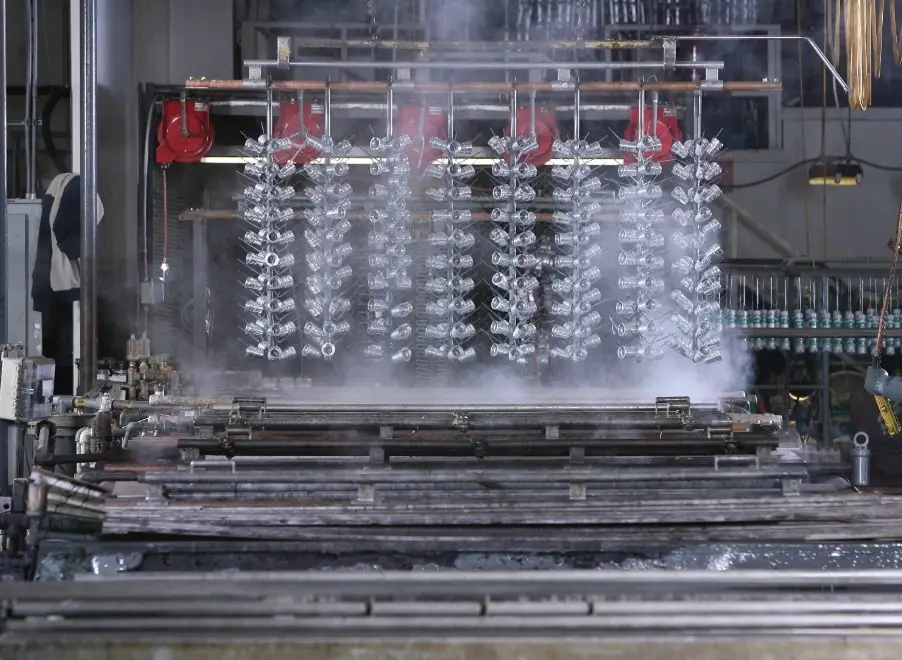
Анодирование хромовой кислотой
Анодирование хромовой кислотой — это электрохимический процесс, в результате которого на поверхности алюминия образуется оксидный слой толщиной от 0.5 до 2.5 микрон для их защиты. Помимо сохранения металлического блеска, этот метод повышает коррозионную стойкость и устойчивость к царапинам. Он так называется потому, что основным электролитом в этом процессе является хромовая кислота.
В чём преимущества анодирования хромовой кислотой?
Тонкий слой обеспечивает такие преимущества, как повышенная прочность, лучшая адгезия краски, улучшенная коррозионная стойкость, улучшенная эстетическая привлекательность и соответствие промышленным стандартам.
- Повышенная долговечностьБлагодаря сохранению усталостной прочности детали, этот процесс способствует повышению её долговечности.
- Лучшая адгезияОн обеспечивает превосходную адгезионную основу для красок, грунтовок и герметиков.
- Повышенная коррозионная стойкость: Повышает коррозионную стойкость детали без существенного изменения размеров.
- Повышенная эстетическая привлекательностьСоздает привлекательный, однородный внешний вид даже на сложных геометрических формах.
- Промышленное соответствие: Данная технология соответствует стандарту MIL-A-8625 Type I и другим спецификациям аэрокосмической отрасли.
Каковы ограничения анодирования хромовой кислотой?
Основными ограничениями процесса анодирования хромовой кислотой являются:
- Ограниченные возможности декорирования – способность процесса поглощать цвет ограничена, в отличие от процессов, используемых в производстве... черный анодированный алюминий
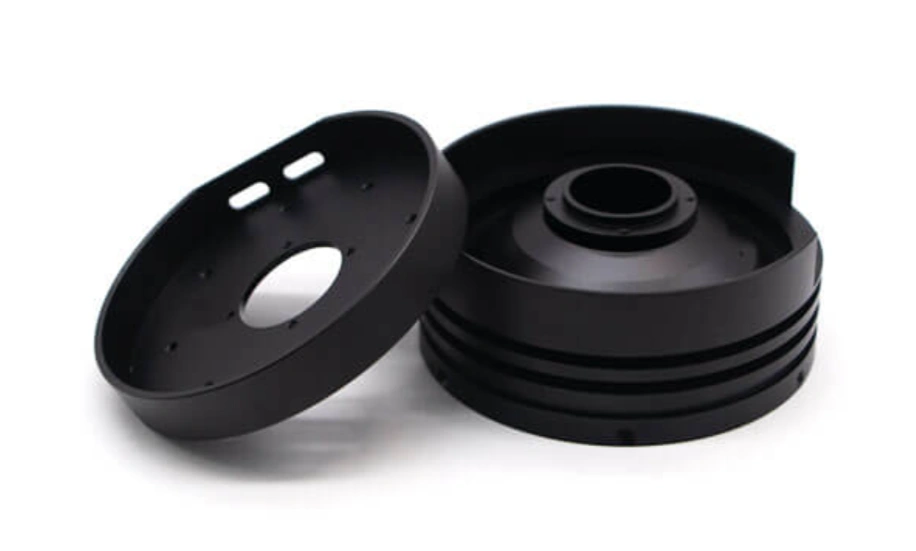
Детали из черного анодированного алюминия
- Скрыть улучшенные участки может быть непросто.
- Традиционное анодирование хромовой кислотой с использованием шестивалентного хрома опасно для окружающей среды и здоровья.
Попробуйте Пролеан прямо сейчас!
Типичные области применения анодирования хромовой кислотой
Растворы для анодирования хромовой кислотой типа I широко используются в аэрокосмической, энергетической, военной, электронной и медицинской промышленности.
Анодированные детали аэрокосмического типа 1
Аэрокосмическая промышленность является распространенным потребителем деталей, анодированных по типу 1. Это решение считается «золотым стандартом» в отрасли.
Примерами таких деталей являются крепежные элементы, люки доступа, поверхности для склеивания и обшивка фюзеляжа.
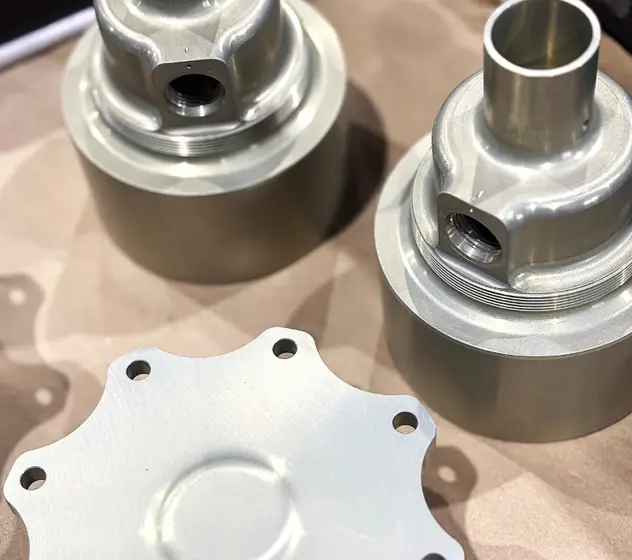
Анодированные детали для аэрокосмической отрасли
Эта технология высоко ценится, поскольку подходит для деталей, требующих устойчивости к усталости и коррозии, а также для сложных конструкций.
Хромокислотное анодирование типа I в энергетике
В энергетической отрасли к деталям, которые могут быть подвергнуты анодированию алюминия типа 1, относятся конструкционные элементы, крепежные детали и электрические корпуса. Эти детали должны обладать высокой точностью размеров, коррозионной стойкостью и устойчивостью к усталости.
Военное применение анодирования хромовой кислотой
Процесс анодирования хромовой кислотой также используется для получения электронепроводящей пленки оксида алюминия на некоторых важных деталях в военной технике, включая рамы беспилотников и легкие конструкции. 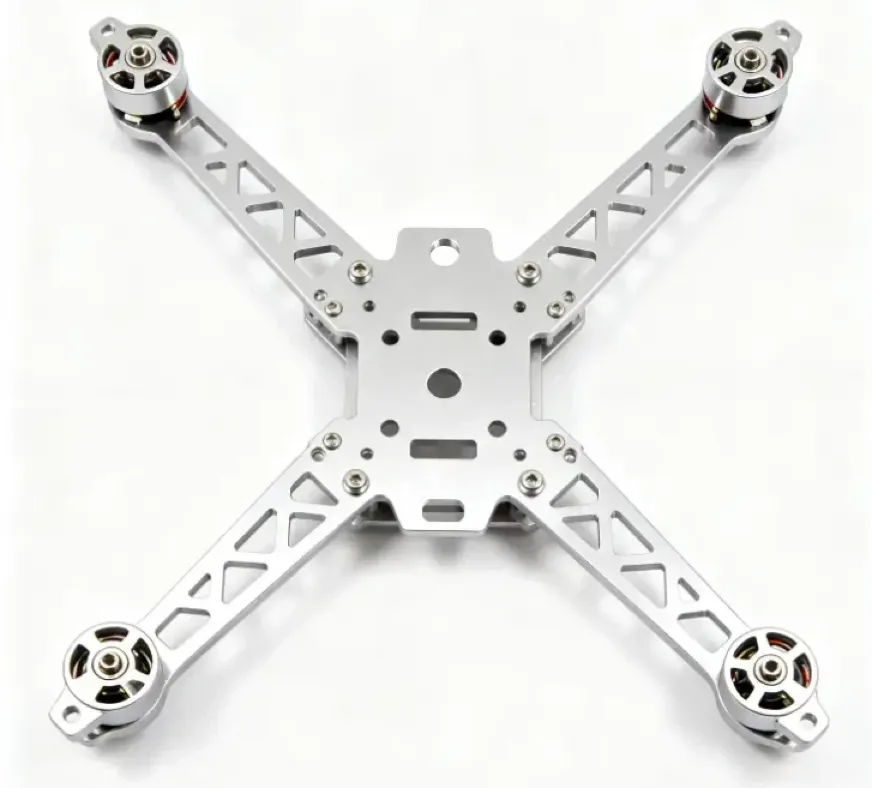
Рамка дрона
Электронные приложения для алюминия, анодированного хромовой кислотой.
Соединительные элементы и корпуса обычно обрабатываются с использованием этой технологии. Тонкий, однородный слой повышает коррозионную стойкость деталей, не оказывая существенного влияния на точность размеров и электрические допуски.
Его можно комбинировать с другими типы анодированияПодобно технологии нанесения твердого покрытия, это обеспечивает улучшенные характеристики и долговечность.
Решения для медицинских устройств
Для медицинских деталей обычно требуется высокая точность и устойчивость к агрессивным средам. Технология анодирования хромовой кислотой типа 1 используется для достижения этих характеристик на хирургических и других компонентах.
Деталь или детали, подлежащие анодированию, помещаются в электролитную ванну. После замыкания электрической цепи начинается процесс анодирования хромовой кислотой. Параметры, которые необходимо контролировать в соответствии с требуемой толщиной и однородностью.
Анодированные медицинские изделия
Как работает анодирование?
Чтобы понять, как работает этот процесс, важно сначала осознать, что он преобразует внешний слой алюминия в защитное оксидное покрытие. Анодирование отличается от нанесения покрытия или покраски тем, что слой является частью металла.
Да, анодирование звучит очень технически, но на самом деле это просто. По сути, процесс включает в себя электролитную ячейку с алюминием (анодом) с одной стороны и инертным материалом (катодом) с другой.
В процессе анодирования хромовой кислотой типа 1 через алюминий проходит электрический ток, вызывая потерю электронов алюминия. Образовавшиеся ионы алюминия смешиваются с кислородом в электролите, образуя слой оксида алюминия.
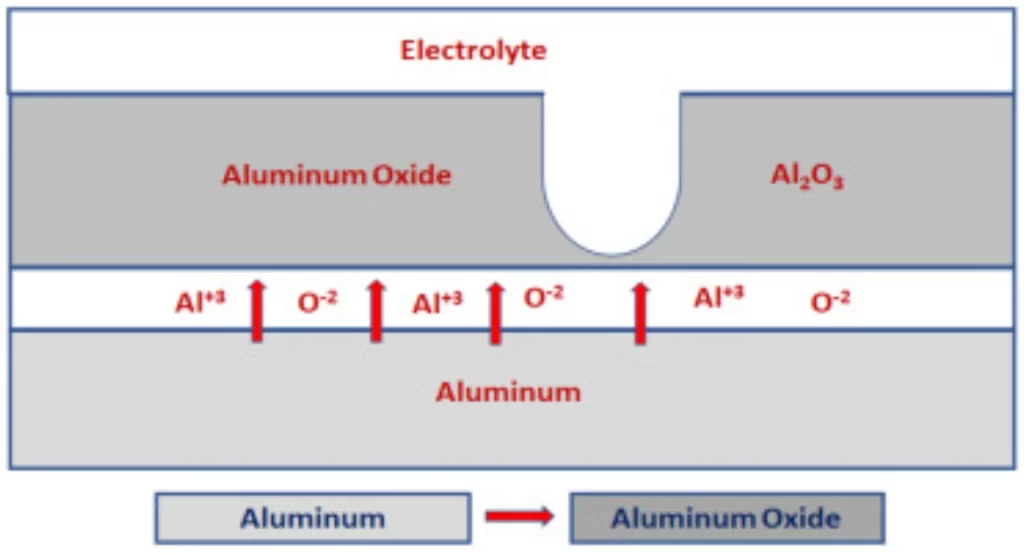
Схема анодирования
Этапы процесса анодирования
Как и в других процессах обработки металлов, основные этапы анодирования начинаются с подготовки поверхности, за которой следуют анодирование, очистка, окрашивание и герметизация пор.
Шаг 1: Подготовка поверхности
Для очистки поверхности используются химические и механические методы. Выбор метода зависит от желаемых свойств. Например, пескоструйная обработка обеспечивает матовую поверхность, а шлифовка — матовую.
Шаг 2: Анодирование
К параметрам анодирования относятся время, состав электролита, напряжение и плотность тока.
Шаг 3: Очистка детали (деталей)
Следующим этапом в процессе анодирования хромовой кислотой является очистка детали растворителями и деионизированной водой. Это необходимо для удаления остатков раствора.
Шаг 4: Запечатывание пор
После анодирования хромовой кислотой типа 1 на алюминии остаются мельчайшие поры. Важно загерметизировать эти поры, чтобы предотвратить коррозию и улучшить эксплуатационные характеристики.
Попробуйте Пролеан прямо сейчас!
Материалы, необходимые для проведения анодирования хромовой кислотой.
Ключевыми материалами в процессе анодирования хромовой кислотой являются алюминиевая деталь, кислотная ванна, катод, источник питания, дистиллированная вода, обезжиривающее средство, щелочь и нейтрализатор кислоты. Каждый из этих материалов должен соответствовать требованиям к качеству и чистоте, чтобы предотвратить дефекты процесса и общую потерю целостности детали.
Алюминиевая часть – Алюминиевая заготовка, подлежащая анодированию. Она также выполняет функцию анода.
Кислотная ванна – Это электролит, через который проходит электрический ток, способствующий образованию анодного оксидного слоя.
Катод – Обычно это токопроводящие провода или металлические пластины. Их погружают в кислотную ванну для замыкания электрической цепи.
Источник питания – Он обеспечивает постоянный ток, необходимый для протекания электрохимической реакции.
Дистиллированная вода – Вода используется для промывки алюминиевых деталей при их перемещении с одного этапа на другой.
обезжириватель – Это средство для предварительной обработки и очистки.
щелок – Щелочной растворитель эффективно удаляет предыдущие покрытия с алюминия, когда необходимо нанести новое покрытие.
Нейтрализатор кислоты – Этот нейтрализатор наносится на алюминиевую заготовку для нейтрализации остатков хромовой кислоты.
Какая кислота лучше всего подходит для анодирования?
Как правило, у нас нет «идеальной» кислоты для анодирования. Выбор материала электролита зависит от нескольких факторов, включая область применения, требования к эксплуатационным характеристикам и свойства покрытия.
серная кислота является наиболее широко используемым, поскольку обладает превосходным балансом анодирование алюминияtкачество покрытия и эффективность. Хромовая кислота Обычно его выбирают из-за устойчивости к усталости и коррозии деталей. Специальные виды отделки, как правило, выполняются с использованием Щавелевая кислота.
В чём разница между анодированием хромовой кислотой и анодированием серной кислотой?
Разница между анодированием хромовой кислотой и анодирование серной кислотой В основном это толщина слоя. При анодировании хромовой кислотой типа 1 толщина слоя составляет от... 0.5 и 2.5 мкм толстый. Это самый тонкий слой. Слой серного анодирования (тип II) толще в до 25 мкм.
Другое отличие заключается в идеальном применении. Хроматическое анодирование (тип I) хорошо известно в аэрокосмической отрасли. Оно идеально подходит для критически важных для полетов и сложных деталей со швами и крепежными элементами.
Что касается сернокислотного анодирования (тип II), то оно лучше всего подходит для отделки архитектурных элементов и бытовой электроники. Его часто называют «эстетически предпочтительным» вариантом.
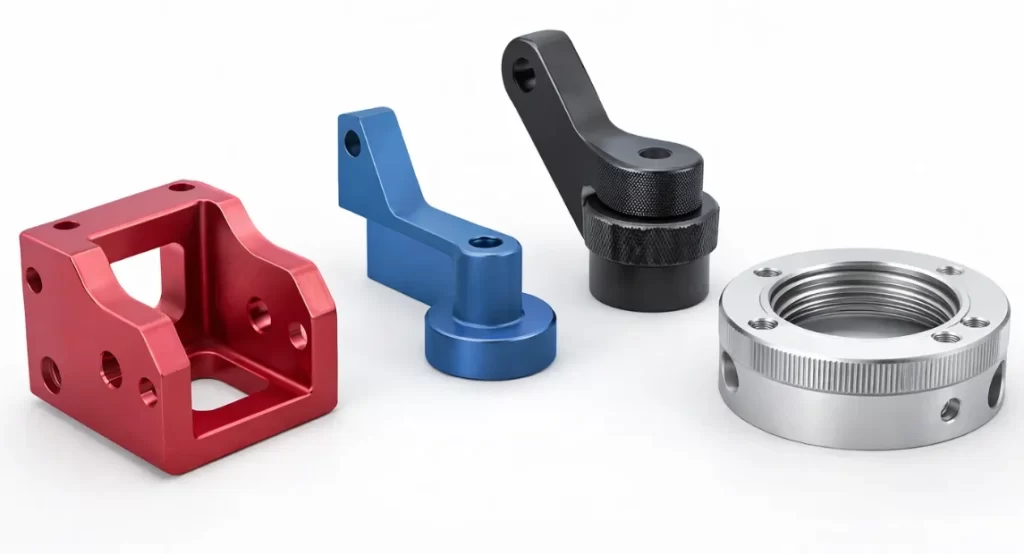
Детали, анодированные серной кислотой
Дефекты процесса анодирования хромовой кислотой типа 1.
Основными дефектами, с которыми сталкиваются инженеры-технологи при анодировании хромовой кислотой типа 1, являются расслоение покрытия, образование точечных повреждений, пригорание и появление полос/пятен.
Расслоение покрытия – Расслоение покрытия или плохая адгезия характеризуются плохой адгезией между подложкой и оксидным слоем. Этот дефект обусловлен химическим дисбалансом в ванне или плохой подготовкой поверхности.
Питтинг – Точечная коррозия – это локальное разрушение оксидной пленки. Наличие такого дефекта в работе крайне желательно, особенно в ответственных областях применения, таких как аэрокосмическая промышленность.
Горящий – Локальный перегрев также может происходить в процессе анодирования хромовой кислотой типа 1. Темные или тусклые пятна ухудшают эксплуатационные характеристики детали, особенно в плане коррозионной стойкости.
Покраснение/Загрязнение – Это нерегулярные линейные пятна или следы, образующиеся на анодированной поверхности. Дефект может быть вызван несколькими факторами, включая недостаточное промывание и загрязнение электролитом.
Попробуйте Пролеан прямо сейчас!
Заключение
Знание технологии анодирования хромовой кислотой имеет решающее значение для специалистов по проектированию и производству продукции. Как поясняется в статье, декоративная и защитная обработка поверхности включает в себя использование различных материалов, в том числе кислотной ванны и источника электрического тока.
Этот процесс включает в себя несколько этапов, от подготовки поверхности до очистки обработанной детали. Его преимущества заключаются в повышении долговечности детали и ее общей ценности. Аэрокосмическая, энергетическая, военная и медицинская отрасли получают огромную выгоду от деталей, анодированных хромовой кислотой.
Если вы работаете в этих и смежных отраслях, вам следует рассмотреть возможность использования анодированного алюминия в вашем следующем проекте. Благодаря нашим превосходным услугам... услуги анодированияПолучение качественных анодированных деталей не должно быть сложной задачей. Свяжитесь с нашими экспертами, предоставив чертежи деталей и другие технические характеристики для получения дополнительной консультации.
Часто задаваемые вопросы (FAQ)
Являются ли материалы, анодированные хромовой кислотой, проводящими?
Нет, материалы, анодированные хромовой кислотой, не проводят электричество. Поверхность не проводит электричество, но обладает улучшенной коррозионной и царапающей стойкостью.
Подвержены ли материалы, анодированные хромовой кислотой, коррозии?
Нет, материалы, анодированные хромовой кислотой, устойчивы к коррозии. Поскольку этот процесс обычно проводится на алюминии, который устойчив к коррозии, он считается не подверженным ржавчине.
Однако слой анодирования хромовой кислотой тонкий, поэтому он может быть поврежден или изношен. В этом случае нижележащий материал может подвергнуться коррозии.