
«Дефекты литья — это нежелательные неровности, обычно возникающие при формовке металлической детали или изделия. Эти дефекты могут быть приняты или отклонены в зависимости от предполагаемого типа дефекта, поскольку они могут существенно повлиять на качество конечного литья».
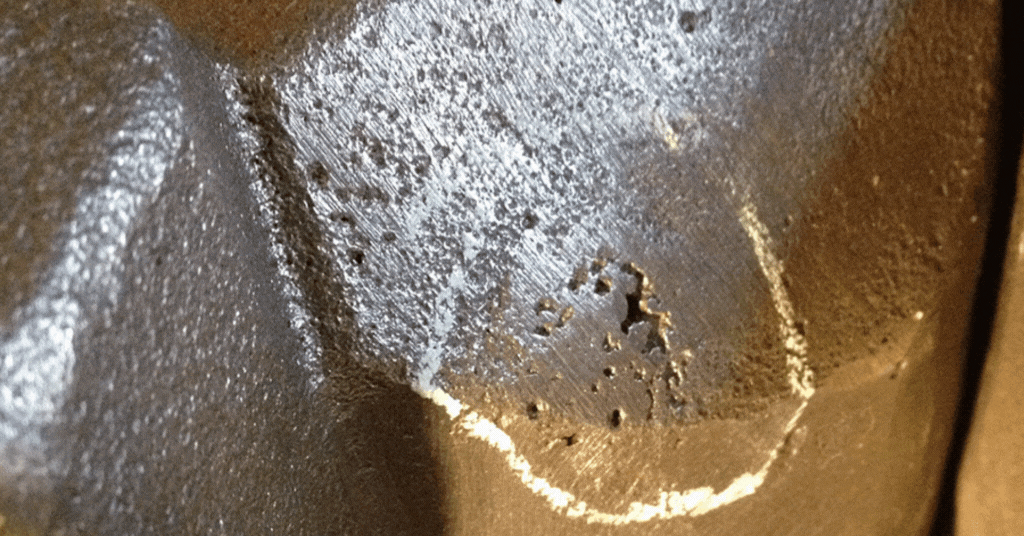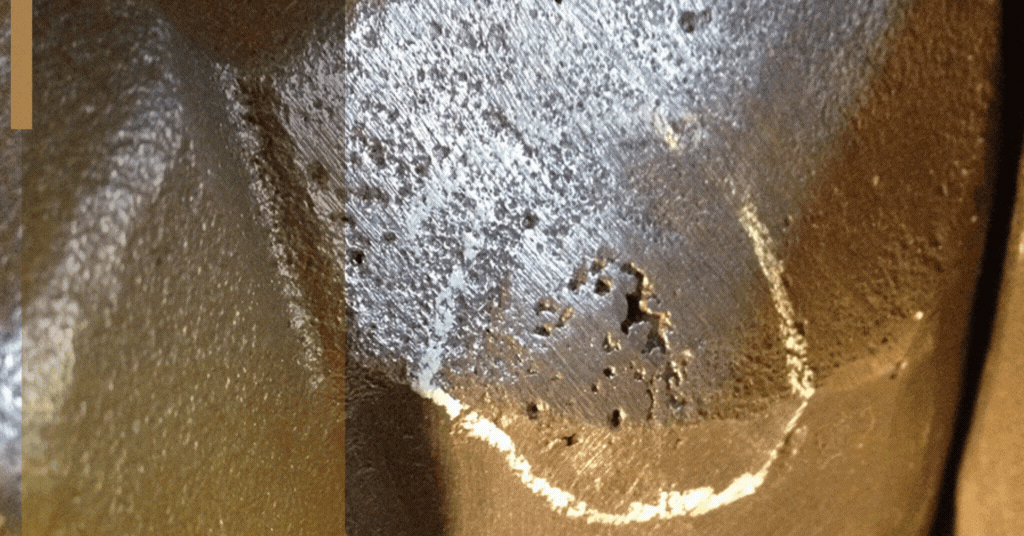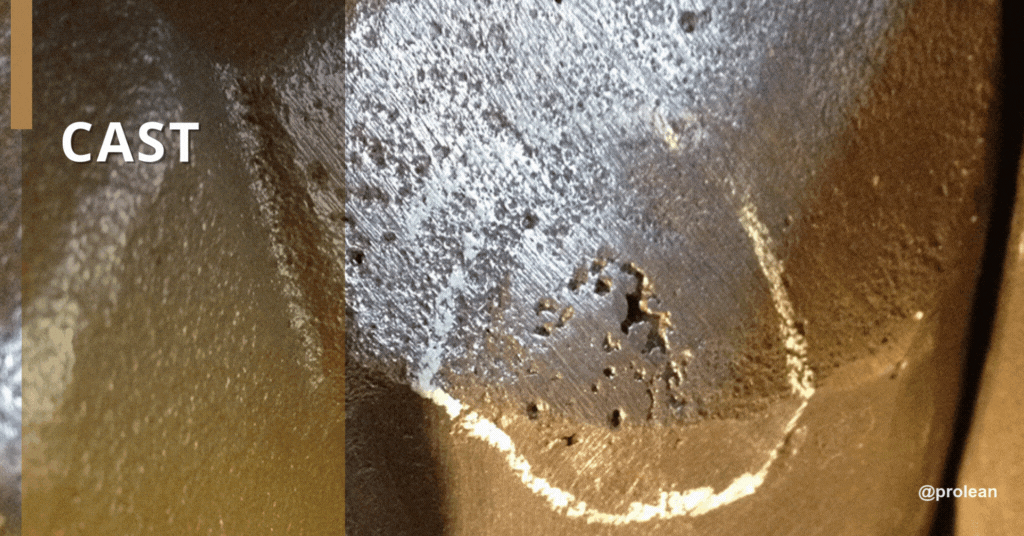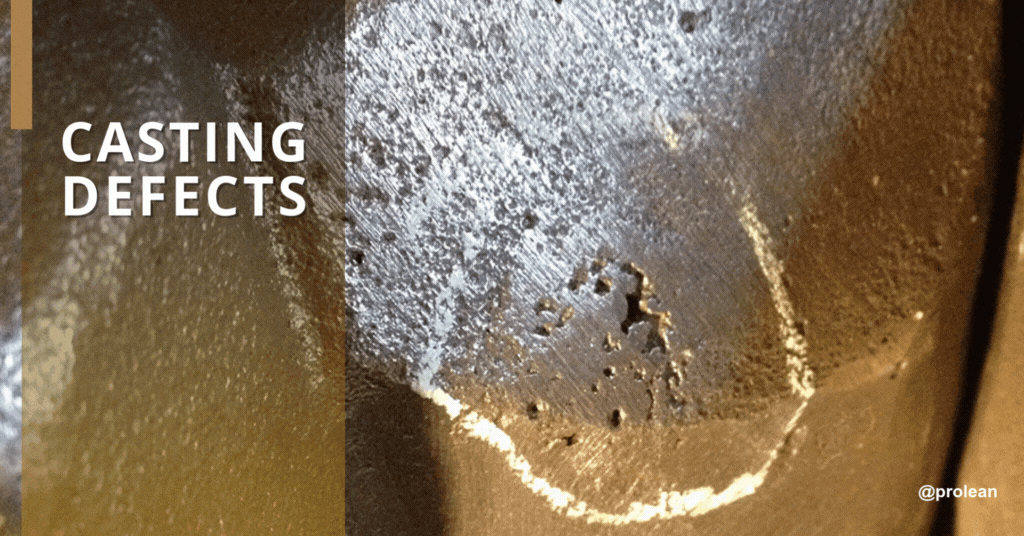
Литье металла — это сложный процесс изготовления деталей путем применения давления для выдавливания расплавленного металла в форму. По существу, он подвержен ряду нежелательных дефектов, которые могут повлиять на качество конечной детали или продукции. Эти дефекты литья являются серьезной проблемой для производителей. Дефекты литья можно классифицировать по типу, причине и способу устранения. Знание этих дефектов и их причин необходимо для управления процессом литья и производства деталей с оптимальными характеристиками. Такой подход поможет избежать ошибок и обеспечить клиентам получение лучших продуктов. В этом руководстве представлена общая информация о дефектах литья, вызванных различными процессами литья, и приведены примеры дефектов при литье металлов. Вы также узнаете основные причины этих дефектов и соответствующие меры устранения, которые можно применить к каждому из них, чтобы предотвратить и сохранить качество деталей.
Каковы дефекты литья?
Дефекты литья — нежелательные дефекты отлитой детали, качество которых отличается от идеального. Эти неточности могут быть вызваны в первую очередь неисправностью материала, литейным оборудованием или неоптимизированными процедурами.
Дефекты литья под давлением
Метод литья под давлением предполагает выковку жидкого расплавленного металла под высоким давлением для заполнения полости формы, аналогично литью пластмассы под давлением. Он подходит для производства множества компонентов, продуктов или прототипов малого, среднего или большого размера. Литье под давлением обеспечивает гладкие поверхности и точные размеры. Однако, если оно выполнено некачественно, это указывает на наличие ряда дефектов в отливаемых изделиях.
Попробуйте Пролеан прямо сейчас!
Виды дефектов литья
Теперь давайте обсудим различные типы дефектов, их возможные причины и способы решения.
Металлургические дефекты
Использование неподходящего литейного металлического материала в основном приводит к металлургическим дефектам. Общие категории металлургических дефектов включают в себя;
Дефекты пористости
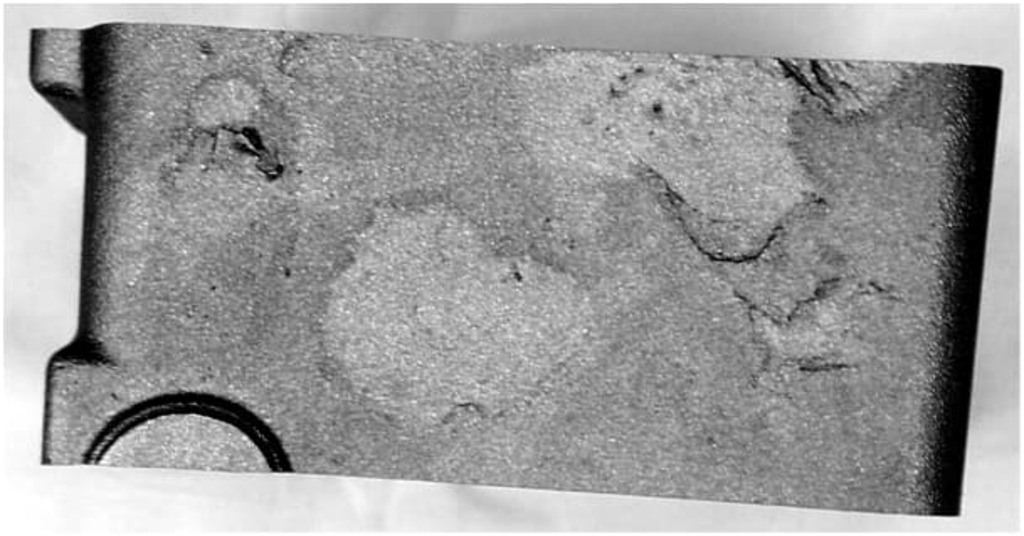
Дефект пористости
Дефекты пористости — это внутренние дефекты литья под давлением, которые обычно трудно обнаружить и которые расположены внутри отливок. Они возникают в крошечных отверстиях, пустотах или воздушных карманах металла. Обычно они образуются, когда воздух попадает в металл перед литьем, и могут вызвать образование пустот в верхней части матрицы или медленное заполнение формы. Таким образом, последний слой может иметь меньшую механическую прочность. Существует два основных типа дефектов пористости:
Дефекты газовой пористости
Эти дефекты обычно имеют круглую или овальную форму и появляются на поверхности отливок. Они имеют гладкое тело и обычно имеют ярко-желтый или белый цвет. Дефекты газовой пористости можно легко обнаружить после процесса литья с помощью следующих методов: ультразвукового или магнитопорошкового контроля. Однако для обнаружения этих дефектов на необработанных поверхностях компонента необходимо рентгеновское устройство. Основными причинами дефектов газовой пористости являются;
1. Газы, участвующие в наполнении металлических сплавов.
Участвующие газы создают турбулентность, когда расплавленный сплав течет свободно. Это приводит к появлению пробелов в литниковой системе, неправильному выбору параметров разливки, плохой конструкции желоба, что приводит к дефектам пористости.
2. Высвобождение водорода из расплавленного сплава.
Водород является одной из наиболее частых причин пористости в Дефекты обработки ЧПУ. Влага из воздуха или плавильных инструментов может попасть в расплавленный металл или стальной сплав и разложиться на водород. Во время охлаждения и затвердевания водород становится менее растворимым и образует газовые поры в отливках.
3. Газы из средств для смазки пресс-форм.
Это происходит, когда газ контактирует с антиадгезионным составом; расплавленные металлические сплавы могут нагревать их и вызывать разложение и образование газов, что приводит к дефектам пористости. Кроме того, частое использование антиадгезионных смазок может привести к испарению или перфорации газов.
Профилактика;
- Очень важно использовать чистые и сухие металлические сплавы, чтобы предотвратить образование водорода.
- Скорость и давление инъекции необходимо поддерживать на оптимальном уровне и контролировать, чтобы избежать этих дефектов.
- Температура плавки во время процесса не должна быть слишком высокой, чтобы предотвратить проблемы с плавлением формы.
- Постарайтесь использовать достаточный поток газа для систем стояков и направляющих длиной более 50 мм.
- Используйте качественные антиадгезивы для форм в небольших количествах.
усадка
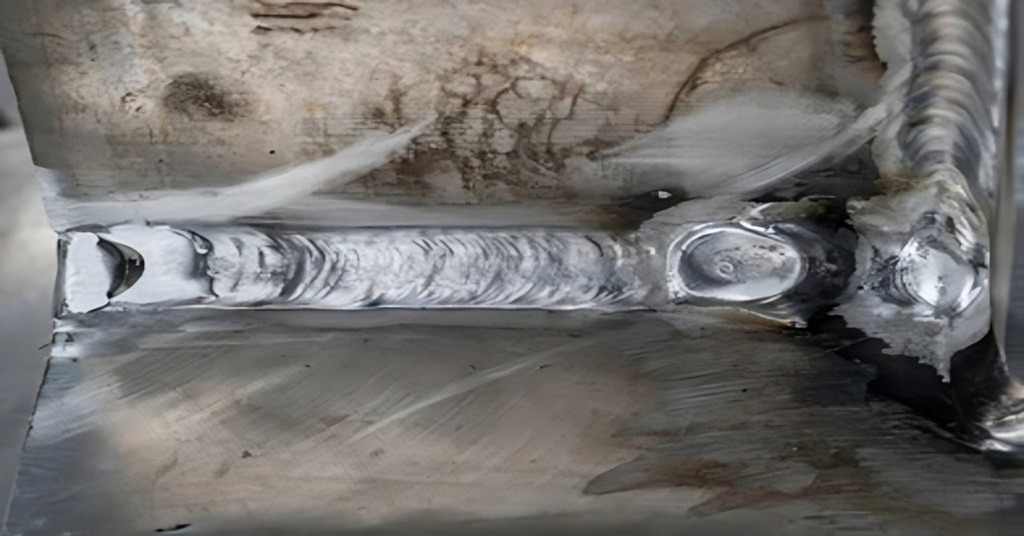
Усадка литья
Дефекты усадки отливки обычно обнаруживаются в верхней или нижней части формы. Различают два типа усадочных дефектов: открытые и закрытые. Открытыми усадочными дефектами называют дефекты, возникающие при контакте с атмосферой; воздух компенсирует образование усадочной полости.
Причины: Усадка металла, когда детали имеют тенденцию к затвердеванию, является основной причиной дефектов усадки. Если этот процесс не контролировать, он может привести к искажению или хрупкости конечного продукта. Эти проблемы могут быть связаны с плохой конструкцией пресс-формы. Кроме того, они вызваны неправильными температурами и давлением заливки.
Профилактика: Стратегическое планирование имеет решающее значение для предотвращения проблем сокращения производства. Правильный выбор литниковых систем может помочь добиться правильного распределения тепла и правильного образования затвердевания. Кроме того, может потребоваться изменение состава сплавов для достижения лучшей повторяемости деталей.
Дефекты материала пресс-формы
Некоторые причины дефектов материала в литейной форме включают плохую конструкцию формы или заливку слишком горячего металла в полость формы. Вот некоторые из наиболее распространенных типов дефектов материала пресс-формы:
- Порезы и промывки. Эти дефекты возникают, когда жидкий металл отрывает часть формы во время заливки, поскольку песок не выдерживает нагревания. Они наблюдаются как небольшие возвышения на поверхности готового изделия, скошенные к концу, подвергшемуся большему воздействию расплавленного металла.
- Капли: Капли – это неровности на поверхности отлитых изделий с небольшими выпуклостями. Они возникают, когда форма находится в плохом состоянии и песок проникает в жидкий металл.
- Плавление. Дефекты плавления, обычно возникающие при дефектах алюминиевого литья, возникают, когда песок сплавляется с отливкой во время процесса.
- Вздутия: Пупырышки представляют собой небольшие неровности поверхности готового продукта, тогда как вздутия больше, чем пупырышки, и представляют собой приподнятые участки на поверхности готового изделия. Этот дефект возникает, когда форма слабая и давление веса жидкого металла выталкивает песок наружу.
Причины: Эти дефекты могут привести к недостаточной вентиляции, из-за которой газы задерживаются в форме. Кроме того, примеси или загрязнения в материале формы могут быть фактором образования шероховатой поверхности, пористости или растрескивания поверхности окончательной отливки.
Профилактика: Чтобы предотвратить дефекты формы, форма должна быть хорошо спроектирована и подготовлена, иметь хорошую вентиляцию и использовать высококачественный материал. Параметры процесса, такие как температура и скорость заливки, должны оптимально контролироваться. Кроме; Другие факторы, которые помогают производить литейную продукцию без дефектов, включают обслуживание пресс-форм и регулярные проверки на предмет признаков износа или ухудшения качества.
Биения
Биения возникают, когда расплавленный металл не поступает в полость формы должным образом. Это приводит к дефектной отливке или частичному формованию отлитых деталей. В целом поверхность биения плоская, хотя иногда может быть неровной и даже зубчатой.
Причины: Горячий красный металл может вытечь из формы неправильным образом, прежде чем ему будет дано время затвердеть. Часто это происходит из-за пустот или пустот в форме, подобно тому, как вы пытаетесь удержать воду пальцами в руках, и она растекается.
Профилактика: Чтобы предотвратить эту проблему, формы должны быть хорошо закрыты или затянуты. Также важно отметить, что использование высококачественных формовочных материалов также может уменьшить биение.
Дефекты плавления при литье
Плавление происходит из-за неполного затвердевания расплавленного металла внутри формы, что приводит к неполному формированию детали.
Причины: Несоответствующая технологическая температура разливочного металла и неподходящие материалы в металле.
Профилактика: Чтобы преодолеть дефекты сварки, найдите правильный баланс между параметрами процесса. Например, поддерживать оптимальную температуру при заливке материала внутри полости формы. Если будет слишком холодно, форма не заполнится должным образом; если он слишком горячий, это может вызвать проблемы с пористостью газа, трещинами или образованием пустот.
газовые пузыри
Когда литой металл затвердевает внутри формы, он не может содержать столько газа, сколько было в расплавленном состоянии. Поэтому металл выделяет газ, и если он не может выйти через форму, он запирается в металле. Это приводит к образованию пузырьков внутри металла — процесс, известный как пузырьковый процесс. Эти пузырьки могут иметь форму точечных отверстий, дыхалок и открытых отверстий:
- Точечные отверстия Полости в верхней части отлитого под давлением изделия. Отверстия обычно встречаются группами на поверхности отливки и видны невооруженным глазом.
- дыхало Дефекты возникают в литых деталях и характеризуются впадинами в заготовке. Их нелегко увидеть невооруженным глазом, и их можно увидеть только с помощью специальных методов, таких как рентгеновское, ультразвуковое, гармоническое или магнитное исследование.
- Открытые отверстия появляются на поверхности заготовки из-за полостей, образующихся при заливке расплавленного металла в форму. Неглубокие открытые отверстия обычно называют шрамами.
Излишки или излишки
Эти неожиданные проблемы или излишки случаются, например, когда кто-то заливает жидкий металл в форму только для того, чтобы обнаружить, что полость формы увеличилась в размерах, чем ожидалось.
Причины: Они известны как вздутия и обычно появляются в результате давления или недостаточной силы зажима. Это все равно, что надуть воздушный шар до такой степени, что он лопнет; что-то должно уступить место. Однако эту проблему можно решить, изменив параметры формования.
Профилактика: Чтобы избежать образования вздутий, важно обеспечить сбалансированное давление и поддержку внутри формы во время процесса литья. Иногда небольшие изменения в процессе могут улучшить результаты отливки без нежелательного роста.
Дефекты деформации
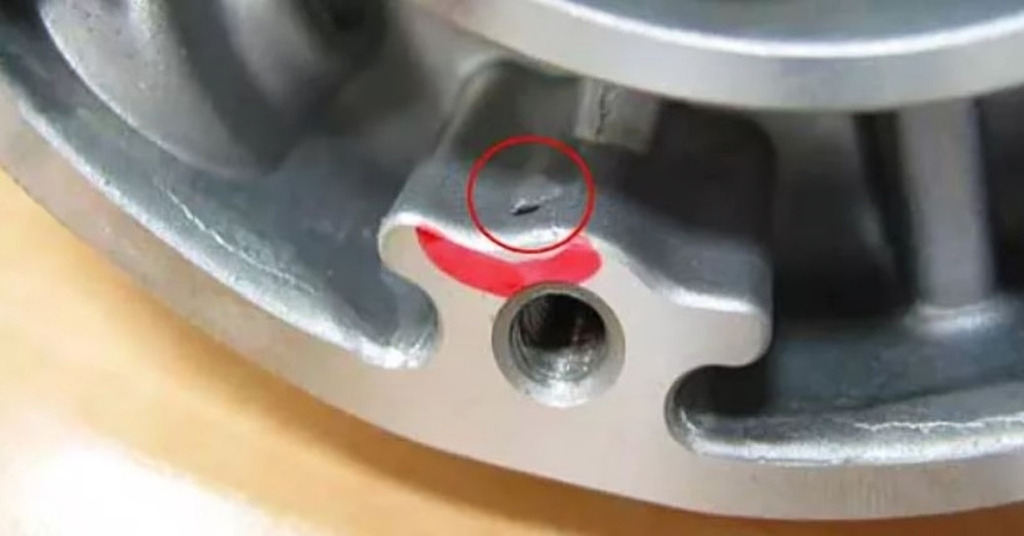
Дефект деформации формы
Дефекты искажения или коробления превращают ваш идеальный каст в искаженное исполнение. Они возникают, когда некоторые части материала затвердевают быстрее, чем другие части, или таким образом, что форма деформируется.
Причины: такие дефекты, как деформация, часто являются результатом закалки или неправильного распределения материала в процессе литья. Если у вас тесто для блинов и одна сторона толще, более толстая сторона сгорит раньше, чем другая сторона будет готова. То же самое происходит при литье, когда толщина неравномерна, а сечения получаются с разной скоростью, что приводит к короблениям.
Профилактика: Убедитесь, что процесс охлаждения выполняется при постоянной температуре, чтобы материал не имел склонности к изгибу. Отрегулируйте конструкцию пресс-формы, чтобы обеспечить правильную циркуляцию тепла, и постоянно контролируйте скорость охлаждения, чтобы избежать термических напряжений, которые могут исказить форму детали.
Сбои в работе и холодные закрытия
Сбои в работе и холодные остановки — это дефекты, которые варьируются от шлаковых включений до холодных выстрелов.
Причины: Эти дефекты обычно вызваны неполным заполнением полости или матрицы расплавленным металлом, который затвердевает до того, как остынет. Холодные остановки обычно наблюдаются, когда два потока жидкого металла не могут тщательно слиться в форме. Кроме того, их можно увидеть, когда температура низкая или литниковая система недостаточно эффективна для процесса литья.
Профилактика: Чтобы избежать сбоев и дефектов холодного закрытия, следует обратить внимание на шиберную систему. Регулируйте температуру и скорость заливки металла, чтобы заполнить форму до краев, не допуская затвердевания металла до того, как он покроет форму. Однако также важно учитывать надлежащий контроль потока металла и избегать турбулентности во время процесса литья.
Проникновение металла
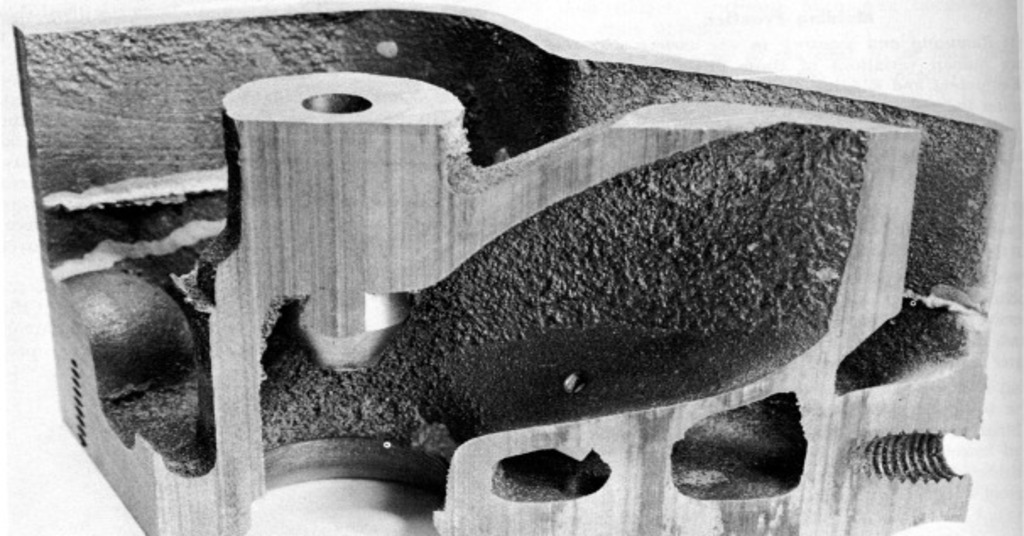
Проникновение металла
Дефекты проплавления металла – это дефекты, при которых расплавленный металл проник в песчаную форму и образовал на отливке шероховатую и неровную поверхность. Это происходит из-за некачественной формовочной смеси, крупных зерен песка, высокой проницаемости и недостаточного уплотнения формовочной смеси.
Для предотвращения дефектов проникновения металла:
- В форме следует использовать более крупные песчинки.
- Убедитесь, что используемый песок имеет низкую проницаемость.
- Плотнее утрамбовывайте песок при его формовании.
Эти меры помогают свести к минимуму возможность попадания расплавленного металла в форму и образования шероховатости поверхности отливок.
Включение шлака
Шлаковое включение появляется при заливке расплавленных металлсодержащих шлаковых частиц в полость формы и последующем затвердевании.
Причины: Этот дефект главным образом приводит к образованию частиц шлака внутри расплавленного металла.
Средства: Чтобы решить проблему шлаковых включений, частицы шлака необходимо удалить из расплавленного металла перед его заливкой в полость формы.
Горячие или трудные точки
Дефект горячей или твердой точки
Горячие или мучительные пятна обычно возникают из-за неадекватных методов охлаждения. Эти пятна могут быть проблематичными во время обработки, поскольку они увеличивают износ инструмента. Ниже приведены решения, которые можно применить к горячим точкам:
- Откорректируйте процесс охлаждения, чтобы отливка охлаждалась должным образом, как требуется.
- Отрегулируйте состав металла так, чтобы при отливке меньше образовывались горячие разрывы.
Реализуя эти стратегии, вы можете свести к минимуму вероятность появления горячих точек и улучшить качество вашей литейной продукции.
Что такое горячая слеза в дефектах литья?
Горячие слезы образуются, когда материал сжимается в процессе затвердевания, и это сокращение ограничено. Небольшие горячие разрывы также могут со временем разрастаться и вызывать сбои в работе. Чтобы снизить вероятность появления горячих слез, необходимо учитывать эти ограничения. Одним из путей является усовершенствование конструкции литейной формы. Также можно избежать горячих разрывов, используя гибкие материалы для форм на этапе усадки. Кроме того, также важно не перегревать литейный материал и повышать температуру формы, чтобы уменьшить вероятность возникновения горячих разрывов. Различные стандарты, такие как ASTM и AMS, содержат рекомендации по проверке и приемке горячих разрывов и других дефектов отливки.
Попробуйте Пролеан прямо сейчас!
Подведение итогов
Мы с самого начала определили способы предотвращения этих проблем. Таким образом, вы можете исправить эти необычные дефекты, внимательно следя за наличием плесени в материале и изучая правильные методы смешивания.
Больше не нужно гоняться за пробежками; эти шишки не окажутся в куче металлолома, если вы прислушаетесь к нашему совету. Теперь возможно достичь совершенства, поскольку известны причины дефектов. Но с нашими советами по мерам предосторожности о том, как избежать деформации, включений и некоторых других, такие проблемы могут быть отброшены.
В заключение, пока литейные дефекты может показаться проблемой, но столкновение их с тем, что мы представили вам сегодня, может превратить ваши проекты из катастрофы в успех. Вы ищете профессиональные услуги литья без дефектов? Свяжитесь с Boda Tech сегодня и получите бесплатный онлайн-мгновенный доступ. цену.