
Шлифовка внутренних и наружных поверхностей — это метод обработки поверхности. Процесс точно соответствует чертежам каждого компонента. Он эффективно работает с мелкими углами и радиусами, присутствующими внутри и снаружи компонентов, используемых в производстве. индивидуальные решения для шлифованияКроме того, он идеально подходит для изготовления втулок, отверстий для шестерен, кулачков и валов.
В первую очередь, шлифование ID/OD позволяет выполнять несколько шлифовальных операций с одной настройки устройства. Станок с несколькими шпинделями обеспечивает возможность шлифования различных диаметров, поверхностей и углов. Точность измерения достигает наивысшего уровня независимо от настройки на основе центра или патрона. Читайте дальше, чтобы узнать обязательные факты о шлифовании ID/OD.
Что такое шлифование внутреннего и внешнего диаметра?
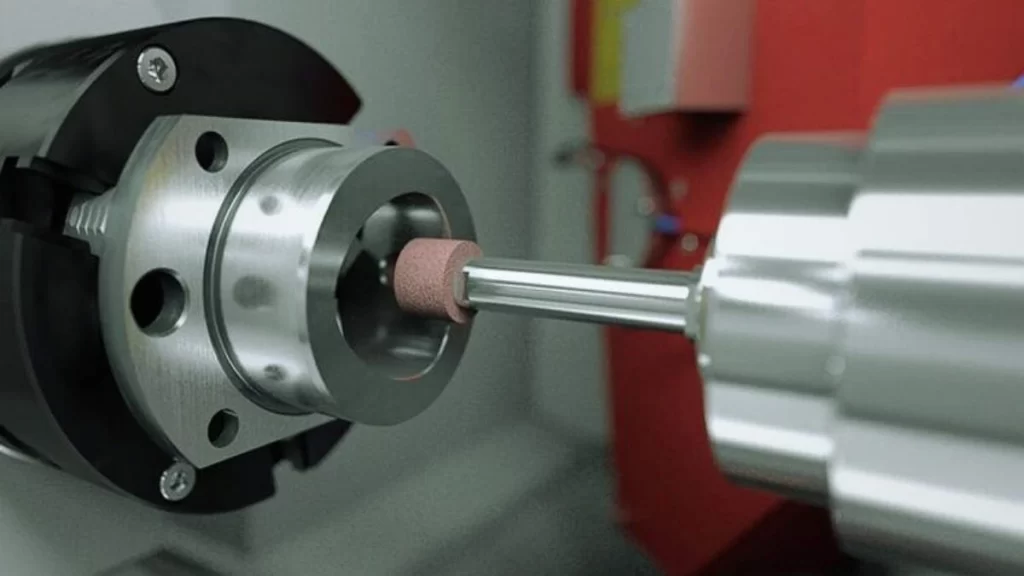
ID шлифование с ЧПУ
Точное шлифование внутреннего диаметра функционирует путем обработки внутреннего диаметра цилиндрических компонентов/деталей. В этом процессе используются шлифовальные инструменты для формирования отверстий и расточек деталей для точных размерных требований и полноты поверхности. Кроме того, он позволяет шлифовать компоненты труб, кольцевые элементы и втулки.
С другой стороны, шлифование наружного диаметра или бесцентровое шлифование Обе операции шлифовки выполняют обработку цилиндрических деталей снаружи. Они позволяют получить точные и ровные наружные поверхности валов, штифтов и различных деталей с закругленными геометрическими формами. Таким образом, в целом, для достижения высококачественной обработки механических деталей обе операции шлифовки являются удобными.
Как работает шлифование внутреннего и внешнего диаметра?
Ниже приведены последовательные этапы шлифования внутреннего и внешнего диаметра:
1. Установка и фиксация
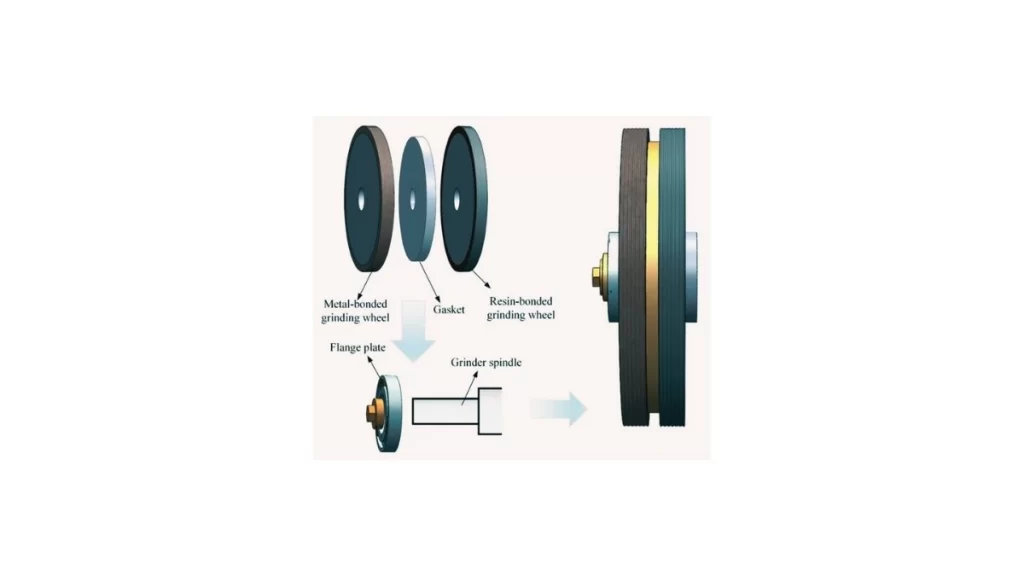
Установка зажима шлифовального круга
Установка компонента на станке остается надежной для работы. Шлифовальный круг всегда должен быть меньше ширины заготовки. Заготовка получает поддержку от шпинделя и патрона во время операций шлифования внутреннего диаметра. Стабильность процесса шлифования деталей внешнего диаметра достигается за счет их установки между центрами или в патроне.
2. Выбор шлифовального круга
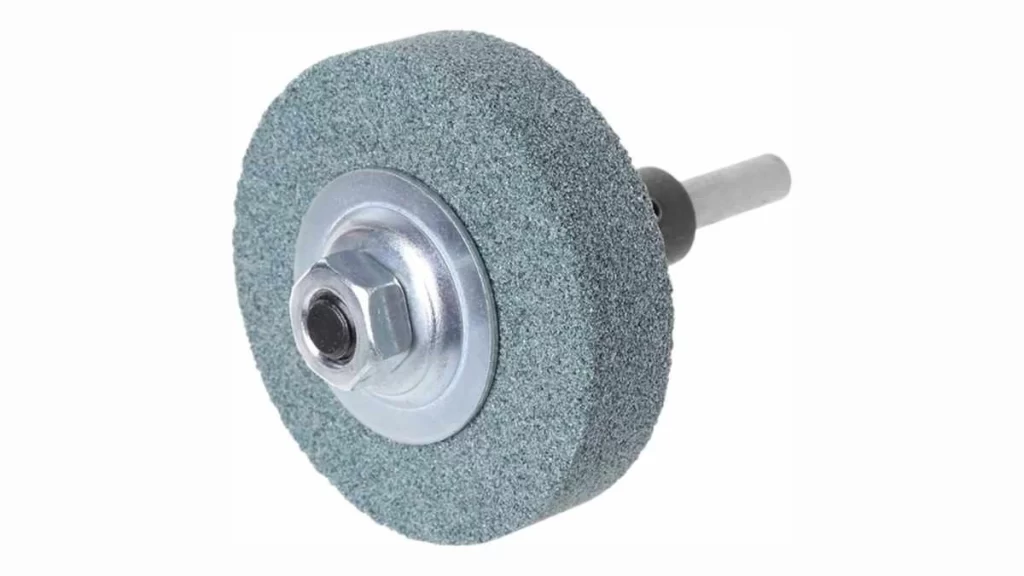
Абразивный шлифовальный круг
Операторы станков выбирают шлифовальный круг, подбирая его под материал детали, а также учитывая требуемые требования к отделке поверхности. Точность удаления материала и качество поверхности зависят от выбора подходящего размера зерна круга, а также уровня его твердости.
3. Расположение шлифовального круга
Выравнивание шлифовального круга по отношению к заготовке создает позиционирование, которое фокусируется на области для шлифования диаметра или отверстия. Размещение круга отличается для шлифования внутреннего диаметра, поскольку круг входит через отверстие, но круг движется по внешнему диаметру во время шлифования внешнего диаметра.
4. Процесс шлифования
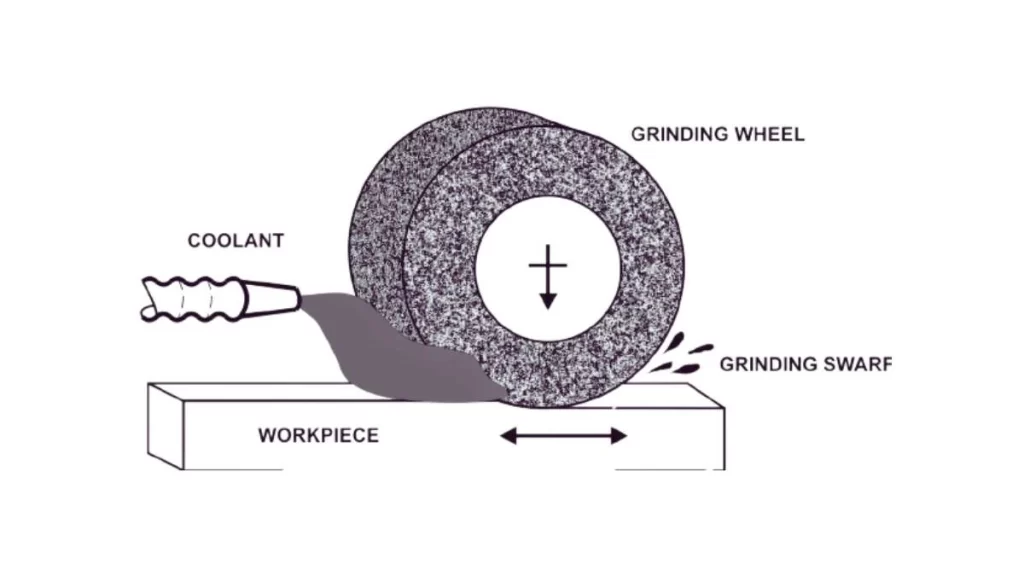
Иллюстрация процесса шлифования
Шлифовальный станок активирует вращательное движение круга на его высокой рабочей скорости. Во время Шлифовка внутреннего диаметра с ЧПУ операции, круг продвигается радиально, чтобы сформировать внутренние области. В отличие от этого, движение шлифовального круга OD происходит по окружности внешней детали. Обрезка материала происходит отмеренными крошечными порциями.
5. Охлаждение и смазка
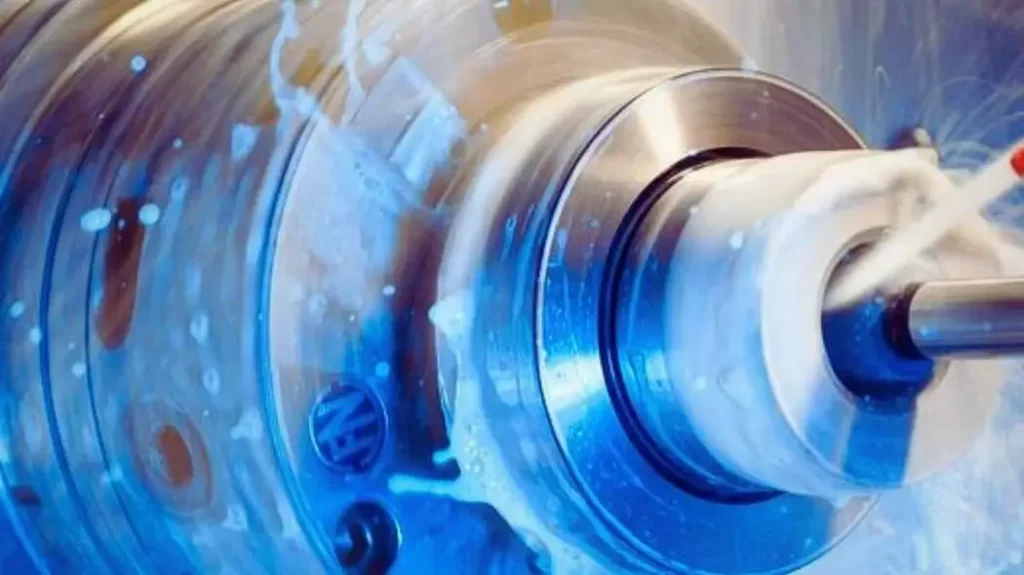
Охлаждение и смазка в процессе шлифования
На протяжении всей операции система подает охлаждающую жидкость для управления температурой и защиты заготовки от повреждений. Для продления срока службы круга и получения превосходной отделки поверхности охлаждающая жидкость играет решающую роль в процессе шлифования поверхности.
6. Измерение и регулировка
Деталь проходит периодические проверки измерений с использованием микрометров и некоторых альтернативных измерительных инструментов. Оператор станка корректирует размещение и настройки круга, когда это необходимо, чтобы поддерживать точный контроль размеров.
7. Отделочные
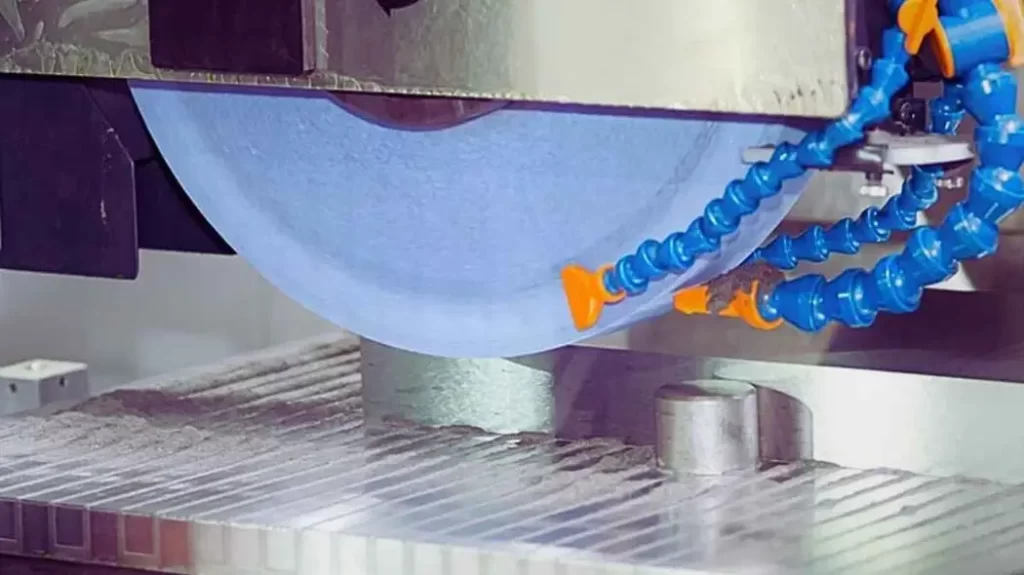
Шлифовальная отделка
После достижения требуемых размеров и стандартов обработки поверхности операция шлифования завершается. Операторы извлекают деталь с осторожностью, чтобы избежать любых деформаций, которые могут возникнуть в результате процесса охлаждения. Все проверки размеров и обработки поверхности проводятся для соответствия заявленным требованиям в готовой детали.
Попробуйте Пролеан прямо сейчас!
Разница между шлифованием внутреннего диаметра и внешнего диаметра на станках с ЧПУ
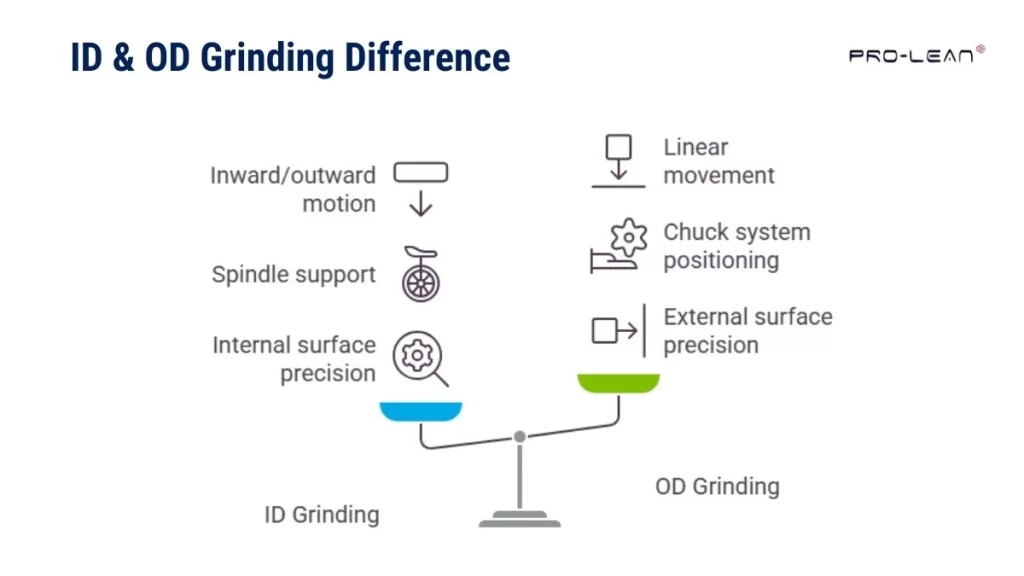
Инфографика: Различия между шлифованием внутреннего и внешнего диаметра
Alt Text: Инфографика, сравнивающая шлифование по внутреннему и внешнему диаметру. Она наглядно демонстрирует основные различия, выделяя внутреннее шлифование для внутренних поверхностей и внешнее шлифование для внешних поверхностей.
Давайте взглянем на основное различие между ID и OD. индивидуальный помол опции:
Поверхность Целевая
Внутренняя цилиндрическая шлифовка служит необходимым процессом для достижения точных измерений внутреннего диаметра. Она успешно работает с компонентами с небольшими и узкими внутренними каналами. На внутренних поверхностях достигаются жесткие допуски. Для сравнения, главная цель шлифования внешнего диаметра — достижение идеальных внешних цилиндрических размеров. Отделка поверхности деталей с жесткими требованиями к диаметру специально обрабатывается этим процессом.
Зажим и настройка заготовки
Деталь получает надежную поддержку через шпиндель во время Шлифовка внутреннего диаметра с ЧПУ операции. Точность результата во многом зависит от правильного позиционирования шлифовального круга. Процедура контролирует, как круг остается в середине установочного отверстия.
Деталь должна быть расположена в центре или в патроне, чтобы обеспечить ее вращение для операций шлифования наружных диаметров. Правильная настройка гарантирует сохранение качества соосности на протяжении всего процесса шлифования.
Путь шлифовального круга
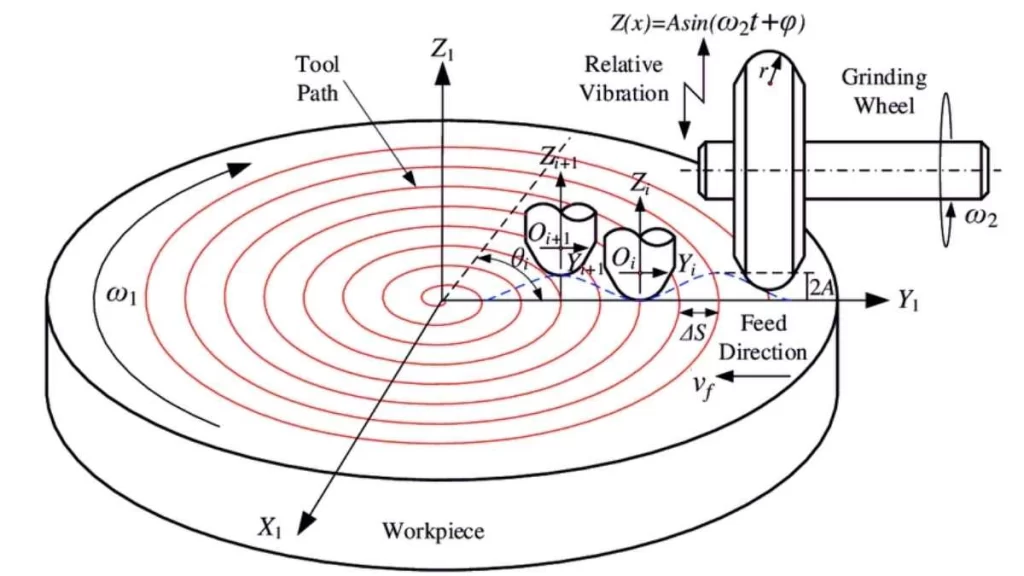
Путь шлифовального круга
Круг для шлифования ID работает посредством движения внутрь и наружу. Процесс обеспечивает точное удаление материала с внутренней поверхности стенки.
При шлифовании по внешнему диаметру вращающийся круг совершает линейные движения по наружной поверхности детали. Все точки поверхности по наружному диаметру испытывают точное шлифование на протяжении всего процесса.
Приложения и типы компонентов
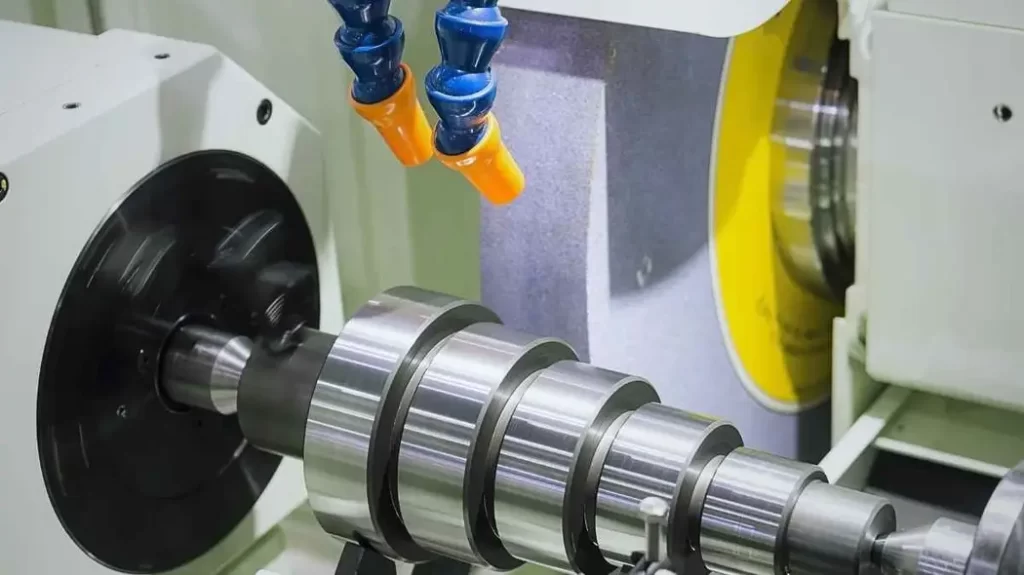
Шлифовка наружного диаметра с ЧПУ
Процесс шлифования внутреннего диаметра специально предназначен для цилиндрических деталей, содержащих отверстия, в том числе шестерни и подшипники. Он позволяет внутренним элементам достигать как размерной точности, так и однородного качества поверхности. Производство валов и роликов осуществляется посредством процессов шлифования внешнего диаметра. Гладкая поверхность с точными размерами, необходимыми для установки оборудования, применяется к этим компонентам.
Конфигурация машины и оснастка
Шлифовальные станки для внутреннего диаметра (ID) включают в себя точные шпиндели вместе с небольшими кругами для работы. Круги специально изготовлены для небольших размеров внутреннего шлифования. С другой стороны, главной особенностью шлифовальных станков для наружной шлифовки являются большие шлифовальные круги для выполнения внешних операций. Конструкция станка, наряду с его жесткой структурой, способствует достижению точной обработки длинных деталей.
Применение внутреннего и внешнего шлифования в обрабатывающей промышленности
Таблица: Промышленное применение шлифования внутреннего и внешнего диаметров
| Промышленность | ID шлифование с ЧПУ Запчасти | Шлифовка наружного диаметра с ЧПУ Запчасти | Фокус |
| Автомобильная |
Подшипники, Втулки, Коленчатые валы, Отверстия для зубчатых передач |
Валы, поршни, Оси, распредвалы |
Точность допуски, отделка поверхности, износостойкость. |
| Аэрокосмическая индустрия |
Корпуса турбин, Валы двигателя, Компрессор Отверстия |
Турбинные валы, Коробка передач ес, Внешний Компоненты |
Высокая прочность сплавы, усталость сопротивление, микрон допуски. |
|
Мед Аппараты |
Хирургические инструменты, Имплантаты, Костные сверла |
Хирургическое Штифты, направляющие булавки, Катетеры |
Габаритные точность, плавный отделка, биосовместимость. |
|
Промышленное Спецтехника |
Гидравлический Поршни, Втулки, рукава |
Валы, ролики, Рукава, Муфты |
Концентричность,носить сопротивление, оперативный Эффективность. |
| Нефть и Газ |
Корпуса клапанов, Насос Цилиндры, Буровые штанги |
Седла клапанов, насос Валы, наружные Насос Компоненты |
Уплотнительные поверхности, давление сдерживание долговечность. |
| Электроника |
Соединители, булавки, Electrical Тюбы |
Радиаторы, Внешний Соединители, Пальцы |
Субмикронный допуски, рассеивание тепла, функциональность. |
Попробуйте Пролеан прямо сейчас!
Выбор правильной услуги шлифования: шлифование внутреннего и внешнего диаметра
Когда следует выбирать внутреннюю шлифовку (ID шлифовку):
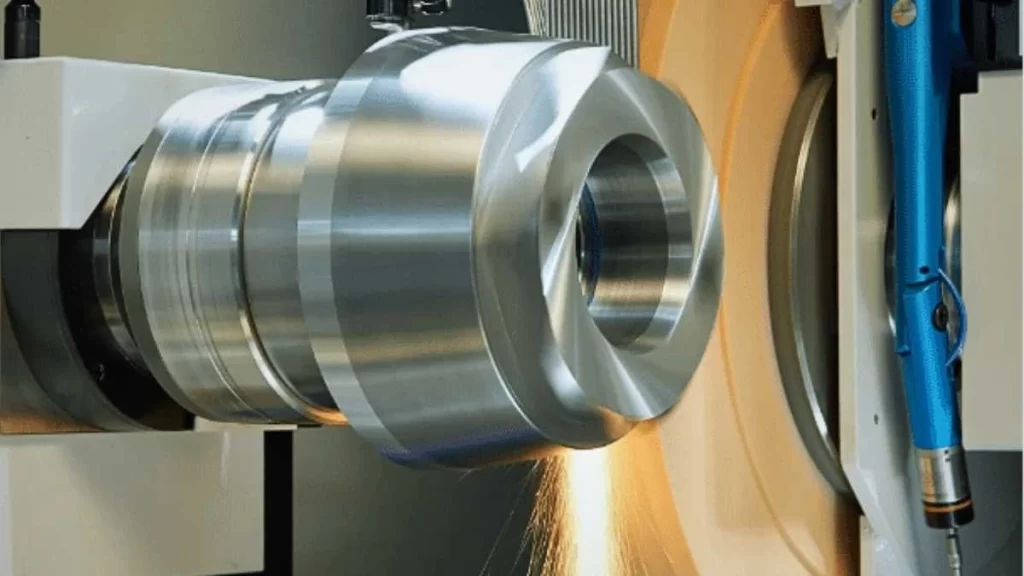
Шлифовка внутреннего диаметра
- Малые внутренние габариты: Шлифовка внутренних поверхностей на станках с ЧПУ обеспечивает превосходный контроль внутренних диаметров при необходимости достижения жестких производственных допусков. Она гарантирует точный контроль размеров подшипников и корпусов редукторов. Благодаря шлифовке внутренних поверхностей размеры остаются точными в микрометровом диапазоне, что обеспечивает точность сопряжения деталей.
- Сложные внутренние профили: ID шлифовальная обработка становится важным при создании сложных внутренних элементов, включая конусы и радиусы, а также многоступенчатые отверстия. Процедура позволяет производителям формировать точные формы внутренней резьбы вместе с угловыми профилями, которые часто требуются в гидравлических цилиндрах и отверстиях распределительных валов. Она остается высокоточной для многомерных внутренних форм продукта.
- Малые, узкие отверстия: Внутренняя шлифовка (ID) — предпочтительный процесс для обработки крошечных глубоких отверстий, а также узких каналов. Медицинские детали и компоненты клапанов требуют внутренней шлифовки, поскольку однородность и гладкая поверхность внутри канала являются важнейшими характеристиками. Точная шлифовка при внутренней шлифовке обеспечивает превосходную чистоту поверхности в сочетании с точными размерами, которые остаются на высочайшем уровне даже в сложных внутренних условиях.
- Минимизация деформации: Трубы прецизионной обработки, а также корпуса малого диаметра подвержены деформации. Обычно при их резке с помощью традиционных методов механической обработки метод контролируемого удаления материала при внутренней шлифовке защищает структурную целостность детали. Поэтому этот процесс является предпочтительным в ситуациях, требующих предотвращения накопления тепла и деформации формы.
- Превосходная внутренняя отделка поверхности: Требования к безупречной внутренней поверхности деталей могут быть выполнены с помощью шлифовки внутренних поверхностей, например, гидравлических поршней и материалов, чувствительных к условиям аэрокосмической отрасли. Такие качества необходимы для уменьшения воздействия сдвиговых напряжений и предотвращения деградации материала. Шлифовка внутренних поверхностей использует быстро вращающиеся шлифовальные круги и точную настройку для получения поверхностей, отвечающих самым высоким требованиям.
Когда следует выбирать наружную шлифовку (OD шлифовку):
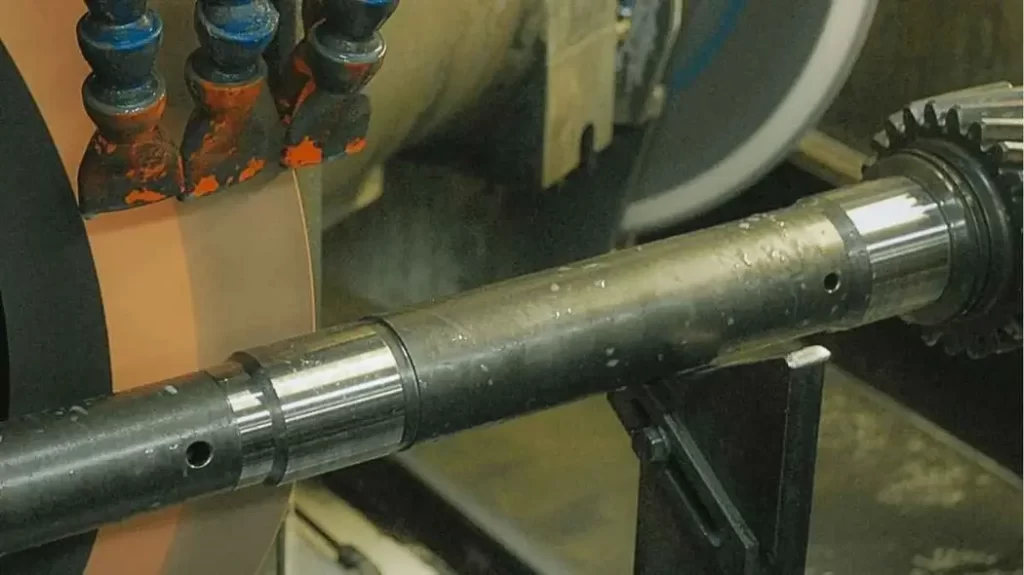
Шлифовка наружного диаметра
- Точность измерения внешних диаметров: Шлифовка наружных диаметров на станках с ЧПУ становится необходимым условием для поддержания точных допусков по внешним диаметрам деталей. Правильная работа валов, штифтов и роликов зависит от наличия идеально круглых поверхностей для надлежащей посадки. Точные параметры, необходимые для ответственных применений, достигаются благодаря шлифовке наружных диаметров, поскольку она обеспечивает невероятную точность измерений внешних диаметров.
- Внешние усовершенствования для повышения износостойкости: Процесс сглаживания круглошлифовальный обеспечивает создание упругих поверхностей на деталях с высоким потенциалом износа, таких как кулачки и шестерни, что сводит к минимуму трение и повышает их эксплуатационную надежность.
- Концентричность вращательных компонентов: Вращающиеся компоненты, такие как шпиндельные двигатели и валы турбин, достигают полной соосности за счет шлифовки наружных диаметров. Это обеспечивает стабильность работы, предотвращая неконтролируемые движения и поддерживая точные внешние размеры. Поэтому увеличение срока службы вращающихся деталей в значительной степени зависит от достижения соосности, поскольку шлифовка наружных диаметров снижает как износ, так и напряжение.
- Крупные цилиндрические детали: Благодаря применению шлифовки наружной поверхности, внешняя поверхность длинных валов и крупных роликов остается однородной по всей их длине. Это обеспечивает структурную целостность таких компонентов.
- Потребности в крупномасштабном производстве: При крупносерийном производстве шлифовка наружных поверхностей позволяет гарантировать, что каждый компонент будет точно соответствовать заданным размерам и качеству поверхности. Она обеспечивает необходимую стабильность, требуемую при изготовлении многочисленных деталей для автомобильной сборки.
Как услуги по шлифованию с ЧПУ повышают точность шлифования внутреннего и внешнего диаметра с помощью Boda Tech
Boda Tech Услуги шлифовальной обработки
Boda Tech стремится предоставлять передовые шлифовальные услуги для OEM-компонентов, таких как шатуны, валы, гильзы цилиндров и другие важные детали по всей стране.
Наше предприятие оснащено передовыми технологиями для выполнения различных процессов шлифования, таких как тонкое шлифование, шлифование внешнего диаметра, высокоскоростное шлифование, мокрое шлифование, шлифование нескольких диаметров, ступенчатое шлифование, прецизионное шлифование и т. д.
Наши возможности шлифования с ЧПУ:
- Наши высокоточные системы внешнего шлифования позволяют достигать чистоты поверхности в диапазоне 6–8 Ra и допусков в пределах +0.0002″.
- Мы можем шлифовать детали размером до 59 дюймов в длину и 11.8 дюймов в диаметре.
- Наши производственные возможности позволяют производить до 100 единиц продукции одновременно для удовлетворения как небольших, так и крупных заказов.
Качество и сертификаты:
Наша компания поддерживает ISO 9001: 2015 Мы разрабатываем стандарты для обеспечения процессов контроля качества и долговечности деталей. Мы обслуживаем аэрокосмическую, нефтегазовую, сельскохозяйственную, транспортную, военную, энергетическую и полупроводниковую отрасли. Поэтому, если у вас есть какие-либо индивидуальные запросы, свяжитесь с нашей командой продаж и получите дополнительные услуги для ваших проектов.
Часто задаваемые вопросы
В1: Что такое шлифовка внутреннего и внешнего диаметра?
Шлифовка внутреннего диаметра (ID) — это шлифовка внутренней поверхности труб, колец или отверстий. Шлифовка наружного диаметра (OD) — это шлифовка внешней поверхности цилиндрических объектов. Оба процесса обеспечивают высокую точность и качество обработки поверхности.
В2: В чем разница между шлифованием внутреннего и внешнего диаметра?
Шлифовка внутренних поверхностей в основном применяется для обработки внутреннего диаметра заготовок. Шлифовка наружных поверхностей предназначена для обработки внешнего диаметра цилиндрических объектов. Обе технологии требуют разного оборудования и инструментов.
В3: Каковы преимущества использования услуг ЧПУ-шлифовки для внутреннего и внешнего диаметра?
Шлифование с ЧПУ имеет более точный контроль и последовательность. Оно повышает скорость производства, сводя к минимуму человеческие ошибки. Кроме того, оно может тщательно обрабатывать сложные конструкции с высокой повторяемостью.
В4: Когда следует выбирать шлифование внешнего диаметра цилиндрической формы вместо других методов?
Если вам нужны круглые детали с жесткими допусками, выбирайте цилиндрическую шлифовку наружного диаметра. Она идеально подходит для деталей с симметричными внешними поверхностями и более эффективна для массового производства.
В5: Какие проблемы возникают при достижении точности при шлифовании внешнего и внутреннего диаметра?
Достижение жестких допусков может быть затруднено из-за высокого износа инструмента. Колебания температуры также могут влиять на заготовку и оборудование. Поэтому для достижения точности требуются правильная настройка и мониторинг.
В6: Как вы обеспечиваете высокую точность процессов шлифования внутреннего и внешнего диаметра?
Используйте высококачественные, хорошо обслуживаемые машины для получения стабильных результатов. Регулярно калибруйте инструменты для поддержания точных результатов на протяжении всего производства. Кроме того, настраивайте параметры и контролируйте производительность инструментов.