
Детали из гнутого листового металла
Быстрое изготовление деталей из листового металла позволяет производить металлические детали по индивидуальному заказу, как правило, за несколько дней или недель, с использованием автоматизированных процессов, таких как резка и формовка с ЧПУ, что делает его идеальным решением для быстрого изготовления деталей из листового металла. прототипирование листового металла необходимо.
Для мелкосерийного и среднесерийного производства, а также для быстрого прототипирования из листового металла, это превосходный метод изготовления прототипов деталей из листового металла. Первым этапом процесса являются плоские металлические листы толщиной, как правило, от 0.5 до 6 мм. После этого эти листы формуются и разрезаются для изготовления практичных деталей, таких как корпуса, кронштейны и узлы для проектов из листового металла. прецизионное изготовление листового металла.
Допуски от ±0.1 мм до ±0.5 мм, в зависимости от материала и метода, используются для поддержания точности и обеспечения плавной интеграции деталей в более крупные системы.
Ключевые процессы в быстрой обработке листового металла
Изготовление металлических изделий — сложный процесс, который обычно выполняется профессионалами, работающими в цехах по изготовлению и механической обработке металлических конструкций, специализирующимися на... изготовление листового металлаКонечный продукт создается путем резки, гибки и сборки металла, который поставляется производителю в виде листового сырья толщиной до 0.25 дюйма.
Резка металла до требуемого размера и формы — это важнейший первый этап процесса изготовления. После резки металл необходимо согнуть и придать ему нужную форму с помощью станка. Этот процесс включает в себя сборку металлических деталей с помощью клепки, сварки и завинчивания. Каждая деталь скрепляется и собирается с использованием наилучшей из возможных технологий.
После соединения и скрепления металлических деталей необходимо очистить и отполировать поверхность, чтобы обеспечить единый, эстетически привлекательный внешний вид, а также защиту от ржавчины и повреждений. Для выполнения работы на самом высоком уровне изготовление сочетает в себе несколько специальностей и требует наличия эксперта в каждой из них.
Методы резки листового металла для быстрого изготовления деталей
Требуемая точность, толщина материала и объем производства определяют наиболее эффективные методы быстрой резки листового металла. Лазерная и гидроабразивная резка являются наиболее распространенными методами в быстром изготовлении изделий из листового металла.
Лазерная резка
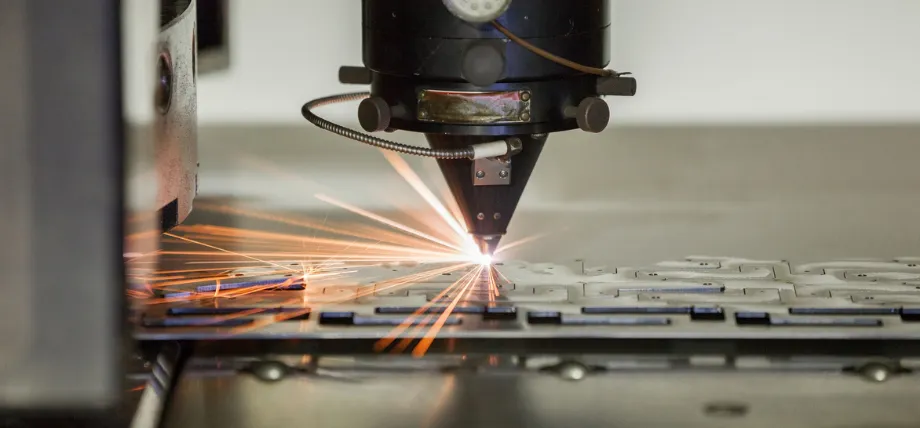 Лазерная резка листового металла
Лазерная резка — это технология, которая использует лазер для испарения материалов. Лазер резки Принцип работы заключается в направлении излучения мощного лазера, чаще всего через оптику. лазерная оптика и ЧПУ Системы с числовым программным управлением (ЧПУ) используются для направления лазерного луча на материал.
Коммерческий лазер для резки материалов использует систему управления движением для следования за ЧПУ или G-код выкройки, которую необходимо вырезать из материала.
Сфокусированный лазерный луч направляется на материал, который затем либо плавится, сгорает, испаряется, либо сдувается струей газа, оставляя кромку с высококачественной обработкой поверхности.
Гидроабразивная резка
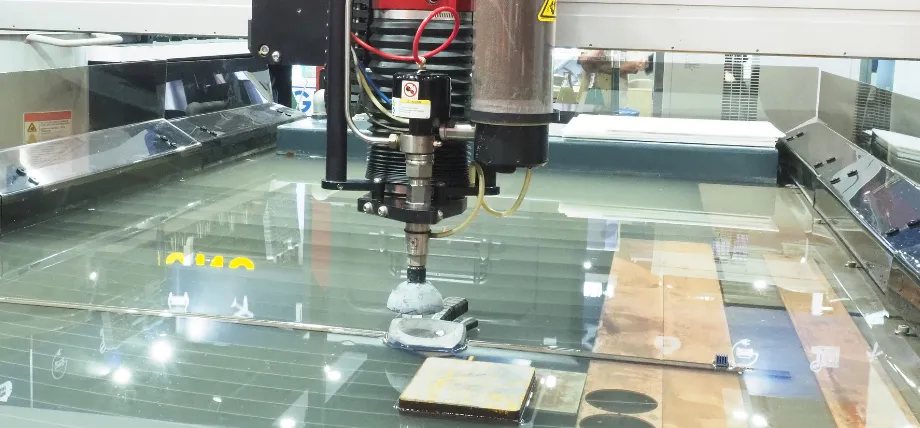 процесс гидроабразивной резки
Водоструйный резак — это промышленный инструмент, способный резать самые разнообразные материалы с помощью струи воды под чрезвычайно высоким давлением или смеси воды и абразивного вещества. Термин «абразивная струя» относится конкретно к использованию смеси воды и абразива для резки твердых материалов, таких как металл, камень или стекло.
Гидроабразивная резка часто используется при изготовлении деталей машин. Это предпочтительный метод, когда обрабатываемые материалы чувствительны к высоким температурам, создаваемым другими методами; примерами таких материалов являются пластик и алюминий. Гидроабразивная резка используется в различных отраслях промышленности, включая горнодобывающую и аэрокосмическую, для резки, формовки и развертывания.
Плазменная резка
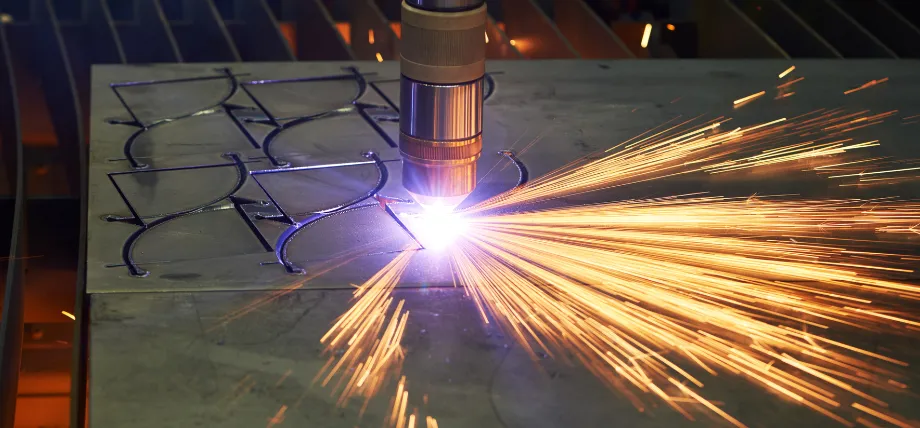
Идет плазменная резка.
Плазменная резка, ионизируя газ и создавая проводящую дугу со скоростью до 10 м/мин для стали толщиной 10 мм, позволяет резать проводящие металлы. Для точной подгонки требуется последующая обработка из-за скосов кромок в 1-2 градуса и допусков ±0.5 мм. Этот метод хорошо работает с более толстыми заготовками до 50 мм, где эффективность лазера снижается, но шум и испарения требуют вентиляции. В результате увеличивается время настройки. Высокоточные плазменные версии повышают точность до ±0.3 мм для деталей, изготавливаемых в кратчайшие сроки.
Пробивка башни
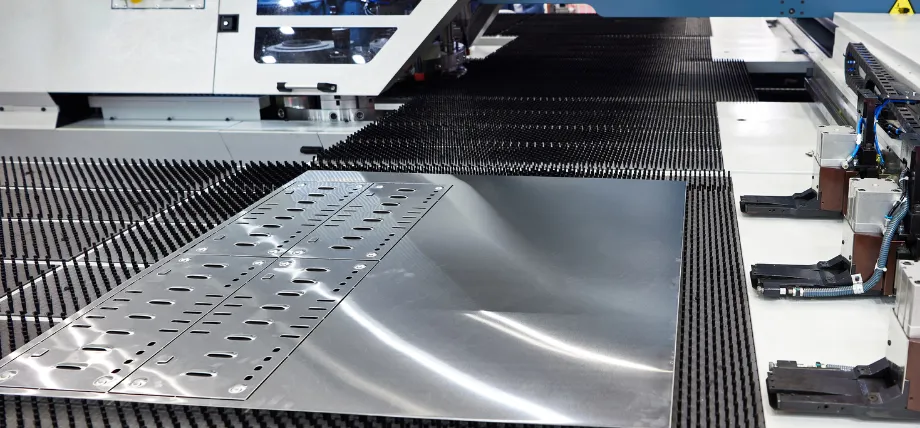
работа координатно-пробивного пресса
Револьверный пробивной станок позволяет за одну установку пробивать отверстия и ламели в детали с помощью вращающейся карусели инструментов. Он обеспечивает точность ±0.1 мм и обрабатывает листы толщиной до 6 мм со скоростью 500 ходов в минуту. Благодаря возможности выполнения нескольких операций на одной станции, время обработки значительно сокращается, но только для плоских или слегка изогнутых деталей. Поскольку смена инструмента занимает всего 30-60 секунд, этот метод подходит для конструкций с высокой плотностью отверстий.
Методы гибки листового металла
После резки изгиб под углом и по кривой достигается путем приложения усилий, превышающих предел текучести материала, без его разрушения. Быстрое выполнение заказов зависит от повторяемости результатов при работе на листогибочных прессах с ЧПУ, а углы изгиба задаются с точностью до ±1 градуса. Коэффициенты K от 0.3 до 0.5 в CAD-моделях учитывают, помимо прочих факторов, внутренний радиус (минимум 1 x толщина материала) и упругое восстановление (0.5-2°). Многоосевые тормоза позволяют выполнять сложные последовательности операций за одну установку, что приводит к сокращению времени цикла на один поворот до 20–40 секунд.
Гибка прессового тормоза
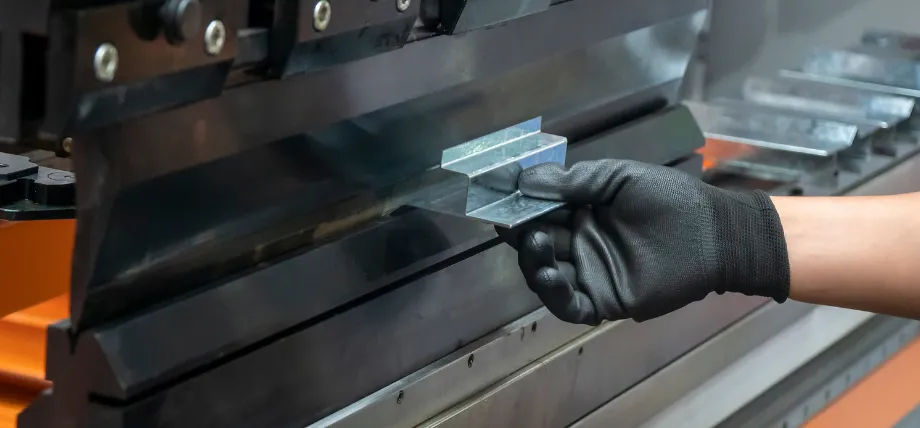
Операция гибки на листогибочном прессе
При гибке на листогибочном прессе углы изгиба варьируются от 0 до 180 градусов за счет зажима листа в V-образной матрице с помощью пуансона.
Наиболее популярный метод, гибка в воздухе, требует на 10–20% меньше усилий, чем гибка до упора, что обеспечивает универсальность инструмента для радиусов всего 0.5 мм.
При скорости 100 мм/с усилие, воздействующее на нержавеющую сталь толщиной 2 мм, может достигать 50 тонн/метр. Он может обрабатывать отрезки длиной до 4 м и толщиной до 12 мм, но для предотвращения растрескивания необходимы надрезы по краям.
Валковая гибка
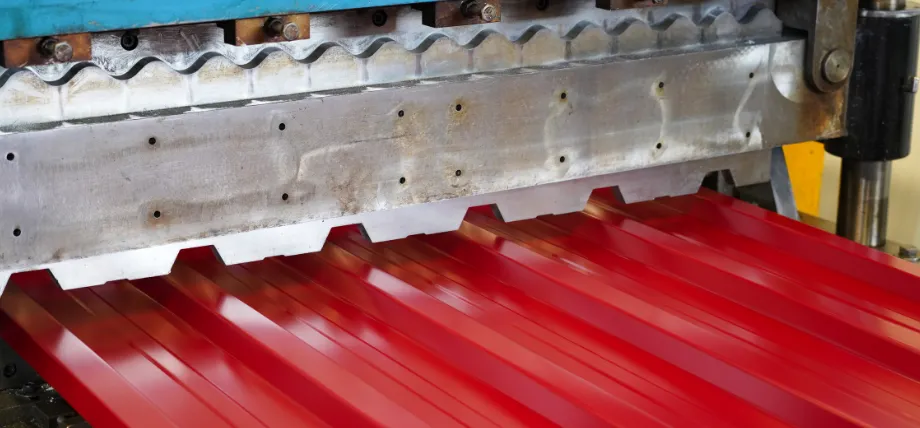
Красный гофрированный лист
Вальцовая гибка идеально подходит для цилиндров диаметром более 100 мм, поскольку позволяет создавать плавные изгибы путем пропускания листа через три регулируемых ролика.
Он способен обрабатывать листы толщиной до 20 мм со скоростью 1 м/мин с овальностью менее 1%. Пирамидальные конфигурации могут использоваться для создания конических форм, но для первоначальной настройки требуется от 15 до 30 минут.
Уменьшение плоских участков в изгибах большого радиуса позволяет повысить структурную однородность за счет применения данного метода.
Попробуйте Пролеан прямо сейчас!
Формирование выпуклостей
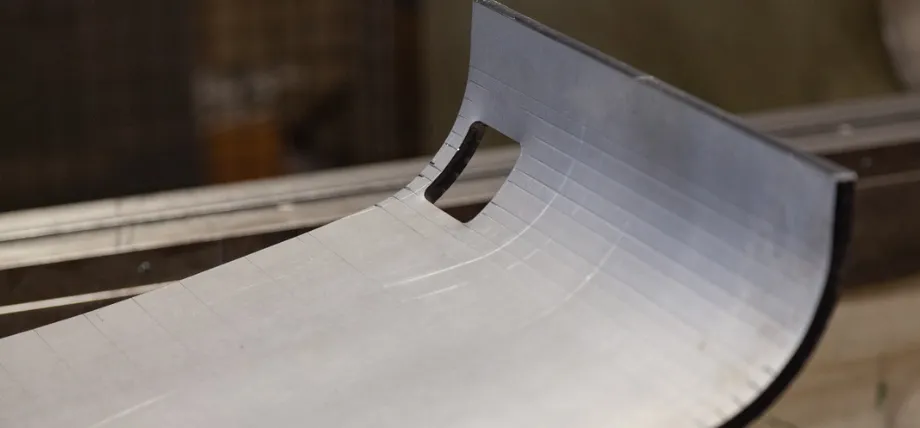
Деталь из листового металла, изготовленная методом штамповки.
Формовка под углом — это процесс обработки металла, при котором на листогибочном прессе создается большой, гладкий радиус или кривая в металлической детали путем выполнения ряда крошечных, точных изгибов.
Этот заменитель прокатки обеспечивает более высокую точность, возможность создания уникальных геометрических форм и возможность формирования более узких радиусов, чем при использовании листового валика, особенно на толстых материалах.
Архитектурный, аэрокосмические детали из листового металлаи при производстве оборудования на заказ часто используется эта технология.
Сварочные методы
Для обеспечения единообразия и скорости при резке узлов и сварке изогнутых компонентов в жесткие конструкции предпочтительны автоматизированные методы.
Глубина проникновения, составляющая 1.5 толщины, гарантируется за счет подготовки стыка, например, путем снятия фаски под углом от 30 до 45 градусов.
Для сохранения коррозионной стойкости присадочные материалы должны соответствовать основным сплавам. Послесварочная термообработка, которая может занять еще один-два дня, может снизить напряжение в высокопрочных сталях.
Сварка ВИГ
Газодуговая сварка вольфрамовым электродом (GTAW, также известная как сварка вольфрамовым электродом в инертном газе или TIG, сварка вольфрамовым электродом в аргоне или TAG, и гелиевая дуговая сварка при использовании гелия) — это процесс дуговой сварки, при котором для получения сварного шва используется неплавящийся вольфрамовый электрод.
Зона сварки и электрод защищены от окисления или других атмосферных загрязнений инертным защитным газом (аргоном или гелием). Обычно используется присадочный металл, хотя для некоторых видов сварки, известных как «автогенные швы» или «швы плавления», он не требуется.
Сварочный источник постоянного тока вырабатывает электрическую энергию, которая передается через сварочную дугу посредством столба сильно ионизированного газа и паров металла, известного как плазма.
Сварка MIG
Газодуговая сварка (GMAW), иногда называемая также металл-инертным газом (MIG) и металл-активным газом (MAG), — это процесс сварки, при котором электрическая дуга образуется между плавящимся электродом MIG и металлом (металлами) заготовки, нагревая металл (металлы) заготовки и вызывая их сплавление (плавление и соединение). Вместе с электродом через сварочный пистолет подается защитный газ, который защищает процесс от атмосферных загрязнений.
Точечная сварка
Точечная контактная сварка с использованием электродов позволяет создавать локальные зоны сварного шва за счет тепла, выделяемого электрическим сопротивлением, и соединять листы толщиной 0.5-3 мм за 0.1-0.5 секунды в каждой точке.
Лазерная сварка
Использование лазерного луча для плавления и сплавления материалов известно как лазерная сварка. Эта технология позволяет получать узкие и глубокие сварные швы с минимальными деформациями, обеспечивая при этом высокую точность и скорость. Она применяется в таких отраслях, как автомобильная, аэрокосмическая и медицинская.
Мощность волоконных лазеров 2-6 кВт позволяет использовать проводящий режим для тонких проводников; однако для зазоров менее 0.2 мм требуется крепление.
| Способ доставки | Типичный диапазон толщины | Скорость сварки | Уровень искажений | Лучшее решение для быстрого выполнения заказа |
| TIG | 0.5 - 8mm | 100 - 400 мм / мин | Очень Низкий | Декоративная сварка, прототипы из нержавеющей стали/алюминия, сосуды под давлением |
| МИГ/МАГ | 1 - 20 мм | До 1500 мм/мин | Средний | Рамы, кронштейны, корпуса из мягкой стали > 1.5 |
| Точка сопротивления | 0.5 - 3 мм | 3–10 точек/сек | низкокачественными | Листовой металл и клеммы для аккумуляторов |
| Лазерная сварка | 0.1 - 12 мм | 1 - 15 м / мин | низкокачественными | Тонкостенные медицинские изделия из нержавеющей стали, трубки теплообменников |
Технологии сварки листового металла в условиях быстрой обработки
Материалы, используемые при быстром изготовлении изделий.
При выборе материалов необходимо учитывать баланс между прочностью, формуемостью и доступностью; для обеспечения быстрой обработки предпочтение отдается сплавам со стандартной толщиной (0.8-3 мм).
Изготовление изделий из алюминия в процессе прототипирования Она обладает низкой плотностью (2.7 г/см³) для применений, чувствительных к весу, а нержавеющая сталь обеспечивает предел текучести до 500 МПа для структурной целостности.
алюминий
Исключительная обрабатываемость и универсальность алюминия делают его первоклассным материалом для быстрого изготовления изделий.
Благодаря своим уникальным свойствам, его можно обрабатывать быстрее, чем многие другие металлы.
Нержавеющая сталь
Некоторые марки нержавеющей стали устойчивы к образованию отверстий и ямок в условиях воздействия хлоридов.
Лазеры обеспечивают баланс между прочностью и вдвое большей плотностью алюминия (7.9 г/см³), обрабатывая слои толщиной до 4 мм со скоростью 1-2 м/мин.
Преимущества быстрого прототипирования из листового металла
К преимуществам относятся улучшенная проверка конструкции, снижение затрат и ускорение разработки продукта.
Ускоряет производство рабочих прототипов, позволяя быстрее тестировать и совершенствовать конструкции.
Позволяет избежать дорогостоящего оборудования, предлагая недорогие решения для мелкосерийного производства.
Ускоренная итерация проектирования
Прототипы позволяют проводить физические испытания на совместимость и проверку допусков с точностью ±0.1 мм, поэтому корректировка CAD-модели может быть выполнена в течение 24–48 часов.
Экономическая эффективность ранней диагностики
Быстрое изготовление листового металла позволяет снизить затраты за счет исключения дорогостоящих модификаций, изменений в оснастке и отходов материалов в процессе полномасштабного производства.
Расширенное функциональное тестирование
Детали выдерживают испытания на падение (1 м) и термические циклы (-40°C до 150°C), что подтверждает их работоспособность до появления накипи.
Попробуйте Пролеан прямо сейчас!
На что обращать внимание при выборе поставщика, обеспечивающего быструю доставку
Собственная резка и гибка
Компании, занимающиеся быстрой обработкой листового металла и осуществляющие лазерную резку, гибку и финишную обработку в одном месте, имеют преимущество в том, что избегают задержек, которые часто возникают при аутсорсинге. Это выгодно и обеспечивает более короткие сроки выполнения заказов, поскольку упрощает переход от коммерческого предложения к производству.
Учет материальных запасов для быстрой обработки заказов
Наличие хорошо укомплектованного и подготовленного запаса металла является важнейшей составляющей быстрой обработки заказов и готовности к производству. Производители листового металла, работающие в режиме быстрой обработки и имеющие в наличии распространенные толщины и сплавы, не зависят от ожидания поставок материалов.
Качество обратной связи DFM
Быстрая механическая обработка и изготовление изделий из листового металла выходят за рамки просто быстрого производства. Ключевые моменты быстрого производства включают в себя интеллектуальную инженерную поддержку, позволяющую масштабировать производство за счет оптимизации геометрии конструкции, снижения затрат и предотвращения внесения изменений при начале крупномасштабного производства.
ISO/контроль качества
Срочная обработка листового металла часто приводит к тому, что поставщики не проверяют качество продукции, однако поставщики, имеющие сертификаты ISO, контрольно-измерительное оборудование и сертификаты отслеживаемости материалов, могут гарантировать стабильное качество деталей.
Пример поставщиков услуг по быстрой обработке листового металла.
Пролеантех
Услуги по резке и формовке листового металла — от изготовления прототипов до производства деталей из листового металла по индивидуальному заказу. Эта услуга широко используется в различных отраслях, включая строительство, автомобилестроение, аэрокосмическую промышленность и электротехнику.
Ксометрия
Для изготовления продукции по запросу торговая площадка Xometry связана с более чем 10 000 поставщиками из США и ЕС. Всего за несколько секунд предоставляются расценки на партии до 1,000 штук.
МадеАрия
Компания MadeAria специализируется на изготовлении прецизионных корпусов с использованием гидроабразивной и плазменной резки для получения кромок без деформаций (±0.03 мм). За индивидуальную отделку взимается дополнительная плата в размере 15%, при этом особое внимание уделяется экологически чистым и устойчивым проектам.
Рекомендации по проектированию для оптимизации деталей из листового металла
Сосредоточьтесь на проектировании с учетом технологичности производства, чтобы максимально эффективно изготавливать детали из листового металла, избегая сложных или глубоких вытяжных работ, используя постоянные радиусы изгиба и вырезы для снятия напряжения, поддерживая соответствующее расстояние между отверстиями и изгибами, а также усиливая элементы без добавления дополнительных деталей.
Помимо снижения затрат и обеспечения структурной целостности, правильное проектирование помогает минимизировать деформацию материала.
Равномерная толщина материала
Толщина должна оставаться постоянной для равномерной нагрузки на инструмент и минимального пружинения.
Минимальный радиус изгиба
Для предотвращения микротрещин внутренние радиусы задаются равными 1x толщине стали – например, 2 мм для листа толщиной 2 мм. Это рассчитывается по формуле r = t / (2 * tan(α/2)), где α – угол изгиба.
Расположение отверстий и пазов
Чтобы избежать растрескивания, диаметр отверстия должен быть как минимум равен толщине материала.
Рельефные надрезы и выемки
Вырезы и надрезы необходимы для оптимизации деталей из листового металла, поскольку они позволяют материалу свободно растекаться во время гибки, предотвращая разрывы и образование складок.
Для предотвращения концентрации напряжений в проектных рекомендациях указываются минимальные расстояния между такими элементами, как выемки, выступы и отверстия.
Сроки поставки деталей из листового металла
Для таких распространенных процессов, как лазерная резка и гибка, сроки изготовления деталей из листового металла обычно составляют от двух до двенадцати рабочих дней; более сложные заказы требуют больше времени. Сроки выполнения таких производственных процессов, как изготовление деталей из листового металла, обычно составляют от пяти до двенадцати рабочих дней.
| Сложность детали | Резка и гибка | Сварочные работы | Отделка (например, порошковая покраска) | Общее время выполнения |
| Простой (плоский с 1-2 изгибами) | 2-4 дней | 3-5 дней | 4-7 дней | 4-7 дней |
| Умеренная сложность (отверстия, 3-5 изгибов) | 3-5 дней | 4-7 дней | 5-10 дней | 5-10 дней |
| Сложные (сборки, пользовательские элементы) | 5-8 дней | 7-12 дней | 10-15 дней | 10-15 дней |
Примерные сроки выполнения заказов на быстро изготавливаемые детали из листового металла в зависимости от сложности.
Основные факторы, влияющие на сроки выполнения заказа.
Сложность детали
Сложность деталей включает в себя такие элементы из листового металла, как сложные схемы раскроя, жесткие допуски при изгибе или многокомпонентные сборки, что усложняет программирование и время на настройку. Простые плоские шаблоны можно настроить в тот же день, но сложные и детальные резные работы, гравировка и геометрические разрезы могут потребовать дополнительных дней.
Наличие материалов и тип отделки
Если требуемый материал представляет собой распространенный сплав, его обычно легко найти, и производители листового металла с быстрой обработкой поддерживают запасы распространенных материалов. Нестандартная толщина листа, специальные сплавы, гальваническое покрытие и другие этапы обработки могут увеличить сроки выполнения заказа.
Требования к сварке и сборке
Сварка компонентов, установка крепежных элементов с помощью заклепок и болтов могут добавить дополнительные этапы изготовления после резки и гибки. Операции, требующие квалифицированного ручного труда, могут значительно увеличить время производства, например, точечная сварка деталей.
Размер партии
Производство небольших партий и прототипов выполняется быстро и легко. По мере увеличения количества изготавливаемых деталей увеличиваются и сроки выполнения заказа. Важно получить предложения от эффективных поставщиков, которые смогут оптимизировать сроки выполнения заказа по мере производства или масштабирования от прототипа до мелкосерийного и крупносерийного производства.
Услуги по изготовлению листового металла на заказ
Пролеантех Мы предлагаем высококачественные детали из листового металла на заказ с быстрой обработкой и соблюдением сроков выполнения. Мы обеспечиваем оперативное составление коммерческих предложений, жесткие допуски и контроль качества по стандартам ISO на каждом этапе производства.
Кроме того, вы можете дополнительно получить поддержку DFM. через наши обслуживание листового металла и оптимизируйте свой рабочий процесс с помощью от прототипирования до крупномасштабного производства.
Получить цитату сегодня, чтобы начать свой проект.
Заключение
Быстрое изготовление деталей из листового металла позволяет быстро и точно изготавливать изделия на заказ, которые могут использоваться в прототипировании и мелкосерийном производстве. Быстрое изготовление включает в себя процессы гибки, резки и сварки для производства деталей с жесткими допусками и сокращенными сроками выполнения заказа.
Быстрое изготовление изделий из листового металла идеально подходит для оперативного функционального тестирования и итеративной доработки конструкций в целях поддержки разработки продукции.