
Лазерная резка
В процессе лазерной резки используется концентрированный высокоэнергетический лазерный луч для разрезания материалов путем их плавления или испарения, что обеспечивает точные разрезы с минимальным повреждением заготовки, демонстрируя передовые технологии лазерной резки.
Компания Boda предоставляет высококачественные услуги лазерной резки для изготовления прецизионных деталей, деталей из листового металла, а также резки материалов, чувствительных к зонам термического воздействия. Используя такие технологии, как плазменная резка, волоконные лазеры и бесконтактная лазерная резка, вы можете получать точные детали и оптимизировать производственные циклы с минимальной шириной пропила и образованием заусенцев благодаря технологиям прецизионной резки.
Введение в технологию лазерной резки
В процессе лазерной резки используется сфокусированный инфракрасный луч света, который проходит через оптические компоненты, создавая разделение материалов за счет плотности мощности, достигающей 10⁶ Вт/см², что демонстрирует работу технологии лазерной резки в обоих случаях. волоконный лазер против CO2-лазераСистема сочетает в себе числовое управление (ЧПУ) для управления траекторией, что позволяет создавать сложные формы с узкой шириной пропила 0.1 мм и точными допусками до ±0.025 мм в промышленных условиях.
Что такое лазерная резка?
Технология лазерной резки использует мощный лазерный луч для нагрева заготовок до тех пор, пока они не достигнут точки плавления или испарения. Газовая струя, подаваемая под давлением, работает вдоль той же оси, что и луч, выталкивая расплавленный и испаренный материал, что и создает пропил.
Процесс начинается с проникновения фотонов в материал, создающих тепловые пятна, которые преобразуют материал посредством фазового перехода. Удаление материала происходит четырьмя основными способами: резка плавлением (в инертном газе), реактивная резка плавлением (в кислороде), резка испарением и контролируемое разрушение/абляция для хрупких или термочувствительных материалов. Система фокусировки луча создает пятна диаметром от 0.1 до 0.5 мм, которые генерируют достаточную плотность мощности для мгновенного испарения во время импульсных операций.
Компоненты для лазерной резки
Лазерный источник
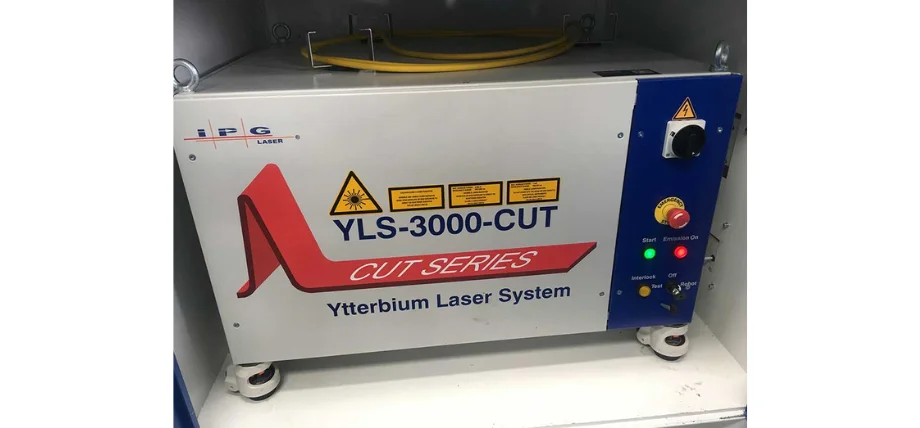
Блок лазерной системы
Резонатор генерирует пучок за счет стимулированного излучения, которое происходит в активной среде, состоящей из газа, твердотельных кристаллов или волоконных материалов.
Система доставки луча
Система доставки луча использует зеркала и волоконную оптику для передачи луча, сохраняя при этом его качество за счет значений коэффициента M² ниже 1.3 для одномодового режима работы.
Фокусирующая оптика
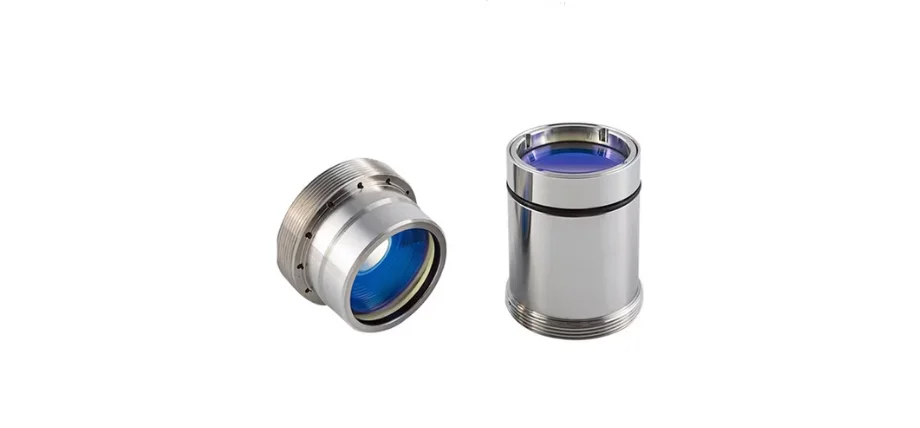
Лазерные фокусирующие линзы
Система использует линзы или адаптивные зеркала для достижения формирования пятна, ограниченного дифракцией, и работает в диапазоне фокусных расстояний от 50 до 200 мм для применения в обработке листового металла.
Режущая головка
Режущая головка оснащена соплом диаметром 0.8–3 мм, а также емкостными или оптическими датчиками высоты для контроля расстояния с точностью до 10 мкм и точкой ввода вспомогательного газа.
Система движения
Конфигурации с портальной, гибридной и летающей оптикой позволяют пользователям достигать точности позиционирования 10 мкм при перемещении в пределах зоны 6 м × 3 м.
Контроллер ЧПУ
Система считывает команды G-кода, управляя модуляцией частоты лазера между непрерывным и импульсным режимами на частотах МГц и обрабатывая все параметры процесса.
Помощь в поставках газа
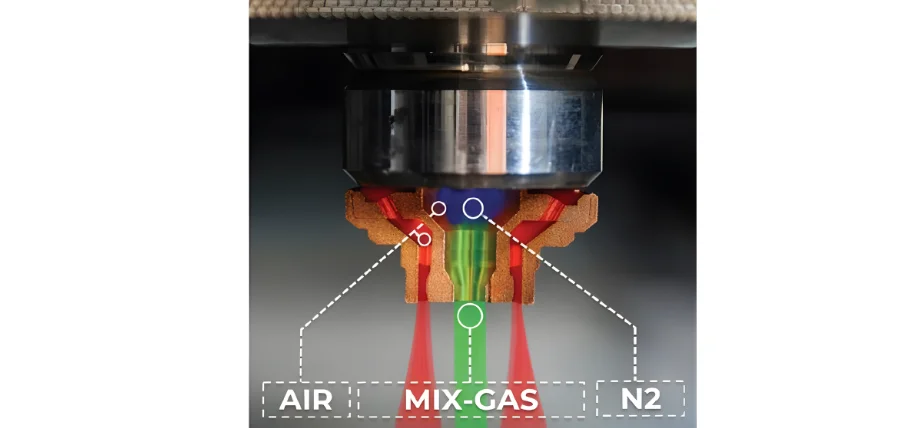
Схема вспомогательной газовой форсунки
Система работает с высокочистым азотом (99.999%), кислородом и аргоном при давлении от 5 до 25 бар.
Холодильная установка и вытяжная система
Система поддерживает стабильность температуры, одновременно удаляя все пары и частицы из системы.
Попробуйте Пролеан прямо сейчас!
Механизм лазерной резки
Основные процессы удаления происходят посредством:
- Выброс расплава: Процесс удаления жидкой фазы за счет сдвиговых сил, создаваемых сверхзвуковыми газовыми струями, является доминирующим в металлических материалах.
- Испарение: Для протекания этого процесса требуется больше энергии, чем скрытая теплота испарения, что делает его подходящим для тонких материалов и тугоплавких веществ.
- Химическая деградация/абляция: В процессе деградации полимерных и композитных материалов происходит разрыв химических связей и фотохимические реакции.
- Фазовый взрыв: Процесс фазового взрыва происходит, когда облучение сверхкороткими импульсами создает перегретые жидкости, которые взрывообразно переходят в парообразное и плазменное состояния.
Процесс лазерной резки
Разработка проекта и ЧПУ
Лазерная резка Процесс начинается с преобразования CAD-моделей в 2D или 2.5D векторные траектории с помощью программного обеспечения CAM. Система использует алгоритмы раскроя для оптимизации расхода материала, а также добавляет входные и выходные секции, микросоединения и перерезы для защиты угловых областей от дефектов и обеспечения надежного крепления детали к каркасу.
Крепление заготовки
Заготовка фиксируется вакуумными или механическими зажимами, которые поддерживают материал, позволяя при этом отражающим частицам и шлаку оседать. Перед началом работы необходимо откалибровать опору режущей головки, а также проверить состояние сопла. Лист или пластина опирается на сотовую или штифтовую подставку, или на реечную платформу, которая поддерживает материал во время фиксации.
пронизывающий
Контролируемый импульс высокой пиковой мощности или линейное изменение мощности создает сквозное отверстие в начальной точке. Длительность процесса варьируется от 0.3 секунды для тонких материалов до 15 секунд для листов нержавеющей стали толщиной 25 мм. Спиральные и волнообразные движения помогают предотвратить повреждение сопла выбрасываемым материалом. Параметры пробивки отличаются от параметров резки из-за большего объема расплава. Параметры, используемые для операций пробивки, отличаются от параметров, используемых для операций резки, поскольку они создают чрезмерный объем расплава.
Контурная резка
Система перемещения достигает запрограммированной скорости подачи, которая варьируется от 10 до 150 м/мин для обработки тонких металлических материалов. Мощность лазера мгновенно регулируется при изменении скорости для поддержания постоянного уровня энергии (Дж/мм). Система поддерживает оптимальное положение фокуса, давление газа и параметры импульса для конкретной толщины материала, обеспечивая ширину пропила от 0.1 до 0.5 мм и шероховатость поверхности менее 5 мкм.
Применение вспомогательного газа
Сопло направляет газ высокого давления от 5 до 25 бар, создавая сверхзвуковую струю, которая разрезает расплавленный материал, выталкивая его вниз. Использование азота или аргона позволяет получить кромки без оксидов при резке нержавеющей стали, алюминия и титана. В отличие от этого, реакция между кислородом и углеродистой сталью приводит к экзотермической реакции, которая увеличивает скорость резки на 100–300% при резке более толстых материалов при постоянном уровне мощности.
Типы станков для лазерной резки
|
Параметр |
волоконный лазер |
CO₂-лазер |
Nd:YAG / Импульсный Nd:YAG |
Прямой диодный лазер |
|
Длина волны |
1.07 мкм |
10.6 мкм |
1.064 мкм |
0.9–1.0 мкм (синий 450 нм) |
|
Усиление среднего |
Yb-волокно |
Смесь газов CO₂/N₂/He |
Кристалл, легированный неодимом |
Полупроводниковые диоды |
|
Эффективность настенной розетки |
на 30–50% |
на 10–20% |
20–30% (с диодной накачкой) |
на 40–60% |
|
Качество луча (м²) |
1.1–2.0 (одномодовый) |
1.2-1.5 |
1.3-50 |
10-100 |
|
Типичный диапазон мощности |
500 Вт - 100 кВт+ |
1–30 кВт |
50 Вт–8 кВт |
2–30 кВт |
|
Основные материалы |
Металлы (включая высокоотражающие) |
Неметаллы, толстая углеродистая сталь |
Металлы, керамика, бурение |
Тонкие металлы, медь/латунь |
|
Скорость резания (1 мм SS) |
Максимальная скорость (>100 м/мин) |
Средняя |
Низкая |
Высокое содержание в тонких листах |
|
Обслуживание |
Очень низкая частота (>100 000 ч) |
Умеренный (газ) |
Умеренно–высокий |
Очень низкий |
|
Капитальные затраты (6 кВт) |
Средний–высокий |
Низкий–средний |
Высокий |
Средний |
Волоконные лазерные системы
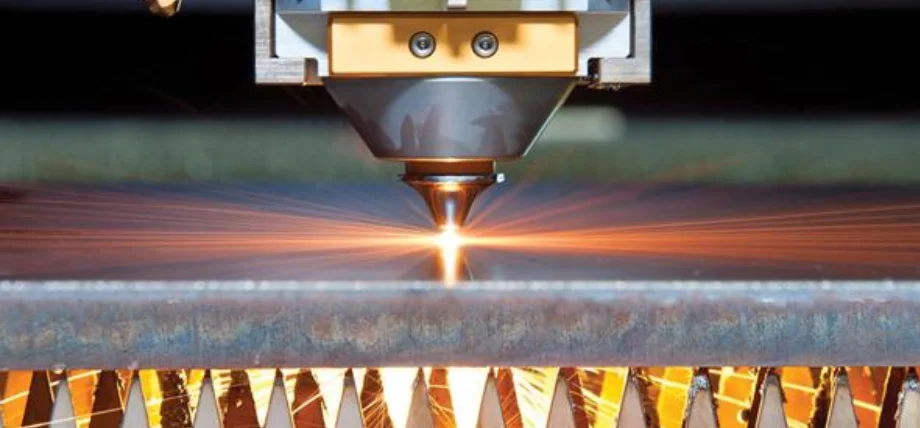
Лазерная резка толстого металла
Активная среда волоконных лазеров состоит из легированных иттербием кремниевых волокон, которые генерируют волны длиной 1.07 мкм, достигая при этом КПД от 30% до 50%. Передача лучей осуществляется через гибкую волоконную оптику, что исключает необходимость в подвижных зеркалах в системах с летающей оптикой. Одномодовые волокна обеспечивают значения M² ниже 1.3, что позволяет создавать пятна размером менее 25 мкм при скорости резки более 100 м/мин на нержавеющей стали толщиной 1 мм. Поглощение ближнего ИК-диапазона отражающими металлами, такими как медь и латунь, делает эти лазеры лучшим выбором для современных задач плоскостной резки, которые занимают значительную долю рынка мощных лазеров.
Системы лазера CO₂
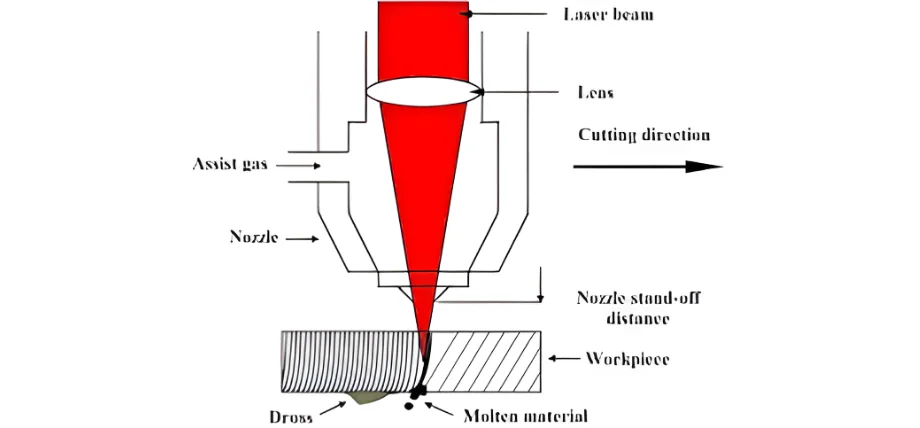
Схема процесса лазерной резки
CO₂-лазеры работают на длине волны 10.6 мкм за счет газового разряда в смеси CO₂-N₂-He, которая традиционно используется в промышленной резке. Для подачи луча требуются шарнирные зеркала, которые могут смещаться. Система производит высококачественные лучи (M² ≈1) с сильным поглощением в дальнем ИК-диапазоне, а также на толстой углеродистой стали при использовании кислорода в качестве вспомогательного газа. При достижении превосходных результатов на неметаллических материалах (акрил, дерево, текстиль) система работает с эффективностью 10–20%, что требует дополнительных затрат на расход газа и обслуживание зеркал.
Импульсные лазеры Nd:YAG и Nd:YAG
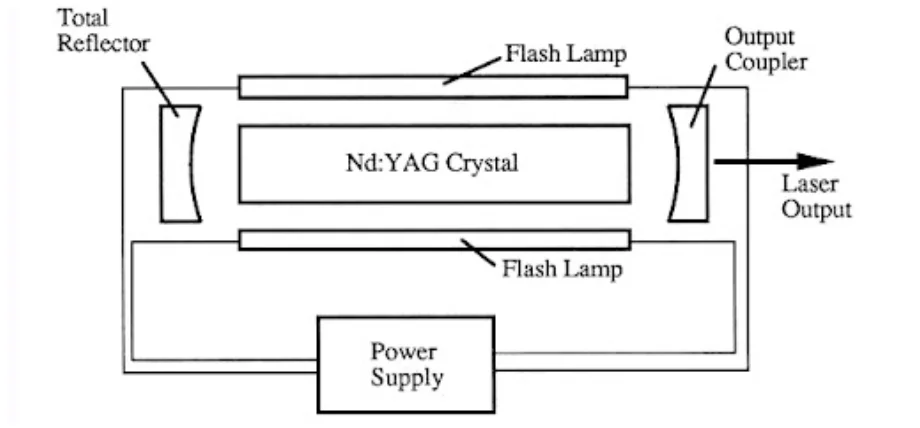
Схема лазера Nd:YAG
Nd:YAG-лазеры в виде стержней или дисков, содержащие примесь неодима, излучают свет на длине волны 1.064 мкм. Разработка диодных лазеров сделала устаревшими версии с ламповой накачкой. Высокие требования к пиковой мощности при сверлении и обработке тонких металлических поверхностей могут быть удовлетворены за счет импульсного режима работы в миллисекундном масштабе времени. Качество луча этих лазеров варьируется от M²1.3 до 20, а оптоволоконная связь позволяет использовать их с роботизированными манипуляторами. Основное применение этих лазеров — точечная сварка и тонкая резка керамики и отражающих сплавов, когда мощности оптоволокна недостаточно.
Диодные лазеры прямого действия
Прямые диодные лазеры работают за счет прямого объединения нескольких полупроводниковых излучателей без промежуточного усиления, что приводит к повышению эффективности. Качество луча этих лазеров остается низким, поскольку они производят значения M² от 10 до 100, что ограничивает их способность фокусироваться и поддерживать малую ширину пропила. Прямые диодные лазеры представляют собой компактное, надежное и доступное решение для высокоскоростной обработки тонких листов толщиной менее 6 мм, хорошо зарекомендовав себя в процессах резки, наплавки и термообработки. Разработка вариантов синих диодов на длине волны 450 нм привела к значительному улучшению показателей поглощения меди.
Попробуйте Пролеан прямо сейчас!
Лазерная резка против гидроабразивной резки
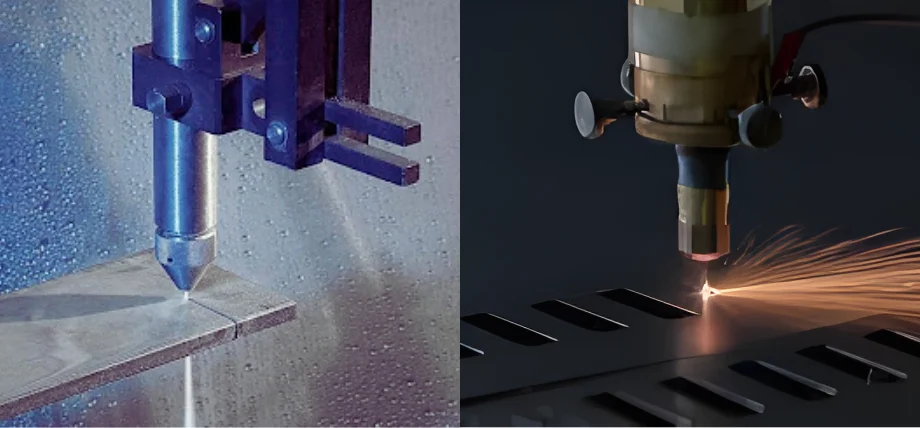
CO2-лазер против волоконной лазерной резки
Процесс абразивной гидроабразивной резки использует потоки воды под высоким давлением, содержащие частицы граната, которые проходят через сопла под давлением 6,200 бар, удаляя материал путем механической эрозии. Технология лазерной резки обеспечивает более быструю обработку, более жесткие допуски и более узкие пропилы для материалов толщиной менее 25 мм. Однако гидроабразивная резка становится необходимой, когда необходимо полностью исключить воздействие тепла.
- Преимущества лазерной резки: Технология лазерной резки обеспечивает в пять-двадцать раз более высокую скорость резки металла для материалов толщиной менее 15 мм и идеально подходит для лазерная резка титана и лазерная резка углеродного волокнаПри этом ширина пропила составляет 0.1–0.5 мм, что меньше, чем 0.8–1.5 мм при гидроабразивной резке. Этот процесс позволяет обрабатывать тонкие и среднетонкие материалы с меньшими затратами, исключая необходимость использования абразивных материалов и обеспечивая точные допуски ±0.025 мм.
- Преимущества гидроабразивной резки: Гидроабразивная резка предоставляет пользователям два основных преимущества: она исключает повреждение материалов от перегрева и позволяет резать толстые материалы, такие как титан, толщиной до 300 мм, защищая при этом чувствительные материалы от пригорания или растрескивания.
Лазерная резка против механической резки
Процесс резки, выполняемый механическими методами, включает в себя плазменную резку, кислородно-топливную резку, а также штамповку и фрезерование. Он также включает в себя электроэрозионная резка проволокой против лазерной резкиЛазерная резка обеспечивает исключительное качество кромок при обработке широкого спектра материалов, от тонких до толстых листов, толщиной до 50 мм, по экономичной цене.
Преимущества лазера:
- Узкий пропил (0.1–0.5 мм)
- Высокая чистота поверхности (Ra <5 мкм)
- Малая зона термического воздействия (<100 мкм в волоконно-оптических системах)
- Нет износа инструмента
- Способен резать светоотражающие и непроводящие материалы.
Преимущества механических методов:
- Экономически выгодно для толстостенной углеродистой стали (>50 мм)
- Пробивка отверстий идеально подходит для быстрого получения отверстий в пластичных металлах (<15 мм).
- Фрезерование позволяет осуществлять трехмерное формование в условиях плохого поглощения лазерного излучения.
Применение лазерной резки
Аэрокосмическая индустрия
Аэрокосмическая промышленность зависит от технологии лазерной резки, поскольку она позволяет выполнять точные операции, сохраняя при этом как качество материала, так и точные размеры. Этот процесс позволяет создавать охлаждающие отверстия диаметром от 0.2 до 0.8 мм в никелевых суперсплавах для лопаток турбин, а также изготавливать сотовые уплотнительные конструкции и обрезки композитной обшивки. Технология резки композитных материалов выигрывает от использования УФ- и пикосекундных лазеров, поскольку они обеспечивают чистые разрезы без расслоения.
Автомобильная
Автомобильная промышленность зависит от технологии лазерной резки для точного массового производства своих компонентов. Этот процесс позволяет производителям резать гидроформованные трубы, разрезать тонкие медные и алюминиевые фольги для аккумуляторных батарей толщиной до 50 мкм и создавать детали кузова из высокопрочных сталей с уменьшенной деформацией.
Электроника
Производство электроники зависит от прецизионная лазерная резка Для создания мелких элементов. В процессе используется лазерная технология для создания трафаретов для печатных плат и гибких схем, а также для разделения кремниевых пластин. Современные технологии позволяют пользователям достигать сколов по краям размером менее 5 мкм, что способствует разработке более миниатюрных устройств.
Медицинские приборы
Процесс лазерной резки позволяет производителям изготавливать сложные медицинские компоненты в небольших масштабах. Этот процесс позволяет производить стойки из нитинола шириной от 50 до 200 мкм, а также создавать сложные узоры на гипотрубках катетеров и текстурированные поверхности для ортопедических имплантатов, улучшающие крепление к кости.
Факторы, которые следует учитывать при оценке качества лазерной резки.
- Мощность и режим работы: высокая мощность увеличивает ширину пропила/зону термического воздействия; импульсный режим снижает тепловую нагрузку.
- Для достижения оптимальных результатов операторам следует поддерживать правильную скорость, поскольку этот метод обеспечивает гладкие края и минимальное образование шлака.
- Выбор вспомогательного газа между азотом и кислородом определяет качество кромки, при этом кислород увеличивает скорость резания углеродистой стали, но расширяет зону термического воздействия.
- Положение фокусировки на поверхности обеспечивает минимальное конусное сужение, а отрицательная фокусировка помогает уменьшить образование окалины на дне.
- Оптимальное расстояние между электродами от 0.5 до 1.5 мм обеспечивает правильное направление потока газа.
- Для лазерной резки отражающих сплавов необходимы волоконные/Nd:YAG лазеры из-за их свойств, в то время как для более толстых материалов требуются повышенные уровни мощности и поток кислорода.
- Преимущество лазерной резки заключается в круговой поляризации, поскольку она обеспечивает одинаковую шероховатость поверхности во всех направлениях.
- В процессе лазерной резки достигаются лучшие результаты за счет использования высокочастотных импульсных режимов с низкой энергией, что минимизирует образование переплавленных слоев.
Попробуйте Пролеан прямо сейчас!
Индивидуальная услуга лазерной резки
Воспользуйтесь высококачественными услугами лазерной резки и механической обработки, обеспечивающими высокую точность, скорость и стабильное производство деталей. Пролеантех Компания располагает современным оборудованием, позволяющим осуществлять лазерную резку металлов, пластмасс и композитных материалов по индивидуальным заказам.
Получите онлайн-предложение Воспользуйтесь сегодня же и оцените исключительное качество кромок и пропилов с минимальной деформацией материала ваших деталей.
Заключение
Технология лазерной резки обеспечивает исключительную точность и скорость работы с широкой совместимостью с различными материалами, включая углеродное волокно, получаемое с помощью волоконных источников, которые используются в большинстве промышленных применений благодаря высокой эффективности и превосходному качеству луча. Важно понимать принцип работы лазерного резака. Выбор соответствующих параметров позволяет уменьшить образование зоны термического воздействия, шлака и шероховатость поверхности для применений, требующих строгих инженерных стандартов.
FAQ
Как работает лазерный резак?
Лазерный резак фокусирует высокоэнергетический луч на материале, чтобы расплавить или испарить его по запрограммированной траектории, а коаксиальная газовая струя удаляет отходы, создавая тонкий пропил, который обрабатывается под управлением ЧПУ.