
Когда вы сгибаете деталь из листового металла, ее толщина увеличивается или размеры принимают другое значение. Окончательный размер будет превышать внешние размеры чертежа, если не учитывать изгиб. Хотя некоторые описывают это как растяжение материала, на самом деле он испытывает удлинение. Предполагаемое удлинение происходит, поскольку нейтральная ось перемещается к внутренней стороне металла.
Нейтральная ось изгиба — это положение, которое остается неизменным в процессе гибки. Материал, расположенный за пределами нейтральной оси, подвергается растяжению, а внутренняя сторона сечения сжимается. На этой линии паритета нет никаких изменений, что означает отсутствие удлинения или уплотнения вдоль линии. Если ось нейтральности смещается внутрь, больше материала смещается наружу, чем вдавливается внутрь, вызывая пружинение. Эта статья посвящена расчету гибки листового металла, формулам и техническим аспектам. Кроме того, в ней будут рассмотрены общие советы по проектированию для эффективной гибки.
Расчет гибки листового металла: допуск на изгиб (BA)
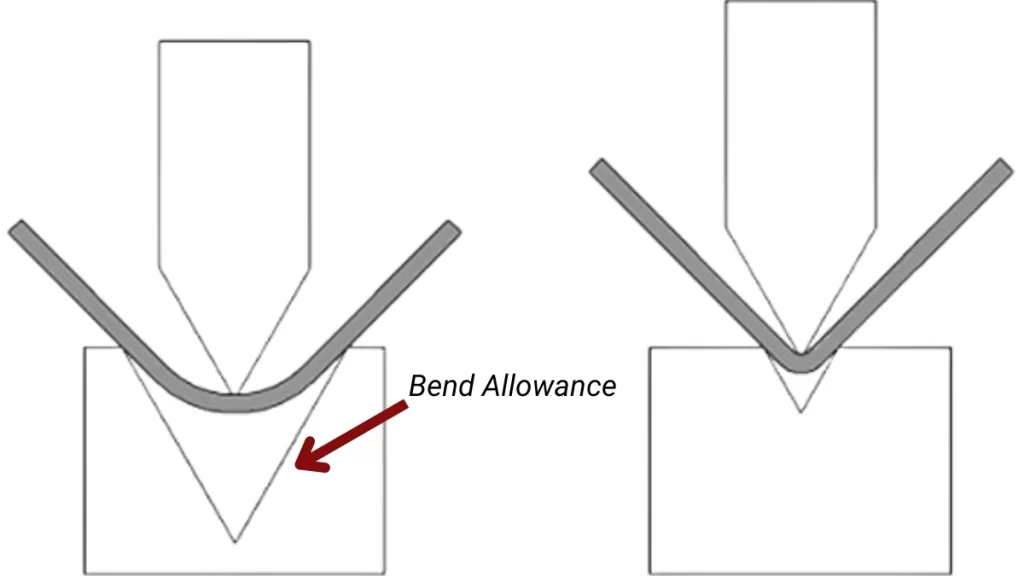
Допуск на изгиб
В расчете гибки листового металла допуск на изгиб (BA) является идентичным измерительным коэффициентом. Он обеспечивает дополнительную длину, необходимую для разработки плоской модели детали, чтобы учесть изменение профиля материала во время гибки. Расчет допуска на изгиб по правильному стандарту помогает избежать распространенных проблем, таких как несоосность и плохая посадка готовой детали.
Формула допуска на изгиб
Типичная формула, используемая в Калькулятор допуска на изгиб это:
BA=π/180×R×(A+B)
Где:
- BA = Допуск на изгиб (в дюймах или мм)
- R = Радиус изгиба (в дюймах или мм)
- A = Угол изгиба (в градусах)
- B = Толщина материала (в дюймах или мм)
Попробуйте Пролеан прямо сейчас!
Вычет изгиба (BD) при расчете гибки листового металла
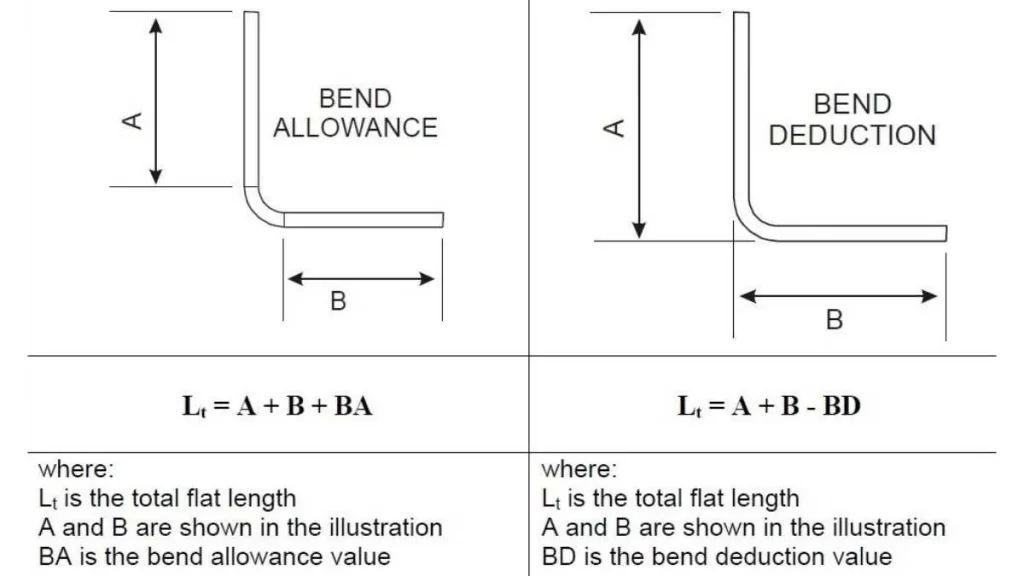
Допуск на изгиб против вычета на изгиб
Помимо допуска на изгиб, важно также рассчитать вычет на изгиб (BD), который учитывает разницу между плоской длиной материала и общей длиной изогнутой части.
Формула вычета изгиба:
БД=(А×Б)+(БА×2)
Где:
- BD = вычет за изгиб
- A = Угол изгиба
- B = Толщина материала
- BA = Допуск на изгиб
Таблица расчета допуска на изгиб
| Радиус изгиба (R) | Угол изгиба (A) | Толщина материала (B) | Допуск на изгиб (BA) |
| 0.25 дюймов | 30 градусов | 0.062 дюймов | 0.058 дюймов |
| 0.5 дюймов | 45 градусов | 0.125 дюймов | 0.174 дюймов |
| 0.75 дюймов | 60 градусов | 0.187 дюймов | 0.234 дюймов |
| 1.0 дюйма | 90 градусов | 0.25 дюймов | 0.364 дюймов |
Изгиб снаружи (OSSB)
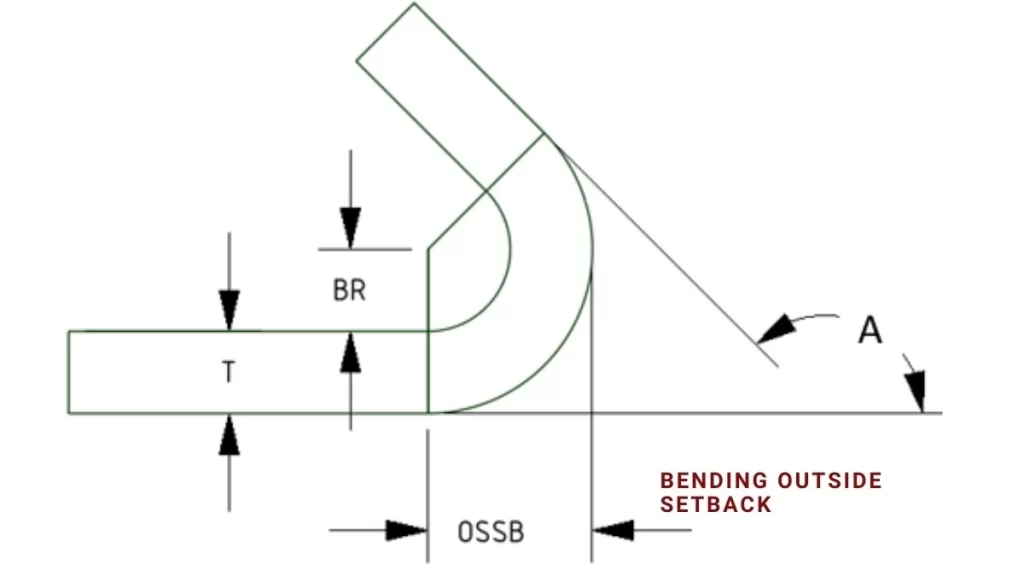
Изгиб наружу (OSSB)
Наружный отступ (OSSB) является критическим фактором в расчете гибки листового металла. Он определяет расстояние, измеренное от внешнего края материала до оси изгиба. Измерения для наружного отступа гибки (OSSB) гарантируют, что лучшая часть будет иметь правильный размер. Кроме того, расчеты необходимы для исключения ошибок в процессе производства нового продукта.
Процесс расчета OSSB помогает сократить количество материала, используемого в строительных проектах. Более того, он создает возможность улучшения планировки квартир, что может привести к оптимизации использования материалов.
Формула для внешнего отступления
Для расчета внешнего отступа используйте следующую формулу:
ОСБС=R+T⋅ cos(A/2)
Где:
- OSSB = Внешний отступ (в дюймах или мм)
- R = Радиус изгиба (в дюймах или мм)
- T = Толщина материала (в дюймах или мм)
- A = Угол изгиба (в градусах)
Таблица расчета внешнего отступа
| Радиус изгиба (R) | Толщина материала (Т) | Угол изгиба (A) | ОСББ |
| 0.25 дюймов | 0.062 дюймов | 30 градусов | 0.265 дюймов |
| 0.5 дюймов | 0.125 дюймов | 45 градусов | 0.375 дюймов |
| 0.75 дюймов | 0.187 дюймов | 60 градусов | 0.485 дюймов |
| 1.0 дюйма | 0.25 дюймов | 90 градусов | 0.600 дюймов |
Разработка макетов плоских заготовок
Для разработки макета плоской заготовки при расчете гибки листового металла используются два основных подхода. Выбранный метод основан на имеющихся у вас размерах. В первом подходе решающее значение имеет знание размеров ножек. Каждая ножка представляет собой плоскую деталь, по крайней мере одна сторона которой является ребром или изгибом другой ножки или самой себя. Во втором подходе необходимы измерения от краев до вершины изгиба. Вершина изгиба — это точка, в которой встречаются два элемента вдоль параллельных внешних плоскостей.
- Плоская заготовка = Размер первой ноги + Размер второй ноги + Допуск на изгиб
- Плоская заготовка = Расстояние от верха внутреннего изгиба до верха внешнего изгиба + Расстояние от верха внутреннего изгиба до верха внешнего изгиба – Припуск на изгиб.
Второй метод имеет дело с вычетами изгиба в позиционном порядке. Это может быть как плюс, так и минус. Вот почему для OSSB вычет изгиба может быть отрицательным, если включенные углы меньше 90 градусов, как в примере 10 – (-5) = 15. Калькуляторы допуска изгиба обрабатывают эти знаки автоматически во время расчетов без необходимости дополнительных инструкций. Отрицательный вычет важен при расчете вручную, поскольку вам нужно отслеживать изменения знака. (Подробнее о гибка труб из нержавеющей стали)
Расчет коэффициента К для гибки листового металла
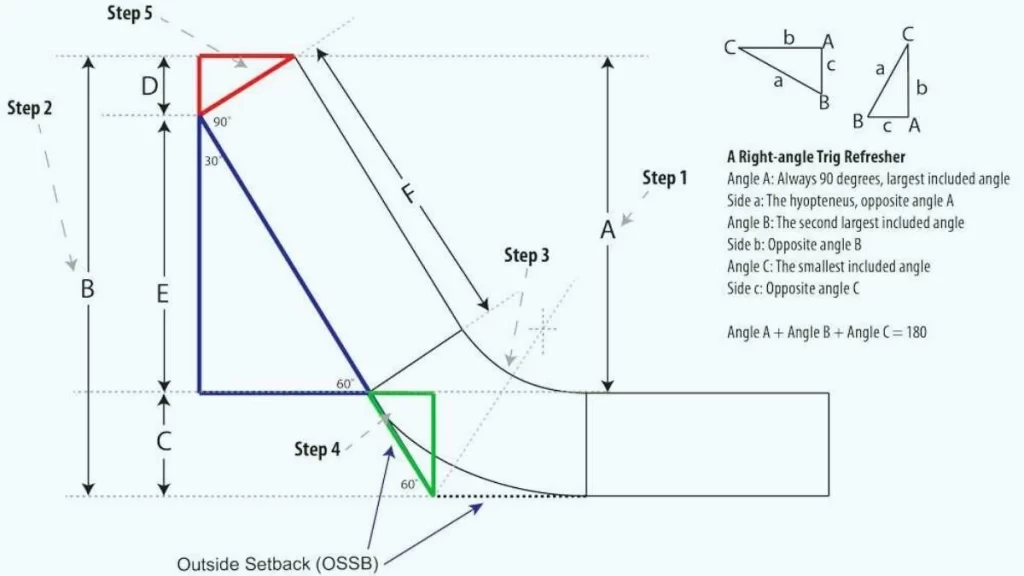
Расчет коэффициента k при изгибе
In гибка листового металла, K-фактор — это константа, используемая для расчета количества материала, необходимого для гибки. Он обозначает расстояние между нейтральной осью и рабочей толщиной материала, которая описывает, как материал растягивается или сжимается в области линии гиба. Знание K-фактора позволяет инженерам правильно оценить допуск на гибку, а также получить правильные размеры детали.
Формула К-фактора
В математической форме К-фактор выражается как:
K-фактор = расстояние от нейтральной оси/толщина материала
Где,
- Нейтральная ось: Область внутри материала, которая не испытывает сжатия или растяжения при изгибе.
- Толщина материала: Общая толщина сгибаемого листового металла.
Значение K-фактора обычно находится в диапазоне от 0 до 0.5. Например: K-фактор 0.5 указывает на то, что нейтральная ось расположена на полпути через толщину. Более низкие значения располагают нейтральную ось ближе к внутреннему изгибу, что приводит к меньшему растяжению.
Таблица: Типичные коэффициенты К для материалов
| Материал | Типичный К-фактор |
| алюминий | 0.33 – 0.4 |
| Мягкая сталь | 0.35 – 0.4 |
| Нержавеющая сталь | 0.4 – 0.5 |
| Медь | 0.35 – 0.45 |
Коэффициент k зависит от типа материала, толщины, радиусов изгиба и используемого инструмента. Важно иметь точные значения коэффициента k для использования в программном обеспечении CAD. Эти значения помогают оценить окончательный размер детали. Кроме того, эти значения обеспечивают единообразие производимых деталей.
Факты о К-факторах
- Коэффициент К показывает, насколько металлический материал растягивается в поперечном направлении при изгибе.
- Измеряется как расстояние от нейтральной оси до самого внешнего волокна материала, деленное на толщину материала.
- Значения К-фактора обычно находятся в диапазоне от 0 до 0.5.
- Коэффициент К 0.5 означает, что нейтральная ось находится посередине или на 50% пути.
- Детали с низким К-фактором располагают свою нейтральную ось ближе к внутренней стороне изгиба.
- При увеличении толщины материала коэффициент К уменьшается.
- Общие К-факторы: Для гибка алюминия (0.33–0.4), для гибка нержавеющей стали (0.35-0.4).
- Программное обеспечение САПР использует значения К-фактора для оценки допусков на изгиб.
- Коэффициент К позволяет добиться нужных размеров гнутых деталей.
Попробуйте Пролеан прямо сейчас!
Расчет упругости при гибке листового металла
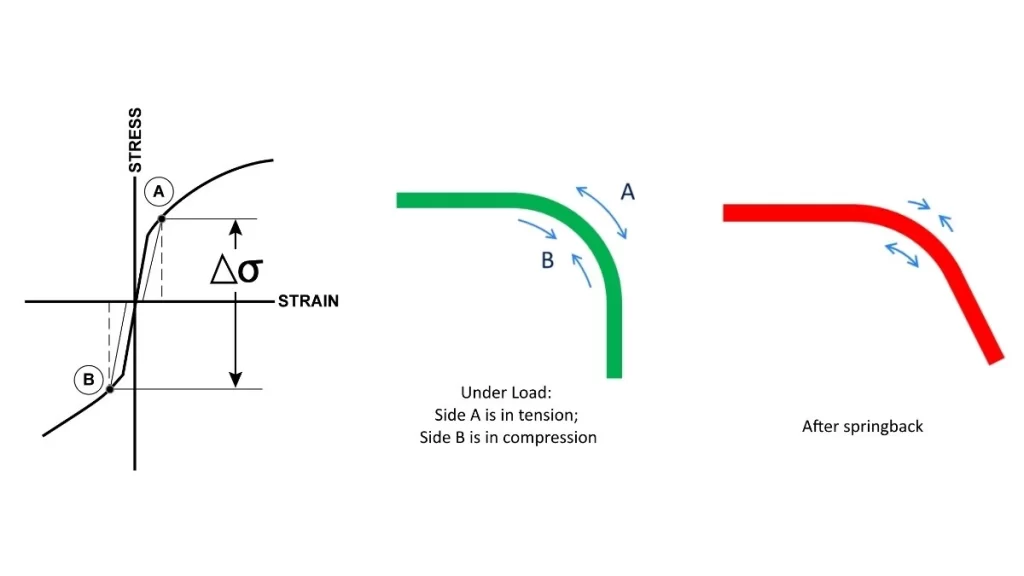
Упругость при изгибе
Пружинная отдача диктует, что когда листовой металл сгибается, он немного восстанавливает свою первоначальную форму. Следующая реакция происходит из-за упругих свойств материала. Во время изгиба материал утончается внутри и утолщается снаружи. Другими словами, он укорачивается в одном направлении и удлиняется в другом.
Кроме того, эффект пружинения развивается, когда давление снимается, чтобы металл мог вернуться в исходное положение. Степень пружинения должна тщательно контролироваться для достижения окончательных желаемых размеров и расчетов. Вы можете добиться этого, отрегулировав угол изгиба, чтобы получить четырехугольную форму. В качестве альтернативы вы можете приложить больше силы к определенному изгибу.
Советы по проектированию гибки листового металла
Ниже приведены некоторые простые, но важные указания, которые следует учитывать при приеме на работу. технология гибки листового металла. Эти советы охватывают методы гибки, позволяющие избежать проблем. Более того, охватывают решения этих проблем.
Минимальная длина фланца
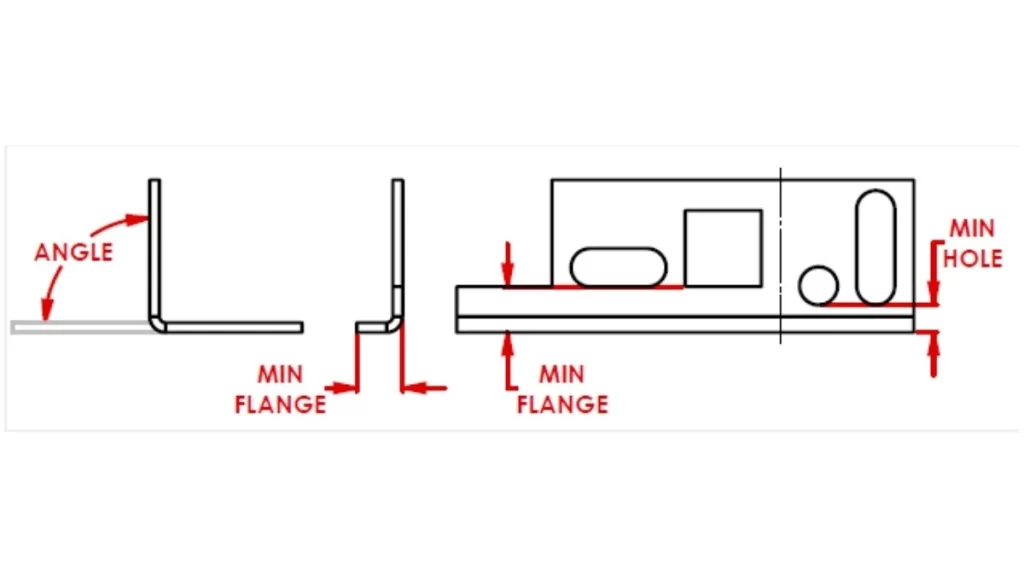
Длина фланца при изгибе
Каждый фланец имеет минимальные требования к длине в зависимости от толщины. Обратитесь к таблице допуска на изгиб для правильного выбора ширины штампа. Фланцы короче определенных стандартов не следует проектировать, поскольку они могут не встать на место и привести к плохому качеству гибки.
Скошенные края
При проектировании скошенных фланцев обязательно оставляйте достаточно материала около скоса, чтобы сохранить углы изгиба нетронутыми. Не продлевайте скосы до линии изгиба, чтобы предотвратить деформацию. Кроме того, минимальная длина фланца обеспечивает точные изгибы.
Расположение отверстия относительно изгиба
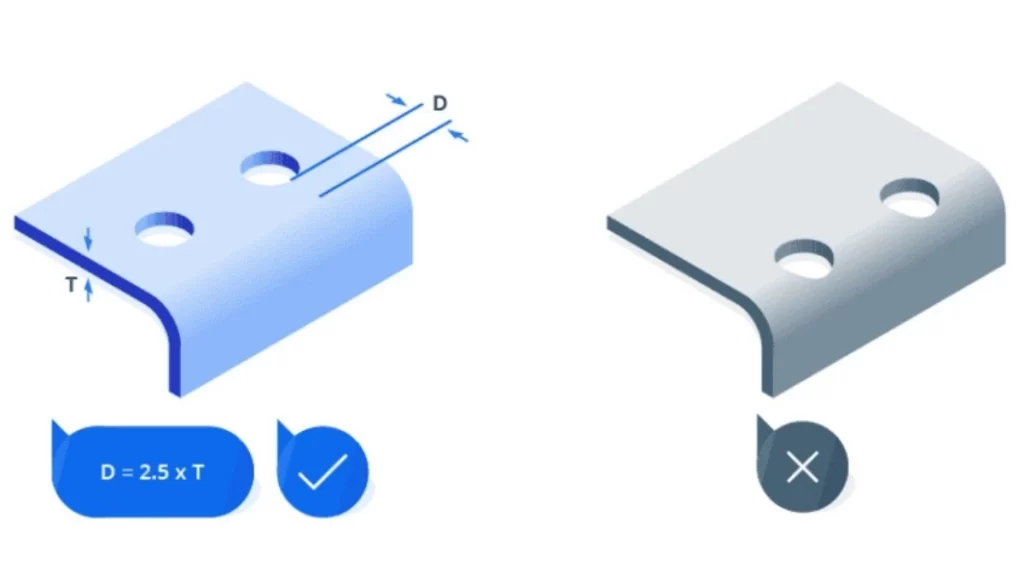
Положение отверстия при изгибе
Если отверстия расположены близко к области изгиба, особенно для некруглых отверстий, это может привести к деформации и смещению болтовых соединений. Чтобы избежать этого, расположите отверстия за пределами минимального размера фланца, указанного в стандартной таблице изгибающих усилий.
Симметрия в дизайне
Менее сложно проектировать симметричные детали. По возможности старайтесь проектировать симметричную компоновку, чтобы минимизировать ошибки оператора и неправильные изгибы. Однако асимметрия может привести к тому, что оператор неправильно оценит направление изгиба. В случаях, когда невозможно достичь полной симметрии, будьте очень осторожны и подавайте четкие сигналы, чтобы направлять процесс изгиба для достижения ожидаемых результатов.
Расположение заклепочной гайки
Заклепочные гайки, расположенные близко к линиям изгиба, должны быть хорошо расположены. Рекомендуется устанавливать заклепочные гайки до изгиба, чтобы предотвратить деформацию отверстия.
Маленькие фланцы на больших деталях
Маленькие фланцы на крупных компонентах трудно изготавливать. Таких установок следует избегать, поскольку обращение с ними обычно затруднено и может включать подъем вручную и повлечь за собой более высокие затраты. Старайтесь находить альтернативные способы снижения сложности производственного процесса каждый раз, когда это возможно.
Последовательные изгибы
Когда изгибы последовательны, их нужно тщательно планировать. Всегда проверяйте, поместится ли ваша деталь на штампе впоследствии и на каждом прогрессивном этапе ее создания. Для формирования U-образных изгибов средняя часть U-образного изгиба делается длиннее боковых фланцев, чтобы облегчить правильное позиционирование штампа, не омраченное трудностями.
Выровняйте сгибы по одной линии
Введение изгибов на одной линии экономически эффективно из-за сокращения этапов производства. Поддержание изгибов на линии сокращает количество повторных перемещений деталей, что уменьшает количество требуемых времени и денег. Если изгибы изолированы, каждый из них должен быть исправлен индивидуально. Этот процесс может быть длительным и дорогостоящим.
Сглаживание линии вдоль края
Сделайте линии сгиба параллельными одной стороне, чтобы детали могли легко встать на место. Соседняя сторона помогает правильно расположить машину. Если такого выравнивания нет, то сохранение точности становится проблемой и может вызвать некоторые несоответствия.
Сгибание рельефа
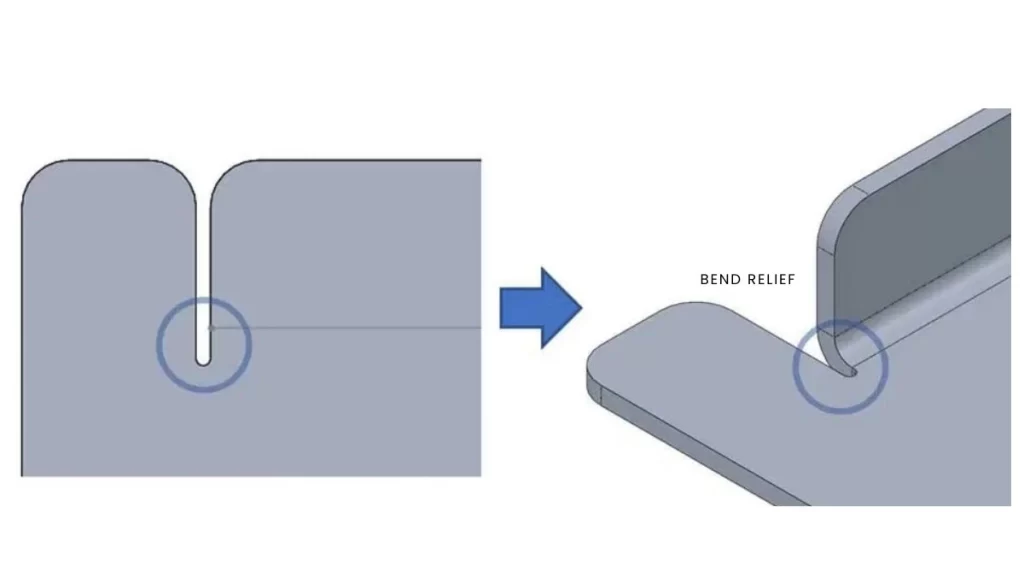
Облегчение изгиба
Сгибы также следует использовать для изгиба и для обеспечения структурной поддержки, где это необходимо. Прорезь или вырез на краю фланца предотвращает разрывы и трещины от напряжения. Рекомендуется проектировать эти вырезы немного больше толщины материала и давать небольшое скругление, чтобы минимизировать нагрузку на материал.
Сгибание коробки
Оставляйте небольшие зазоры между фланцами коробки, чтобы предотвратить помехи. Без этих зазоров окончательные изгибы могут мешать предыдущим изгибам, что приведет к структурным сбоям. Небольшие допуски позволяют контролировать изгибы и сохранять форму коробки.
Проверьте плоский рисунок
Чаще используйте вид плоской модели в САПР. Регулярные проверки помогают предотвратить дефекты дизайна, которые не видны в плоских формах. Расположите его так, чтобы он плотно прилегал к детали, чтобы избежать использования избыточного материала и, возможно, распечатать несколько частей модели на одном листе.
Минимальный радиус изгиба
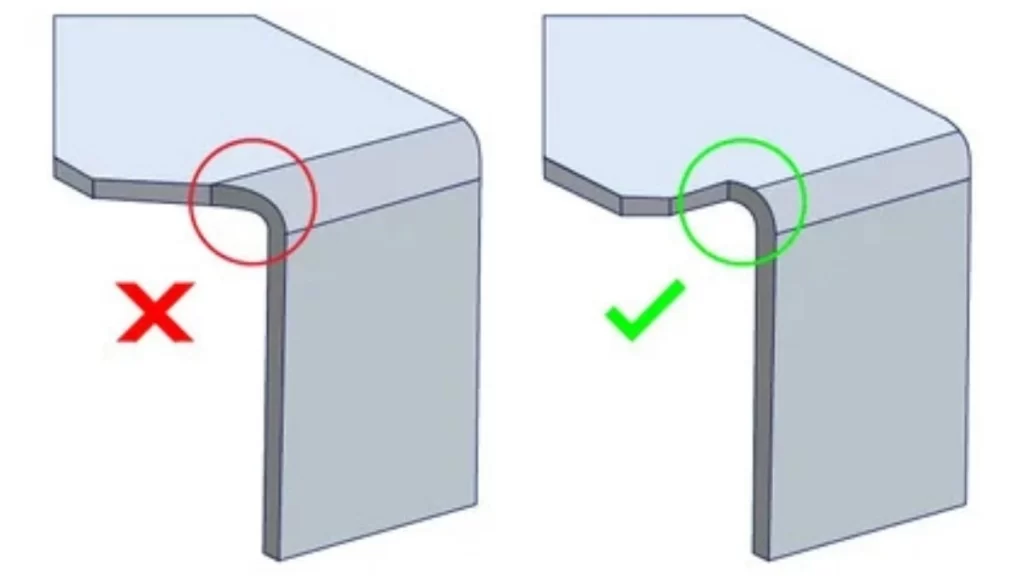
Направляющая радиуса изгиба
Выберите радиус изгиба не меньше толщины изгибаемого материала. Это упрощает процесс изгиба и сводит к минимуму вероятность появления неправильных изгибов. Хотя большие радиусы могут потребовать больше вычислений, малый радиус может привести к проблемам с материалом.
Ориентация потока волокон относительно изгиба
Изгибы, которые лежат в плоскости прокатного сечения, называются выравнивающими изгибами. Они лежат перпендикулярно волокнам прокатных материалов. Например, известно, что алюминий и некоторые виды стали трескаются, если их сгибать вдоль направления волокон. При изгибе материала против волокон полученные поверхности становятся прочнее и однороднее.
Методы подгибки
Кромка полезна для укрепления краев, но избегайте создания внутреннего радиуса, который должен быть небольшим. Чтобы полностью выровнять радиус, вам нужно больше давления, и это может вызвать трещины. Этот риск сводится к минимуму, когда используется точный калькулятор радиуса изгиба листового металла для обеспечения однородности материала.
Выбор материала
Большинство изгибов достижимы, когда толщина стального листа стандартная до 3 мм для обычных стальных листов. Более толстые или специальные материалы могут иметь определенные инструкции по обращению, которым нужно следовать.
Попробуйте Пролеан прямо сейчас!
Онлайн-услуги по гибке металла – Boda Tech
Пролин онлайн услуги по гибке листового металла обеспечивает точность и быстроту для всех ваших потребностей. Вы можете легко загружать свои проекты, выбирать материалы и устанавливать ожидания с помощью нашей онлайн-системы расчета стоимости. Наши точные машины и опытные операторы гарантируют, что любая металлическая деталь будет согнута с оптимальной точностью.
Мы используем сталь и алюминий, титан и другие материалы для разработки прочных, но точно сформированных деталей. Наша эффективная структура обеспечивает быстрое формирование сметы и короткие сроки поставки, что позволяет вам экономить деньги и соблюдать сроки.
Качество — наш главный приоритет. Все детали проходят строгую проверку, чтобы подтвердить их соответствие требуемым рыночным стандартам. Это гарантирует, что ваши компоненты будут работать так, как задумано.
Готовы изучить лучшие решения по гибке металла? Выбирайте Boda Tech для всех ваших потребностей в гибке металла. Чтобы получить предложение или поговорить с нашими специалистами, пожалуйста, свяжитесь с нами!