
«Выжимной кастинг представляет собой совокупность процессов ковки и литья, которая полностью обновила индустрию производства металлических деталей. Этот процесс позволил создать определенные конструкции с точными формами и поразительной прочностью.
Литье под давлением — это более целесообразный процесс изготовления композиционных материалов с металлической матрицей, который потенциально может обеспечить массовое производство отливок с более мелким зерном и несовместимой прочностью. Он может эффективно улучшить металлургические характеристики, подтвердить смачиваемость и укрепить определенную область компонентов.
In выжимное литье расплавленный металл заливают в форму, затвердевают и куют под высоким давлением. Этот процесс потенциально устраняет связанные с этим газовые дефекты и обеспечивает постоянную подачу усадки во время затвердевания. Надежная автоматизация процесса литья под давлением позволяет легко создавать сетчатые компоненты высшего качества.
Техническое понимание ключевых переменных, таких как давление, температура и конструкция матрицы, является обязательным для получения наилучших результатов. В этой статье мы разберемся с процессом литья под давлением, его применением, преимуществами и перспективами.
Что такое пресс-кастинг?
Выжимное литье, Также известная как ковка жидкого металла, включает подачу расплавленного металла в закрытую матрицу, расположенную между пластинами гидравлического пресса, и затвердевание под высоким давлением. Оказываемое давление быстро соединит расплавленный металл с поверхностью матрицы и мгновенно вызовет состояние теплопередачи, в результате чего образуется мелкое зерно с минимальной усадкой или отливка без пор.
Для этой процедуры обычные металлы магний и алюминиевые сплавы используются. Он может производить как черные, так и цветные детали.
Литье под давлением и литье под давлением: они разные?
Давайте выясним, являются ли литье под давлением и литье под давлением по сути одними и теми же процессами или между ними есть существенные различия;
Рабочий стол: Литье под давлением и литье под давлением: сравнение
| Аспект | Выдавить литье | Литье под давлением |
| Разработка | Литье под давлением включает впрыскивание расплавленного металла в форму (матрицу) под высоким давлением с последующим применением дополнительного давления для сжатия материала. | Литье под давлением включает впрыскивание расплавленного металла в полость формы под высоким давлением для создания сложных форм. |
| Давление | Стартовое давление в процессе литья под давлением начинается от 500 бар и может достигать 3000 бар. Обычно используется давление в диапазоне 800–1100 бар. | Диапазон давления при литье под давлением цинка и алюминия обычно составляет от 1500 до 25,000 XNUMX фунтов на квадратный дюйм. |
| Плесень | Обычно используется одноразовая одноразовая форма, изготовленная из песок или керамика. | Используются многоразовые, прочные формы, изготовленные из стали или другие металлы. |
| Чистота поверхности | Обеспечивает превосходное качество поверхности и точность размеров. | Можно добиться гладкой поверхности, но может потребоваться дополнительная механическая обработка. |
| Диапазон материалов | Подходит для широкого спектра материалов, включая сплавы алюминия, магния и меди. | Универсальный и может обрабатывать различные металлы, такие как алюминий, цинк и медные сплавы. |
| Объем производства | Идеально подходит для производства как малых, так и средних объемов. | Лучше всего подходит для крупносерийного производства из-за короткого времени цикла. |
| Стоимость инструмента | Первоначальные затраты на оснастку относительно высоки из-за необходимости прецизионных форм. | Первоначальные затраты на оснастку высоки, но они амортизируются в ходе крупных производственных циклов. |
| Допуски | Возможность достижения жестких допусков и сложной геометрии. | Он может обеспечить жесткие допуски, но может быть ограничен в очень сложных конструкциях. |
Процесс литья под давлением: пошаговое руководство
Успешное производство металлических деталей достигается только при полном ознакомлении с процессом. Пошаговая инструкция процесса литья под давлением выглядит следующим образом:
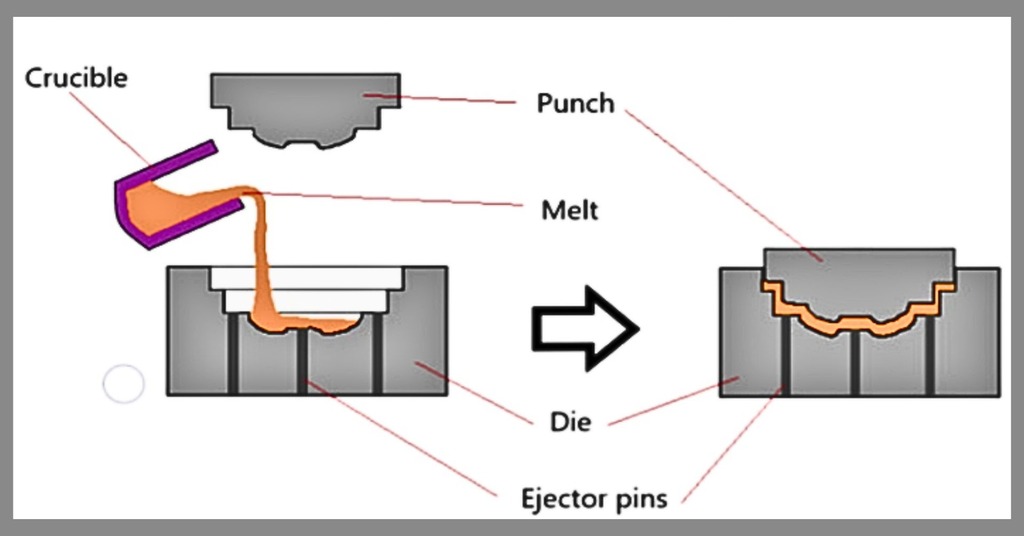
Процесс литья под давлением
Шаг 1. Подготовка металлического сплава
На этом этапе выделенный металл помещают в печь и нагревают до тех пор, пока он не перейдет из твердой фазы в жидкую. Температура колеблется от 1220 F до 6152 F в зависимости от используемого металла.
Шаг 2. Инъекция расплавленного металла
Нагретый сжиженный металл впрыскивается в смазанную и предварительно нагретую матрицу с помощью желоба/тигля, чтобы избежать перелива. После этого кубик закрывается для следующего шага.
Шаг 3. Применение давления
Оператор оказывает давление после закрытия пуансона. На этом этапе жидкий металл приобретает форму штампа. Любые нарушения приложенного давления приведут к усадке компонентов, что нежелательно.
Шаг 4. Извлечение готовой детали.
После застывания готовую деталь вынимают. Теперь отлитая под давлением деталь тщательно проверяется на наличие дефектов и отправляется на дополнительную обработку. После этого матрицу очищают, чтобы снова возобновить процесс.
Виды литья под давлением
Выжимное литье подразделяется на две формы: прямую и непрямую. Давление, применяемое в обоих типах, различно при определенных модификациях. Технические характеристики обоих типов подробно описаны ниже.
1. Литье прямым прессованием.
Смазанная и нагретая матрица заполняется расплавленным металлом, и давление быстро прикладывается после того, как материал начинает замерзать, и поддерживается до тех пор, пока он не затвердеет. Прикладываемое давление 70-140 МПа с помощью гидравлического пресса. Литье прямым выжимом осуществляется на вертикальном аппарате.
2. Непрямое литье под давлением.
Это похоже на литье под высоким давлением модели за счет использования аналогичной камеры. При литье под давлением с непрямым выдавливанием расплав заливают в матрицу через короткий рукав со скоростью, меньшей 0.5 м / с. Высокое давление составляет от 55 МПа до 300 МПа, пока расплавленный металл не затвердеет. Выполняется как на горизонтальных, так и на вертикальных станках.
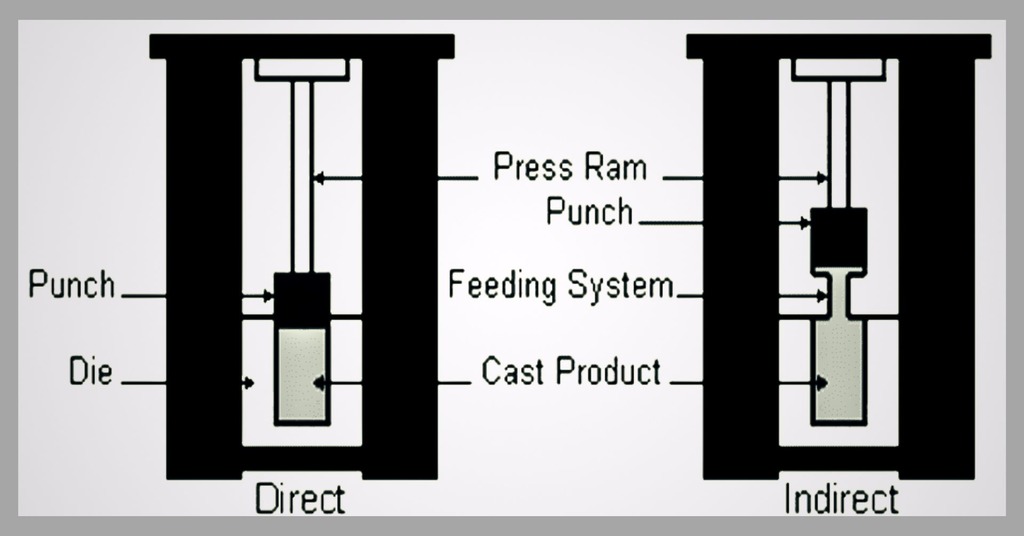
Типы литья под давлением: прямое и непрямое.
Выбор материала для литья под давлением
Литье под давлением применяется как для черных, так и для цветных металлов. Преимущественно используются металлические сплавы. алюминий, медь, цинк и магний. При выборе материала следует учитывать некоторые соображения:
- Для отливки можно использовать материал, имеющий ровную геометрическую поверхность.
- Хотя это применимо к любому металлу, некоторые из которых имеют высокую температуру плавления, металлы, сохраняющие жидкое состояние при комнатной температуре, а также радиоактивные металлы, не подходят для литья под давлением.
- В настоящее время производители отдают предпочтение литью алюминия под давлением из-за его низких эксплуатационных затрат. Здесь стоит отметить, что процесс невосприимчив к алюминиду железа, в противном случае могут ухудшиться механические свойства.
- Экономичный и качественный материал с отличным соотношением прочности и веса применим в авиационной и автомобильной промышленности.
Технологии литья под давлением
В процесс литья под давлением, используются два вида технологий. Это;
1. Вакуумный ассистент
Иногда во время впрыска расплавленного сплава воздух задерживается внутри полости формы. Таким образом, с помощью вакуумного насоса воздух вытесняется до тех пор, пока этап впрыска не закончится. Уменьшение размера пор отливки приводит к повышению плотности и прочности, чего можно достичь только при хорошем вакууме. В этой технологии используется меньшее давление и производятся более крупные или более тонкие детали.
2. Модель со сжимающим штифтом
В процессе литья модель стяжного штифта играет важную роль в устранении усадочной пористости на больших деталях металла. Сжимные штифты используются при прессовании металлов, хотя расположение штифтов и время прижима являются ключевыми факторами, определяющими эффективность этой технологии. Штифты автоматически перемещаются в точку, где происходит усадка деталей из жидкого металла.
Каковы преимущества литья под давлением?
Существуют различные исключительные преимущества литья под давлением относительно методов литья, что делает его ключевым фактором во многих отраслях обрабатывающей промышленности. Он имеет следующие достоинства;
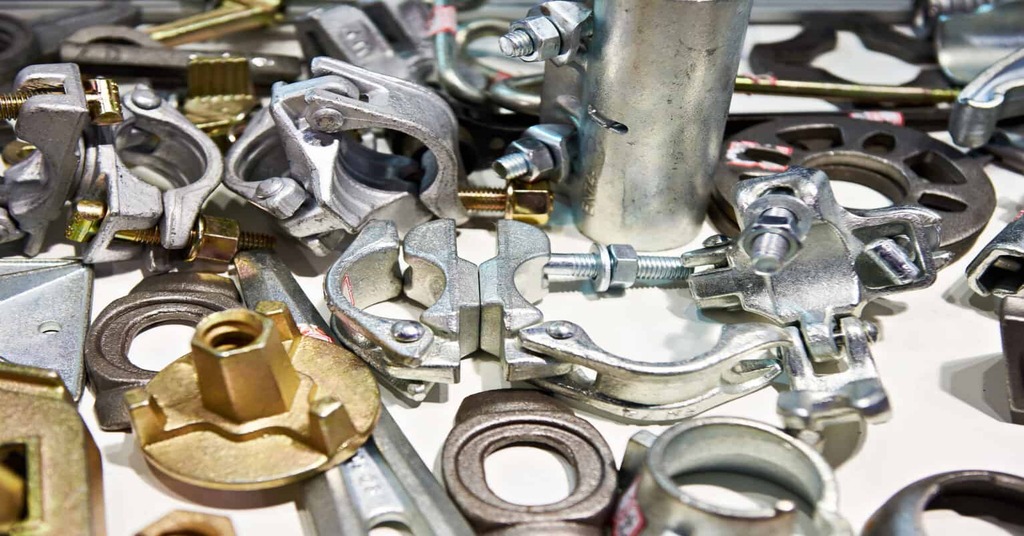
Литье черных и цветных металлов
1. Сочетание ковки и литья.
Оба процесса, ковка и литье в сочетании с литьем под давлением, приводят к производству стабильных металлических деталей, которые имеют лучшие механические свойства и превосходную чистоту поверхности.
2. Низкая пористость
Литье под давлением предотвращает и удаляет воздух из полости формы во время процесса впрыскивания расплавленного металла. Благодаря этой технологии полученный компонент имеет хорошую текстуру поверхности и очень мелкую пористость.
3. Меньшая усадка
Испарение расплавленного металла из полости формы предотвращается благодаря плотным уплотнениям и высокому давлению. Полученные металлические детали имеют нулевой коэффициент усадки.
4. Детали более высокой плотности
Компонент, изготовленный методом прессования, имеет более высокую плотность и более длительный срок хранения. Более прочные зерна внутри металла были созданы на этапе охлаждения, что позволило легко изготавливать сложные конструкции с большей плотностью.
5. Экономичный процесс
Металл простой структуры, используемый при литье под давлением, делает этот процесс экономичным. Другая причина низкой стоимости этого процесса заключается в том, что вы можете повторно использовать сырье, выброшенное в ходе процесса. Именно поэтому его используют при массовом производстве комплектующих на заводах-производителях.
6. Сохранение энергии
Литье под давлением отличается своей целью сохранения энергии. При массовом производстве компонентов он позволяет сохранить огромное количество энергии. Для безопасного литья под давлением можно применять дополнительное программное обеспечение.
7. Литье черных и цветных металлов.
Это может быть выполнено для обоих черные и цветные металлы металлов, в отличие от многих процессов литья. По этой причине он широко используется в машины для литья под давлением для создания продукции изысканного качества.
Каковы недостатки выжимного литья?
Есть также некоторые недостатки, связанные с процессом литья под давлением. Подробное обсуждение этих недостатков обсуждается ниже;
1. Высокие первоначальные капиталовложения.
Первоначальные инвестиции в оборудование, оснастку и формы для литья под давлением являются значительными. Вместе с тем, обслуживание этого оборудования и набор квалифицированного персонала могут стать финансовым препятствием для стартапов и мелких производителей.
2. Сложность проектирования оснастки
Инструменты для литья под давлением и изготовление форм — это высокотехнологичный процесс. Для точного затвердевания и заполнения рекомендуется хорошее понимание каналов охлаждения, геометрии деталей и угла уклона. Кроме того, сроки выполнения заказов увеличиваются из-за сложности конструкции оснастки.
3. Риск деформации детали
Применение высокого давления часто приводит к деформации или искривлению детали во время пресс-формы.Кастинг. Неравномерная скорость охлаждения, разница в толщине стенок и недостаточная вентиляция иногда могут привести к ухудшению достоверности размеров.
4. Риск пористости и дефектов
В большинстве случаев из-за неэффективной эксплуатации остается риск усадки и пористости. независимо от высокого давления. Определяющие факторы, такие как неподходящая конструкция литников и захват воздуха во время литье под давлением является кульминацией всего производственного процесса.
5. Расходы на техническое обслуживание
Стандартное техническое обслуживание оборудования для литья под давлением регулярно обеспечивает надежность и идеальное исполнение. Работы по техническому обслуживанию, такие как осмотр, замена и смазочные материалы. покрыть дополнительные расходы, связанные с процессом литья. Производителям необходимо правильно планировать и планировать техническое обслуживание оборудования, чтобы сократить конечный бюджет.
Прочитайте больше: Пресс-форма для литья под давлением – Как спроектировать форму для литья под давлением?
Применение литья под давлением
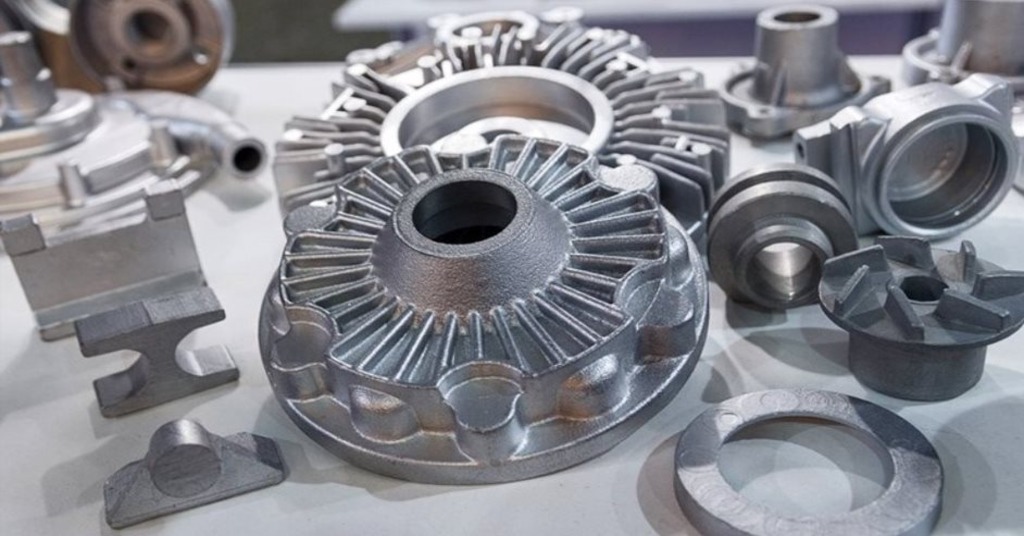
Сжать литые детали
Он применим в самых разных отраслях: от технологических до промышленных. Главный Применение процесса литья под давлением составляют:
1. Автомобильная промышленность
Литье под давлением Squeeze находит престижное применение в автомобильной промышленности. По этой технологии изготавливаются механические детали автомобиля, включая рамы, кронштейны, шасси, передние поворотные кулаки и узлы. Он также производит легкие и проверенные по качеству горизонтальные блоки цилиндров и поршни для двигателей таких автомобильных компаний, как Porsche.
2. Морская промышленность
Лодочные гребные винты и лопатки турбин изготовлены из литье алюминия под давлением. Они обладают термостойкостью, что делает их пригодными для эксплуатации в морской среде.
3. Военные
Промышленность боеприпасов использует этот процесс в легкой или тяжелой технике, а также в производстве военного оружия. В основном литье под давлением из магниевого сплава используется для изготовления деталей высочайшего качества, таких как диски, трубы, гильзы, конические шестерни и т. д.
Подробнее:
- Что такое литье алюминия под давлением: процесс литья алюминия под давлением
- Литье магния под давлением: подробное руководство
- Цинкование: все, что вам нужно знать
- Пассивация: процесс обработки поверхности
Почему стоит остановиться на Boda для литья под давлением?
Пролин, как ведущий специалист в области услуги литья алюминия под давлением, предлагает услуги по литью под давлением с высококачественными мерами контроля, которые гарантируют исключительные результаты. В нашем компьютерном литье используется инновационное современное программное обеспечение для производства эффективных, легких и гладких компонентов. Наши высокотехнологичные разработки удовлетворят ваши потребности в прототипировании.
Если вы ищете качественное литье под давлением без усадки, пришлите нам свои проекты и получите цену.
Подведение итогов
выжимное литье Процесс начинается с впрыска расплавленного металлического сплава внутрь матрицы и заканчивается затвердеванием под высоким давлением, в результате чего получаются изделия без усадки и менее пористые. Различные типы имеют разные характеристики и преимущества, такие как отсутствие внутренних и внешних дефектов, более короткое время производственного цикла, лучшие механические свойства и более широкая совместимость с материалами. Кроме того, этот процесс имеет расширяемый спектр применения как для черных, так и для цветных металлов.
В коммерческом плане компания занимается массовым производством механических компонентов в автомобильной, морской и оборонной промышленности. Параметры, свойства и последовательность литья под давлением, а также сопутствующие технические преимущества традиционного литья постепенно обсуждаются в предыдущих разделах.
Часто задаваемые вопросы (FAQ)
1. Как обеспечить качество при литье под давлением?
In выжимное литьеПри проверке качества учитываются такие параметры процесса, как температура, давление и скорость впрыска. Для обеспечения качества используются передовые технологии мониторинга и измерения, такие как неразрушающий контроль (NDT), компьютерная томография (КТ) и анализ методом конечных элементов (FEA).
2. Какова цель приложения дополнительного давления при литье под давлением?
Дополнительное давление помогает уменьшить пористость в процессе литья под давлением. Он повышает плотность материала и улучшает механические свойства, способствуя полному заполнению полости матрицы и уменьшая удержание газа.
3. Какой процесс дороже: литье под высоким давлением или литье под давлением?
Литье под высоким давлением (HPDC) часто требует более обширной механической обработки после литья для достижения желаемых конечных размеров. С другой стороны, литье под давлением обычно позволяет получить детали с более жесткими допусками и более гладкими поверхностями, что снижает объем необходимой механической обработки. Это приводит к снижению затрат на обработку по сравнению с HPDC.