
內/外磨削是一種表面精加工技術。此製程能夠滿足每個零件的精確圖紙要求。它能有效加工零件內外表面存在的各種角度和半徑。 客製化磨削解決方案此外,它完美契合襯套、齒輪孔、凸輪和軸的製造需求。
首先,ID/OD磨削允許從一個設備設定運行多個磨削操作。具有多個主軸的機器能夠磨削不同直徑、表面和角度。無論是基於中心還是基於卡盤的設置,測量精度都達到最高水準。繼續閱讀以了解有關 ID/OD 磨削的必知事實。
什麼是內徑和外徑磨削?
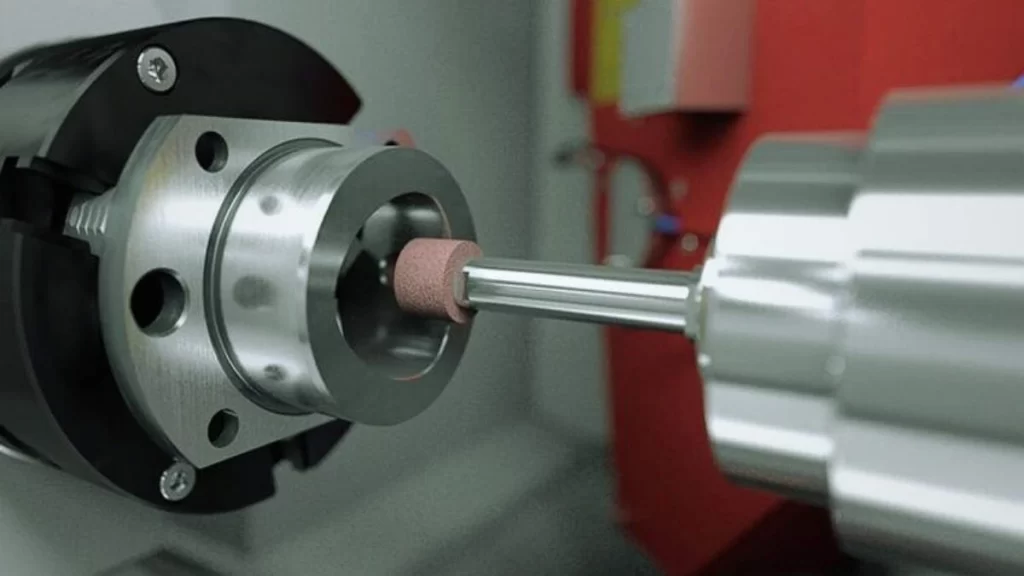
CNC 內徑磨削
精密內徑磨削是透過加工圓柱形零件/零件的內徑來實現。此製程使用研磨工具來加工零件的孔和膛孔,以滿足精確的尺寸要求和表面完整性。此外,它還可以研磨管道組件、環形物品和襯套應用。
另一方面,外徑磨削或 無心磨削 它負責對圓柱形零件進行外部表面磨削加工。此加工方式旨在為軸、銷以及其他具有圓形幾何形狀的零件提供精確且均勻的外表面。因此,整體而言,這兩種研磨加工方式對於獲得高品質的機械零件表面光潔度都非常適用。
內徑和外徑磨削如何運作?
以下是 ID/OD 研磨所涉及的順序步驟:
1. 設定和夾緊
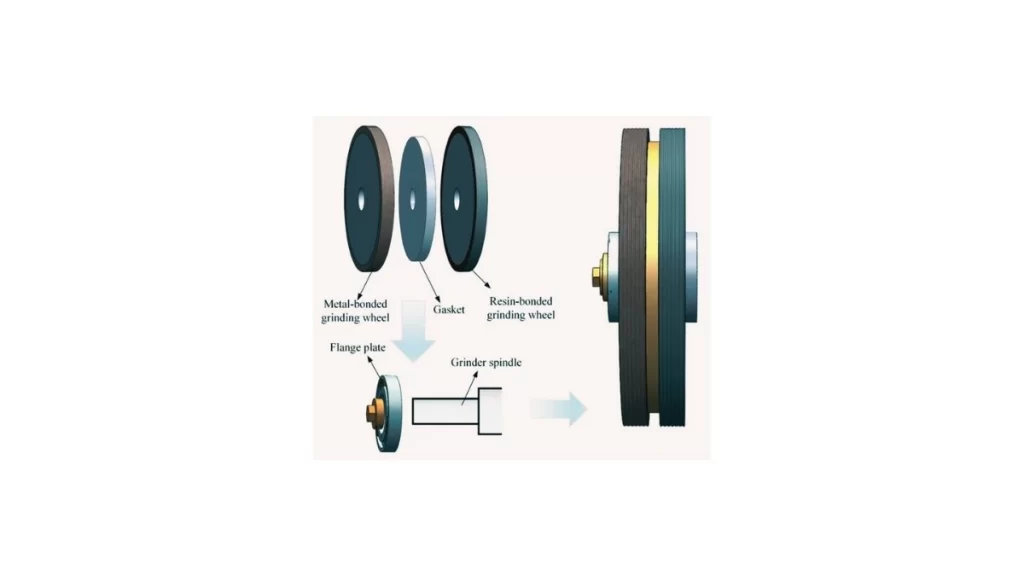
砂輪夾緊裝置
機器上的組件安裝保持安全,以便操作。砂輪必須始終小於工件的寬度。在內徑磨削操作期間,工件由主軸和卡盤支撐。外徑零件的磨削製程穩定性是透過將其安裝在頂尖之間或卡盤中來實現的。
2. 選擇砂輪
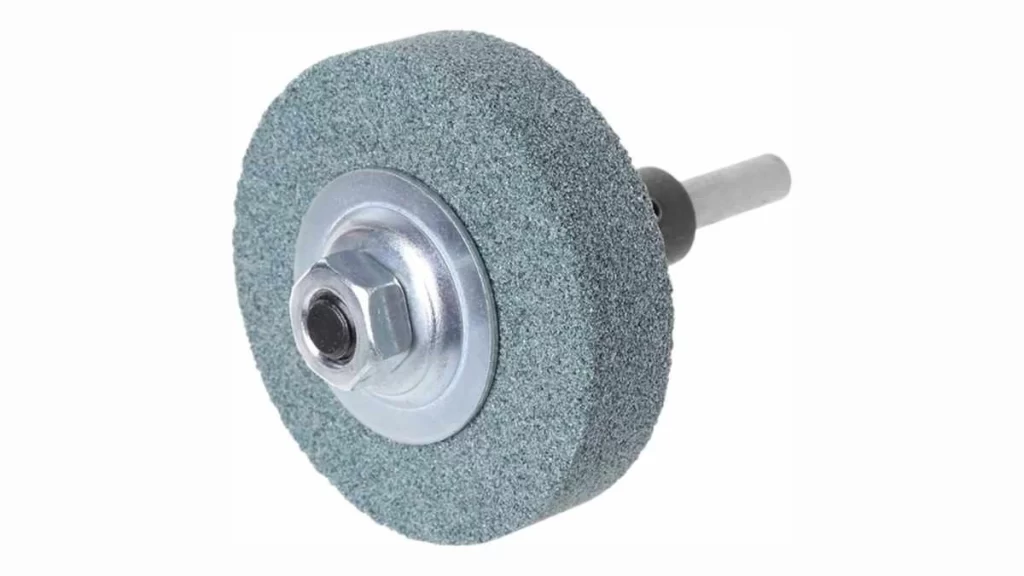
磨料砂輪
機器操作員透過將其與零件材料相匹配來選擇砂輪,同時考慮所需的表面光潔度需求。材料的精確去除和表面品質取決於選擇合適的砂輪粒度及其硬度等級。
3. 砂輪定位
砂輪與工件的對準形成了專注於直徑或孔徑磨削區域的定位。在內徑磨削中,砂輪的放置位置有所不同,因為砂輪是透過內孔進入的,而在外徑磨削中,砂輪在外徑上運行。
4. 研磨工序
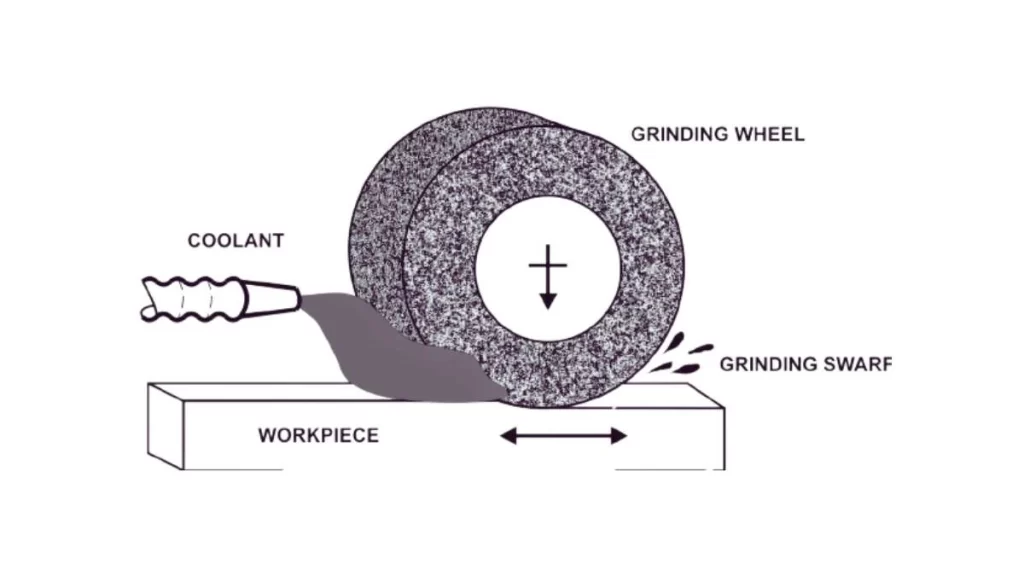
研磨製程圖示
磨床以其高運轉速度帶動砂輪旋轉運動。期間 CNC內徑磨削 操作中,車輪沿著徑向前進以塑造內部區域。相反,外徑砂輪的運動發生在外部零件的圓週周圍。材料修整以經過測量的微小部分進行。
5.冷卻和潤滑
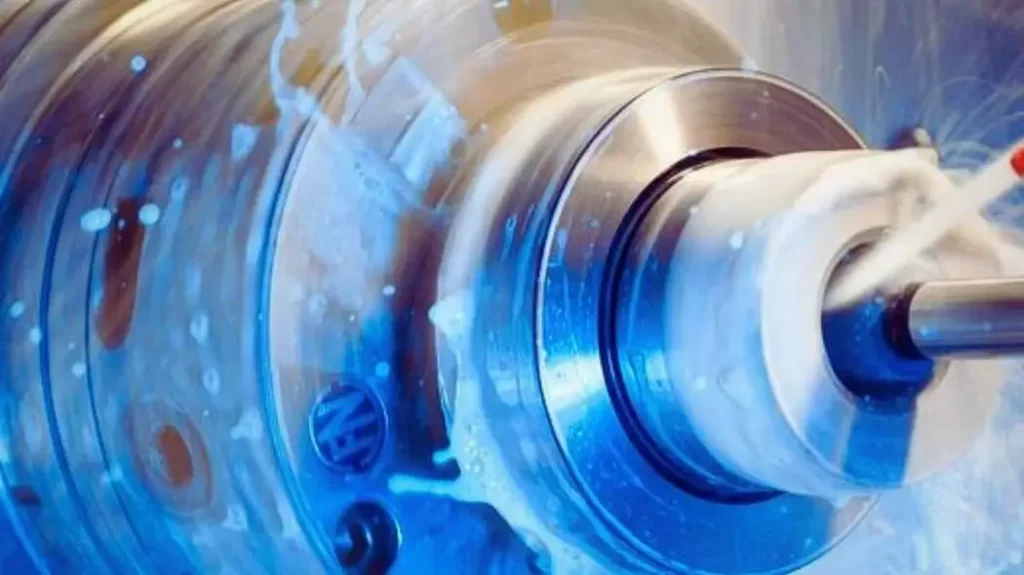
磨削過程中的冷卻和潤滑
在整個操作過程中,系統使用冷卻劑來控制溫度並保護工件免受損壞。為了延長砂輪壽命並產生優異的表面光潔度,冷卻液在表面磨削過程中起著至關重要的作用。
6. 測量與調整
使用千分尺和一些替代測量工具對該零件進行定期測量檢查。機器操作員在必要時調整車輪的位置和設定以保持嚴格的尺寸控制。
7.整理
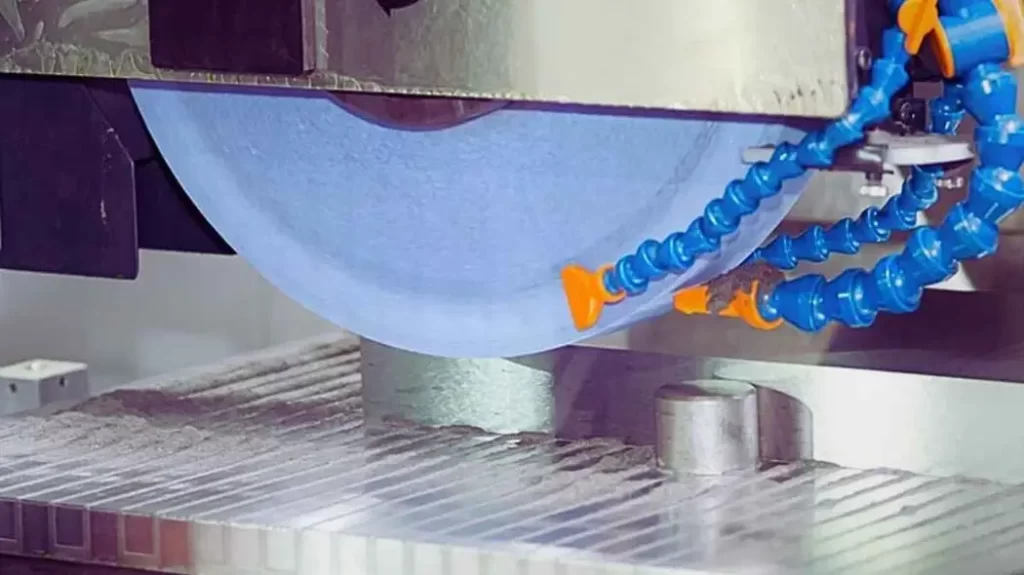
研磨完成
達到要求的尺寸和表面光潔度標準後,研磨操作結束。操作員小心地提取零件,以避免冷卻過程中可能產生的任何變形。對所有尺寸和表面光潔度進行檢查以滿足完成部件的規定要求。
立即嘗試 Boda!
CNC 內徑磨削和外徑磨削的區別
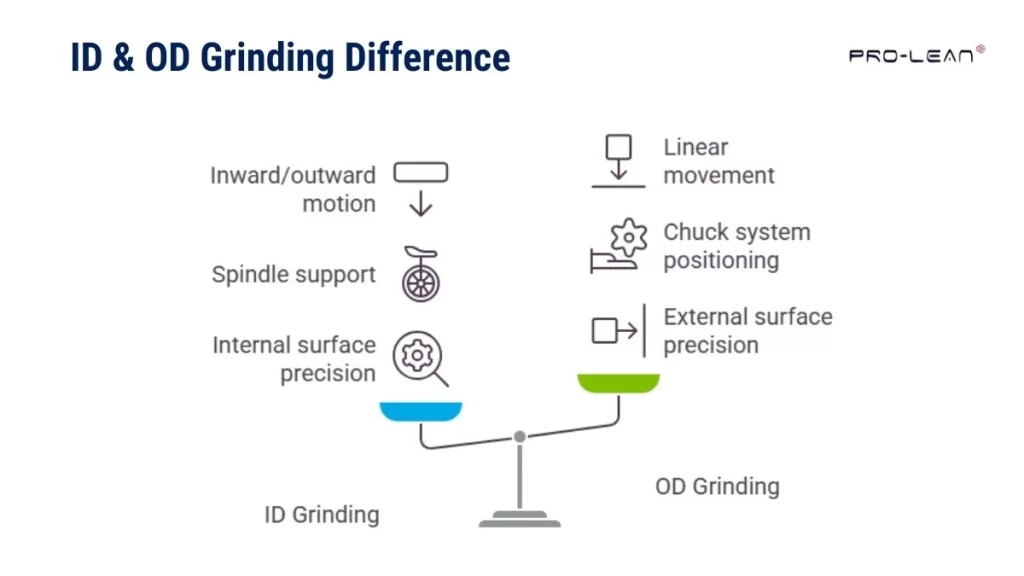
資訊圖表:內徑磨削和外徑磨削之間的差異
替代文字:比較 ID 和 OD 磨削的資訊圖表。它直觀地展示了主要的區別,突出了內表面的內磨和外表面的外磨。
讓我們來看看ID和OD之間的核心差異 客製化研磨 選項:
表面標靶
內圓磨削是實現精確內徑測量的必要工序。它可以成功處理具有小而窄的內部通道的組件。內部表面實現了嚴格的公差。相較之下,外徑磨削的主要目標是實現完美的外部圓柱尺寸。該工藝專門處理直徑要求嚴格的零件的表面光潔度。
工件夾緊和設置
該部件在 CNC內徑磨削 營運.精度結果很大程度上取決於砂輪的正確定位。此程式控制車輪如何保持在安裝孔的中間。
工件必須放置在中心位置或卡盤系統中,以便進行外圓磨削加工。正確的安裝能夠確保磨削過程中同心度的維持。
砂輪路徑
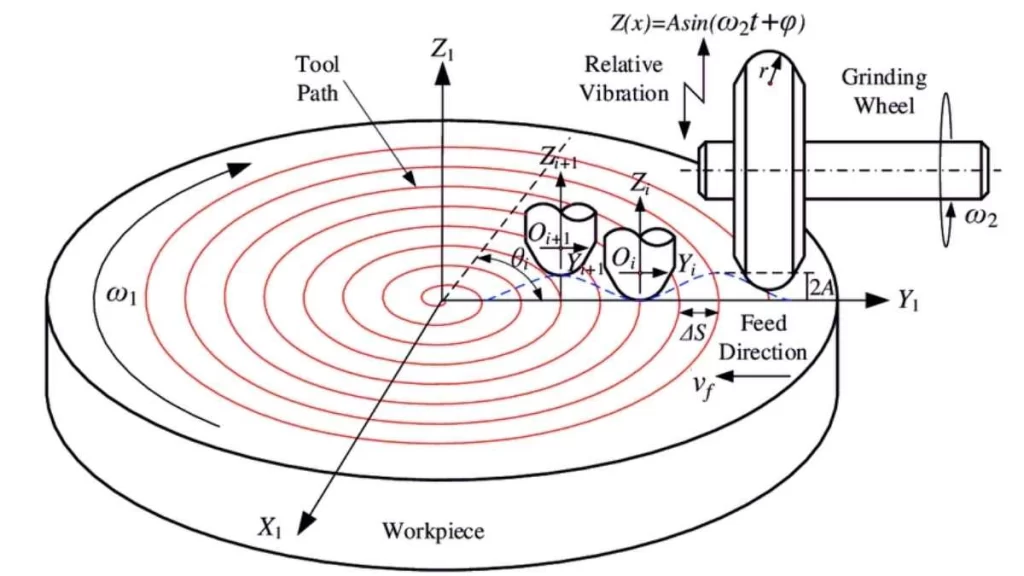
砂輪路徑
ID 砂輪透過向內和向外的運動進行操作。此製程可精確去除內壁表面的材料。
在外徑磨削過程中,旋轉輪沿著零件的外部區域進行線性運動。外徑上的所有表麵點都經歷 精確研磨 在整個過程中。
應用程式和元件類型
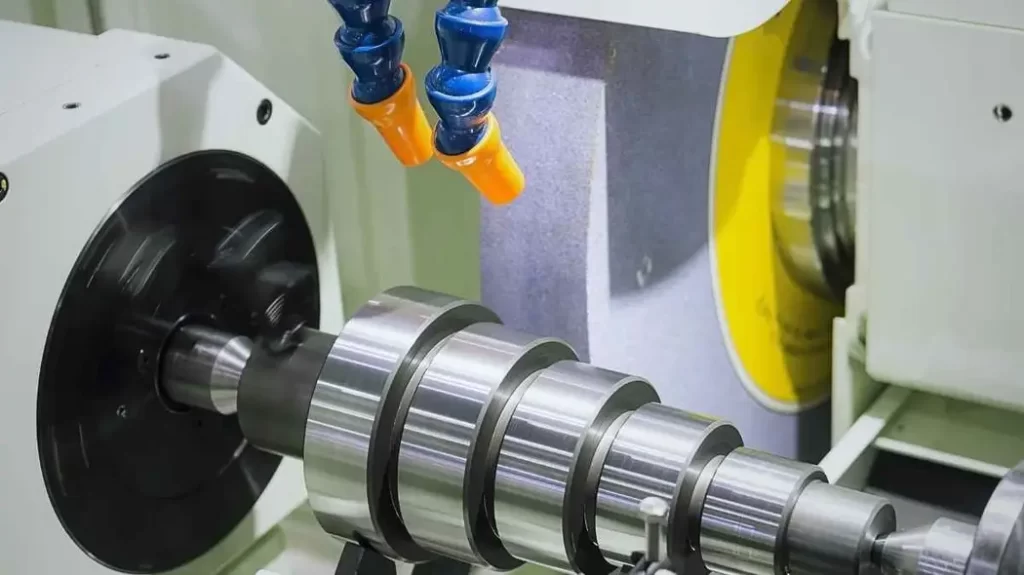
CNC 外徑磨削
內徑磨削製程專門針對含有孔的圓柱形零件,其中包括齒輪和軸承。使得內部特徵既達到尺寸精度,又達到均勻的表面品質。軸和滾子的生產是透過外徑磨削製程進行。這些部件具有設備組裝所需的光滑表面和精確的尺寸。
機器配置和工具
內徑(ID)磨床由精密的主軸和小輪組成。這些砂輪是專為小型內磨削尺寸而製造的。 另一方面,外圓磨床的主要特點是配備大型砂輪,用於進行外圓加工。此機床結構堅固,有助於對長條形零件進行精確加工。
內徑和外徑磨削在製造業的應用
表:內徑/外徑磨削的工業應用
| 行業 | CNC 內徑磨削 零件 | CNC 外徑磨削 零件 | 專注於 |
| 汽車業 |
軸承, 襯套, 曲軸, 齒輪孔 |
軸、活塞、 車軸、凸輪軸 |
精密 公差, 表面光潔度, 耐磨性。 |
| 航太 |
渦輪機殼體, 發動機軸, 壓縮機 無聊 |
渦輪軸, 變速器 es,外部 零組件專區 |
高強度 合金, 疲勞 抵抗性, 微米 公差。 |
|
Medical 設備 |
手術工具, 植入物, 骨鑽 |
外科 導引 別針 導管 |
維 準確性, 順利 完成, 生物相容性。 |
|
工業 機械 |
液 活塞, 襯套, 衣袖 |
軸心、滾子、 袖子, 聯軸器 |
同心度,穿 抵抗性, 操作 效率。 |
| 石油與天然氣 |
閥體, 水泵 汽缸、 鑽桿 |
泵浦閥座 外軸 水泵 零組件專區 |
密封表面, 壓力 遏制, 耐用性。 |
| 顯示器與電子產品 |
連接器, 別針 電器類 管 |
散熱器, 外部 連接器, 引腳 |
亞微米 公差, 散熱, 功能。 |
立即嘗試 Boda!
選擇正確的磨削服務:內徑磨削與外徑磨削
何時選擇內圓磨削(ID研磨):
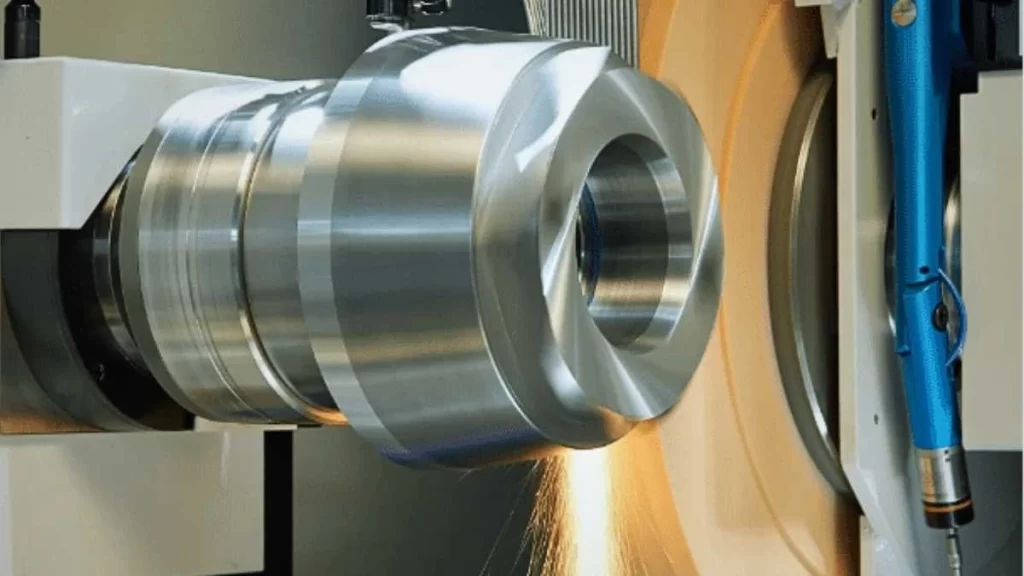
內徑磨削
- 小巧的內部尺寸: CNC內徑磨削能夠對需要嚴格製造公差的內徑進行精準控制,確保軸承和齒輪箱的尺寸精確無誤。透過內徑磨削,尺寸精度可達微米級,從而確保零件的精確配合。
- 複雜的內部結構: ID 磨削加工 在創建複雜的內部特徵(包括錐度和半徑以及多台階孔)時變得非常重要。該程序允許製造商形成精確的內部螺紋形狀以及液壓缸和凸輪軸孔中經常需要的角度輪廓。對於多維內部產品形狀,它仍保持高度精確。
- 小而窄的孔徑: 內徑研磨是加工微小深孔和窄孔的首選製程。醫療器材零件和閥門組件需要內徑研磨,因為孔內表面的一致性和光滑度至關重要。內徑研磨的精確操作可實現卓越的表面光潔度和精確的尺寸,即使在複雜的內部空間也能保持一流的品質。
- 最小化變形: 精密管材和小直徑套管容易變形。通常情況下,當使用傳統機械加工製程加工這些零件時,內圓磨削這種可控的材料去除方法能夠保護零件的結構完整性。因此,該製程在需要防止熱量積聚和形狀變形的場合尤為突出。
- 優異的內表面光潔度: 對於液壓活塞和航空航太敏感材料等零件,內圓研磨可以滿足對完美內表面光潔度的要求。這種高光潔度對於減少剪切效應和避免材料劣化至關重要。內圓磨削採用高速旋轉的砂輪和精確的裝配,以加工出符合最嚴苛要求的表面。
何時選擇外部磨削(OD磨削):
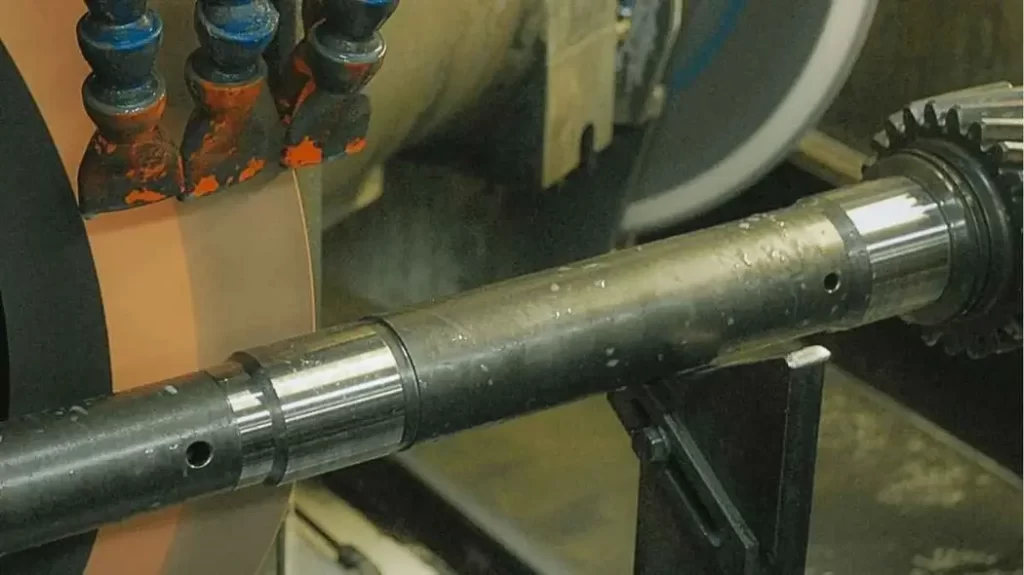
外徑磨削
- 外徑精度: CNC外徑磨削對於維持零件外徑的精確公差至關重要。軸、銷和滾子的正常運轉依賴於其精確的圓形表面以實現良好的配合。外徑磨削能夠顯著提高外徑測量的一致性,從而使關鍵應用中的精確精度得以實現。
- 提高耐磨性的外部改進: 平滑過程 外圓磨削 在凸輪和齒輪等易磨損部件上產生彈性表面,從而最大限度地減少摩擦並提高其適用性。
- 旋轉部件的同心度: 旋轉部件,例如主軸馬達和渦輪軸,透過外圓磨削製程實現完全同心。這可以避免不受控制的運動並保持精確的外部尺寸,從而確保運行穩定性。因此,旋轉零件壽命的延長很大程度取決於同心度的實現,因為外圓磨削可以減少磨損和應力。
- 大型圓柱形零件: 採用外圓磨削工藝,長軸和大滾子的外表面在其整個長度範圍內保持均勻一致,從而確保了此類部件的結構完整性。
- 大批量生產需求: 對於大批量生產的企業而言,外圓磨削能夠確保每個零件都符合尺寸和表面品質的精確規格。它為汽車組裝作業中大量零件的製造提供了至關重要的一致性。
CNC 磨削服務如何利用 Boda Tech 提高 ID 和 OD 磨削精度
Boda Tech 研磨加工服務
Boda Tech 致力於提供先進的 研磨服務 為全國範圍內提供 OEM 零件,例如連桿、軸、氣缸套和其他重要部件。
我們的工廠擁有最先進的技術,可執行多種磨削工藝,例如精磨、外徑磨削、高速磨削、濕磨、多直徑磨削、階梯磨削、精密磨削等。
我們的 CNC 研磨能力:
- 我們的高精度外徑磨削系統可實現 6-8 Ra 之間的表面光潔度,並實現 +0.0002 英吋內的公差。
- 我們可以磨削尺寸達長度 59 英吋和直徑 11.8 英吋的工件。
- 我們的生產能力包括一次生產多件多達 100 件的產品,以支援小額和大訂單需求。
質量與認證:
我們公司維護 ISO 9001:2015 我們制定了相關標準,以建立確保零件持久性能的品質控制流程。我們服務於航空航太、石油天然氣、農業、交通運輸、軍事、發電和半導體製造等行業。如有任何客製化需求,請聯絡我們的銷售團隊,我們將為您的專案提供增值服務。
常見問題解答
Q 1:什麼是 ID 和 OD 磨削?
內徑磨削(ID 磨削)用於磨削管材、環或孔的內表面。外徑磨削(OD 磨削)用於磨削圓柱形物體的外表面。兩種製程都能實現精確的公差和表面光潔度。
Q2:內徑磨削和外徑磨削有什麼差別?
內圓磨削主要用於加工工件的內徑,外圓磨削則用於加工圓柱形物體的外徑。這兩種技術需要不同的工裝和刀具。
問題 3:使用 CNC 磨削服務進行 ID 和 OD 磨削有哪些好處?
CNC研磨俱有更精確的控制和一致性。它透過最大限度地減少人為錯誤來提高生產速度。此外,它可以細緻地處理具有高度重複性的複雜設計。
問題 4:何時應選擇圓柱外徑研磨而非其他方法?
如果您需要加工公差要求嚴格的圓形零件,請選擇圓柱外圓磨削。它非常適合加工外表面對稱的零件,並且更適合大量生產。
Q 5:實現外徑和內徑磨削的精度面臨哪些挑戰?
由於刀具磨損嚴重,實現嚴格的公差可能很困難。溫度波動也會影響工件和機械。因此,需要適當的設定和監控才能實現準確性。
問6:如何確保內徑和外徑研磨過程的高精度?
使用高品質、保養良好的機器以獲得一致的結果。定期校準工具以在整個生產過程中保持準確的結果。此外,調整設定並監控工具的效能。