
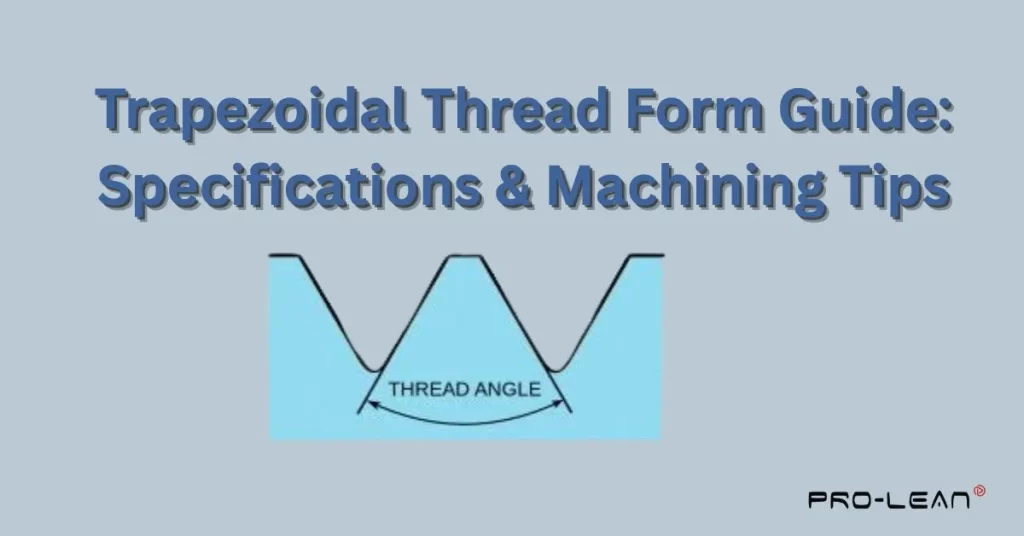
梯形螺紋成型
你需要做 梯形螺紋但不知道從何入手?本指南正是為您準備的。梯形螺紋是機械系統中不可或缺的一部分。它們能為您的工具機和起重設備提供平穩的動力傳輸。
這種具有扁平頂部和底部的30度角螺紋優於標準V形螺紋。 與螺絲和螺栓上的 V 形螺紋相比,它們具有更優異的承載能力和更低的直線運動摩擦力。了解這些基本原理對於設定螺紋銑削操作或決定是否使用螺紋銑削至關重要。 螺紋加工 作為替代。
我們提供全面的 定制加工 和專業 螺紋攻絲 解決方案位於 普羅靈科技我們的團隊在生產梯形螺紋方面擁有多年經驗,包括所有標準尺寸和材料。
什麼是梯形螺紋
梯形螺紋的幾何形狀獨特,使其脫穎而出。這種螺紋非常適合動力傳輸和直線運動應用。梯形螺紋是機械系統的重要組成部分。讓我們來了解它們的基本特性。
螺紋輪廓特徵
梯形螺紋具有扁平的螺紋頂部和底部以及傾斜的螺紋側面。這種幾何形狀與緊固件中常見的標準V形螺紋不同。梯形螺紋比方形螺紋更容易製造,並且具有更高的承載能力。它們非常適合需要在重載下進行受控直線運動的應用。
ISO 標準規定,公制梯形螺紋的螺紋角度為 30 度。這種螺紋的梯形形狀正是由此角度形成的。每條邊向內傾斜 15 度。與方形螺紋相比,這種幾何形狀在強度、製造工藝和操作效率方面具有更好的平衡性。
螺紋識別系統
螺紋標識格式已標準化。符號「Tr」後跟公稱直徑和螺距,表示公制梯形螺紋。例如,Tr 60 x 9 表示公稱直徑為 60 毫米、螺距為 9 毫米的螺紋。這種清晰的標識系統有助於製造商和工程師在不同專案和行業中溝通規格。
常用應用
許多行業和機械系統都使用梯形螺紋。車床絲槓採用梯形螺紋,將主軸運動轉換為滑架運動。虎鉗利用梯形螺紋高效地產生夾緊力。工具機定位系統也使用梯形螺紋。千斤頂、閥桿和可調機構也依賴梯形螺紋。梯形螺紋的多功能性和可靠性解釋了其在機械工程領域廣泛應用的原因。
梯形螺紋與公制梯形螺紋
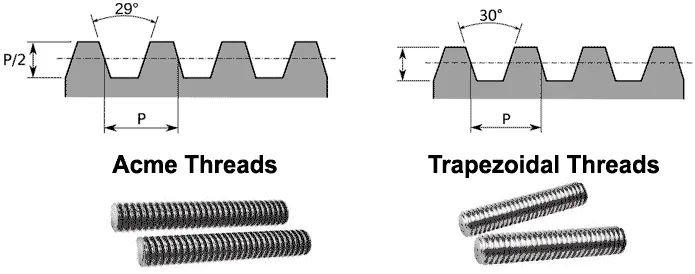
梯形螺紋與公制梯形螺紋
了解公制梯形螺紋術語和梯形螺紋尺寸標註之間的區別,可以避免代價高昂的製造錯誤。儘管這些螺紋類型經常被誤解,但它們本質上是不同的。請闡明這些螺紋類型之間的差異及其在實際應用中的作用。
螺紋角度的差異
在實踐中, 公制梯形螺紋和梯形螺紋 兩者不可互換。 嚴格來說,「公制ACME螺紋」這個說法是不準確的。 ACME螺紋的角度為29度,是基於英制標準的。而公制梯形螺紋的角度為30度。
標準規格
ISO 2904 和 DIN 103 是規範以下方面的標準: 公制螺紋這些標準定義了尺寸、公差和標記方法。歐洲製造商大多使用公制梯形六角螺紋。 ISO 標準允許不同螺距與直徑的組合,而 DIN 103 標準則規定了特定的螺距-直徑組合。這兩個標準都保證了相容性和正常功能。
區別至關重要
實際上,一度的角度差異影響顯著。當梯形螺紋與梯形螺紋配合時,會導致配合不良和過早磨損。螺紋側面無法正確對齊,產生高應力點。製造商必須為每種螺紋類型使用正確的嵌件和刀具。混用不同標準的螺紋會降低螺紋的強度和可靠性,並可能導致機械故障。
梯形螺紋的數控螺紋加工方法
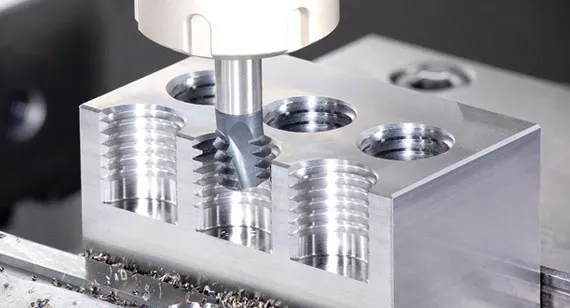
數控螺紋切削工藝
單點螺紋加工
採用單點攻牙法可以靈活地加工出梯形螺紋。形狀合適的切削刀具透過多次切削去除材料。刀具輪廓必須與螺紋輪廓完全匹配。數控車床能夠精確控製刀具位置和工件旋轉,從而加工出幾何形狀精確的螺紋。這種方法適用於內螺紋和外螺紋。
選擇合適的刀片是第一步。硬質合金刀片有適用於梯形輪廓的標準尺寸。 30度角必須具有公制等效性。調整刀具高度,使切削刃與工件中心線對齊。正確的設定可確保螺紋深度正確,並且在整個加工過程中刀片後角精確。
螺紋銑削的優勢
螺紋銑削 此方法在梯形螺紋加工方面具有顯著優勢。螺紋由沿螺旋路徑旋轉的刀具加工而成。這種方法非常適合加工高硬度材料或大直徑螺紋。螺紋銑床能夠使用單把刀具加工不同尺寸的螺紋,從而提高加工效率。在許多應用中,此製程產生的振動比單點螺紋加工更小。
銑削加工對於梯形內螺紋尤為有利。與攻牙相比,銑削加工在排屑方面效率更高。螺紋銑刀能夠從鈦和不鏽鋼等難加工材料上加工出乾淨的螺紋。
交替側向進料
在切削梯形螺紋時,採用交替側刀進給可以延長刀具壽命。在連續切削過程中,此方法交替使用刀具的左右側刀面。這種技術能夠使刀具磨損均勻分佈在切割刃上。此方法尤其適用於大螺距的梯形螺紋。雖然這種方法的程式設計較為複雜,但可以獲得更好的表面光潔度。
與徑向切入相比,交替進給可減少刀具撓度。由於每次切削僅去除一側的材料較少,切削力也隨之降低。這提高了長螺紋的尺寸精度。
如何在車床上切削螺紋
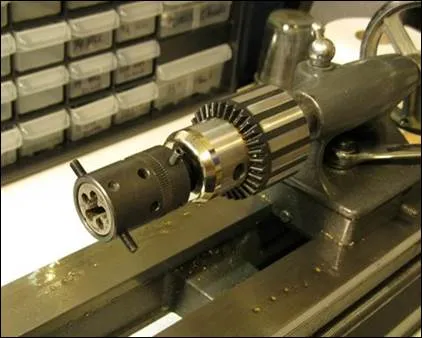
車床上的螺紋切削
手動車床設置
手動車床的螺紋加工過程需要精細的協調和設定。快速換向齒輪連接將主軸的運動與絲槓的運動連接起來。齒輪組合決定了螺距。齒輪的選擇依據車床主軸箱上的圖表。公制梯形螺紋需要特定的主軸與螺桿轉速比。
刀架必須安裝在正確的高度。使用中心規將刀具與工件軸線垂直對齊。刀尖必須精確地位於工件的中心線上。高度誤差會導致螺紋深度不正確和側面嚙合不良。花時間進行正確的設定可以避免螺紋加工問題和材料浪費。
螺紋加工工具選擇器
正確的刀具幾何形狀對於螺紋切削至關重要。高速鋼刀具有適用於梯形螺紋的異形刀片。硬質合金刀片可提供更佳的性能和一致性。刀片必須以正確的 30 度角傾斜,才能處理公制螺紋。刀具製造商提供各種尺寸的刀片,這些刀片專為梯形輪廓設計。
為減少振動,刀具懸伸量也應盡量減少。剛性刀具安裝可防止切削過程中產生顫動。鋒利的切削刃可獲得更好的表面光潔度。鈍化的刀具會產生過多的熱量並導致螺紋品質下降。定期檢查和更換刀具可確保生產批次間加工結果的一致性。
在車床上加工梯形螺紋的步驟:
- 車床上加工梯形螺紋的步驟
- 根據所需的螺距設定正確的齒輪傳動裝置。
- 用螺紋規進行初步測試並劃線,以驗證螺距。
- 使用複合支點以小增量(例如,0.002–0.005″)增加深度。
- 每次走刀結束時,收回橫向滑台,以保護刀具。
- 每次擰緊時,都要將半螺帽重新旋入相同的螺紋刻度標記。
- 換成切削液進行精加工,切削深度約 0.001 英吋。
公制梯形螺紋標準(ISO 2904 和 DIN 103)
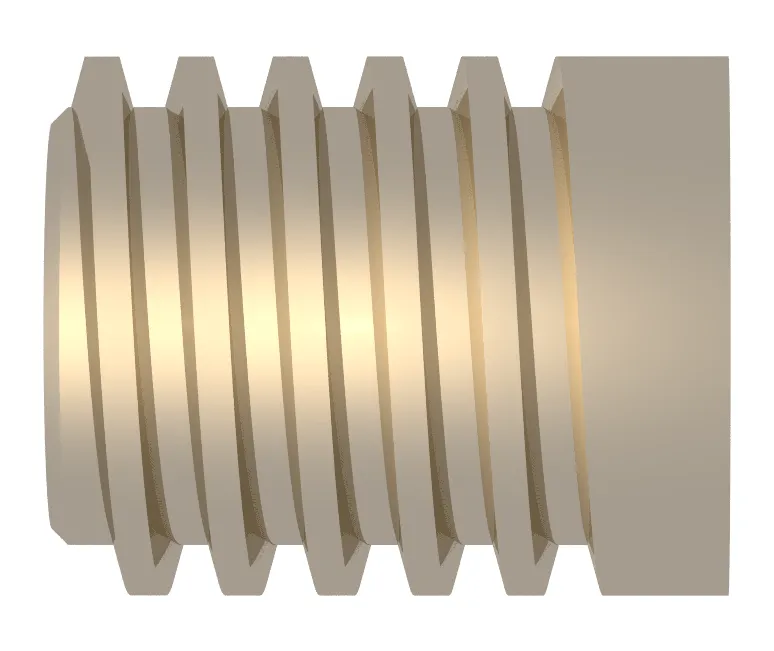
梯形螺紋
工程師通常根據 DIN 103 或 ISO 2904 規定公制梯形螺紋,這些標準定義了 Tr 螺紋的標準尺寸、公差和標記。
ISO 2904標準
ISO 2904-1977 規定了通用公制螺紋系統。此標準適用於機械裝置和結構中使用的螺紋。該標準規定了螺紋輪廓、公差和標記方法。此標準允許每個公稱直徑對應不同的螺距。這種靈活性能夠很好地滿足各行業的多樣化需求。
公差等級範圍從粗精度到精確度。選擇取決於應用和製造能力。公差越嚴格,成本越高,但性能也越好。
DIN 103 要求
DIN 103 標準詳細規定了梯形公制花鍵的規格。雖然這項德國標準比 ISO 標準更早,但至今仍被廣泛引用。 DIN 103 標準規定了特定直徑的螺距,並對小徑和大徑的間隙進行了不同的規定。步道間隙通常是大徑間隙的兩到三倍。
螺紋尺寸範圍為 8 毫米至 300 毫米。建議螺距值取決於每個直徑範圍。
公差等級
為了表示梯形螺紋的精度,使用字母和數字的組合。節圓直徑公差會影響螺紋配合和間隙。更嚴格的節圓直徑公差可以減少機構的間隙。對於主公差和次公差,內螺紋使用“H”(外螺紋使用“h”),表示基本偏差為零。
多頭螺紋的公差計算方法已進行修改。節圓直徑的公差值需乘以基於螺紋頭數的係數。對於兩頭螺紋,該係數為 1.12;對於三頭螺紋,該係數為 1.25;對於四頭螺紋,該係數為 1.4。這些調整是為了補償更長的螺紋導程,並確保螺紋正常工作。
立即嘗試 Boda!
螺紋加工最佳實踐
材料考慮
不同材料的加工參數各不相同。鋁材可以高速輕進給輕鬆切削。鋼材需要中等速度和充足的冷卻。不銹鋼則需要較低的速度和高壓冷卻。材料硬度直接影響刀具壽命和加工品質。
加工硬化材料(例如不銹鋼)會帶來特殊的挑戰。多次輕切削可以防止切削間隙產生過度的加工硬化。鋒利的刀具和適當的切削速度可以減少應變硬化。對於非常硬的材料,可能需要進行螺紋磨削。了解材料特性將有助於您選擇最佳的切削策略。
優化進給速度
切削速度會影響生產效率和螺紋加工品質。一般來說,較低的切削速度可以獲得更好的螺紋加工表面光潔度。大多數手工螺紋加工的轉速在 30-100 轉/分鐘之間,具體取決於螺紋直徑。透過正確的編程,CNC工具機可以以更高的速度運作。最佳轉速需要在表面光潔度和生產時間之間取得平衡。
在數控螺紋加工中,進給速度等於螺距。工具機會自動協調主軸和刀具的轉速。在手動螺紋加工中,絲槓和齒輪負責實現精確的進給。透過保持恆定的進給速度,可以防止螺紋加工誤差。螺紋加工過程中,速度變化會導致可見的痕跡以及尺寸偏差。
質量控制方法
螺紋規用於驗證加工後的尺寸精度。通止規用於快速判斷螺紋是否在公差範圍內。通規的螺紋表面必須光滑。止規不得旋轉超過一圈。這項簡單的測試可以確認螺紋直徑和螺距直徑是否正確。
立即嘗試 Boda!
解決常見線程問題
以下是螺紋成形過程中可能會遇到的一些常見問題。
喋喋不休問題
顫動會導致螺紋表面光潔度差和螺紋尺寸不準確。振動問題主要由刀具懸伸引起。減少刀具伸出長度可以提高剛性並減少顫動。工件的支撐也會影響振動。加工細長零件時,需使用中心架或中心支撐。通常,降低轉速可以消除顫動。轉速的輕微增加或降低可以使頻率遠離共振頻率。
螺紋形狀錯誤
角度誤差可能是由於刀片不合適或刀具磨削不當造成的。可以使用螺紋規來偵測角度問題。對於梯形螺紋,30度角必須精確。刀具角度誤差會導致標準螺帽或配合部件無法正確嚙合。
螺紋深度誤差會導致配合問題。螺紋過淺會導致強度不足,容易滑絲;螺紋過深則會導致配合過緊,甚至無法組裝。
刀具磨損管理
隨著刀具磨損,螺紋直徑會隨時間而變化。需要定期進行檢查,以便在零件超出公差範圍之前發現磨損。磨損痕跡在刀尖和刀側清晰可見。在生產環境中,硬質合金刀片比高速鋼刀片能更持久地保持精準度。
刀具壽命受切削條件和工件材料的影響。硬質材料的刀具壽命比軟質材料短。合適的切削速度和進給量可以最大限度地延長刀具壽命。冷卻液的使用可以延長刀刃的使用壽命並降低刀具溫度。透過旋轉可轉位刀片,可以保持加工品質的一致性。
結語
梯形螺紋是現代機械和製造設計的關鍵要素。掌握這些知識,製造商就能透過理解標準和掌握加工方法來製造高品質的零件。正確的加工技術是… 梯形螺紋形式無論是在數控機床上使用手動車床切割螺紋,還是對操作進行編程,它對於無數應用的成功至關重要。
Boda Tech隨時準備為您提供所有螺紋加工的協助。 我們能夠依照 ISO 標準,在鋼、不鏽鋼和有色合金上加工公制梯形螺紋,從原型到大量生產均可承接。. 聯繫我們 探討螺紋加工需求,了解我們的專業知識如何幫助您滿足最棘手的加工要求。