
Laserschneiden
Beim Laserschneidverfahren wird ein konzentrierter Hochenergie-Laserstrahl eingesetzt, um Materialien durch Schmelzen oder Verdampfen zu schneiden. Dies führt zu präzisen Schnitten, die das Werkstück nur minimal beschädigen und somit eine fortschrittliche Laserschneidtechnologie demonstrieren.
Boda bietet hochwertige Laserschneiddienstleistungen für Präzisionsteile und Blechteile sowie für wärmeempfindliche Werkstoffe. Dank modernster Technologien wie Plasmaschneiden, Faserlaser und berührungslosem Laserschneiden erhalten Sie präzise Teile und optimierte Produktionsläufe mit geringen Schnittfugenbreiten und minimaler Gratbildung.
Einführung in die Laserschneidtechnologie
Beim Laserschneidverfahren wird ein fokussierter Infrarotlichtstrahl verwendet, der optische Komponenten durchdringt und durch Leistungsdichten von bis zu 10⁶ W/cm² eine Materialtrennung erzeugt. Dies demonstriert die Funktionsweise der Laserschneidtechnologie in beiden Bereichen. Faserlaser vs. CO2-LaserDas System kombiniert computergesteuerte numerische Steuerung (CNC) zur Bahnführung, um in industriellen Anwendungen komplizierte Formen mit schmalen 0.1 mm Schnittfugenbreiten und präzisen Toleranzen bis zu ±0.025 mm zu erzeugen.
Was ist Laserschneiden?
Die Laserschneidtechnologie nutzt einen leistungsstarken Laserstrahl, um Werkstücke bis zum Schmelz- oder Verdampfungspunkt zu erhitzen. Ein Hilfsgasstrahl verläuft in der gleichen Achse wie der Laserstrahl und drückt das geschmolzene und verdampfte Material heraus, wodurch die Schnittfuge entsteht.
Der Prozess beginnt, wenn Photonen in das Material eindringen und Hitzeflecken erzeugen, die das Material durch einen Phasenübergang verändern. Der Materialabtrag erfolgt über vier Hauptverfahren: Schmelzschneiden (Inertgas), reaktives Schmelzschneiden (Sauerstoff), Verdampfungsschneiden und kontrolliertes Brechen/Abtragen für spröde oder wärmeempfindliche Materialien. Das Strahlfokussierungssystem erzeugt Flecken mit einem Durchmesser zwischen 0.1 mm und 0.5 mm, die eine ausreichende Leistungsdichte für die sofortige Verdampfung während des Pulsbetriebs erzeugen.
Laserschneiden von Komponenten
laser licht
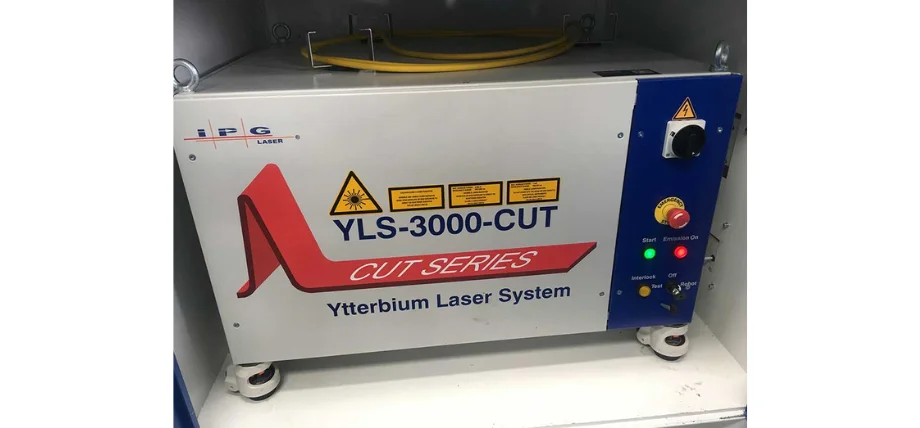
Lasersystemeinheit
Der Resonator erzeugt den Strahl durch stimulierte Emission, die im Verstärkungsmedium stattfindet, welches aus Gas, Festkörperkristall oder Fasermaterialien besteht.
Strahlabgabesystem
Das Strahlführungssystem nutzt Spiegel und Glasfasern, um den Strahl zu übertragen und gleichzeitig seine Qualität durch M²-Faktorwerte unter 1.3 für den Einmodenbetrieb zu erhalten.
Fokussierende Optik
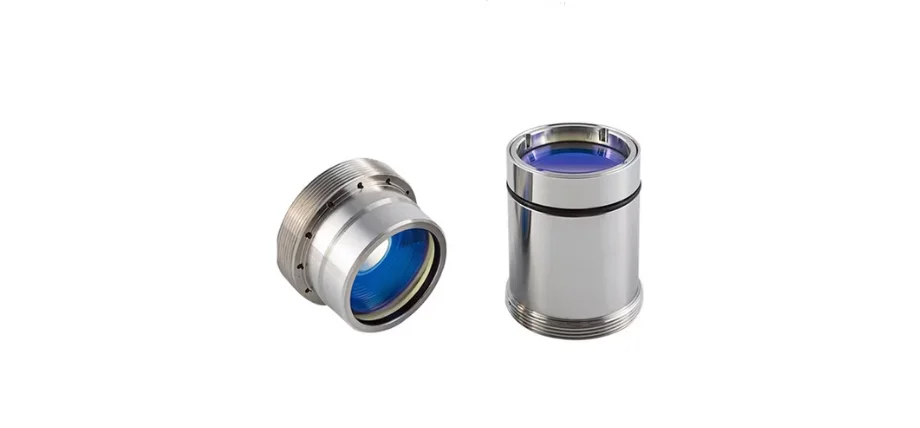
Laserfokussierlinsen
Das System nutzt Linsen oder adaptive Spiegel, um eine beugungsbegrenzte Punktbildung zu erreichen und arbeitet bei Brennweiten von 50 bis 200 mm für Blechbearbeitungsanwendungen.
Schneidkopf
Der Schneidkopf verfügt über eine Düse mit einem Durchmesser von 0.8–3 mm sowie über kapazitive oder optische Höhensensoren zur Abstandsregelung mit einer Präzision von 10 µm und einen Gaseintrittspunkt.
Bewegungssystem
Die Konfigurationen mit Portal, Hybrid und fliegender Optik ermöglichen es dem Anwender, bei Bewegungen über 6 m × 3 m große Fahrstrecken eine Positioniergenauigkeit von 10 µm zu erreichen.
CNC-Steuerung
Das System liest G-Code-Befehle, steuert die Laserfrequenzmodulation zwischen CW- und Pulsbetrieb im MHz-Bereich und übernimmt alle Prozesseinstellungen.
Unterstützung der Gasversorgung
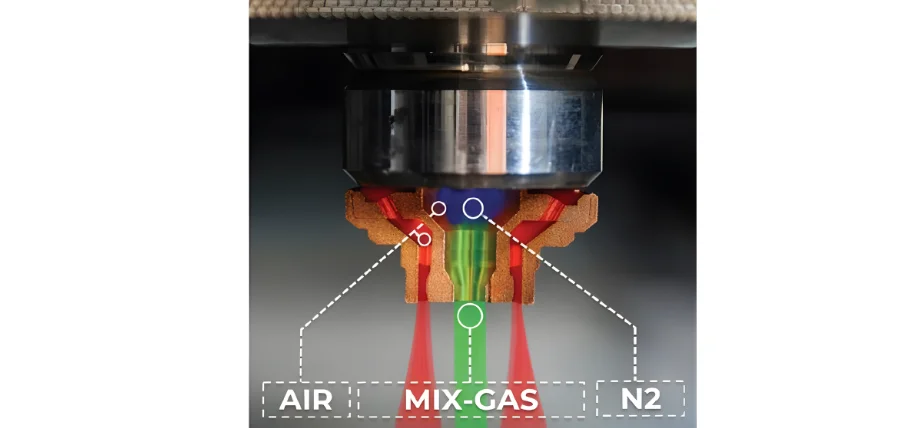
Diagramm der Hilfsgasdüse
Das System arbeitet mit hochreinem Stickstoff (99.999 %), Sauerstoff und Argon bei Drücken von 5 bis 25 bar.
Kältemaschine und Abluftanlage
Das System gewährleistet eine stabile Temperatur und entfernt gleichzeitig alle Dämpfe und Partikel aus dem System.
Probieren Sie Boda jetzt aus!
Laserschneidmechanismus
Die wichtigsten Entfernungsprozesse erfolgen durch:
- Schmelzausstoß: Bei metallischen Werkstoffen ist der Prozess der Flüssigphasenentfernung durch Scherkräfte von Überschallgasstrahlen dominant.
- Verdampfung: Für den Prozess wird mehr Energie benötigt als die Verdampfungswärme, weshalb er sich für dünne Materialien und feuerfeste Stoffe eignet.
- Chemische Zersetzung/Ablation: Der Abbau chemischer Bindungen und photochemische Reaktionen treten in Polymeren und Verbundwerkstoffen während ihres Abbauprozesses auf.
- Phasenexplosion: Der Prozess der Phasenexplosion tritt auf, wenn durch Bestrahlung mit ultrakurzen Impulsen überhitzte Flüssigkeiten entstehen, die sich explosionsartig in Dampf- und Plasmazustände umwandeln.
Laserschneidprozess
Konstruktionsvorbereitung und CNC
Laserschneiden Das System beginnt mit der Umwandlung von CAD-Modellen in 2D- oder 2.5D-Vektorpfade mithilfe von CAM-Software. Dabei werden Verschachtelungsalgorithmen eingesetzt, um den Materialeinsatz zu optimieren. Gleichzeitig werden Ein- und Auslaufbereiche, Mikroverbindungen und Überschnitte hinzugefügt, um Eckbereiche vor Defekten zu schützen und die Verbindung des Bauteils mit dem Rahmen zu gewährleisten.
Werkstückbefestigung
Das Werkstück wird mittels Vakuum- oder mechanischen Klemmen fixiert, die das Material stützen und gleichzeitig das Abfließen von Strahlmittelresten und Schlacke ermöglichen. Der Abstandshalter des Schneidkopfes muss vor Arbeitsbeginn kalibriert werden, wobei auch der Zustand der Düse überprüft wird. Bleche oder Platten liegen auf einem Waben- oder Stiftrahmen oder einem Lattenbett auf, das das Material stützt und gleichzeitig fixiert.
Piercings
Ein kontrollierter Hochleistungsimpuls oder eine Leistungsrampe erzeugt am Startpunkt ein Durchgangsloch. Die Prozessdauer variiert von 0.3 Sekunden für dünne Materialien bis zu 15 Sekunden für 25 mm dicke Edelstahlbleche. Spiral- und Zickzackbewegungen verhindern Beschädigungen der Düse durch ausgeworfenes Material. Die Stanzparameter unterscheiden sich aufgrund des höheren Schmelzvolumens von den Schneidparametern. Die für Stanzvorgänge verwendeten Parameter unterscheiden sich von denen für Schneidvorgänge, da sie ein größeres Schmelzvolumen erzeugen.
Konturschneiden
Das Bewegungssystem erreicht seine programmierten Vorschubgeschwindigkeiten von 10 bis 150 m/min für die Bearbeitung dünner Metallmaterialien. Die Laserleistung passt sich in Echtzeit an Geschwindigkeitsänderungen an, um ein konstantes Energieniveau (J/mm) zu gewährleisten. Das System hält Fokusposition, Gasdruck und Pulsparameter für spezifische Materialdicken optimal und erzielt Schnittfugenbreiten zwischen 0.1 und 0.5 mm sowie eine Oberflächenrauheit unter 5 µm.
Unterstützung bei der Gasanwendung
Die Düse leitet Hochdruckgas (5–25 bar) in einen Überschallstrahl, der das geschmolzene Material durch Abwärtsbewegung durchtrennt. Die Verwendung von Stickstoff oder Argon erzeugt oxidfreie Schnittkanten beim Schneiden von Edelstahl, Aluminium und Titan. Im Gegensatz dazu führt die Reaktion von Sauerstoff mit Kohlenstoffstahl zu einer exothermen Reaktion, die die Schnittgeschwindigkeit bei dickeren Materialstärken und gleichbleibender Leistung um 100–300 % erhöht.
Arten von Laserschneidmaschinen
|
Parameter |
Faserlaser |
CO₂-Laser |
Nd:YAG / Gepulster Nd:YAG |
Direkter Diodenlaser |
|
Wellenlänge |
1.07 & mgr; m |
10.6 & mgr; m |
1.064 & mgr; m |
0.9–1.0 µm (blau 450 nm) |
|
Erhalte Medium |
Yb-dotierte Faser |
CO₂/N₂/He-Gasgemisch |
Nd-dotierter Kristall |
Halbleiterdioden |
|
Steckdoseneffizienz |
30-50% |
10-20% |
20–30 % (diodengepumpt) |
40-60% |
|
Strahlqualität (M²) |
1.1–2.0 (Einzelmodus) |
1.2-1.5 |
1.3-50 |
10-100 |
|
Typischer Leistungsbereich |
500 W -100 kW+ |
1–30 kW |
50 W–8 kW |
2–30 kW |
|
Primärmaterialien |
Metalle (einschließlich hochreflektierender Metalle) |
Nichtmetalle, dicker Kohlenstoffstahl |
Metalle, Keramik, Bohren |
Dünne Metalle, Kupfer/Messing |
|
Schnittgeschwindigkeit (1 mm Edelstahl) |
Höchste Geschwindigkeit (>100 m/min) |
Moderat |
Senken |
Hoch auf dünnen Blättern |
|
Wartung |
Sehr niedrig (>100,000 h) |
Mäßig (Gas) |
Mäßig–hoch |
Sehr geringe |
|
Kapitalkosten (6 kW) |
Mittelhoch |
Niedrig–mittel |
Hoch |
Medium |
Faserlasersysteme
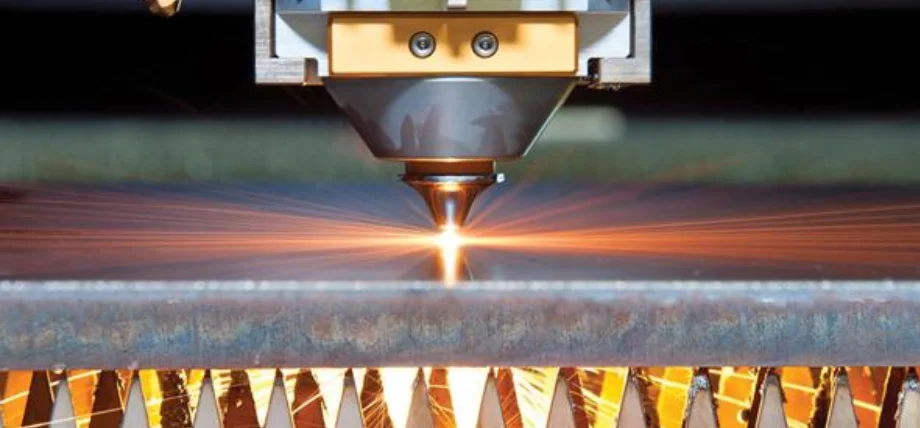
Laserschneiden von dickem Metall
Das Verstärkungsmedium von Faserlasern besteht aus Ytterbium-dotierten Quarzglasfasern, die Wellenlängen von 1.07 µm erzeugen und dabei Wirkungsgrade zwischen 30 % und 50 % erreichen. Die Strahlführung erfolgt über flexible Glasfasern, wodurch bewegliche Spiegel in Systemen mit fliegender Optik entfallen. Die Singlemode-Fasern weisen M²-Werte unter 1.3 auf, wodurch sie Spots mit einem Durchmesser von weniger als 25 µm erzeugen und gleichzeitig Schnittgeschwindigkeiten von über 100 m/min bei 1 mm dickem Edelstahl ermöglichen. Die Absorption von Nahinfrarot-Wellenlängen durch reflektierende Metalle wie Kupfer und Messing macht diese Laser zur ersten Wahl für moderne Flachbett-Schneidanwendungen, die einen großen Anteil am Hochleistungsmarkt ausmachen.
CO₂-Lasersysteme
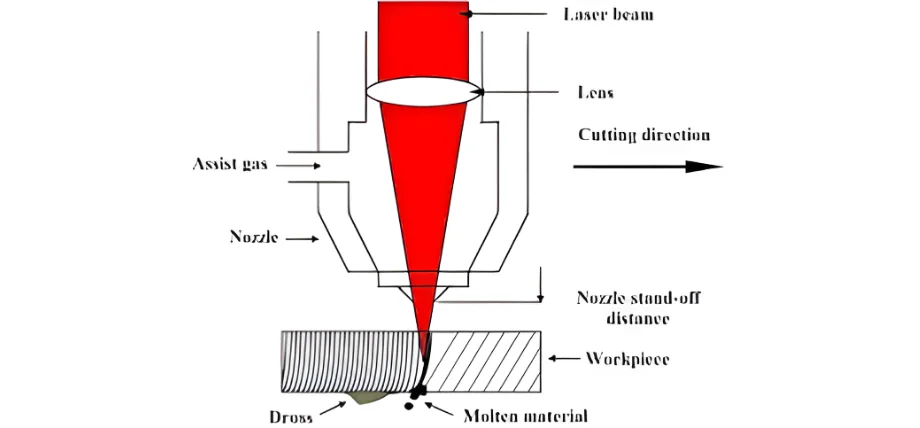
Diagramm zum Laserschneidprozess
Die CO₂-Laser arbeiten mit einer Wellenlänge von 10.6 µm mittels Gasentladung in einem CO₂-N₂-He-Gemisch, das traditionell für industrielle Schneidanwendungen eingesetzt wird. Die Strahlführung erfordert bewegliche Spiegel, die sich verstellen können. Das System erzeugt hochwertige Laserstrahlen (M² ≈ 1) mit starker Ferninfrarotabsorption und eignet sich auch für dickes Kohlenstoffstahl, wenn Sauerstoff als Hilfsgas verwendet wird. Obwohl es hervorragende Ergebnisse bei nichtmetallischen Werkstoffen (Acryl, Holz, Textilien) erzielt, arbeitet das System mit einem Wirkungsgrad von 10–20 %, was zusätzliche Kosten für Gasverbrauch und Spiegelwartung verursacht.
Nd:YAG- und Nd:YAG-Pulslaser
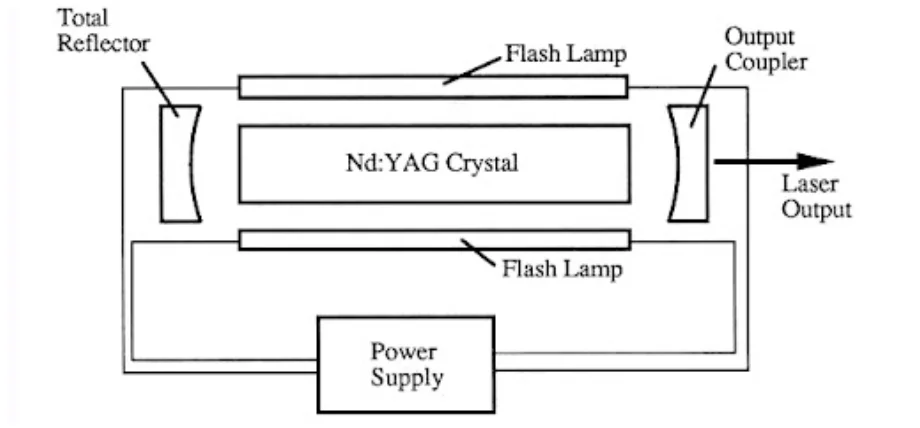
Nd:YAG-Laserdiagramm
Nd:YAG-Stab- oder Scheibenlaser mit Neodym-Dotierung erzeugen Licht mit einer Wellenlänge von 1.064 µm. Die Entwicklung diodengepumpter Laser hat lampengepumpte Varianten überflüssig gemacht. Der hohe Leistungsbedarf beim Bohren und Trepanieren dünner Metalle lässt sich durch Pulsbetrieb im Millisekundenbereich decken. Die Strahlqualität dieser Laser reicht von M² 1.3 bis 20, und die fasergekoppelte Übertragung ermöglicht den Einsatz mit Roboterarmen. Hauptanwendungsgebiet dieser Laser sind das Punktschweißen und Feinschneiden von Keramik und reflektierenden Legierungen, wenn die Faserleistung nicht ausreicht.
Direkte Diodenlaser
Direktdiodenlaser arbeiten durch die direkte Ansteuerung mehrerer Halbleiteremitter ohne Zwischenverstärkerstufe, was zu einer höheren Effizienz führt. Die Strahlqualität dieser Laser ist jedoch aufgrund von M²-Werten zwischen 10 und 100 weiterhin gering, was ihre Fokussierbarkeit und die Erzeugung geringer Schnittfugen einschränkt. Direktdiodenlaser stellen eine kompakte, robuste und kostengünstige Lösung für die Hochgeschwindigkeitsbearbeitung dünner Bleche mit einer Dicke von weniger als 6 mm dar und eignen sich gut für Schneid-, Beschichtungs- und Wärmebehandlungsanwendungen. Die Entwicklung von Blaudiodenvarianten mit einer Wellenlänge von 450 nm hat zu deutlichen Verbesserungen der Kupferabsorptionsraten geführt.
Probieren Sie Boda jetzt aus!
Laserschneiden vs. Wasserstrahlschneiden
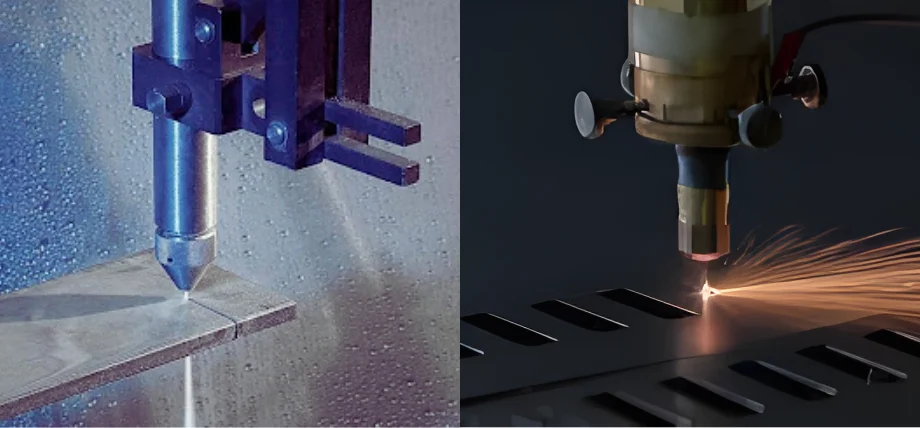
CO2-Laserschneiden vs. Faserlaserschneiden
Beim Abrasivwasserstrahlschneiden werden unter hohem Druck stehende Wasserstrahlen mit Granatpartikeln eingesetzt, die mit 6,200 bar durch spezielle Düsen strömen und Material durch mechanische Erosion abtragen. Laserschneidtechnologien bieten schnellere Bearbeitung, engere Toleranzen und schmalere Schnittfugen für Materialien unter 25 mm. Wasserstrahlschneiden ist jedoch erforderlich, wenn thermische Effekte vollständig ausgeschlossen werden müssen.
- Vorteile des Laserschneidens: Das Laserschneidverfahren bietet fünf- bis zwanzigmal höhere Schnittgeschwindigkeiten für Metallmaterialien mit einer Dicke unter 15 mm und ist ideal für Titan-Laserschneiden und lasergeschnittene KohlefaserDabei entsteht eine Schnittfuge von 0.1–0.5 mm, die schmaler ist als die 0.8–1.5 mm beim Wasserstrahlschneiden. Das Verfahren ist kostengünstiger für dünne bis mittelstarke Materialien, da keine abrasiven Materialien benötigt werden und präzise Toleranzen von ±0.025 mm erreicht werden.
- Vorteile des Wasserstrahlschneidens: Das Wasserstrahlschneiden bietet dem Anwender zwei wesentliche Vorteile: Es vermeidet Hitzeschäden an den Materialien und ermöglicht es dem Anwender, dicke Materialien wie Titan mit einer Dicke von bis zu 300 mm zu schneiden, während gleichzeitig empfindliche Materialien vor Verbrennungen oder Rissen geschützt werden.
Laserschneiden vs. Mechanisches Schneiden
Der Schneidprozess, der mit mechanischen Verfahren durchgeführt wird, umfasst Plasmaschneiden, Autogenschneiden sowie Stanz- und Fräsvorgänge. Er umfasst außerdem Drahterodieren vs. LaserschneidenDas Laserschneiden ermöglicht eine außergewöhnliche Kantenqualität bei der Bearbeitung einer breiten Palette von Materialien, von dünnen bis zu dicken Blechen mit einer Dicke von bis zu 50 mm, und das zu wirtschaftlichen Kosten.
Vorteile des Lasers:
- Schmale Schnittfuge (0.1–0.5 mm)
- Hohe Oberflächengüte (Ra <5 µm)
- Kleine Wärmeeinflusszone (<100 µm in Fasersystemen)
- Kein Werkzeugverschleiß
- Kann reflektierende und nichtleitende Materialien schneiden
Vorteile mechanischer Methoden:
- Kostengünstig für dicken Kohlenstoffstahl (>50 mm)
- Stanzen eignet sich ideal zur schnellen Herstellung von Löchern in duktilen Metallen (<15 mm).
- Fräsen unterstützt die 3D-Formgebung bei geringer Laserabsorption.
Anwendungen des Laserschneidens
Luft- und Raumfahrt
Die Luft- und Raumfahrtindustrie ist auf Laserschneidtechnologie angewiesen, da sie präzise Bearbeitungen ermöglicht, die sowohl die Materialqualität als auch die exakten Abmessungen gewährleisten. Das Verfahren erzeugt Kühlbohrungen zwischen 0.2 mm und 0.8 mm in Nickel-Superlegierungen für Turbinenschaufeln und fertigt Wabenstrukturen sowie Verkleidungsteile für Verbundwerkstoffe. UV- und Pikosekundenlaser eignen sich besonders für das Schneiden von Verbundwerkstoffen, da sie saubere Schnitte ohne Delamination ermöglichen.
Automobilindustrie
Die Automobilindustrie ist für die präzise Massenproduktion ihrer Bauteile auf Laserschneidtechnologie angewiesen. Das Verfahren ermöglicht es Herstellern, hydrogeformte Rohre zu schneiden und dünne Kupfer- und Aluminium-Batteriefolien bis zu einer Dicke von 50 µm zu spalten sowie Rohkarosserieteile aus hochfesten Stählen mit reduziertem Verzug herzustellen.
Elektronik
Die Produktion von Elektronik hängt ab von präzises Laserschneiden Zur Herstellung kleinster Strukturen wird Lasertechnologie eingesetzt, um Leiterplattenschablonen und flexible Schaltungen zu fertigen sowie Siliziumwafer zu trennen. Die aktuelle Technologie ermöglicht Kantenabtragstiefen unter 5 µm und unterstützt somit die Entwicklung kleinerer Bauelemente.
Medizintechnik
Das Laserschneidverfahren ermöglicht es Herstellern, komplexe medizinische Bauteile in kleinen Stückzahlen zu fertigen. So lassen sich beispielsweise Nitinol-Stentstreben mit Breiten zwischen 50 und 200 µm herstellen sowie filigrane Designs auf Katheter-Hyporohren und Oberflächenstrukturen für orthopädische Implantate zur Verbesserung der Knochenanhaftung realisieren.
Faktoren, die bei der Beurteilung der Laserschnittqualität zu berücksichtigen sind
- Leistung & Betriebsart: Hohe Leistung erhöht die Schnittfuge/Wärmeeinflusszone; gepulster Betrieb reduziert die thermische Belastung.
- Für optimale Ergebnisse sollten die Bediener die richtige Geschwindigkeit einhalten, da diese Methode glatte Kanten und eine minimale Schlackenbildung erzeugt.
- Die Wahl des Hilfsgases – Stickstoff oder Sauerstoff – bestimmt die Schnittqualität. Sauerstoff erhöht zwar die Schnittgeschwindigkeit bei Kohlenstoffstahl, vergrößert aber die Wärmeeinflusszone.
- Die Fokussierung auf die Oberfläche führt zu einer minimalen Verjüngung, während die negative Fokussierung die Bildung von Bodenschlacke verringert.
- Ein optimaler Abstand zwischen 0.5 mm und 1.5 mm gewährleistet die korrekte Gasströmungsrichtung.
- Für das Laserschneiden von reflektierenden Legierungen werden aufgrund ihrer Eigenschaften Faser-/Nd:YAG-Laser benötigt, während dickere Materialien höhere Leistungsstufen und einen höheren Sauerstofffluss erfordern.
- Beim Laserschneiden profitiert man von der zirkularen Polarisation, da dadurch eine gleichmäßige Oberflächenrauheit in alle Richtungen erzeugt wird.
- Der Laserschneidprozess erzielt bessere Ergebnisse durch hochfrequente, energiearme Pulsmuster, wodurch die Bildung von Umschmelzschichten minimiert wird.
Probieren Sie Boda jetzt aus!
Kundenspezifischer Laserschneidservice
Profitieren Sie von hochwertigen Laserschneid- und Bearbeitungsdienstleistungen mit hoher Präzision, Geschwindigkeit und gleichbleibender Teileproduktion. Boda verfügt über moderne Anlagen, die das kundenspezifische Laserschneiden von Metallen, Kunststoffen und Verbundwerkstoffen ermöglichen.
Holen Sie sich ein Online-Angebot Erleben Sie noch heute eine außergewöhnliche Schnitt- und Kantenqualität bei minimaler Materialverformung Ihrer Teile.
Fazit
Die Laserschneidtechnologie bietet außergewöhnliche Präzision und schnelle Bearbeitung bei breiter Materialkompatibilität, einschließlich lasergeschnittener Kohlenstofffasern. Sie nutzt Faserlaserquellen, die die meisten industriellen Anwendungen ermöglichen, da sie hohe Effizienz und exzellente Strahlqualität liefern. Ein Verständnis der Funktionsweise eines Laserschneiders ist dabei unerlässlich. Die Wahl geeigneter Parameter führt zu reduzierter Wärmeeinflusszone (WEZ), geringerer Schlackenbildung und verbesserter Oberflächenrauheit – ideal für Anwendungen mit hohen technischen Anforderungen.
FAQ
Wie funktioniert ein Laserschneider?
Ein Laserschneider fokussiert einen Hochenergiestrahl auf das Material, um es entlang eines programmierten Pfades zu schmelzen oder zu verdampfen, während ein koaxialer Gasstrahl die Rückstände entfernt, um eine dünne Schnittfuge zu erzeugen, die unter CNC-Führung arbeitet.