
Quando você dobra uma peça de chapa metálica, sua espessura aumenta ou as dimensões assumem um valor diferente. O tamanho final excederá as dimensões externas do desenho, a menos que a dobra seja considerada. Enquanto alguns descreveriam isso como o material se esticando, na realidade, ele sofre alongamento. O alongamento pretendido ocorre porque o eixo neutro se move para o lado interno do metal.
O eixo neutro de dobra é uma posição que permanece inalterada durante o processo de dobra. O material localizado fora do eixo neutro é submetido à tensão e o lado interno da seção é comprimido. Nesta linha de paridade, não há mudança — o que significa que não há alongamento ou condensação ao longo da linha. Se o eixo de neutralidade se desloca para dentro, mais material é deslocado para fora do que empurrado para dentro, causando retorno elástico. Este artigo é sobre cálculo de dobra de chapa metálica, fórmulas e aspectos técnicos. Além disso, ele abordará dicas gerais de design para dobra eficaz.
Cálculo de dobra de chapa metálica: tolerância de dobra (BA)
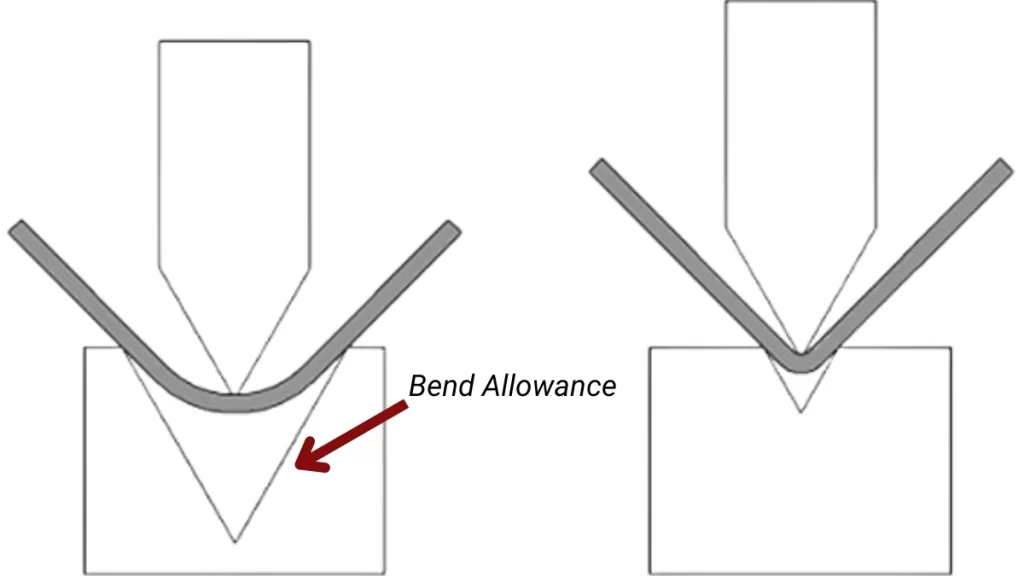
Tolerância de flexão
No cálculo de dobra de chapas metálicas, a tolerância de dobra (BA) é um fator de medição idêntico. Ela fornece um comprimento extra necessário para desenvolver o padrão plano de uma peça para levar em conta a mudança no perfil do material durante a dobra. O cálculo da tolerância de dobra para o padrão correto ajuda a evitar problemas comuns, como desalinhamento e encaixe ruim da peça acabada.
Fórmula de tolerância de curvatura
A fórmula típica usada em um calculadora de tolerância de dobra é:
BA=π/180×R×(A+B)
Onde:
- BA = Tolerância de curvatura (em polegadas ou mm)
- R = Raio de curvatura (em polegadas ou mm)
- A = Ângulo de Curvatura (em graus)
- B = Espessura do material (em polegadas ou mm)
Experimente o Boda agora!
Dedução de Curvatura (BD) no Cálculo de Dobramento de Chapa Metálica
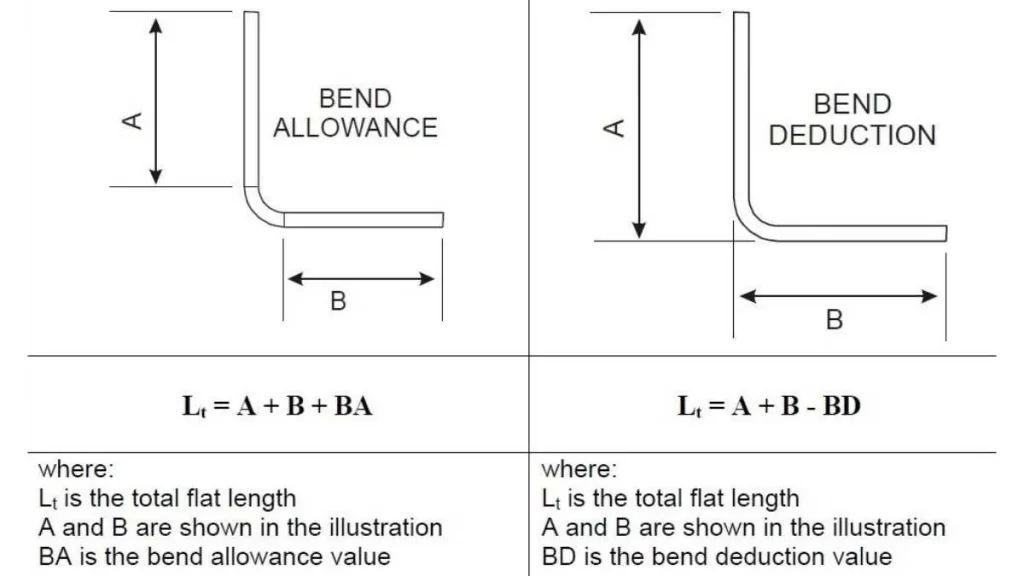
Tolerância de dobra vs. dedução de dobra
Além da margem de dobra, também é importante calcular a dedução de dobra (BD), que considera a diferença entre o comprimento plano do material e o comprimento total da peça dobrada.
A fórmula para dedução de curvatura é:
BD=(A×B)+(BA×2)
Onde:
- BD = Dedução de Curvatura
- A = Ângulo de Curvatura
- B = Espessura do material
- BA = Tolerância de Curvatura
Tabela de cálculo de tolerância de curvatura
| Raio de Curvatura (R) | Ângulo de Curvatura (A) | Espessura do material (B) | Tolerância de Dobra (BA) |
| 0.25 polegadas | Graus 30 | 0.062 polegadas | 0.058 polegadas |
| 0.5 polegadas | Graus 45 | 0.125 polegadas | 0.174 polegadas |
| 0.75 polegadas | Graus 60 | 0.187 polegadas | 0.234 polegadas |
| 1.0 polegadas | Graus 90 | 0.25 polegadas | 0.364 polegadas |
Recuo Externo de Flexão (OSSB)
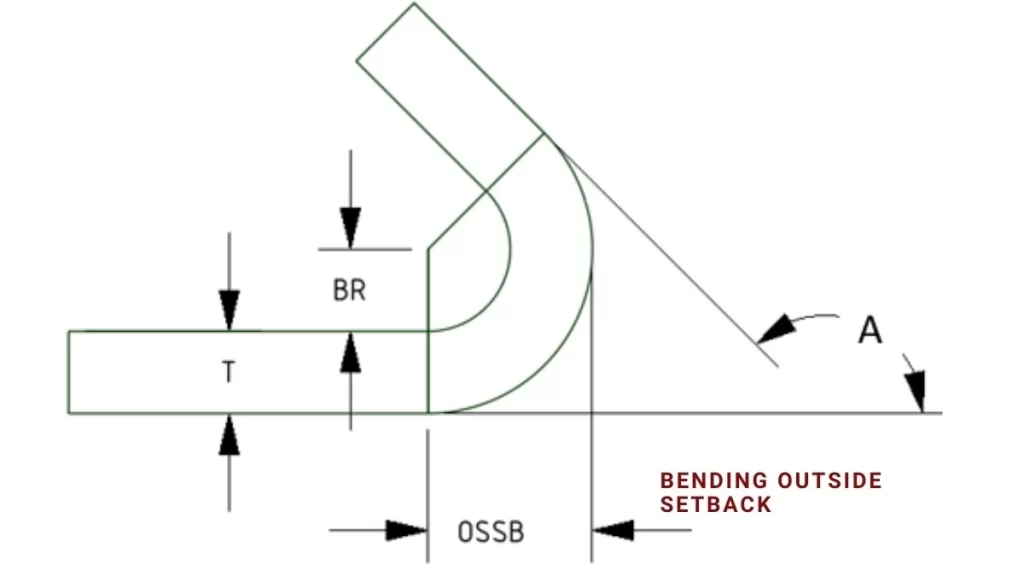
Recuo externo de flexão (OSSB)
O Outer Setback (OSSB) é um fator crítico no cálculo de dobra de chapas metálicas. Ele determina a distância medida da borda externa do material até o eixo de dobra. As medições para Bending Outside Setback (OSSB) garantem que a melhor peça tenha o tamanho certo. Além disso, os cálculos são essenciais para eliminar erros no processo de fabricação de um novo produto.
O processo de cálculo de OSSB ajuda a reduzir a quantidade de material usado em projetos de construção. Além disso, cria a possibilidade de melhorar layouts planos, o que pode levar à otimização do uso de material.
Fórmula para recuo externo
Para calcular o recuo externo, use a fórmula abaixo:
OSSB=R+T⋅ cos(A/2)
Onde:
- OSSB = Recuo externo (em polegadas ou mm)
- R = Raio de curvatura (em polegadas ou mm)
- T = Espessura do material (em polegadas ou mm)
- A = Ângulo de curvatura (em graus)
Tabela de cálculo de recuo externo
| Raio de Curvatura (R) | Espessura do Material (T) | Ângulo de Curvatura (A) | OSSB |
| 0.25 polegadas | 0.062 polegadas | Graus 30 | 0.265 polegadas |
| 0.5 polegadas | 0.125 polegadas | Graus 45 | 0.375 polegadas |
| 0.75 polegadas | 0.187 polegadas | Graus 60 | 0.485 polegadas |
| 1.0 polegadas | 0.25 polegadas | Graus 90 | 0.600 polegadas |
Desenvolvimento de Layouts Planos em Branco
Duas abordagens primárias são usadas para desenvolver um layout plano em branco no cálculo de dobra de chapa metálica. O método escolhido é baseado nas dimensões que você tem disponíveis. Na primeira abordagem, o conhecimento das dimensões das pernas é crucial. Cada perna é uma peça plana, com pelo menos um lado sendo uma borda ou dobra de outra perna ou de si mesma. Na segunda abordagem, são necessárias medições das bordas até o ápice da dobra. O ápice da dobra é um ponto onde dois elementos se encontram ao longo de planos externos paralelos.
- Plano em branco = Dimensão da primeira perna + Dimensão da segunda perna + Tolerância de curvatura
- Plano em branco = Distância do topo da curva interna ao topo da curva externa + Distância do topo da curva interna ao topo da curva externa – Tolerância de curvatura.
O segundo método lida com deduções de curvatura de uma maneira posicional. Isso pode ser um sinal positivo ou negativo. É por isso que, para OSSB, a dedução de curvatura pode ser negativa se os ângulos incluídos forem menores que 90 graus, como no exemplo de 10 – (-5) = 15. As calculadoras de tolerância de curvatura manipulam esses sinais automaticamente durante os cálculos sem precisar de mais instruções. Uma dedução negativa é importante ao calcular manualmente porque você precisa rastrear as mudanças de sinal. (Leia mais sobre tubo de aço inoxidável dobrado)
Cálculo do fator K para dobra de chapas metálicas
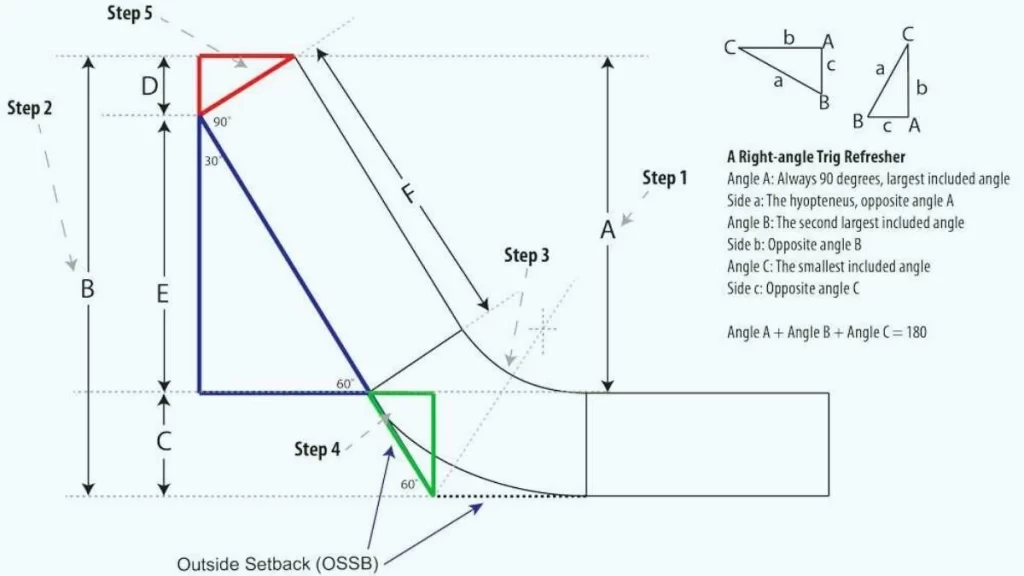
cálculo do fator k em flexão
In dobra de chapa de metal, O fator K é uma constante usada para calcular a quantidade de material necessária para dobrar. Ele representa a distância entre o eixo neutro e a espessura de trabalho do material, que descreve como o material é esticado ou comprimido na região da linha de dobra. Saber sobre o fator K permite que os engenheiros avaliem corretamente a tolerância de dobra, bem como obtenham as dimensões corretas da peça.
Fórmula do fator K
Em forma matemática, o fator K é expresso como:
Fator K = Distância do eixo neutro/Espessura do material
Onde,
- Eixo neutro: A área dentro do material que não sofre compressão ou alongamento durante a flexão.
- Espessura do material: A espessura total da chapa metálica a ser dobrada.
O valor do fator K normalmente varia entre 0 e 0.5. Por exemplo; Um fator K de 0.5 indica que o eixo neutro está localizado na metade da espessura. Valores mais baixos colocam o eixo neutro mais perto da curva interna, resultando em menos alongamento.
Tabela: Fatores K típicos para materiais
| Material | Fator K típico |
| Alumínio: | 0.33 - 0.4 |
| Aço Suave | 0.35 - 0.4 |
| Aço inoxidável | 0.4 - 0.5 |
| Cobre | 0.35 - 0.45 |
O fator k depende do tipo de material, espessura, raios de curvatura e da ferramenta usada. É essencial ter valores precisos do fator K para uso em software CAD. Esses valores ajudam a estimar o tamanho final da peça. Além disso, esses valores garantem consistência nas peças que estão sendo produzidas.
Fatos sobre os fatores K
- O fator K indica o quanto um material metálico se estende lateralmente durante a flexão.
- É medido como a distância do eixo neutro até a fibra mais externa do material dividida pela espessura do material.
- Os valores do fator K normalmente estão na faixa de 0 a 0.5.
- Um fator K de 0.5 significa que o eixo neutro está no meio ou 50% do caminho.
- Peças com fatores K baixos posicionam seu eixo neutro mais próximo do interior da curva.
- Se a espessura do material aumenta, o fator K diminui.
- Fatores K comuns: Para dobrar alumínio (0.33–0.4), para dobrando aço inoxidável (0.35 – 0.4).
- O software CAD usa valores do fator K para estimar tolerâncias de dobra.
- O fator K permite obter as dimensões corretas em peças dobradas.
Experimente o Boda agora!
Cálculo de retorno elástico em dobra de chapa metálica
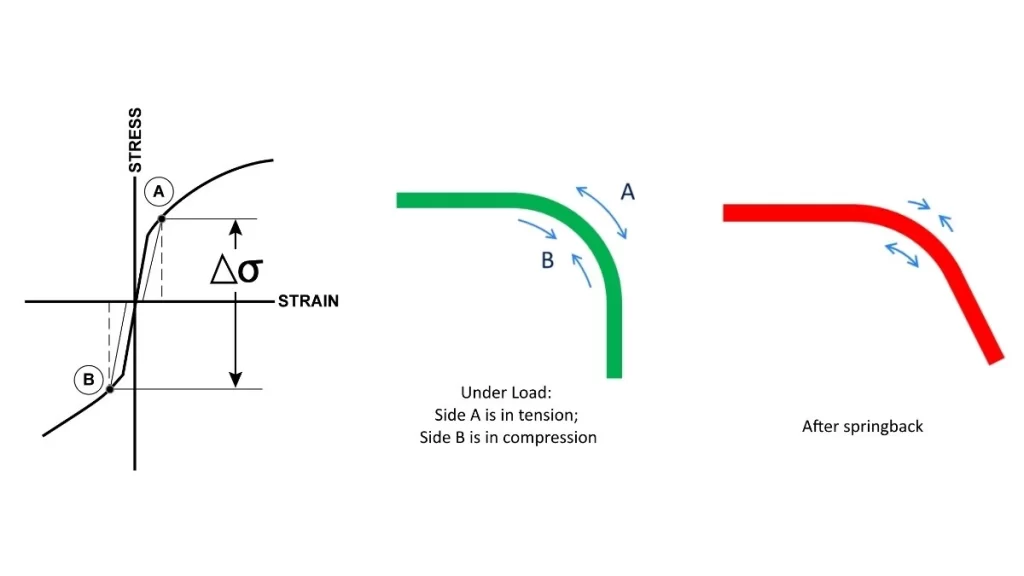
Retorno elástico na flexão
O retorno elástico determina que quando a chapa metálica é dobrada, ela recupera ligeiramente sua forma original. A reação a seguir acontece devido às propriedades elásticas do material. Durante a dobra, o material afina por dentro e engrossa por fora. Em outras palavras, ele encurta em uma direção e alonga na outra.
Além disso, o efeito springback é desenvolvido quando a pressão é liberada para permitir que o metal retorne à sua posição original. O grau de springback deve ser gerenciado de perto para atingir as dimensões e cálculos finais desejados. Você pode conseguir isso ajustando o ângulo de curvatura para fazer uma forma quadrilátera. Alternativamente, você pode aplicar mais força a uma curvatura específica.
Dicas de design para dobra de chapas metálicas
Abaixo estão algumas dicas simples, mas essenciais, que você deve considerar ao empregar técnicas de dobra de chapa metálica. Essas dicas abrangem práticas de dobra para evitar problemas. Além disso, abrangem soluções para esses problemas.
Comprimento mínimo do flange
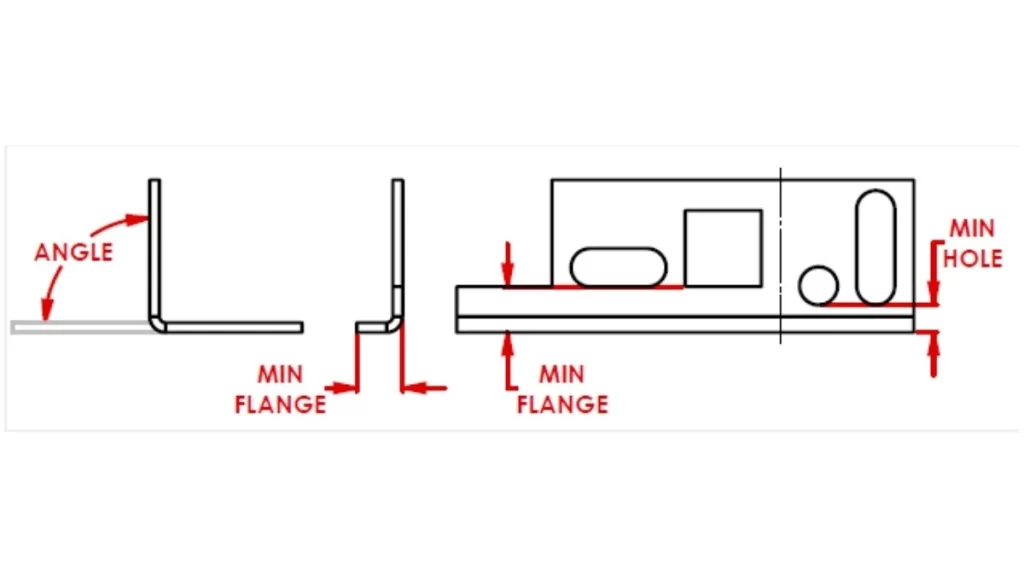
Comprimento do flange na flexão
Cada flange tem um requisito de comprimento mínimo com base na espessura. Consulte a tabela de tolerância de dobra para orientação correta na escolha da largura da matriz apropriadamente. Flanges mais curtos do que os padrões definidos não devem ser projetados porque podem não se encaixar no lugar e podem levar a uma qualidade de dobra ruim.
Bordas chanfradas
Ao projetar os flanges chanfrados, certifique-se de deixar material suficiente perto do chanfro para manter os ângulos de curvatura intactos. Não estenda os chanfros até a linha de curvatura para evitar deformação. Além disso, o comprimento mínimo do flange resulta em curvaturas precisas.
Posição do furo em relação à curvatura
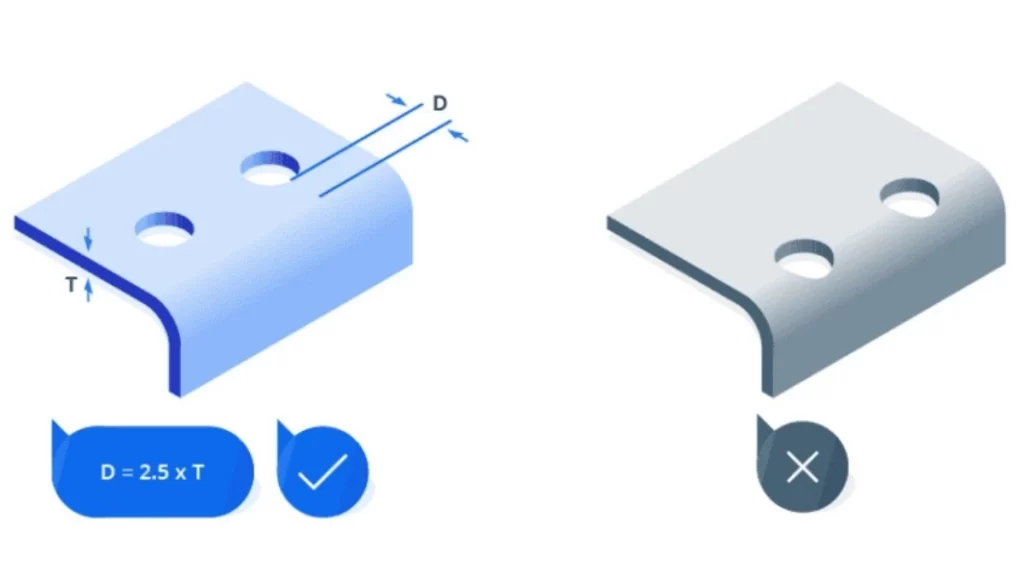
Posição do furo na dobra
Quando os furos são colocados perto da área de dobra, especialmente para furos não circulares, isso pode resultar em empenamento e desalinhamento dos encaixes dos parafusos. Para evitar isso, posicione os furos além da medida mínima do flange indicada na tabela de força de dobra padrão.
Simetria no Design
É menos desafiador projetar peças simétricas. Quando possível, tente projetar o layout simétrico para minimizar o erro do operador e dobras incorretas. No entanto, a assimetria pode fazer com que o operador julgue mal a direção da dobra. Em casos em que a simetria total não pode ser alcançada, esteja muito interessado em fornecer sinais claros para direcionar o processo de dobra para atingir os resultados esperados.
Posicionamento da porca do rebite
Porcas de rebite próximas a linhas de dobra devem estar bem posicionadas. É recomendado que porcas de rebite sejam instaladas antes da dobra para evitar deformações do furo.
Flanges pequenas em peças grandes
Flanges pequenos em componentes grandes são difíceis de produzir. Essas configurações devem ser evitadas porque o manuseio geralmente é difícil e pode envolver levantamento manual e incorrer em custos mais altos. Tente encontrar maneiras alternativas de reduzir a complexidade do processo de fabricação sempre que possível.
Curvas consecutivas
Quando as dobras são sequenciais, elas precisam ser planejadas cuidadosamente. Sempre verifique se sua peça caberá na matriz depois e em cada etapa progressiva durante sua criação. Para formar dobras em U, a parte do meio da dobra em U é feita mais longa do que os flanges laterais para facilitar o posicionamento correto da matriz, não prejudicada por dificuldades.
Alinhar curvas ao longo de uma linha
A introdução de dobras em uma única linha é econômica devido à redução nas etapas envolvidas na produção. Manter as dobras em linha reduz o número de vezes que as peças devem ser reposicionadas, o que diminui a quantidade de tempo e dinheiro necessários. Se as dobras forem isoladas, cada uma deve ser corrigida individualmente. Esse processo pode ser demorado e caro.
Achatamento de linha ao longo de uma aresta
Faça linhas de dobra paralelas a um lado para que as peças possam se encaixar na posição com facilidade. Um lado adjacente ajuda na posição correta da máquina. Se não houver tal alinhamento, segurar a precisão se torna um desafio e pode causar algumas disparidades.
Alívio de curvatura
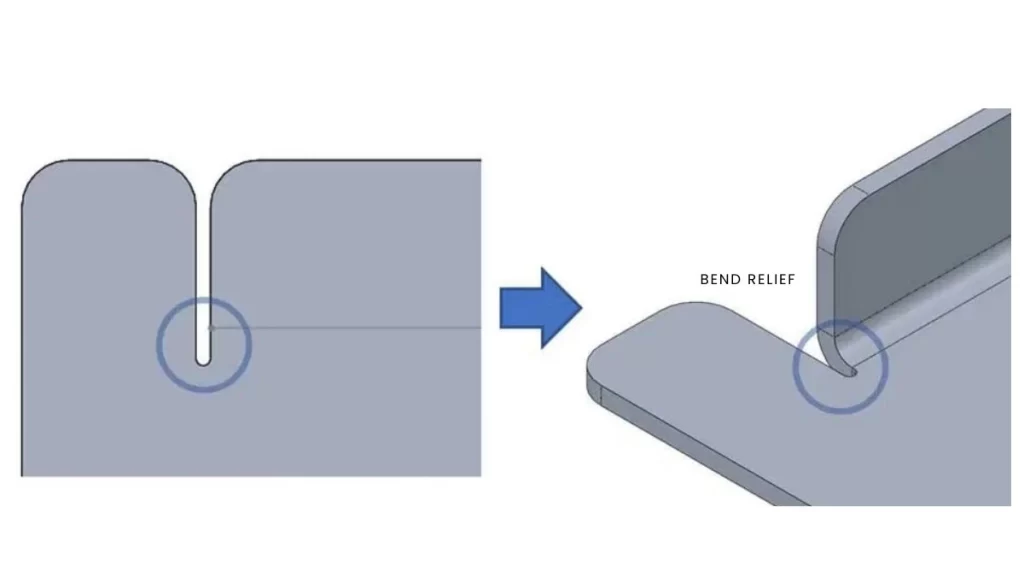
Alívio de dobra
Relevos de curvatura também devem ser usados para curvatura e para fornecer suporte estrutural quando necessário. Uma fenda ou recorte na borda do flange previne rasgos e fraturas por estresse. É aconselhável projetar esses recortes ligeiramente maiores do que a espessura do material e dar um pequeno filete para minimizar o estresse no material.
Dobrando uma caixa
Deixe pequenas folgas entre os flanges da caixa para evitar interferência. Sem essas folgas, as dobras finais podem interferir nas dobras anteriores, causando falhas estruturais. Pequenas tolerâncias permitem o controle das dobras e mantêm a forma da caixa.
Verifique o padrão plano
Use uma vista de padrão plano no CAD com frequência. Verificações regulares ajudam a evitar falhas de design não vistas em formas planas. Posicione-a de forma que a peça se encaixe firmemente para evitar o uso de material excessivo e talvez imprima várias peças de um modelo em uma única folha.
Raio de curvatura mínimo
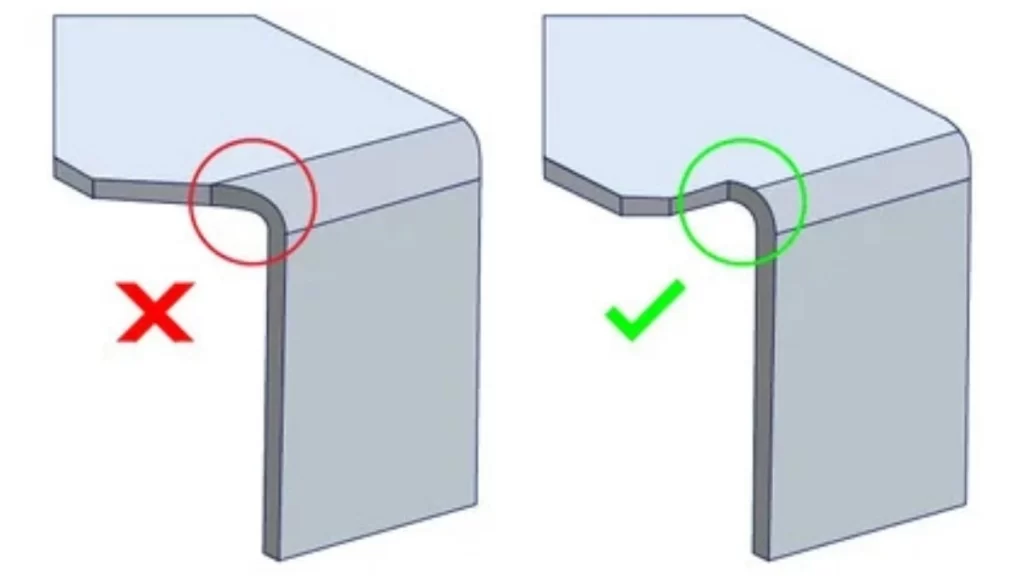
Guia de raio de curvatura
Selecione um raio de curvatura não menor que a espessura do material que está sendo dobrado. Isso torna o processo de dobra fácil e minimiza a probabilidade de desenvolver dobras incorretas. Embora raios maiores possam implicar mais computação, um raio pequeno pode levar a problemas de material.
Orientação do fluxo de fibras em relação à flexão
Curvas que ficam no plano da seção laminada são designadas como curvas de alinhamento. Elas ficam perpendiculares ao grão dos materiais laminados. Alumínio e certos tipos de aço, por exemplo, são conhecidos por rachar se forem dobrados ao longo da direção do grão. Ao dobrar o material contra o grão, as superfícies resultantes são mais fortes e uniformes.
Técnicas de bainha
Uma bainha é útil para reforçar bordas, mas evite criar um raio interno que deve ser pequeno. Para achatar completamente o raio, você precisa de mais pressão e pode causar rachaduras. Esse risco é minimizado quando uma calculadora precisa de raio de curvatura de chapa metálica é usada para garantir a consistência do material.
Seleção do material
A maioria das dobras é possível quando a espessura da chapa de aço é padrão até 3 mm para chapas de aço normais. Materiais mais espessos ou especiais podem ter certas instruções de manuseio a serem seguidas.
Experimente o Boda agora!
Serviços on-line de dobra de metal – Boda Tech
Boda online serviço de dobra de chapa fornece precisão e rapidez para todas as suas necessidades. Você pode facilmente carregar seus designs, selecionar materiais e definir expectativas usando nosso sistema de cotação online. Nossas máquinas de precisão e operadores experientes garantem que qualquer peça de metal seja dobrada com sua precisão ideal.
Usamos aço e alumínio, titânio entre outros materiais para desenvolver peças robustas, porém formadas com precisão. Nossa estrutura eficiente resulta em geração rápida de orçamentos e tempo de entrega curto, permitindo que você economize dinheiro e cumpra seus prazos.
Qualidade é nossa maior prioridade. Todas as peças passam por um exame rigoroso para confirmar que atendem aos padrões de mercado exigidos. Isso garante que seus componentes funcionarão conforme o esperado.
Pronto para explorar as principais soluções de dobra de metal? Escolha a Boda Tech para todas as suas necessidades de dobra de metal. Para obter um orçamento ou falar com nossos especialistas, sinta-se à vontade para entrar em contato conosco!